
Transportador Aéreo ou Power and Free? Qual É Que a Sua Linha Precisa
A diferença entre um transportador aéreo e power and free resume-se a uma pergunta: a peça precisa de poder parar na linha? A diferença mecânica, uma tabela de decisão, comparação de investimento e custo de operação, escrita pelo construtor da linha.
 Ampliar
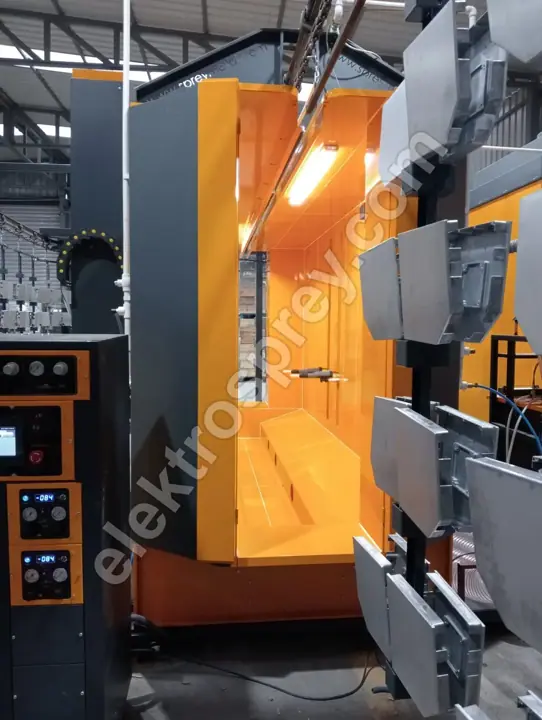
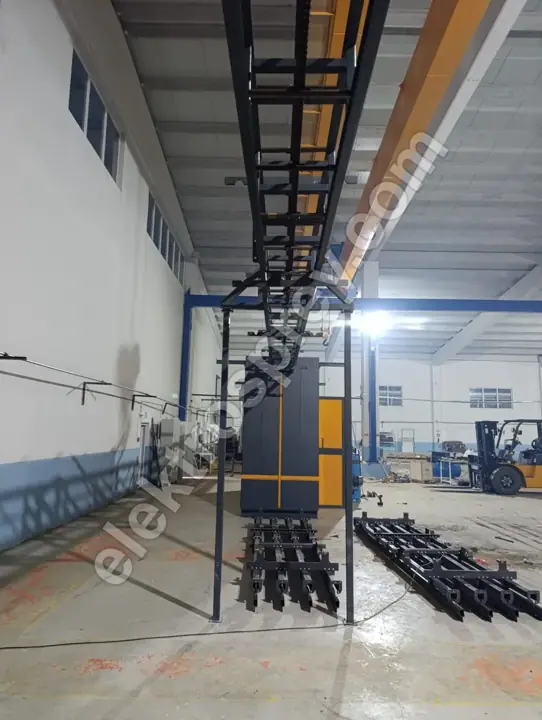
A diferença entre um transportador aéreo e power and free resume-se a uma única pergunta: a peça precisa de poder parar na linha? Um transportador aéreo contínuo é uma única corrente; cada gancho nele move-se no mesmo instante, à mesma velocidade, mantendo um fluxo constante entre 1–6 m/min. Uma linha de pintura a pó tipo túnel produz as suas 500–5.000 peças/hora exatamente sobre esse fluxo constante. O power and free separa a corrente motriz (power) da via em que o carro se desloca (free): um carro pode ser libertado da corrente, retido numa estação, colocado numa fila de acumulação, desviado para um segundo forno ou para uma cabine de reserva, e voltar a ser apanhado pela corrente. Numa linha com um forno, um tipo de peça e sem espera na cabine, um transportador aéreo é a decisão certa e a mais barata. Se a sua gama de peças é ampla, se o tempo de aspersão manual varia de peça para peça, ou se poderá vir a acrescentar um segundo forno ou um banco de acumulação, o valor do power and free não aparece no primeiro ano — volta ao terceiro.
Esta é uma decisão separada do débito. Quantas peças consegue passar é definido pelo seu cálculo de capacidade da linha de pintura a pó; a questão aqui não é quantas peças, mas se uma peça tem de poder ficar parada.
A diferença mecânica: uma corrente ou duas vias
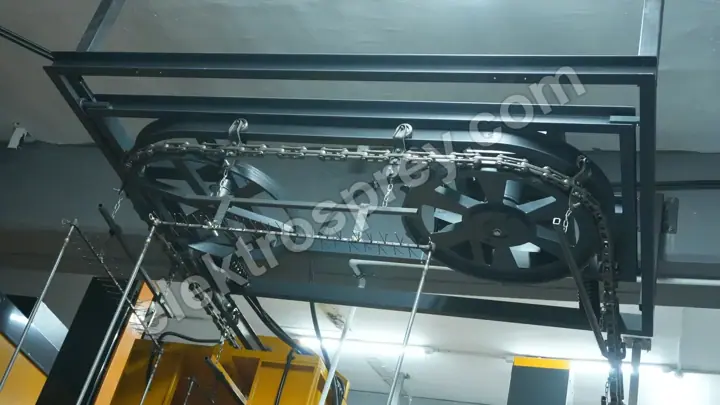
Num transportador aéreo contínuo, o gancho está fixo à corrente. Se a corrente se move, tudo se move; se a corrente para, todas as peças da linha param ao mesmo tempo. Esta é a forma mais simples e mais duradoura que uma linha pode ter: poucos componentes, poucos ajustes, poucas avarias. Mas a velocidade da linha é um único número, e esse número é ditado pela estação mais lenta. Numa produção que precisa de 6 minutos em pré-tratamento, 40 segundos na cabine e 20 minutos no forno, uma única corrente obriga todos a andar ao ritmo do mais lento.
O power and free usa duas vias. A corrente corre continuamente na via superior; os carros deslocam-se livres na via inferior. O carro só é puxado enquanto um impulsor na corrente mantiver contacto com o batente do carro. No momento em que um travão empurra esse batente para baixo, o contacto quebra-se, a corrente desliza e o carro espera onde está. Por outras palavras, uma peça pode ficar parada enquanto a linha continua a correr. Toda a capacidade do sistema nasce desse único detalhe mecânico.
O preço é o número de componentes: dois perfis de via, carros, impulsores, travões, desvios, unidades de transferência e o PLC que os orquestra. Num transportador aéreo vigia-se a corrente, a via e o motor; no power and free, cada travão, cada desvio e cada sensor entram na lista de manutenção.
Tabela de decisão: que linha leva que sistema
| Situação | Transportador aéreo contínuo | Power and free |
|---|---|---|
| Um tipo de peça, alto volume | Escolha certa — velocidade fixa, menor investimento | Complexidade desnecessária |
| Gama de peças ampla | Dificulta; velocidade presa à peça mais lenta | Escolha certa — cada peça leva o seu próprio tempo |
| Aspersão manual, tempo variável | O operador tem de seguir a linha | Escolha certa — a peça fica retida na estação |
| Dois fornos ou cabines paralelas | Impraticável; precisa-se de uma segunda linha | Escolha certa — alimentado a partir de uma linha via desvios |
| Acumulação antes do forno | Nenhuma; o forno fica ocioso ou a linha para | Escolha certa — a fila mantém o forno cheio |
| Carga/descarga sem parar a linha | A linha abranda ou para | A estação de carga corre no seu próprio ciclo |
| Peças únicas pesadas e grandes | A capacidade do gancho define o limite | A carga pode dividir-se por dois carros |
| Orçamento apertado, arranque rápido | Escolha certa — poucas peças, instalação curta | Instalação e arranque mais longos |
| Pouca área de pavimento, linha curta | Escolha certa — vira num raio pequeno | Precisa de comprimento extra para desvios e bancos |
| Equipa de manutenção fraca ou sem formação | Escolha certa — simples de manter | Travões e sensores exigem disciplina |
A regra que a tabela produz é esta: se a linha pode funcionar num só ritmo, use um transportador aéreo; se o ritmo muda de peça para peça, use power and free. Há uma resposta intermédia e é usada com frequência: construir toda a linha como transportador aéreo contínuo, e acrescentar paragem indexada ou ganchos rotativos apenas na zona de carga/descarga. Isso compra uma pequena parte do que o power and free oferece, a um custo muito menor.
As quatro coisas que o power and free genuinamente compra
Acumulação. Uma fila de 10–20 ganchos à frente do forno impede que pequenas paragens no pré-tratamento cheguem alguma vez ao forno. A capacidade do forno é o item mais caro da linha; não o deixar correr vazio é o retorno mais concreto que o power and free entrega.
Tempo de estação assíncrono. Se uma peça pintada manualmente precisa de 90 segundos e a seguinte de 25, um transportador contínuo tem de se regular para 90 e o resto da linha abranda com ele. No power and free cada peça leva o seu próprio tempo e a linha corre na média.
Flexibilidade de encaminhamento. As peças que chegam na mesma linha podem ser divididas — algumas para a cabine de pó, outras para uma cabine de pintura líquida com cortina de água ou um segundo forno. No trabalho com mudança de cor, a peça espera na fila enquanto a cabine é limpa; numa linha de pintura a pó tipo U para alumínio, uma mudança de cor faz-se em menos de 20 minutos, e um banco de acumulação absorve esse tempo sem parar a linha.
Gestão de fim de turno. No fecho de um turno, as peças na linha acumulam-se à saída do forno e o turno seguinte começa com uma fila cheia. Num transportador contínuo não é possível parar a linha sem primeiro a esvaziar.
Diferença de investimento e custo de operação
Não publicamos valores de preço, porque cada linha é construída para a maior peça do cliente e não há um tamanho de catálogo. O que podemos afirmar claramente é que item de custo empurra a decisão em que direção.
| Item | Transportador aéreo | Power and free | Direção |
|---|---|---|---|
| Número de componentes mecânicos | Corrente, via, motor, ganchos | + carros, impulsores, travões, desvios, transferências | Investimento sobe com power and free |
| Automação | Controlo de velocidade simples | PLC, sensores, rastreio de posição, receitas | Sobe com power and free |
| Instalação e arranque | Curto | Notavelmente mais longo | Sobe com power and free |
| Carga de manutenção | Baixa; lubrificação e tensão da corrente | Travões, desvios e sensores a verificar | Sobe com power and free |
| Ocupação do forno | Cai durante as paragens | Mantida alta pela fila | Custo de energia desce com power and free |
| Eficiência de mão de obra | O operador segue a linha | A linha segue o operador | Desce com power and free |
| Expandir mais tarde | Normalmente precisa de nova linha | Cresce acrescentando desvios e bancos | Custo futuro desce com power and free |
| Refugo e repintura | A pressão de ritmo pode elevar os defeitos | A peça espera, há tempo para ajustar | Desce com power and free |
A decisão assenta nesse equilíbrio: o power and free empurra para cima o investimento inicial e a carga de manutenção, e puxa para baixo, a seu favor, a ocupação do forno e a eficiência de mão de obra. Se o seu volume anual é baixo, o item acima não compensa o item abaixo, e o transportador aéreo é a resposta correta.
O caso honesto para o simples transportador aéreo
O power and free ser mais capaz não torna o transportador aéreo um sistema fraco. A linha simples tem três vantagens concretas. Primeiro, a sua superfície de falha é pequena: sem travões, desvios ou sensores, nada disso pode falhar. Segundo, o arranque é rápido; o tempo entre a montagem e a produção é curto. Terceiro, a velocidade é estável: um m/min fixo fixa o tempo de cura, e num forno elétrico tipo caixa que mantém 80–250 °C com ±3 °C de homogeneidade isso produz um resultado repetível. Tratamos separadamente de como a velocidade do transportador se liga ao comprimento do forno em velocidade do transportador e comprimento do forno.
O custo do power and free que merece ser escrito honestamente é este: uma linha power and free mal mantida funciona pior do que um transportador aéreo. Um travão encravado ou um desvio mal regulado bloqueia todo o fluxo num único ponto. Numa instalação sem disciplina de manutenção, o sistema mais simples produz mais.
Cinco coisas a medir antes de escolher
- Número de tipos de peça e a dispersão dos seus tempos. Se os tempos de estação entre as suas peças forem próximos entre si, o ganho do power and free encolhe.
- O tempo da estação mais lenta. Este número governa a linha, e a diferença entre os dois sistemas nasce aqui.
- Como pulveriza. Um conjunto de pistolas totalmente automático funciona a velocidade fixa; a aspersão manual exige tempo variável.
- O seu plano de crescimento a cinco anos. Se um segundo forno, uma segunda cabine ou um segundo turno estiver em cima da mesa, a via decide-se hoje.
- Área de pavimento e altura de teto. As filas e os desvios ocupam espaço físico; a lógica de layout em área e implantação da instalação de pintura a pó alimenta diretamente esta decisão.
Perguntas frequentes
Qual é a diferença central entre um transportador aéreo e power and free?
Num transportador aéreo, o gancho está fixo à corrente, pelo que uma peça não pode parar a menos que a corrente pare. No power and free, o carro pode desengatar-se da corrente, pelo que uma única peça pode ser parada, acumulada ou desviada enquanto a linha continua a correr. Todas as outras diferenças são consequência dessa única distinção mecânica.
Quando é que uma linha power and free é simplesmente dinheiro desperdiçado?
Numa linha com um tipo de peça, um tempo de estação fixo, um forno e uma cabine. Nesse tipo de produção, o power and free não acrescenta capacidade nem qualidade; apenas acrescenta investimento e carga de manutenção. A decisão certa aí é um transportador aéreo contínuo, com o orçamento poupado investido em estágios de pré-tratamento ou no isolamento do forno.
Um transportador aéreo contínuo pode ser convertido em power and free mais tarde?
Como todo o sistema de vias muda, na prática isto não é uma conversão, mas uma nova instalação de transportador. O edifício, o forno e a cabine costumam manter-se; o transportador é substituído por completo. É por isso que uma instalação com ambições de crescimento deve decidir logo à partida. Como caminho intermédio, pode acrescentar-se paragem indexada a uma linha aérea apenas na zona de carga/descarga.
Que comprimento deve ter um banco de acumulação?
Dimensiona-se pela paragem mais longa da linha. O trabalho de uma fila à frente do forno é continuar a alimentá-lo durante a duração de uma paragem a montante, pelo que o comprimento do banco resulta dessa duração multiplicada pela velocidade do transportador. Não podemos dar um valor fixo — não pode calcular-se sem medir o seu padrão de paragens e o comprimento da sua peça.
Como se define a velocidade do transportador numa linha power and free?
A velocidade da corrente mantém-se constante na banda de 1–6 m/min; o que varia é quanto tempo uma peça espera numa estação. O tempo de cura dentro do forno é, portanto, definido pela velocidade da corrente e pelo comprimento do forno, enquanto o tempo de estação é definido pelo programa dos travões. Essa separação é o que permite correr um tempo de aspersão de 25 segundos e de 90 segundos na mesma linha.
A eficiência de aplicação é a mesma nos dois sistemas?
A eficiência de aplicação depende da cabine e do projeto de recuperação, não do tipo de transportador; uma eficiência de transferência de 98,5%+ é alcançável com qualquer um dos dois numa linha bem construída. O contributo indireto do power and free é este: como a peça pode esperar, os ajustes das pistolas podem corrigir-se antes de pulverizar, o que baixa a taxa de repintura.
Resumo
A escolha entre um transportador aéreo e power and free não é uma decisão sobre velocidade — é uma decisão sobre a capacidade de ficar parado. Em linhas que correm num só ritmo, com um forno e um tipo de peça, um transportador aéreo contínuo significa menos componentes, menos avarias e arranque mais rápido, e o orçamento gasta-se melhor no pré-tratamento e no forno. Se a sua gama de peças é ampla, os tempos de aspersão manual variam, ou está planeado um segundo forno ou cabine paralela, a flexibilidade de acumulação e encaminhamento do power and free devolve o investimento extra por volta do terceiro ano. A decisão assenta no equilíbrio entre volume anual e variedade de peças, e como cada linha é construída para a instalação, não há resposta de catálogo. O nosso guia de montagem de uma instalação de pintura a pó cobre a abordagem geral com cada item de linha. Cada linha que construímos é entregue com 2 anos de garantia do fabricante.
Envie-nos a sua gama de peças, o tempo da sua estação mais lenta e o seu volume anual — trabalhamos se precisa de transportador aéreo ou power and free, e orçamentamos com as dimensões da via.