
Надземен конвейер или Power-and-Free? От коя система има нужда вашата линия
Разликата между надземен конвейер и система тип power-and-free се свежда до един въпрос: трябва ли детайлът да може да спре на линията? Механичната разлика, таблица за решение, сравнение на инвестицията и експлоатационните разходи, написано от производителя на линията.
 Уголеми
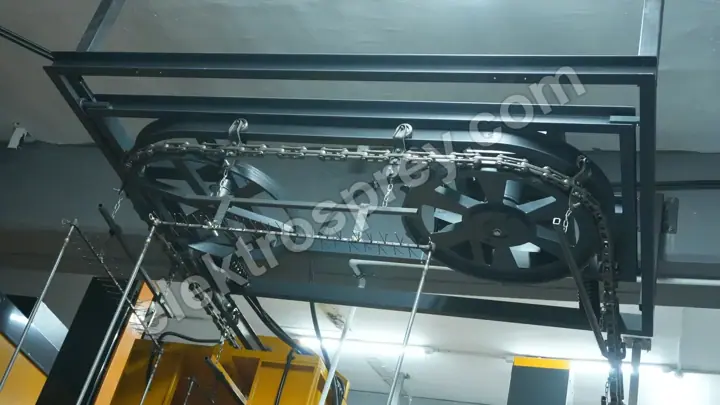
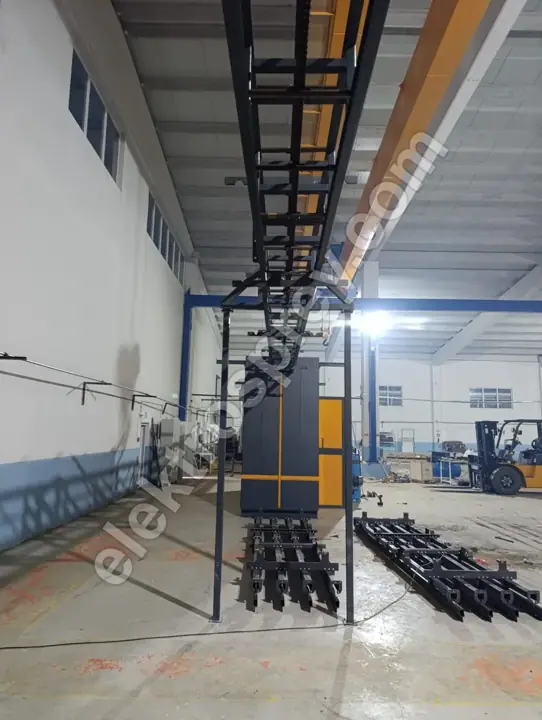
Разликата между надземен конвейер и система тип power-and-free се свежда до един-единствен въпрос: трябва ли детайлът да може да спре на линията? Непрекъснатият надземен конвейер е една верига; всяко приспособление за окачване върху нея се движи в един и същ момент, с една и съща скорост, поддържайки постоянен поток между 1–6 m/min. Тунелна линия за прахово боядисване произвежда своите 500–5000 детайла/час точно на този постоянен поток. Power-and-free разделя задвижващата верига (power) от релсата, по която се движи носачът (free): носач може да бъде освободен от веригата, задържан на станция, поставен в опашка за натрупване, отклонен към втора пещ или резервна камера и отново подхванат от веригата. В линия с една пещ, един вид детайл и без изчакване при камерата, надземният конвейер е правилното и по-евтино решение. Ако вашата гама детайли е широка, ако времето за ръчно нанасяне варира от детайл на детайл, или ако по-късно може да добавите втора пещ или банка за натрупване, стойността на power-and-free не се проявява в първата година — тя се връща около третата.
Това е отделно решение от производителността. Колко детайла можете да прокарате се определя от изчислението на капацитета на вашата линия за прахово боядисване; въпросът тук не е колко детайла, а дали детайлът трябва да може да стои неподвижно.
Механичната разлика: една верига или две релси
При непрекъснат надземен конвейер приспособлението е фиксирано към веригата. Ако веригата се движи, всичко се движи; ако веригата спре, всеки детайл на линията спира едновременно. Това е най-простата и най-издръжлива форма, която може да приеме една линия: малко компоненти, малко настройки, малко повреди. Но скоростта на линията е едно единствено число, и това число се диктува от най-бавната станция. В производство, което се нуждае от 6 минути в предварителната обработка, 40 секунди в камерата и 20 минути в пещта, една верига принуждава всички да вървят в темпото на най-бавния.
Power-and-free използва две релси. Веригата се движи непрекъснато по горната релса; носачите се движат свободно по долната. Носачът се тегли само докато тласкач на веригата остава в контакт със зъбеца на носача. В момента, в който спирач натисне този зъбец надолу, контактът се прекъсва, веригата преминава покрай него, а носачът изчаква на място. С други думи, един детайл може да стои неподвижен, докато линията продължава да работи. Всяка способност на системата произтича от този един механичен детайл.
Цената е броят компоненти: два релсови профила, носачи, тласкачи, спирачи, стрелки, трансферни модули и PLC, който ги оркестрира. При надземен конвейер наблюдавате веригата, релсата и задвижването; при power-and-free всеки спирач, всяка стрелка и всеки сензор се присъединяват към списъка за поддръжка.
Таблица за решение: коя линия изисква коя система
| Ситуация | Непрекъснат надземен конвейер | Power-and-free |
|---|---|---|
| Един вид детайл, голям обем | Правилен избор — фиксирана скорост, най-ниска инвестиция | Ненужна сложност |
| Широка гама детайли | Затруднена; скоростта е заключена към най-бавния детайл | Правилен избор — всеки детайл отнема собственото си време |
| Ръчно пръскане, променливо време | Операторът трябва да следва линията | Правилен избор — детайлът се задържа на станцията |
| Две пещи или паралелни камери | Непрактично; нужна е втора линия | Правилен избор — захранва се от една линия чрез стрелки |
| Натрупване преди пещта | Липсва; пещта работи на празни ходове или линията спира | Правилен избор — опашката поддържа пещта пълна |
| Товарене/разтоварване без спиране на линията | Линията се забавя или спира | Станцията за товарене работи по собствен цикъл |
| Тежки, едри единични детайли | Капацитетът на приспособлението задава границата | Товарът може да се разпредели върху два носача |
| Ограничен бюджет, бърз старт | Правилен избор — малко части, кратък монтаж | По-дълъг монтаж и пускане в експлоатация |
| Малка площ, къса линия | Правилен избор — обръща се на малък радиус | Нужна е допълнителна дължина за стрелки и банки |
| Слаб или необучен екип по поддръжка | Правилен избор — проста за поддръжка | Спирачите и сензорите изискват дисциплина |
Правилото, произтичащо от таблицата, е следното: ако линията може да работи на един ритъм, използвайте надземен конвейер; ако ритъмът се променя от детайл на детайл, използвайте power-and-free. Има и междинен отговор, и той се използва често: изградете цялата линия като непрекъснат надземен конвейер и добавете индексирано спиране или въртящи се приспособления само в зоната на товарене/разтоварване. Това купува малка част от предимствата на power-and-free на далеч по-малка цена.
Четирите неща, които power-and-free реално ви купува
Натрупване. Опашка от 10–20 приспособления пред пещта не позволява кратките спирания в предварителната обработка изобщо да достигнат пещта. Капацитетът на пещта е най-скъпата позиция в линията; да не работи на празно е най-конкретната възвращаемост, която дава power-and-free.
Асинхронно време на станция. Ако един ръчно пръскан детайл се нуждае от 90 секунди, а следващият от 25, непрекъснатият конвейер трябва да се зададе на 90 и останалата част от линията се забавя заедно с него. При power-and-free всеки детайл отнема собственото си време, а линията работи на средното.
Гъвкавост при маршрутизиране. Детайли, пристигащи на една и съща линия, могат да бъдат разделени — някои към камерата за прахово боядисване, някои към камера за мокро боядисване с водна завеса или втора пещ. При работа със смяна на цвета детайлът изчаква в опашката, докато камерата се почиства; при U-образна линия за прахово боядисване на алуминий смяна на цвета се извършва за под 20 минути, а банка за натрупване поглъща това време, без да спира линията.
Обработка в края на смяна. Когато смяната приключва, детайлите на линията се натрупват на изхода на пещта и следващата смяна започва с пълна опашка. При непрекъснат конвейер не можете да спрете линията, без първо да я изпразните.
Разлика в инвестицията и експлоатационните разходи
Не публикуваме ценови стойности, защото всяка линия се изгражда според най-големия детайл на клиента и няма каталожен размер. Това, което можем да заявим ясно, е коя разходна позиция бута решението в коя посока.
| Позиция | Надземен конвейер | Power-and-free | Посока |
|---|---|---|---|
| Брой механични компоненти | Верига, релса, задвижване, приспособления | + носачи, тласкачи, спирачи, стрелки, трансфери | Инвестицията нараства за power-and-free |
| Автоматизация | Просто регулиране на скоростта | PLC, сензори, проследяване на позиция, рецепти | Нараства за power-and-free |
| Монтаж и пускане в експлоатация | Кратък | Забележимо по-дълъг | Нараства за power-and-free |
| Натоварване по поддръжка | Ниско; смазване и опъване на веригата | Спирачи, стрелки и сензори за проверка | Нараства за power-and-free |
| Заетост на пещта | Пада при спирания | Поддържа се висока чрез опашката | Енергийният разход пада с power-and-free |
| Ефективност на труда | Операторът следва линията | Линията следва оператора | Пада с power-and-free |
| По-късно разширяване | Обикновено изисква нова линия | Расте с добавяне на стрелки и банки | Бъдещият разход пада с power-and-free |
| Брак и повторно боядисване | Ритъмният натиск може да повиши дефектите | Детайлът изчаква, така че има време за настройка | Пада с power-and-free |
Решението стои на този баланс: power-and-free повишава първоначалната инвестиция и натоварването по поддръжка, а понижава заетостта на пещта и ефективността на труда във ваша полза. Ако годишният ви обем е малък, позицията отгоре не надвишава позицията отдолу, и надземният конвейер е правилният отговор.
Честният случай за обикновения надземен конвейер
Фактът, че power-and-free е по-способна система, не прави надземния конвейер лоша система. Простата линия има три конкретни предимства. Първо, повърхността ѝ на повреда е малка: без спирачи, стрелки или сензори означава, че никой от тях не може да се повреди. Второ, пускането в експлоатация е бързо; времето от монтажа до производството е кратко. Трето, скоростта е стабилна: фиксирано m/min фиксира времето на полимеризация, а в камерна електрическа пещ, поддържаща 80–250 °C с равномерност ±3 °C, това произвежда повторяем резултат. Разглеждаме отделно как скоростта на конвейера се обвързва с дължината на пещта в скорост на конвейера и дължина на пещта.
Цената на power-and-free, която заслужава да бъде записана честно, е следната: лошо поддържана power-and-free линия работи по-зле от надземен конвейер. Един заял спирач или една грешно настроена стрелка блокира целия поток на едно-единствено място. В цех без дисциплина по поддръжката по-простата система произвежда повече.
Пет неща за измерване преди избора
- Брой видове детайли и разсейването във времената им. Ако времената на станцията за вашите детайли са близки едно до друго, печалбата от power-and-free се свива.
- Времето на най-бавната станция. Това число управлява линията, и разликата между двете системи се ражда точно тук.
- Как пръскате. Пълноавтоматичен пистолетен масив работи с фиксирана скорост; ръчното пръскане изисква променливо време.
- Вашият петгодишен план за растеж. Ако втора пещ, втора камера или втора смяна са на масата, релсата се решава днес.
- Площ и височина на тавана. Опашките и стрелките заемат физическо пространство; логиката на разположението в площ и разположение на съоръжение за прахово боядисване влиза пряко в това решение.
Често задавани въпроси
Каква е основната разлика между надземен конвейер и power-and-free?
При надземния конвейер приспособлението е фиксирано към веригата, така че детайл не може да спре, освен ако веригата не спре. При power-and-free носачът може да се разкачи от веригата, така че единичен детайл може да бъде спрян, натрупан или отклонен другаде, докато линията продължава да работи. Всяка друга разлика е следствие от точно тази една механична разлика.
Кога линия power-and-free е просто пропилени пари?
При линия с един вид детайл, фиксирано време на станцията, една пещ и една камера. При такъв тип производство power-and-free не добавя нито капацитет, нито качество; добавя само инвестиция и натоварване по поддръжка. Правилното решение там е непрекъснат надземен конвейер, а спестеният бюджет — вложен в степени на предварителна обработка или изолация на пещта.
Може ли непрекъснат надземен конвейер да се преобразува в power-and-free по-късно?
Тъй като цялата релсова система се сменя, на практика това не е преобразуване, а нов монтаж на конвейер. Сградата, пещта и камерата обикновено остават; конвейерът се подменя изцяло. Затова цех с амбиции за растеж трябва да реши още в началото. Като среден път, индексирано спиране може да се добави към надземна линия единствено в зоната на товарене/разтоварване.
Колко дълга трябва да бъде банка за натрупване?
Оразмерява се спрямо най-дългото спиране в линията. Задачата на опашка пред пещта е да я продължи да храни за продължителността на спиране нагоре по веригата, така че дължината на банката произтича от тази продължителност, умножена по скоростта на конвейера. Не можем да дадем фиксирана цифра — не може да се изчисли без измерване на вашия модел на спирания и дължината на вашия детайл.
Как се задава скоростта на конвейера при линия power-and-free?
Скоростта на веригата все още се държи постоянна в диапазона 1–6 m/min; това, което варира, е колко дълго детайлът изчаква на станция. Времето на полимеризация вътре в пещта следователно се задава от скоростта на веригата и дължината на пещта, докато времето на станцията се задава от програмата на спирача. Точно това разделяне позволява 25-секундно и 90-секундно време за пръскане да работят на една и съща линия.
Еднаква ли е ефективността на нанасяне при двете системи?
Ефективността на нанасяне зависи от конструкцията на камерата и рекуперацията, не от вида конвейер; коефициент на пренос над 98,5% е постижим и при двете, при правилно изградена линия. Косвеният принос на power-and-free е следният: тъй като детайлът може да изчака, настройките на пистолета могат да се коригират преди пръскането, което намалява процента на повторно боядисване.
Обобщение
Изборът между надземен конвейер и power-and-free не е решение за скорост — това е решение за способността да се стои неподвижно. В линии, работещи на един ритъм, с една пещ и един вид детайл, непрекъснатият надземен конвейер означава по-малко компоненти, по-малко повреди и по-бърз старт, а бюджетът се харчи по-добре за предварителна обработка и пещта. Ако вашата гама детайли е широка, времената за ръчно пръскане варират, или се планира втора пещ или паралелна камера, натрупването и гъвкавостта на маршрутизиране на power-and-free връщат допълнителната инвестиция около третата година. Решението стои на баланса между годишен обем и разнообразие на детайлите, и тъй като всяка линия се изгражда според съоръжението, няма каталожен отговор. Нашето ръководство за изграждане на съоръжение за прахово боядисване обхваща общия подход с всяка позиция на линията. Всяка линия, която изграждаме, се доставя с 2-годишна гаранция от производителя.
Изпратете ни гамата ви детайли, времето на най-бавната станция и годишния ви обем — ще преценим дали ви трябва надземен конвейер или power-and-free, и ще го офертираме с размерите на релсата.