
Hængetransportør eller Power & Free? Hvilken jeres linje har brug for
Forskellen på en hængetransportør og Power & Free koger ned til ét spørgsmål: skal emnet kunne stå stille på linjen? Den mekaniske forskel, en beslutningstabel, sammenligning af investering og driftsomkostning, skrevet af linjebygeren.
 Forstør
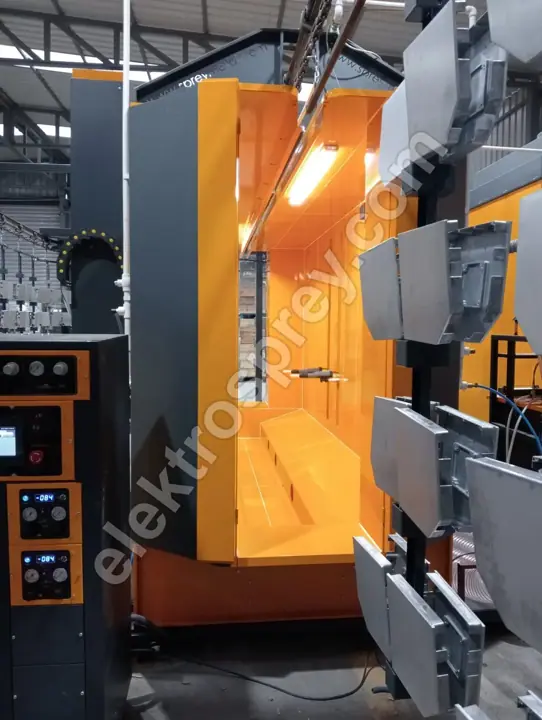
Forskellen på en hængetransportør og Power & Free koger ned til ét spørgsmål: skal emnet kunne stå stille på linjen? En kontinuerlig hængetransportør er én kæde; hvert ophæng på den bevæger sig i samme øjeblik, med samme hastighed, og holder et stabilt flow mellem 1–6 m/min. En tunneltype pulverlakeringslinje producerer sine 500–5.000 emner/time på netop det stabile flow. Power & Free adskiller den drivende kæde (power) fra skinnen, vognen kører på (free): en vogn kan frigøres fra kæden, holdes ved en station, sættes i kø i en akkumuleringsbank, kobles om til en anden ovn eller en reservekabine og samles op af kæden igen. På en linje med én ovn, én emnetype og ingen ventetid ved kabinen er en hængetransportør det rigtige og det billigste valg. Er jeres emnemix bredt, varierer den manuelle sprøjtetid fra emne til emne, eller kan I senere tilføje en ekstra ovn eller en akkumuleringsbank, viser værdien af Power & Free sig ikke i år ét — den kommer tilbage i år tre.
Dette er en separat beslutning fra gennemløb. Hvor mange emner I kan skubbe igennem, fastsættes af jeres kapacitetsberegning for en pulverlakeringslinje; spørgsmålet her er ikke hvor mange emner, men om et emne skal kunne stå stille.
Den mekaniske forskel: én kæde eller to skinner
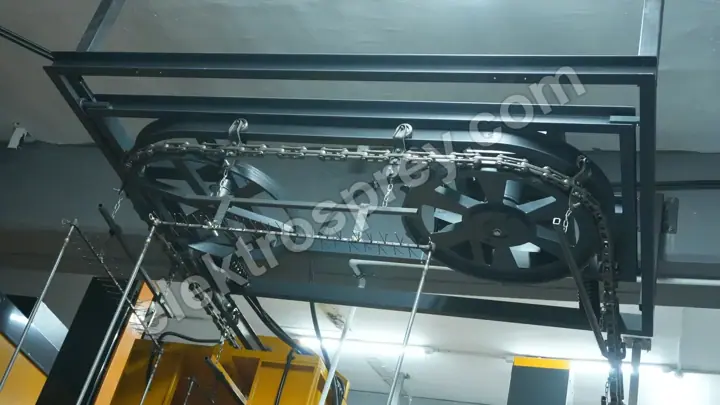
På en kontinuerlig hængetransportør er ophænget fastgjort til kæden. Bevæger kæden sig, bevæger alt sig; standser kæden, standser hvert emne på linjen på samme tid. Dette er den simpleste og mest holdbare form, en linje kan have: få komponenter, få justeringer, få fejl. Men linjehastigheden er ét tal, og det tal dikteres af den langsomste station. I en produktion, der kræver 6 minutter i forbehandling, 40 sekunder ved kabinen og 20 minutter i ovnen, tvinger én kæde alle til at gå i takt med den langsomste.
Power & Free bruger to skinner. Kæden kører kontinuerligt på den øverste skinne; vognene kører frit på den nederste. Vognen trækkes kun, så længe en medbringer på kæden er i kontakt med tappen på vognen. I det øjeblik en stopper trykker den tap ned, brydes kontakten, kæden glider forbi, og vognen venter, hvor den er. Med andre ord kan ét emne stå stille, mens linjen fortsætter med at køre. Alle systemets egenskaber udspringer af netop den ene mekaniske detalje.
Prisen er komponentantal: to skinneprofiler, vogne, medbringere, stoppere, sporskifter, overføringsenheder og den PLC, der dirigerer det hele. På en hængetransportør holder I øje med kæde, skinne og drev; på Power & Free kommer hver stopper, hvert sporskifte og hver sensor med på vedligeholdelseslisten.
Beslutningstabel: hvilken linje tager hvilket system
| Situation | Kontinuerlig hængetransportør | Power & Free |
|---|---|---|
| Én emnetype, høj volumen | Rigtigt valg — fast hastighed, laveste investering | Unødvendig kompleksitet |
| Bredt emnemix | Kæmper; hastigheden låst til det langsomste emne | Rigtigt valg — hvert emne tager sin egen tid |
| Manuel sprøjtning, variabel tid | Operatøren må følge linjen | Rigtigt valg — emnet holdes ved stationen |
| To ovne eller parallelle kabiner | Upraktisk; en ekstra linje er nødvendig | Rigtigt valg — fødes fra én linje via sporskifter |
| Akkumulering før ovnen | Ingen; ovnen går i tomgang, eller linjen standser | Rigtigt valg — køen holder ovnen fyldt |
| Læsning/aflæsning uden at standse linjen | Linjen sænkes eller standses | Læssestationen kører på sin egen cyklus |
| Tunge, store enkeltemner | Ophængskapaciteten sætter grænsen | Lasten kan deles på to vogne |
| Stramt budget, hurtig opstart | Rigtigt valg — få dele, kort installation | Længere installation og idriftsættelse |
| Lille gulvareal, kort linje | Rigtigt valg — drejer på en lille radius | Kræver ekstra længde til sporskifter og banker |
| Svagt eller uerfarent vedligeholdelsesteam | Rigtigt valg — enkel at vedligeholde | Stoppere og sensorer kræver disciplin |
Reglen, tabellen frembringer, er denne: kan linjen køre i én rytme, brug en hængetransportør; skifter rytmen fra emne til emne, brug Power & Free. Der findes et mellemsvar, og det bruges ofte: byg hele linjen som en kontinuerlig hængetransportør, og tilføj kun indekseret standsning eller drejelige ophæng i læsse-/aflæssezonen. Det køber en lille andel af det, Power & Free tilbyder, til en langt lavere omkostning.
De fire ting Power & Free reelt giver jer
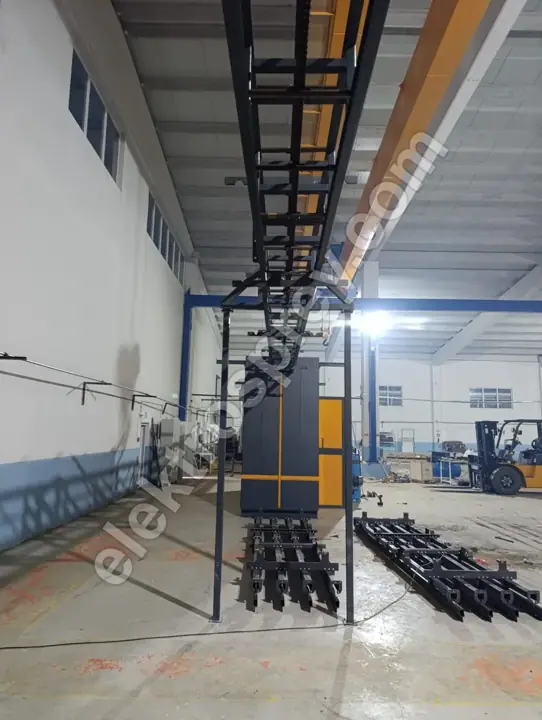
Akkumulering. En kø på 10–20 ophæng foran ovnen forhindrer korte stop i forbehandlingen i nogensinde at nå ovnen. Ovnkapacitet er den dyreste post på linjen; ikke at køre den tom er det mest konkrete afkast, Power & Free leverer.
Asynkron stationstid. Har ét manuelt sprøjtet emne brug for 90 sekunder, og det næste 25, skal en kontinuerlig transportør sættes til 90, og resten af linjen sænkes med den. På Power & Free tager hvert emne sin egen tid, og linjen kører på gennemsnittet.
Fleksibel ruteføring. Emner, der ankommer på samme linje, kan splittes — nogle til pulverkabinen, nogle til en vådlakeringskabine med vandgardin eller en ekstra ovn. Ved farveskiftearbejde venter emnet i køen, mens kabinen rengøres; på en aluminiums-U-linje tager et farveskift under 20 minutter, og en akkumuleringsbank absorberer den tid uden at standse linjen.
Håndtering ved skiftets afslutning. Når en vagt slutter, akkumuleres emnerne på linjen ved ovnens udgang, og næste vagt starter med en fuld kø. På en kontinuerlig transportør kan I ikke standse linjen uden først at tømme den.
Forskel på investering og driftsomkostning
Vi offentliggør ikke priser, fordi hver linje bygges til kundens største emne, og der findes ingen katalogstørrelse. Hvad vi kan sige klart, er hvilken omkostningspost der skubber beslutningen i hvilken retning.
| Post | Hængetransportør | Power & Free | Retning |
|---|---|---|---|
| Mekanisk komponentantal | Kæde, skinne, drev, ophæng | + vogne, medbringere, stoppere, sporskifter, overføringer | Investering op for Power & Free |
| Automation | Simpel hastighedsstyring | PLC, sensorer, positionssporing, recepter | Op for Power & Free |
| Installation og idriftsættelse | Kort | Mærkbart længere | Op for Power & Free |
| Vedligeholdelsesbyrde | Lav; smøring og kædestramning | Stoppere, sporskifter og sensorer at tjekke | Op for Power & Free |
| Ovnudnyttelse | Falder under stop | Holdes høj af køen | Energiomkostning ned med Power & Free |
| Arbejdseffektivitet | Operatøren følger linjen | Linjen følger operatøren | Ned med Power & Free |
| Senere udvidelse | Kræver som regel en ny linje | Vokser ved at tilføje sporskifter og banker | Fremtidig omkostning ned med Power & Free |
| Spild og efterlakering | Rytmepres kan hæve fejlantal | Emnet venter, så der er tid til justering | Ned med Power & Free |
Beslutningen hviler på den balance: Power & Free skubber førstegangsinvestering og vedligeholdelsesbyrde op, og trækker ovnudnyttelse og arbejdseffektivitet ned til jeres fordel. Er jeres årlige volumen lav, opvejer posten ovenfor ikke posten nedenfor, og hængetransportøren er det rigtige svar.
Det ærlige forsvar for den enkle hængetransportør
At Power & Free er mere kapabelt gør ikke hængetransportøren til et dårligt system. Den enkle linje har tre konkrete fordele. For det første er dens fejloverflade lille: ingen stoppere, sporskifter eller sensorer betyder, at ingen af dem kan svigte. For det andet er idriftsættelsen hurtig; tiden fra opstilling til produktion er kort. For det tredje er hastigheden stabil: et fast m/min fastsætter hærdetiden, og i en elektrisk kammerovn, der holder 80–250 °C med ±3 °C ensartethed, giver det et gentageligt resultat. Vi behandler, hvordan transportørhastighed hænger sammen med ovnlængde, separat i transportørhastighed og ovnlængde.
Omkostningen ved Power & Free, der fortjener at blive skrevet ærligt, er denne: en dårligt vedligeholdt Power & Free-linje kører værre end en hængetransportør. Én fastklemt stopper eller ét forkert indstillet sporskifte låser hele flowet i ét enkelt punkt. I et anlæg uden vedligeholdelsesdisciplin producerer det simplere system mere.
Fem ting at måle, før I vælger
- Antal emnetyper og spredningen i deres tider. Ligger stationstiderne på tværs af jeres emner tæt på hinanden, skrumper gevinsten ved Power & Free.
- Den langsomste stationstid. Dette tal styrer linjen, og forskellen mellem de to systemer opstår her.
- Hvordan I sprøjter. Et fuldautomatisk pistolarray kører med fast hastighed; manuel sprøjtning kræver variabel tid.
- Jeres femårige vækstplan. Er en ekstra ovn, en ekstra kabine eller en ekstra vagt på tale, besluttes sporet i dag.
- Gulvareal og loftshøjde. Køer og sporskifter tager fysisk plads; layoutlogikken i pulverlakeringsanlæggets areal og layout fører direkte ind i denne beslutning.
Ofte stillede spørgsmål
Hvad er kerneforskellen på en hængetransportør og Power & Free?
På en hængetransportør er ophænget fastgjort til kæden, så et emne kan ikke standse, medmindre kæden standser. På Power & Free kan vognen koble sig fra kæden, så ét emne kan standses, akkumuleres eller ledes andetsteds hen, mens linjen fortsætter med at køre. Enhver anden forskel er en konsekvens af netop den ene mekaniske skelnen.
Hvornår er en Power & Free-linje simpelthen spildte penge?
På en linje med én emnetype, en fast stationstid, én ovn og én kabine. I den slags produktion tilføjer Power & Free hverken kapacitet eller kvalitet; den tilføjer kun investering og vedligeholdelsesbyrde. Det rigtige valg dér er en kontinuerlig hængetransportør, med det sparede budget lagt i forbehandlingstrin eller ovnisolering.
Kan en kontinuerlig hængetransportør senere konverteres til Power & Free?
Fordi hele skinnesystemet ændres, er dette i praksis ikke en konvertering, men en ny transportørinstallation. Bygningen, ovnen og kabinen forbliver som regel; transportøren udskiftes helt. Det er derfor et anlæg med vækstambitioner bør beslutte det fra starten. Som en mellemvej kan indekseret standsning tilføjes til en hængelinje alene i læsse-/aflæssezonen.
Hvor lang skal en akkumuleringsbank være?
Den dimensioneres til linjens længste stop. Køens opgave foran ovnen er at blive ved med at fodre den i varigheden af et opstrøms stop, så banklængden kommer ud af den varighed ganget med transportørhastigheden. Vi kan ikke give et fast tal — det kan ikke beregnes uden at måle jeres stopmønster og jeres emnelængde.
Hvordan sættes transportørhastigheden på en Power & Free-linje?
Kædehastigheden holdes stadig konstant i 1–6 m/min-båndet; det, der varierer, er hvor længe et emne venter ved en station. Hærdetiden inde i ovnen fastsættes derfor af kædehastighed og ovnlængde, mens stationstiden fastsættes af stopperprogrammet. Den adskillelse er det, der lader en 25-sekunders og en 90-sekunders sprøjtetid køre på samme linje.
Er lakeringseffektiviteten den samme med begge systemer?
Lakeringseffektivitet afhænger af kabine- og genvindingsdesign, ikke transportørtype; 98.5%+ overføringseffektivitet er opnåeligt med begge på en korrekt bygget linje. Power & Free's indirekte bidrag er dette: fordi emnet kan vente, kan pistolindstillinger korrigeres før sprøjtning, hvilket sænker efterlakeringsandelen.
Opsummering
Valget mellem en hængetransportør og Power & Free er ikke en beslutning om hastighed — det er en beslutning om evnen til at stå stille. På linjer, der kører i én rytme, med én ovn og én emnetype, betyder en kontinuerlig hængetransportør færre komponenter, færre fejl og hurtigere opstart, og budgettet er bedre brugt på forbehandling og ovn. Er jeres emnemix bredt, varierer manuelle sprøjtetider, eller er en ekstra ovn eller parallel kabine planlagt, betaler akkumulerings- og ruteflexibiliteten fra Power & Free den ekstra investering tilbage omkring det tredje år. Beslutningen hviler på balancen mellem årlig volumen og emnevariation, og fordi hver linje bygges til anlægget, findes der intet katalogsvar. Vores guide til opsætning af et pulverlakeringsanlæg dækker den generelle fremgangsmåde med hver linjepost. Hver linje, vi bygger, leveres med 2 års producentgaranti.
Send os jeres emnemix, jeres langsomste stationstid og jeres årlige volumen — så udregner vi, om I har brug for en hængetransportør eller Power & Free, og tilbyder det med skinnemålene.