
Légpályás konveyor vagy power and free? Melyikre van szüksége a sorának
A légpályás konveyor és a power and free rendszer közötti különbség egyetlen kérdésre vezethető vissza: meg kell-e tudnia állni a munkadarabnak a soron? A mechanikai különbség, egy döntési táblázat, valamint a beruházási és üzemeltetési költségek összehasonlítása — a sor gyártójától.
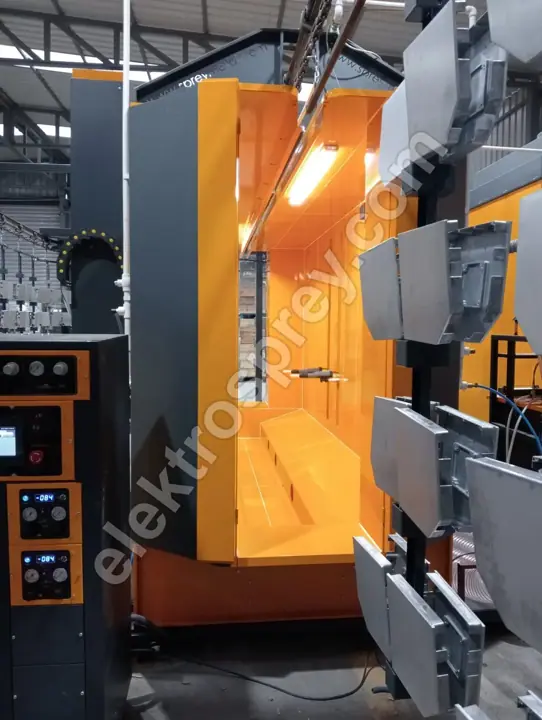 Nagyítás
A légpályás konveyor és a power and free közötti különbség egyetlen kérdésre vezethető vissza: meg kell-e tudnia állni a munkadarabnak a soron? A folyamatos légpályás konveyor egyetlen lánc; minden rajta lévő akasztó ugyanabban a pillanatban, ugyanazzal a sebességgel mozog, 1–6 m/perc közötti egyenletes áramlást tartva. Egy alagút típusú porfestő sor pontosan ezen az egyenletes áramláson állítja elő a 500–5000 db/óra teljesítményét. A power and free szétválasztja a hajtó láncot (power) a hordozó pályájától (free): a hordozó leválasztható a láncról, megállítható egy állomáson, sorba állítható egy felhalmozó szakaszban, átirányítható egy második kemencéhez vagy egy tartalék kabinhoz, majd újra felvehető a lánc által. Egy kemencével, egy munkadarab-típussal és a kabinnál várakozás nélkül futó soron a légpályás konveyor a helyes és az olcsóbb döntés. Ha a munkadarab-választéka széles, ha a kézi szórási idő munkadarabonként változik, vagy ha később egy második kemencét vagy felhalmozó szakaszt tervez hozzáadni, a power and free értéke nem az első évben jelentkezik — a harmadik évben térül meg.
Ez a teljesítménytől külön döntés. Hogy hány munkadarabot tud átfuttatni, azt a porfestő sor kapacitásszámítása szabja meg; itt nem az a kérdés, hány munkadarab, hanem az, hogy egy munkadarabnak meg kell-e tudnia állnia.
A mechanikai különbség: egy lánc vagy két pálya
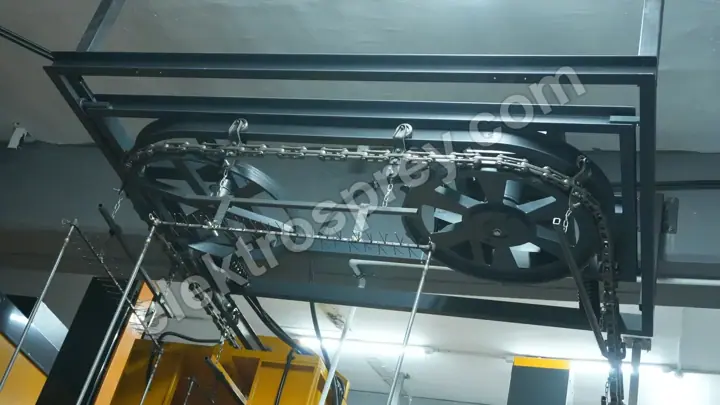
Egy folyamatos légpályás konveyoron az akasztó rögzítve van a lánchoz. Ha a lánc mozog, minden mozog; ha a lánc megáll, a soron lévő minden munkadarab egyszerre áll meg. Ez a sor legegyszerűbb és legtartósabb formája: kevés alkatrész, kevés beállítás, kevés hiba. De a sorsebesség egyetlen szám, és azt a leglassabb állomás diktálja. Egy olyan gyártási futásnál, amely 6 percet igényel az előkezelésben, 40 másodpercet a kabinban és 20 percet a kemencében, egyetlen lánc mindenkit a leglassabb ember tempójára kényszerít.
A power and free két pályát használ. A lánc folyamatosan fut a felső pályán; a hordozók szabadon gördülnek az alsón. A hordozót csak addig húzza a lánc, amíg a lánc tologatója érintkezésben marad a hordozó karjával. Abban a pillanatban, amikor egy megállító lenyomja ezt a kart, a kapcsolat megszakad, a lánc továbbcsúszik, és a hordozó ott várakozik, ahol van. Más szóval egy munkadarab meg tud állni, miközben a sor tovább fut. A rendszer minden képessége ebből az egyetlen mechanikai részletből ered.
Az ára az alkatrészszám: két pályaprofil, hordozók, tologatók, megállítók, váltók, átemelő egységek és az őket vezénylő PLC. Egy légpályás konveyoron a láncot, a pályát és a hajtást figyeli; a power and free-nél minden megállító, minden váltó és minden érzékelő felkerül a karbantartási listára.
Döntési táblázat: melyik sorhoz melyik rendszer illik
| Helyzet | Folyamatos légpályás konveyor | Power and free |
|---|---|---|
| Egy munkadarab-típus, nagy volumen | Helyes választás — fix sebesség, legalacsonyabb beruházás | Felesleges bonyolultság |
| Széles munkadarab-választék | Küszködik; a sebesség a leglassabb munkadarabhoz van kötve | Helyes választás — minden munkadarab a saját idejét kapja |
| Kézi szórás, változó idő | A kezelőnek követnie kell a sort | Helyes választás — a munkadarab az állomáson marad |
| Két kemence vagy párhuzamos kabinok | Nem praktikus; második sor szükséges | Helyes választás — váltókon keresztül egy sorból táplálva |
| Felhalmozás a kemence előtt | Nincs; a kemence üresen jár, vagy a sor megáll | Helyes választás — a sor tele tartja a kemencét |
| Be-/kirakodás a sor leállítása nélkül | A sor lelassul vagy megáll | A rakodóállomás saját ciklusban fut |
| Nehéz, nagy, egyedi munkadarabok | Az akasztó kapacitása szabja meg a határt | A teher két hordozó között is megosztható |
| Szűk büdzsé, gyors indulás | Helyes választás — kevés alkatrész, rövid telepítés | Hosszabb telepítés és üzembe helyezés |
| Kis alapterület, rövid sor | Helyes választás — kis sugáron fordul | Extra hosszúságot igényel a váltókhoz és a felhalmozókhoz |
| Gyenge vagy képzetlen karbantartó csapat | Helyes választás — egyszerű karbantartani | A megállítók és érzékelők fegyelmet igényelnek |
A táblázatból eredő szabály ez: ha a sor egy ritmusban tud futni, használjon légpályás konveyort; ha a ritmus munkadarabonként változik, használjon power and free-t. Van egy köztes válasz is, és gyakran alkalmazzák: építse meg a teljes sort folyamatos légpályás konveyorként, és csak a be-/kirakodási zónában adjon hozzá indexelt megállást vagy forgó akasztókat. Ez a power and free által kínált előnyök kis részét adja, sokkal kisebb költségért.
A négy dolog, amit a power and free valóban ad
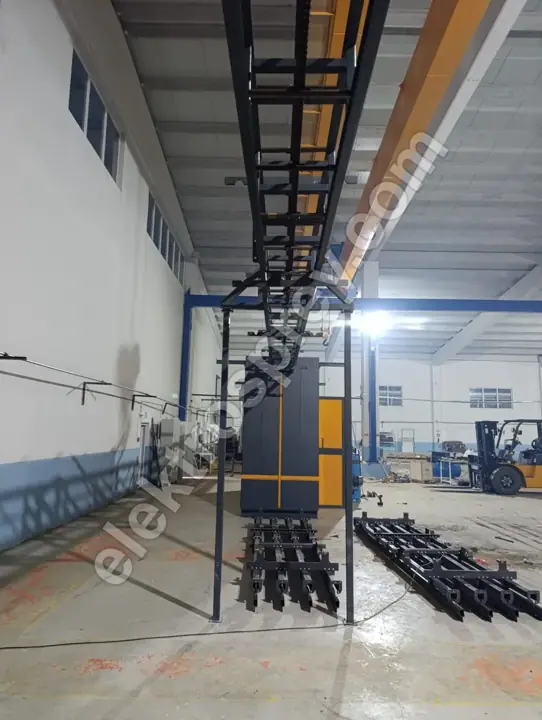
Felhalmozás. Egy 10–20 akasztóból álló sor a kemence előtt megakadályozza, hogy az előkezelésben fellépő rövid fennakadások valaha is elérjék a kemencét. A kemence kapacitása a sor legdrágább tétele; hogy ne járjon üresen, ez a power and free legkonkrétabb hozadéka.
Aszinkron állomásidő. Ha egy kézzel szórt munkadarabnak 90 másodpercre van szüksége, a következőnek pedig 25-re, egy folyamatos konveyort 90-re kell állítani, és a sor többi része ezzel együtt lassul. A power and free-n minden munkadarab megkapja a saját idejét, és a sor az átlagon fut.
Útvonal-rugalmasság. Az ugyanazon a soron érkező munkadarabok szétválaszthatók — egyesek a porszóró kabinba, mások egy vízfüggönyös vizes festőkabinba vagy egy második kemencébe. Színváltásos munkánál a munkadarab a sorban várakozik, amíg a kabint tisztítják; egy alumínium U-típusú porfestő soron a színváltás 20 percen belül megtörténik, és egy felhalmozó szakasz felszívja ezt az időt a sor leállítása nélkül.
Műszakzárási kezelés. Ahogy egy műszak zárul, a soron lévő munkadarabokat a kemence kijáratánál felhalmozzák, és a következő műszak tele sorral indul. Egy folyamatos konveyoron nem állíthatja le a sort anélkül, hogy előbb ki ne ürítené.
Beruházási és üzemeltetési költségkülönbség
Nem publikálunk árszámokat, mert minden sort a vevő legnagyobb munkadarabjához építünk, és nincs katalógusméret. Amit egyértelműen ki tudunk jelenteni, az az, hogy melyik költségtétel melyik irányba tolja a döntést.
| Tétel | Légpályás konveyor | Power and free | Irány |
|---|---|---|---|
| Mechanikai alkatrészszám | Lánc, pálya, hajtás, akasztók | + hordozók, tologatók, megállítók, váltók, átemelők | A beruházás nő a power and free-nél |
| Automatizálás | Egyszerű sebességszabályozás | PLC, érzékelők, pozíciókövetés, receptek | Nő a power and free-nél |
| Telepítés és üzembe helyezés | Rövid | Érezhetően hosszabb | Nő a power and free-nél |
| Karbantartási terhelés | Alacsony; kenés és láncfeszítés | Megállítók, váltók és érzékelők ellenőrzése | Nő a power and free-nél |
| Kemence-kihasználtság | Fennakadáskor csökken | A sor magasan tartja | Az energiaköltség csökken a power and free-vel |
| Munkaerő-hatékonyság | A kezelő követi a sort | A sor követi a kezelőt | Csökken a power and free-vel |
| Későbbi bővítés | Rendszerint új sor kell | Váltók és felhalmozók hozzáadásával nő | A jövőbeli költség csökken a power and free-vel |
| Selejt és újrafestés | A ritmuskényszer növelheti a hibákat | A munkadarab várakozik, van idő az igazításra | Csökken a power and free-vel |
A döntés ezen az egyensúlyon áll: a power and free felfelé tolja az induló beruházást és a karbantartási terhelést, és az ön javára lefelé húzza a kemence-kihasználtságot és a munkaerő-hatékonyságot. Ha az éves volumene alacsony, a fenti tétel nem ellensúlyozza az alsót, és a légpályás konveyor a helyes válasz.
Az egyszerű légpályás konveyor őszinte védelme
Attól, hogy a power and free képességesebb, a légpályás konveyor még nem rossz rendszer. Az egyszerű sornak három konkrét előnye van. Először, kicsi a meghibásodási felülete: nincsenek megállítók, váltók vagy érzékelők, tehát egyik sem hibásodhat meg. Másodszor, gyors az üzembe helyezés; a felállítástól a termelésig eltelt idő rövid. Harmadszor, stabil a sebesség: egy rögzített m/perc rögzíti a kikeményedési időt, és egy 80–250 °C-ot ±3 °C egyenletességgel tartó dobozos elektromos kemencében ez ismételhető eredményt ad. Azt, hogy a konveyorsebesség hogyan kapcsolódik a kemencehosszhoz, külön cikkben, a konveyorsebesség és kemencehossz kapcsolata írásban tárgyaljuk.
A power and free ára, amelyet őszintén le kell írni, a következő: egy rosszul karbantartott power and free sor rosszabbul fut, mint egy légpályás konveyor. Egyetlen beszorult megállító vagy egyetlen rosszul beállított váltó egyetlen ponton zárja le a teljes áramlást. Egy karbantartási fegyelem nélküli üzemben az egyszerűbb rendszer többet termel.
Öt dolog, amit mérjen meg a választás előtt
- A munkadarab-típusok száma és az idejük szórása. Ha a munkadarabok állomásidői közel esnek egymáshoz, a power and free hozadéka zsugorodik.
- A leglassabb állomásidő. Ez a szám irányítja a sort, és itt születik meg a két rendszer közötti különbség.
- Hogyan szór. Egy teljesen automatikus pisztolysor fix sebességen fut; a kézi szórás változó időt igényel.
- Az öt éves növekedési terve. Ha egy második kemence, egy második kabin vagy egy második műszak napirenden van, a pályát már ma eldöntik.
- Alapterület és belmagasság. A sorok és a váltók fizikai helyet igényelnek; az elrendezési logika a porfestő üzem alapterülete és elrendezése cikkben közvetlenül beépül ebbe a döntésbe.
Gyakran ismételt kérdések
Mi a légpályás konveyor és a power and free közötti alapvető különbség?
Egy légpályás konveyoron az akasztó rögzítve van a lánchoz, így egy munkadarab csak akkor állhat meg, ha a lánc is megáll. A power and free-n a hordozó leválasztható a láncról, így egyetlen munkadarab megállítható, felhalmozható vagy máshová irányítható, miközben a sor tovább fut. Minden más különbség ennek az egyetlen mechanikai megkülönböztetésnek a következménye.
Mikor egyszerűen kidobott pénz egy power and free sor?
Egy olyan soron, ahol egy munkadarab-típus, fix állomásidő, egy kemence és egy kabin van. Egy ilyen gyártásban a power and free sem kapacitást, sem minőséget nem ad hozzá; csak beruházást és karbantartási terhelést növel. Ott a helyes döntés egy folyamatos légpályás konveyor, a megtakarított büdzsét pedig előkezelő fázisokba vagy kemenceszigetelésbe fektetve.
Átalakítható-e később egy folyamatos légpályás konveyor power and free-vé?
Mivel a teljes pályarendszer megváltozik, a gyakorlatban ez nem átalakítás, hanem új konveyor-telepítés. Az épület, a kemence és a kabin rendszerint marad; a konveyort teljes egészében cserélik. Ezért a növekedési szándékkal rendelkező üzemnek már a kezdetkor döntenie kell. Köztes megoldásként indexelt megállás adható hozzá egy légpályás sorhoz, kizárólag a be-/kirakodási zónában.
Milyen hosszú legyen egy felhalmozó szakasz?
A soron előforduló leghosszabb fennakadáshoz méretezik. A kemence előtti sor feladata, hogy egy felsőbb szakaszon történő leállás időtartama alatt is táplálja azt, tehát a szakasz hossza ebből az időtartamból és a konveyorsebesség szorzatából adódik. Fix számot nem tudunk megadni — ez nem számítható ki az ön leállási mintázatának és munkadarab-hosszának mérése nélkül.
Hogyan állítják be a konveyorsebességet egy power and free soron?
A láncsebességet továbbra is állandó értéken, az 1–6 m/perc sávban tartják; ami változik, az az, hogy egy munkadarab mennyi ideig várakozik egy állomáson. A kemencén belüli kikeményedési időt tehát a láncsebesség és a kemencehossz szabja meg, az állomásidőt pedig a megállítóprogram. Ez a szétválasztás teszi lehetővé, hogy egy 25 másodperces és egy 90 másodperces szórási idő ugyanazon a soron fusson.
Ugyanaz a bevonatolási hatékonyság mindkét rendszernél?
A bevonatolási hatékonyság a kabin és a visszanyerés kialakításától függ, nem a konveyor típusától; a 98,5%+ átviteli hatékonyság egy helyesen épített soron mindkettővel elérhető. A power and free közvetett hozzájárulása ez: mivel a munkadarab várakozhat, a pisztolybeállítások a szórás előtt korrigálhatók, ami csökkenti az újrafestési arányt.
Összefoglalás
A légpályás konveyor és a power and free közötti választás nem sebességről szóló döntés — hanem arról, hogy képes-e a munkadarab megállni. Az egy ritmusban, egy kemencével és egy munkadarab-típussal futó soroknál a folyamatos légpályás konveyor kevesebb alkatrészt, kevesebb hibát és gyorsabb indulást jelent, a büdzsét pedig jobb az előkezelésbe és a kemencébe fektetni. Ha a munkadarab-választéka széles, a kézi szórási idők változnak, vagy egy második kemence, illetve párhuzamos kabin van tervben, a power and free felhalmozási és útvonal-rugalmassági előnye a harmadik év körül térül meg a plusz beruházásból. A döntés az éves volumen és a munkadarab-választék egyensúlyán áll, és mivel minden sort az üzemhez építünk, nincs katalógusválasz. A porfestő üzem kiépítési útmutatónk minden sori tétellel együtt tárgyalja az általános megközelítést. Minden általunk épített sort 2 éves gyártói garanciával adunk át.
Küldje el nekünk a munkadarab-választékát, a leglassabb állomásidejét és az éves volumenét — kidolgozzuk, légpályás konveyorra vagy power and free-re van-e szüksége, és a pályaméretekkel együtt adjuk meg az ajánlatot.