
Przenośnik podwieszany czy power and free? Czego potrzebuje Twoja linia
Różnica między przenośnikiem podwieszanym a power and free sprowadza się do jednego pytania: czy detal musi mieć możliwość zatrzymania się na linii? Różnica mechaniczna, tabela decyzji oraz porównanie nakładów i kosztów eksploatacji, napisane przez producenta linii.
 Powiększ
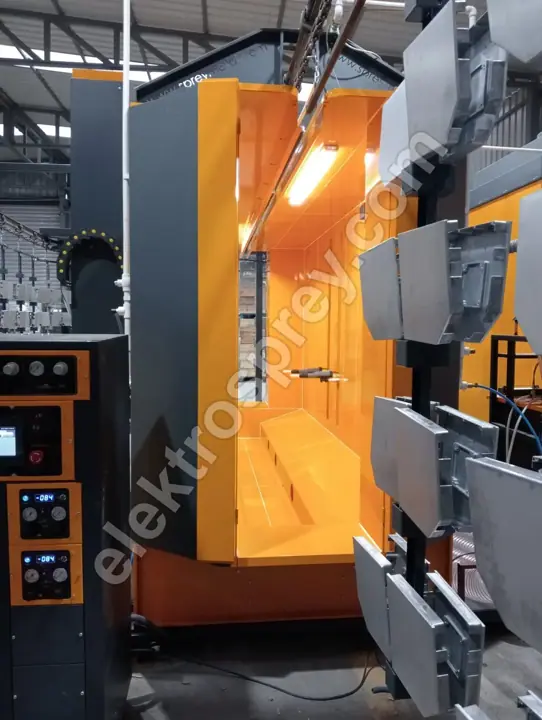
Różnica między przenośnikiem podwieszanym a power and free sprowadza się do jednego pytania: czy detal musi mieć możliwość zatrzymania się na linii? Ciągły przenośnik podwieszany to jeden łańcuch; każda zawieszka na nim rusza w tej samej chwili i z tą samą prędkością, utrzymując równomierny przepływ w zakresie 1–6 m/min. Linia proszkowania typu tunelowego osiąga swoje 500–5000 detali/godzinę właśnie dzięki temu równemu przepływowi. Power and free rozdziela łańcuch napędowy (power) od szyny, po której jedzie wózek (free): wózek można odłączyć od łańcucha, przytrzymać na stanowisku, ustawić w kolejce w strefie akumulacji, skierować zwrotnicą do drugiego pieca albo kabiny rezerwowej, a potem ponownie zabrać łańcuchem. Na linii z jednym piecem, jednym typem detalu i bez oczekiwania przy kabinie przenośnik podwieszany jest decyzją słuszną i tańszą. Jeśli asortyment detali jest szeroki, jeśli czas malowania ręcznego zmienia się od detalu do detalu albo jeśli w przyszłości może dojść drugi piec lub strefa akumulacji, wartość power and free nie pojawia się w pierwszym roku — wraca w trzecim.
To decyzja odrębna od wydajności. Ile detali przepchniesz przez linię, ustala Twoje obliczenie wydajności linii proszkowania; tutaj pytanie brzmi nie ile detali, lecz czy detal musi umieć stać w miejscu.
Różnica mechaniczna: jeden łańcuch czy dwie szyny
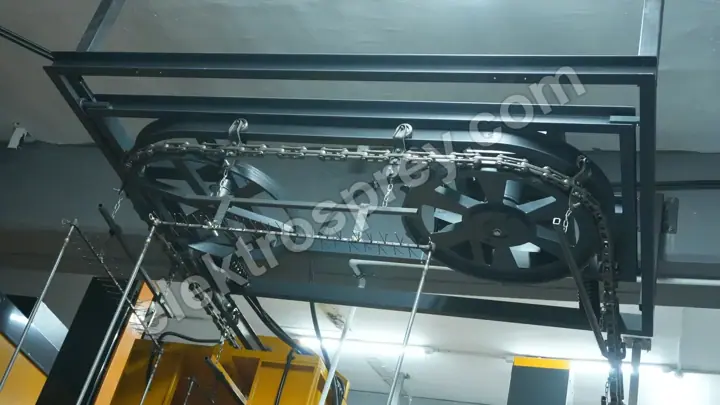
Na ciągłym przenośniku podwieszanym zawieszka jest zamocowana do łańcucha. Rusza łańcuch — rusza wszystko; staje łańcuch — wszystkie detale na linii stają naraz. To najprostsza i najtrwalsza postać, jaką może przyjąć linia: mało podzespołów, mało regulacji, mało awarii. Ale prędkość linii to jedna liczba, a tę liczbę dyktuje najwolniejsze stanowisko. W produkcji, która wymaga 6 minut obróbki wstępnej, 40 sekund przy kabinie i 20 minut w piecu, jeden łańcuch zmusza wszystkich do marszu w tempie najwolniejszego.
Power and free korzysta z dwóch szyn. Łańcuch pracuje bez przerwy na szynie górnej; wózki toczą się swobodnie po dolnej. Wózek jest ciągnięty tylko tak długo, jak zabierak łańcucha pozostaje w zaczepieniu z zapadką wózka. W chwili gdy zatrzymywacz wciśnie tę zapadkę w dół, zaczepienie ustaje, łańcuch przesuwa się dalej, a wózek czeka w miejscu. Innymi słowy: jeden detal może stać, podczas gdy linia pracuje dalej. Każda możliwość tego systemu wyrasta z tego jednego szczegółu mechanicznego.
Ceną jest liczba podzespołów: dwa profile szyn, wózki, zabieraki, zatrzymywacze, zwrotnice, jednostki przekazujące i sterownik PLC, który tym wszystkim dyryguje. Na przenośniku podwieszanym pilnujesz łańcucha, szyny i napędu; na power and free każdy zatrzymywacz, każda zwrotnica i każdy czujnik trafia na listę przeglądów.
Tabela decyzji: która linia bierze który system
| Sytuacja | Ciągły przenośnik podwieszany | Power and free |
|---|---|---|
| Jeden typ detalu, duży wolumen | Właściwy wybór — stała prędkość, najniższe nakłady | Zbędna komplikacja |
| Szeroki asortyment detali | Nie domaga; prędkość przywiązana do najwolniejszego detalu | Właściwy wybór — każdy detal bierze własny czas |
| Malowanie ręczne, zmienny czas | Operator musi nadążać za linią | Właściwy wybór — detal jest przytrzymany na stanowisku |
| Dwa piece lub kabiny równoległe | Mało realne; potrzebna druga linia | Właściwy wybór — zasilane z jednej linii przez zwrotnice |
| Akumulacja przed piecem | Brak; piec chodzi pusty albo linia staje | Właściwy wybór — kolejka trzyma piec pełny |
| Załadunek/rozładunek bez zatrzymania linii | Linia zwalnia albo się zatrzymuje | Stanowisko załadunku pracuje we własnym takcie |
| Ciężkie, duże detale pojedyncze | Granicę wyznacza nośność zawieszki | Obciążenie można rozłożyć na dwa wózki |
| Napięty budżet, szybki rozruch | Właściwy wybór — mało części, krótki montaż | Dłuższy montaż i rozruch |
| Mała powierzchnia, krótka linia | Właściwy wybór — skręca na małym promieniu | Wymaga dodatkowej długości na zwrotnice i bufory |
| Słaba lub nieprzeszkolona ekipa utrzymania ruchu | Właściwy wybór — prosty w obsłudze | Zatrzymywacze i czujniki wymagają dyscypliny |
Zasada, którą daje ta tabela, brzmi tak: jeśli linia może pracować w jednym rytmie, weź przenośnik podwieszany; jeśli rytm zmienia się od detalu do detalu, weź power and free. Jest też odpowiedź pośrednia i bywa stosowana często: całą linię buduje się jako ciągły przenośnik podwieszany, a taktowane zatrzymanie albo obrotowe zawieszki dokłada się wyłącznie w strefie załadunku i rozładunku. Kupuje to niewielką część tego, co daje power and free, znacznie mniejszym kosztem.
Cztery rzeczy, które power and free naprawdę daje
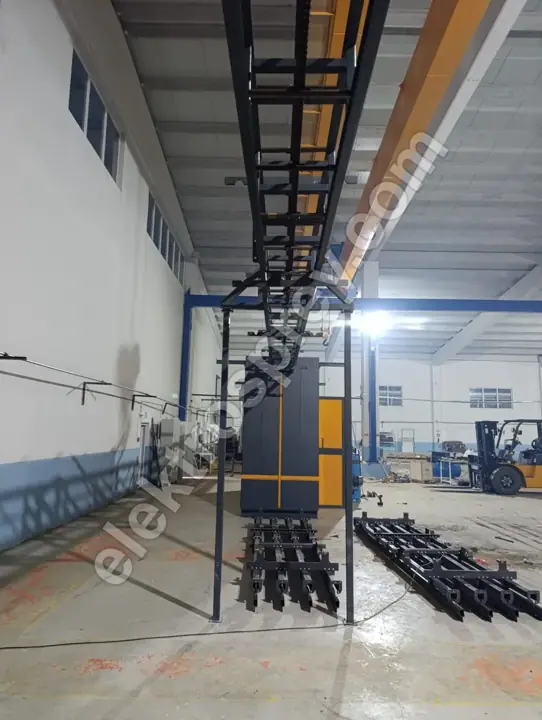
Akumulacja. Kolejka 10–20 zawieszek przed piecem sprawia, że krótkie postoje w obróbce wstępnej nigdy nie docierają do pieca. Wydajność pieca to najdroższa pozycja na linii; niepuszczanie go pustego jest najbardziej konkretnym zwrotem, jaki daje power and free.
Asynchroniczny czas stanowiska. Jeśli jeden detal malowany ręcznie wymaga 90 sekund, a następny 25, przenośnik ciągły trzeba ustawić na 90 i cała reszta linii zwalnia razem z nim. Na power and free każdy detal bierze własny czas, a linia pracuje na średniej.
Elastyczność trasowania. Detale przyjeżdżające tą samą linią można rozdzielić — część do kabiny proszkowej, część do kabiny malowania mokrego z kurtyną wodną albo do drugiego pieca. Przy zmianie koloru detal czeka w kolejce, gdy kabina jest czyszczona; na linii proszkowania aluminium typu U zmiana koloru trwa poniżej 20 minut, a strefa akumulacji pochłania ten czas bez zatrzymywania linii.
Zamykanie zmiany. Pod koniec zmiany detale będące na linii gromadzi się na wyjściu z pieca, a następna zmiana startuje z pełną kolejką. Na przenośniku ciągłym nie zatrzymasz linii bez wcześniejszego jej opróżnienia.
Różnica w nakładach i kosztach eksploatacji
Nie publikujemy cen, ponieważ każda linia budowana jest pod największy detal klienta i nie ma czegoś takiego jak rozmiar katalogowy. Możemy natomiast powiedzieć wprost, która pozycja kosztowa przechyla decyzję w którą stronę.
| Pozycja | Przenośnik podwieszany | Power and free | Kierunek |
|---|---|---|---|
| Liczba podzespołów mechanicznych | Łańcuch, szyna, napęd, zawieszki | + wózki, zabieraki, zatrzymywacze, zwrotnice, przekazywanie | Nakłady w górę przy power and free |
| Automatyka | Prosta regulacja prędkości | PLC, czujniki, śledzenie pozycji, receptury | W górę przy power and free |
| Montaż i rozruch | Krótkie | Wyraźnie dłuższe | W górę przy power and free |
| Pracochłonność utrzymania ruchu | Niska; smarowanie i napięcie łańcucha | Kontrola zatrzymywaczy, zwrotnic i czujników | W górę przy power and free |
| Obłożenie pieca | Spada podczas postojów | Trzymane wysoko przez kolejkę | Koszt energii w dół z power and free |
| Wydajność pracy | Operator nadąża za linią | Linia nadąża za operatorem | W dół z power and free |
| Późniejsza rozbudowa | Zwykle wymaga nowej linii | Rośnie przez dokładanie zwrotnic i buforów | Przyszły koszt w dół z power and free |
| Braki i poprawki lakiernicze | Presja rytmu może podnosić wadliwość | Detal czeka, jest czas na korektę | W dół z power and free |
Decyzja stoi na tej wadze: power and free podnosi nakład początkowy i obciążenie utrzymania ruchu, a obniża — na Twoją korzyść — koszt obłożenia pieca i wydajności pracy. Jeśli roczny wolumen jest niski, pozycja z góry nie zostaje zrównoważona pozycją z dołu i właściwą odpowiedzią jest przenośnik podwieszany.
Uczciwy argument za zwykłym przenośnikiem podwieszanym
To, że power and free potrafi więcej, nie czyni z przenośnika podwieszanego złego systemu. Prosta linia ma trzy konkretne zalety. Po pierwsze, mała powierzchnia awarii: nie ma zatrzymywaczy, zwrotnic ani czujników, więc żadne z nich nie może się zepsuć. Po drugie, rozruch jest szybki; czas od montażu do produkcji jest krótki. Po trzecie, prędkość jest stabilna: stałe m/min ustala czas utwardzania, a w piecu elektrycznym typu komorowego trzymającym 80–250 °C z równomiernością ±3 °C daje to powtarzalny wynik. Związek prędkości przenośnika z długością pieca omawiamy osobno w tekście prędkość przenośnika a długość pieca.
Koszt power and free, który zasługuje na uczciwe zapisanie, brzmi tak: źle utrzymana linia power and free pracuje gorzej niż przenośnik podwieszany. Jeden zakleszczony zatrzymywacz albo jedna źle ustawiona zwrotnica blokuje cały przepływ w jednym punkcie. W zakładzie bez dyscypliny utrzymania ruchu prostszy system produkuje więcej.
Pięć rzeczy do zmierzenia przed wyborem
- Liczba typów detali i rozrzut ich czasów. Jeśli czasy stanowiskowe Twoich detali są do siebie zbliżone, zysk z power and free maleje.
- Czas najwolniejszego stanowiska. Ta liczba rządzi linią i to tam rodzi się różnica między obydwoma systemami.
- Sposób malowania. Pełna automatyczna listwa pistoletów pracuje ze stałą prędkością; malowanie ręczne wymaga czasu zmiennego.
- Pięcioletni plan rozwoju. Jeśli w grze jest drugi piec, druga kabina albo druga zmiana, szynę rozstrzyga się dzisiaj.
- Powierzchnia i wysokość hali. Kolejki i zwrotnice zajmują fizyczne miejsce; logika rozplanowania z tekstu powierzchnia i rozplanowanie lakierni proszkowej wchodzi wprost do tej decyzji.
Najczęściej zadawane pytania
Na czym polega zasadnicza różnica między przenośnikiem podwieszanym a power and free?
Na przenośniku podwieszanym zawieszka jest zamocowana do łańcucha, więc detal nie może się zatrzymać, dopóki nie zatrzyma się łańcuch. W power and free wózek może odłączyć się od łańcucha, dzięki czemu pojedynczy detal da się zatrzymać, zbuforować lub skierować gdzie indziej, gdy linia pracuje dalej. Każda inna różnica jest następstwem tej jednej cechy mechanicznej.
Kiedy linia power and free to po prostu zmarnowane pieniądze?
Na linii z jednym typem detalu, stałym czasem stanowiskowym, jednym piecem i jedną kabiną. W takiej produkcji power and free nie dokłada ani wydajności, ani jakości; dokłada wyłącznie nakłady i obciążenie utrzymania ruchu. Właściwą decyzją jest tam ciągły przenośnik podwieszany, a zaoszczędzony budżet warto włożyć w stopnie obróbki wstępnej albo izolację pieca.
Czy ciągły przenośnik podwieszany da się później przerobić na power and free?
Ponieważ zmienia się cały system szyn, w praktyce nie jest to przeróbka, lecz montaż nowego przenośnika. Hala, piec i kabina zwykle zostają; przenośnik wymienia się w całości. Dlatego zakład z ambicjami rozwojowymi powinien rozstrzygnąć to na starcie. Jako droga pośrednia, taktowane zatrzymanie można dołożyć do linii podwieszanej wyłącznie w strefie załadunku i rozładunku.
Jak długa powinna być strefa akumulacji?
Dobiera się ją do najdłuższego postoju na linii. Zadaniem kolejki przed piecem jest karmić go przez cały czas postoju na wcześniejszym odcinku, więc długość strefy wychodzi z tego czasu pomnożonego przez prędkość przenośnika. Nie podamy stałej liczby — nie da się jej policzyć bez pomiaru Twojego wzorca postojów i długości Twoich detali.
Jak ustawia się prędkość przenośnika na linii power and free?
Prędkość łańcucha nadal utrzymuje się na stałym poziomie w paśmie 1–6 m/min; zmienia się to, jak długo detal czeka na stanowisku. Czas utwardzania w piecu wynika więc z prędkości łańcucha i długości pieca, a czas stanowiskowy z programu zatrzymywaczy. Właśnie ten rozdział pozwala prowadzić na jednej linii czas malowania 25-sekundowy i 90-sekundowy.
Czy sprawność nanoszenia jest taka sama w obu systemach?
Sprawność nanoszenia zależy od konstrukcji kabiny i odzysku, a nie od typu przenośnika; sprawność transferu 98,5%+ jest osiągalna z każdym z nich na porządnie zbudowanej linii. Pośredni wkład power and free jest taki: skoro detal może poczekać, ustawienia pistoletów da się skorygować przed malowaniem, co obniża odsetek poprawek.
Podsumowanie
Wybór między przenośnikiem podwieszanym a power and free nie jest decyzją o prędkości — jest decyzją o zdolności do stania w miejscu. Na liniach pracujących w jednym rytmie, z jednym piecem i jednym typem detalu, ciągły przenośnik podwieszany oznacza mniej podzespołów, mniej awarii i szybszy rozruch, a budżet lepiej zainwestować w obróbkę wstępną i piec. Jeśli asortyment detali jest szeroki, czasy malowania ręcznego są zmienne albo planowany jest drugi piec lub kabiny równoległe, akumulacja i elastyczność trasowania power and free zwracają dodatkowy nakład mniej więcej w trzecim roku. Decyzja stoi na wadze między rocznym wolumenem a różnorodnością detali, a ponieważ każda linia budowana jest pod konkretny zakład, nie ma odpowiedzi katalogowej. Nasz poradnik zakładania lakierni proszkowej omawia ogólne podejście pozycja po pozycji. Każdą linię, którą budujemy, dostarczamy z 2-letnią gwarancją producenta.
Prześlij nam swój asortyment detali, czas najwolniejszego stanowiska i roczny wolumen — ustalimy, czy potrzebujesz przenośnika podwieszanego czy power and free, i wycenimy to razem z wymiarami szyny.