
Quanto Espaço e Pé-Direito Precisa uma Instalação de Pintura a Pó?
A área ocupada por uma instalação de pintura eletrostática a pó não sai de um catálogo; calcula-se a partir da maior peça que vai pintar. Três dimensões decidem-na: comprimento da peça mais a folga do gancho de suspensão, raio de curvatura do transportador e volume interior do forno. Na maioria dos projectos, a restrição não é a área de chão mas o pé-direito do edifício.
 Ampliar
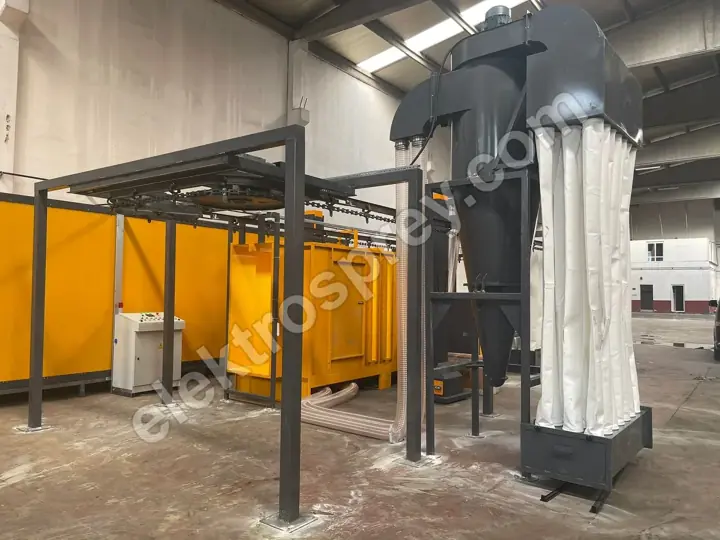
O espaço de que uma instalação de pintura eletrostática a pó precisa não é um valor de catálogo: calcula-se para trás, a partir da maior peça que vai pintar. Três dimensões fazem esse cálculo — o comprimento da peça mais a folga do gancho de suspensão, o raio de curvatura do transportador e o volume interior do forno. Uma oficina por lotes que trabalha peças de 1 metro cabe num único vão; uma linha em túnel que move peças de 6 metros em contínuo precisa de um percurso ininterrupto. E na maioria dos projectos o que trava o investimento não é a área de chão mas o pé-direito: no momento em que uma peça é pendurada na vertical, a exigência deixa de ser em metros quadrados e passa a ser em metros — e um edifício pode ser alargado para o lado, mas raramente levantado.
Fabricamos estas máquinas há vinte e cinco anos. O erro mais caro que vemos em obra é uma implantação desenhada às dimensões das máquinas, sem qualquer folga para acesso de manutenção.
As três dimensões que definem a área ocupada
1. Comprimento da peça + folga do gancho de suspensão. Uma peça nunca é pendurada nua; fica suspensa em ganchos, num quadro de suspensão e numa travessa, e esse conjunto acrescenta 30–70 cm acima dela. Por baixo, são necessários 20–30 cm de folga para que a peça nunca toque no chão. Assim, uma peça de 2 metros ocupa na linha um envelope de 2.5–2.8 metros.
2. Raio de curvatura do transportador. As curvas definem a área que a peça suspensa varre. Se a peça for pendurada na horizontal, o raio cresce em metade do comprimento da peça; uma peça de 4 metros precisa de mais de 2 metros para curvar, e essa curva torna-se chão inutilizável. Pendurada na vertical, a mesma peça fica limitada apenas pela largura do gancho e o raio desce para 1–1.5 metros. Para peças compridas, a suspensão vertical é a única decisão que reduz a área de chão para metade — e o seu preço é o pé-direito.
3. Volume interior do forno. As dimensões interiores definem-se deixando folga de circulação à volta da maior peça de todos os lados; se o ar quente não conseguir circular entre a peça e a parede, a uniformidade degrada-se. Os nossos fornos eléctricos tipo caixa mantêm uniformidade de ±3 °C, mas esse valor pressupõe uma colocação correcta. A envolvente exterior fica depois cerca de 15 cm mais para fora de cada lado, por causa do isolamento de 10 cm de lã mineral e dos painéis de revestimento — planeie o edifício pela dimensão exterior.
Implantação: o que define o tamanho de cada secção?
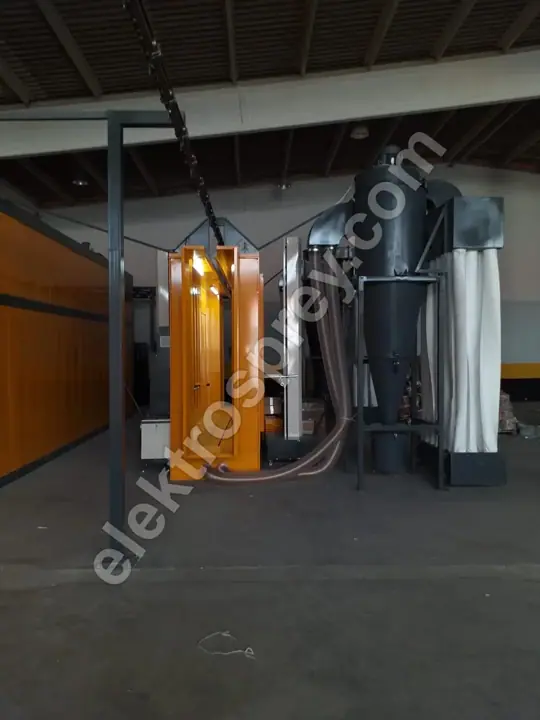
A sequência é fixa; uma implantação que a quebre obriga a peça a andar para trás e gasta a mesma área duas vezes.
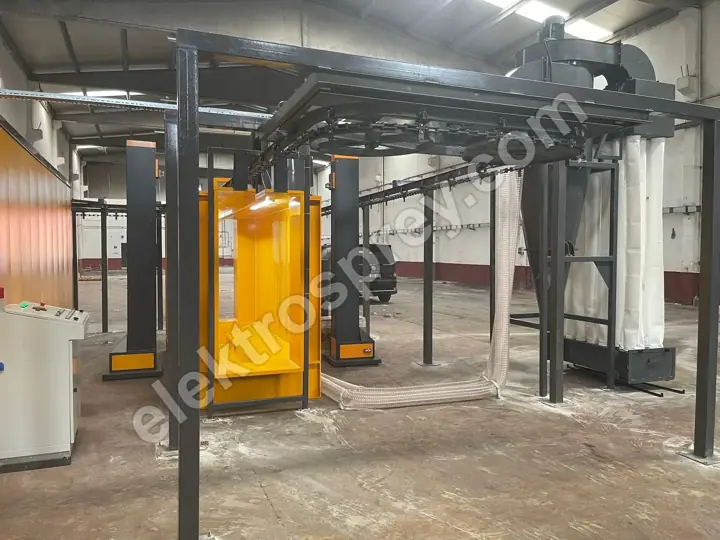
| Secção | O que define o seu tamanho | O que vigiar |
|---|---|---|
| Pré-tratamento | Número de fases (3–7 fases) × comprimento do tanque; a maior dimensão da peça | A fossa dos tanques de uma linha de imersão é obra civil à parte; mantenha um passadiço do lado da dosagem e da descarga |
| Secagem (remoção de água) | Velocidade do transportador (1–6 m/min) × tempo de secagem = comprimento do túnel | Distância e uma exaustão separada, para que nenhum vapor entre na cabine de pintura |
| Cabine de pintura | Número de pistolas (2–12), velocidade do ar 0.5–0.8 m/s, unidade de recuperação | O espaço real está atrás dela: a unidade de filtragem e a extracção dos cartuchos não constam das dimensões indicadas |
| Forno | Maior peça + folga de circulação + parede isolada; tempo de polimerização × velocidade da linha | Arco de abertura da porta num forno tipo caixa; acesso do lado do queimador e percurso da chaminé num forno a gás |
| Arrefecimento | Tempo até à temperatura de manuseamento × velocidade da linha | É a secção mais frequentemente encurtada; o custo volta em marcas e dedadas na descarga |
| Descarga / embalagem | Produção diária × tempo de espera das peças na instalação | O raio de viragem do empilhador e a zona de embalagem quase nunca são desenhados |
Para combinar estes tempos com a sua produção horária, veja o cálculo de capacidade da linha de pintura a pó: comprimento da linha e capacidade são duas faces da mesma equação.
Porque é que o pé-direito é mais restritivo do que a área de chão?

A área de chão é flexível: dobra-se a linha em U, muda-se uma secção para uma fila paralela, arrenda-se o vão contíguo. O pé-direito não. Levantar a cobertura de um edifício existente custa quase o mesmo que construir um novo e, num edifício arrendado, nem sequer é uma opção.
A segunda razão é que a altura é cumulativa. No chão colocam-se as secções lado a lado; na vertical, a peça, o gancho, o carril do transportador, a estrutura de suporte, o corpo da cobertura do forno e o grupo de ventilador e condutas por cima empilham-se todos uns sobre os outros. Cada item é pequeno isoladamente; juntos somam aproximadamente a altura da própria peça.
| Altura da peça | Folga do gancho | Nível do transportador (sob o carril) | Pé-direito interior líquido necessário |
|---|---|---|---|
| 1.0 m | 0.3–0.5 m | 1.6–1.8 m | 3.0–3.5 m |
| 2.0 m | 0.3–0.5 m | 2.6–2.8 m | 4.0–4.5 m |
| 3.0 m | 0.4–0.6 m | 3.7–4.0 m | 5.2–5.8 m |
| 5.0 m | 0.4–0.6 m | 5.7–6.0 m | 7.2–7.8 m |
| 7.0 m (perfil de alumínio) | 0.5–0.7 m | 7.8–8.2 m | 9.3–10.0 m |
A lógica: nível do transportador = folga ao chão (0.2–0.3 m) + altura da peça + folga do gancho. O tecto precisa de mais 1.4–1.8 m acima disso para a estrutura de suporte, os corpos de cobertura do forno e da cabine, as condutas e o acesso de manutenção. São valores típicos; o número exacto é calculado projecto a projecto. Se o edifício tiver vigas, uma rede de sprinklers ou um caminho de rolamento de ponte rolante, a altura líquida mede-se por baixo desses elementos e não na cumeeira.
Qual é a diferença de espaço entre um forno tipo caixa e uma linha em túnel?
| Forno tipo caixa (lotes) | Linha em túnel (fluxo contínuo) | |
|---|---|---|
| Forma do espaço | Compacto e divisível; as secções podem ficar em salas separadas | Exige um percurso ininterrupto; não pode ser dividida |
| O que define a área | Dimensão exterior do forno + arco da porta + manobra do carro ou da palete | Velocidade da linha × tempo por secção = comprimento da secção |
| Movimentação das peças | Carro ou empilhador; essa área de manobra ocupa tanto espaço como o forno | Transportador; a área de transporte é a própria linha |
| Como cresce | Acrescentando outro forno; a área cresce por degraus | Prolongando a linha; se não foi reservado percurso, o crescimento pára |
| Onde encaixa | Peças variadas, volume baixo a médio, edifícios irregulares | 500–5,000 peças por hora, volume elevado, peças semelhantes |
Uma oficina por lotes tem normalmente uma área total menor mas uma percentagem de área produtiva mais baixa: o espaço deixado livre para empilhadores e carros transporta, não produz. Uma linha em túnel ocupa mais metros quadrados, mas quase todos produzem. Compare peças por metro quadrado, não metros quadrados. Para dimensões, veja as páginas do nosso forno eléctrico tipo caixa e da instalação de pintura a pó em túnel.
Porque é que uma implantação em U poupa espaço?
Numa linha a direito (tipo I), a carga fica numa extremidade e a descarga na outra: usa-se todo o comprimento do edifício, mantêm-se dois postos com pessoal e devolvem-se os ganchos vazios do fim ao início por um segundo percurso.
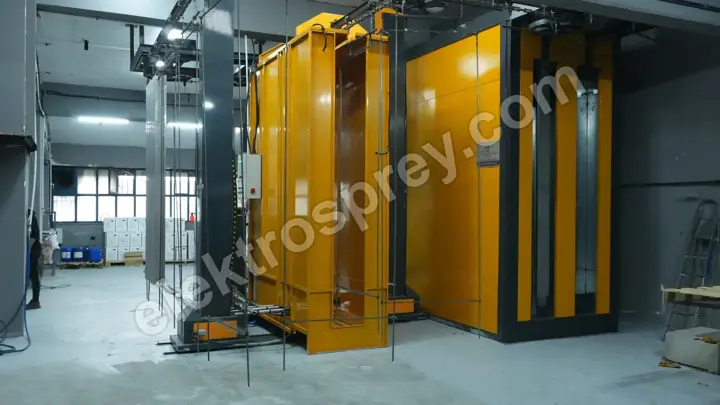
Numa implantação em U a linha vai e volta; a carga e a descarga encontram-se na mesma zona. O ganho tem três partes: o mesmo comprimento de linha dobrado em duas filas reduz para metade o comprimento do edifício; o retorno dos ganchos vazios faz parte da linha, pelo que não se gasta área de chão com ele; e, como a carga e a descarga estão num só ponto, o pessoal e o tráfego de empilhadores concentram-se numa única zona.
Na pintura de perfil de alumínio esta implantação é a norma. Os perfis têm 3 a 7 m e são pendurados na vertical, pelo que a área ocupada encolhe e o raio de curvatura desce para 1–1.5 metros — enquanto a exigência de pé-direito sobe para a última linha da tabela acima. Nas nossas linhas em U para alumínio, uma mudança de cor demora menos de 20 minutos; com mudanças frequentes, esse tempo é capacidade.
O erro mais comum: esquecer o espaço de assistência e manutenção
A maioria das implantações é desenhada às dimensões exteriores das máquinas. A máquina cabe. A manutenção não. Folgas que têm de ser reservadas:
- Distância de extracção dos cartuchos. Os cartuchos são retirados por trás ou por cima da unidade de filtragem. Sem uma distância livre igual ao comprimento do cartucho, mudar um filtro obriga a desmontar parte da linha — e é essa manutenção que mantém o rendimento de 99.9%+.
- Arco de abertura da porta do forno. A área varrida por uma porta de dobradiça tem de aparecer na implantação; ponha lá uma palete e a porta não abre.
- Lado do queimador e do quadro. Largura de trabalho junto a um queimador a gás e espaço para abrir a porta de um quadro com alguém à frente dele.
- Limpeza dos tanques e dosagem de produtos químicos. Um passadiço à volta dos tanques, mais um percurso para descarga e remoção de lamas.
- Passadiços e saídas de emergência. Um percurso seguro e contínuo ao longo da linha; o atalho de passar por baixo do transportador torna-se uma não conformidade numa auditoria e um acidente no chão de fábrica.
Uma regra prática: calcule a área ocupada pelas máquinas e acrescente mais 30–40% para assistência e circulação. Onde essa folga falta, a manutenção é paga em paragens de produção.
Que preparação é necessária para pavimento, ventilação, energia e gás?
Pavimento. Os apoios do transportador, o peso do forno e os tanques cheios criam cargas pontuais; a capacidade de carga tem de ser verificada contra o projecto. Na zona de pré-tratamento, o pavimento tem de resistir a água e produtos químicos e ter pendente e drenagem. A fossa dos tanques tem de estar concluída antes de as máquinas chegarem. Se o transportador for suspenso, a carga vai para as asnas da cobertura — um cálculo estrutural, não uma suposição.
Ventilação. Três percursos separados: exaustão da cabine de pintura, chaminé do forno e ventilação geral da oficina. A velocidade de 0.5–0.8 m/s na cabine só se mantém quando a extracção e o ar de compensação estão equilibrados; onde o ar extraído não é reposto, as portas tornam-se difíceis de abrir e o desempenho da cabine cai. Num forno a gás, o percurso da chaminé tem de ser desenhado logo no início da implantação.
Alimentação eléctrica. Os nossos fornos eléctricos são construídos entre 3 e 150 kW, mais os ventiladores da cabine, o motor do transportador, as bombas e o compressor. Se a sua potência contratada não chegar, um transformador e a aparelhagem de corte são um investimento à parte. Coloque a sala do quadro afastada das zonas da cabine e dos tanques, protegida de pó e humidade.
Gás. Os nossos fornos a gás de carga superior trabalham a 50,000–500,000 kcal/h e dão um custo de energia 30–40% mais baixo do que o equivalente eléctrico. Mas o contrato, o contador, o regulador e a tubagem interior são um processo à parte, normalmente mais longo do que o prazo de fabrico da máquina; inicie o pedido na mesma semana da encomenda. E, como a pistola precisa de ar seco e limpo, um secador e filtros são obrigatórios ao lado do compressor.
Perguntas frequentes
É possível instalar uma linha de pintura a pó numa oficina pequena?
Sim, mas o tipo muda. Num edifício estreito e irregular, a resposta correcta não é um túnel com transportador mas produção por lotes com forno tipo caixa e pistola manual, com as secções distribuídas por salas separadas. O comprimento da peça define o limite: 3–4.5 metros de altura interior cobrem peças na gama de 1–2 metros; uma peça de 5 metros não é possível numa oficina pequena.
O que se pode fazer se o pé-direito não chegar?
Três opções. Pendurar a peça na horizontal baixa a exigência de altura mas aumenta o raio de curvatura e a área de chão. Baixar o nível do transportador aproxima a peça do chão e, como deixa de haver passadiço por baixo, passa-se a contornar a linha. Ou abandonar o transportador e passar a produção por lotes com forno tipo caixa. O comprimento da peça e o volume objectivo decidem em conjunto qual é a opção certa.
Quanto maior do que a peça deve ser o interior do forno?
Tem de existir um espaço para o ar quente circular entre a peça e a parede interior; se estreitar, a uniformidade degrada-se e uma superfície polimeriza enquanto outra fica aquém. Calculamos a dimensão interior a partir da maior peça do cliente e da sua disposição de suspensão, nunca a partir de medidas de catálogo. A dimensão exterior é cerca de 15 cm maior de cada lado.
Que espaço devo reservar para ampliar a linha mais tarde?
Crescer significa quase sempre acrescentar uma fase de pré-tratamento e alongar a secção de arrefecimento. Deixe no fim dessas duas um percurso livre equivalente a cerca de um terço do seu comprimento actual. Numa instalação por lotes, crescer significa um segundo forno; marque hoje a sua posição e os seus percursos eléctricos e de gás.
Que dimensões devo indicar antes de pedir um orçamento?
Quatro coisas: as três dimensões e o peso da maior peça, a produção objectivo por hora ou por dia, a altura interior líquida e as dimensões úteis de chão do edifício, e a largura das portas e aberturas de acesso. A última é muitas vezes esquecida — se o corpo do forno não passar pela abertura, tem de ser montado no local. Veja transporte e expedição de instalações de pintura a pó sobre esse lado.
Resumo
A resposta não é um número em metros quadrados, mas uma cadeia de dimensões: maior peça → folga do gancho de suspensão → nível e raio de curvatura do transportador → volume interior do forno → comprimento das secções → folga de assistência. Construa essa cadeia e tanto a exigência de chão como a de pé-direito saem dela. A área de chão pode ser corrigida mais tarde; o pé-direito não, e é por isso que é a primeira coisa a medir ao escolher um edifício. Para todas as etapas do investimento por ordem, veja o nosso guia de montagem de uma instalação de pintura a pó.
Envie-nos as dimensões da sua maior peça, o seu objectivo diário e a altura interior líquida do seu edifício — calculamos que implantação encaixa e orçamentamos com desenho de implantação.