
Hangikonveyor eða power and free? Hvort þarf línan þín
Munurinn á hangikonveyor og power and free kemur niður á einni spurningu: þarf hluturinn að geta stöðvast á línunni? Vélræni munurinn, ákvörðunartafla, fjárfestingar- og rekstrarkostnaðarsamanburður, skrifaður af línubyggjandanum.
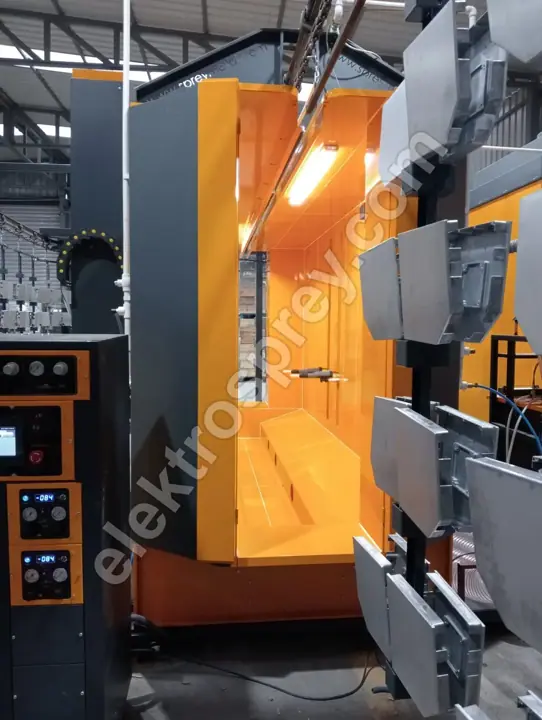 Stækka
Munurinn á hangikonveyor og power and free kemur niður á einni spurningu: þarf hluturinn að geta stöðvast á línunni? Samfelldur hangikonveyor er ein keðja; hver herði á honum hreyfist á sama augnabliki, á sama hraða, í jöfnu flæði milli 1–6 m/mín. Göngulaga duftlökkunarlína framleiðir sín 500–5.000 stk/klst nákvæmlega á því jafna flæði. Power and free aðskilur drifkeðjuna (power) frá brautinni sem beri fer eftir (free): beri má losa frá keðjunni, halda á stöð, setja í uppsöfnunarbið, senda til annars ofns eða varaklefa, og taka upp aftur af keðjunni. Á línu með einn ofn, eina hlutartegund og enga bið við klefann er hangikonveyor rétta og ódýrari ákvörðunin. Sé hlutablanda þín breið, breytist handúðunartími milli hluta, eða áformirðu að bæta við öðrum ofni eða uppsöfnunarbanka síðar, birtist virði power and free ekki á fyrsta ári — það kemur til baka á þriðja ári.
Þetta er aðskilin ákvörðun frá afköstum. Hversu marga hluti þú getur keyrt í gegn ræðst af afkastaútreikningi duftlökkunarlínu þinnar; spurningin hér er ekki hversu margir hlutir, heldur hvort hlutur þurfi að geta staðið kyrr.
Vélræni munurinn: ein keðja eða tvær brautir
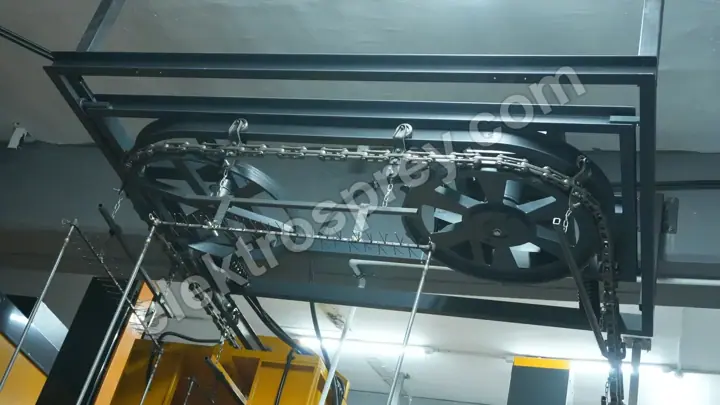
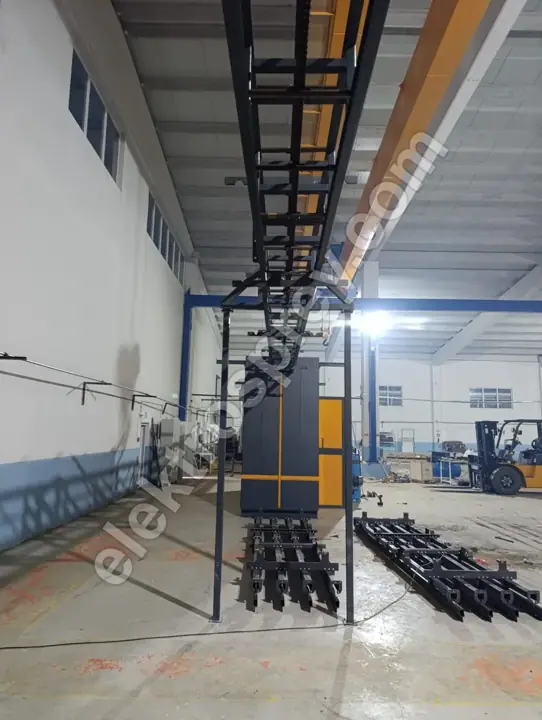
Á samfelldum hangikonveyor er herðinn festur við keðjuna. Hreyfist keðjan hreyfist allt; stöðvist keðjan stöðvast sérhver hlutur á línunni samstundis. Þetta er einfaldasta og endingarbesta form sem lína getur haft: fáir íhlutir, fáar stillingar, fáar bilanir. En línuhraðinn er ein tala, og sú tala ræðst af hægustu stöðinni. Í framleiðslu sem þarf 6 mínútur í forvinnslu, 40 sekúndur við klefann og 20 mínútur í ofninum, þvingar ein keðja alla til að ganga á hraða þess hægasta.
Power and free notar tvær brautir. Keðjan gengur samfellt á efri brautinni; berarnir fara frjálsir á þeirri neðri. Berinn er dreginn aðeins svo lengi sem drifpinni á keðjunni heldur snertingu við klóna á beranum. Um leið og stöðvari ýtir þeirri klóni niður rofnar snertingin, keðjan rennur framhjá, og berinn bíður þar sem hann er. Með öðrum orðum, einn hlutur getur staðið kyrr á meðan línan heldur áfram að ganga. Sérhver geta kerfisins vex út frá þessu eina vélræna smáatriði.
Verðið er íhlutafjöldi: tvö brautarsnið, berar, drifpinnar, stöðvarar, skiptingar, flutningseiningar og PLC sem stjórnar öllu saman. Á hangikonveyor fylgist þú með keðjunni, brautinni og drifinu; á power and free bætist hver stöðvari, hver skipting og hver skynjari við viðhaldslistann.
Ákvörðunartafla: hvaða lína þarf hvaða kerfi
| Aðstæður | Samfelldur hangikonveyor | Power and free |
|---|---|---|
| Ein hlutartegund, mikið magn | Rétt val — fastur hraði, lægsta fjárfesting | Óþarfa flækjustig |
| Breið hlutablanda | Á í erfiðleikum; hraði læstur við hægasta hlutinn | Rétt val — hver hlutur tekur sinn tíma |
| Handúðun, breytilegur tími | Rekstraraðili verður að fylgja línunni | Rétt val — hlutur er haldinn við stöðina |
| Tveir ofnar eða samhliða klefar | Óraunhæft; önnur lína er nauðsynleg | Rétt val — fóðrað úr einni línu með skiptingum |
| Uppsöfnun fyrir ofninn | Engin; ofninn liggur ónotaður eða línan stöðvast | Rétt val — biðröðin heldur ofninum fullum |
| Hleðsla/afhleðsla án þess að stöðva línu | Línan hægist eða stöðvast | Hleðslustöðin gengur á eigin lotu |
| Þungir, stórir stakir hlutir | Herðagetu setur mörkin | Hægt að dreifa álagi á tvo berar |
| Þröngt fjárhagsáætlun, hraður gangsetningartími | Rétt val — fáir hlutar, stutt uppsetning | Lengri uppsetning og gangsetning |
| Lítill gólfflötur, stutt lína | Rétt val — snýr á litlum radíus | Þarf aukalengd fyrir skiptingar og banka |
| Veikt eða óþjálfað viðhaldsteymi | Rétt val — einfalt í viðhaldi | Stöðvarar og skynjarar krefjast aga |
Reglan sem taflan framleiðir er þessi: geti línan gengið á einum takti, notaðu hangikonveyor; breytist takturinn frá hlut til hlutar, notaðu power and free. Það er millileið sem oft er notuð: byggðu alla línuna sem samfelldan hangikonveyor, og bættu aðeins skrefstöðvun eða snúningsherðum við hleðslu-/afhleðslusvæðið. Það kaupir lítinn hluta þess sem power and free býður, á mun lægri kostnaði.
Fjögur atriði sem power and free raunverulega kaupir þér
Uppsöfnun. Biðröð 10–20 hera fyrir framan ofninn kemur í veg fyrir að stuttar stöðvanir í forvinnslu nái nokkru sinni til ofnsins. Ofnsafkastageta er dýrasti liðurinn á línunni; að láta hann ekki ganga tómur er áþreifanlegasta ávinningurinn sem power and free skilar.
Ósamstilltur stöðvatími. Þurfi einn handúðaður hlutur 90 sekúndur og sá næsti 25, verður samfelldur konveyor að stillast á 90 og restin af línunni hægist með honum. Á power and free tekur hver hlutur sinn tíma og línan gengur á meðaltalinu.
Sveigjanleiki í beiningu. Hlutum sem berast á sömu línu má skipta upp — sumir í duftklefann, sumir í vatnstjaldsklefa fyrir blauta málningu eða annan ofn. Í litaskiptavinnu bíður hluturinn í röðinni á meðan klefinn er hreinsaður; á álprófíl U-laga duftlökkunarlínu tekur litaskipti undir 20 mínútum, og uppsöfnunarbanki gleypir þann tíma án þess að stöðva línuna.
Meðhöndlun við vaktalok. Þegar vakt lýkur er hlutunum á línunni safnað upp við ofnútganginn og næsta vakt byrjar með fulla biðröð. Á samfelldum konveyor er ekki hægt að stöðva línuna án þess að tæma hana fyrst.
Munur fjárfestingar og rekstrarkostnaðar
Við birtum ekki verðtölur, því hver lína er byggð að stærsta hlut viðskiptavinarins og engin vörulistastærð er til. Það sem við getum sagt skýrt er hvaða kostnaðarliður ýtir ákvörðuninni í hvaða átt.
| Liður | Hangikonveyor | Power and free | Stefna |
|---|---|---|---|
| Vélrænn íhlutafjöldi | Keðja, braut, drif, herðar | + berar, drifpinnar, stöðvarar, skiptingar, flutningar | Fjárfesting upp fyrir power and free |
| Sjálfvirkni | Einföld hraðastýring | PLC, skynjarar, staðsetningarrakning, uppskriftir | Upp fyrir power and free |
| Uppsetning og gangsetning | Stutt | Áberandi lengri | Upp fyrir power and free |
| Viðhaldsálag | Lágt; smurning og keðjuspenna | Stöðvarar, skiptingar og skynjarar til að athuga | Upp fyrir power and free |
| Ofnnýting | Fellur við stöðvanir | Haldið hárri af biðröðinni | Orkukostnaður niður með power and free |
| Vinnuafköst | Rekstraraðili fylgir línunni | Línan fylgir rekstraraðilanum | Niður með power and free |
| Stækkun síðar | Þarf yfirleitt nýja línu | Vex með því að bæta við skiptingum og bönkum | Framtíðarkostnaður niður með power and free |
| Úrgangur og endurmálun | Taktþrýstingur getur hækkað galla | Hlutur bíður, svo tími gefst til leiðréttingar | Niður með power and free |
Ákvörðunin hvílir á því jafnvægi: power and free ýtir upphafsfjárfestingu og viðhaldsálagi upp, og dregur ofnnýtingu og vinnuafköst niður þér í hag. Sé árlegt magn þitt lágt vegur liðurinn að ofan ekki upp liðinn að neðan, og hangikonveyor er rétta svarið.
Heiðarlega málið fyrir einfaldan hangikonveyor
Að power and free sé getumeira gerir hangikonveyor ekki að lélegu kerfi. Einfalda línan hefur þrjá áþreifanlega kosti. Í fyrsta lagi, bilanaflötur hennar er lítill: engir stöðvarar, skiptingar eða skynjarar þýðir að ekkert af því getur bilað. Í öðru lagi, gangsetning er hröð; tíminn frá uppsetningu til framleiðslu er stuttur. Í þriðja lagi, hraði er stöðugur: fastur m/mín festir herslutímann, og í kassalaga rafmagnsofni sem heldur 80–250°C með ±3°C jöfnun skilar það endurtakanlegri niðurstöðu. Við fjöllum um hvernig færibandshraði tengist ofnlengd sérstaklega í hraði færibands og ofnlengdarsamband.
Kostnaður power and free sem á skilið að vera skrifaður heiðarlega er þessi: illa viðhaldin power and free lína gengur verr en hangikonveyor. Einn fastur stöðvari eða ein rangt stillt skipting læsir öllu flæðinu á einum punkti. Í verksmiðju án viðhaldsaga framleiðir einfaldara kerfið meira.
Fimm atriði til að mæla áður en þú velur
- Fjöldi hlutartegunda og dreifing tíma þeirra. Séu stöðvartímar hluta þinna nálægt hvor öðrum minnkar ávinningur power and free.
- Hægasti stöðvartíminn. Þessi tala stjórnar línunni, og munurinn milli kerfanna tveggja fæðist þar.
- Hvernig þú úðar. Fullsjálfvirk byssuröð keyrir á föstum hraða; handúðun krefst breytilegs tíma.
- Fimm ára vaxtaráætlun þín. Sé annar ofn, annar klefi eða önnur vakt á dagskrá er brautin ákveðin í dag.
- Gólfflötur og lofthæð. Biðraðir og skiptingar taka pláss; skipulagsrökin í flatarmáli og uppröðun duftlökkunarverksmiðju fæða beint inn í þessa ákvörðun.
Algengar spurningar
Hver er grundvallarmunurinn á hangikonveyor og power and free?
Á hangikonveyor er herðinn festur við keðjuna, svo hlutur getur ekki stöðvast nema keðjan stöðvist. Á power and free getur berinn losnað frá keðjunni, svo einn hlutur má stöðva, safna upp eða beina annað á meðan línan heldur áfram að ganga. Sérhver annar munur er afleiðing þess eina vélræna aðgreiningar.
Hvenær er power and free lína einfaldlega sóuðum peningum?
Á línu með eina hlutartegund, fastan stöðvartíma, einn ofn og einn klefa. Í þeirri tegund framleiðslu bætir power and free hvorki afköstum né gæðum; það bætir aðeins við fjárfestingu og viðhaldsálagi. Rétta ákvörðunin þar er samfelldur hangikonveyor, með sparaða fjárhagsáætlun sett í forvinnsluþrep eða ofneinangrun.
Er hægt að breyta samfelldum hangikonveyor í power and free síðar?
Þar sem allt brautakerfið breytist er þetta í reynd ekki breyting heldur ný uppsetning færibands. Byggingin, ofninn og klefinn haldast yfirleitt óbreytt; færibandið er skipt út að fullu. Þess vegna ætti verksmiðja með vaxtaráform að ákveða í upphafi. Sem millileið má bæta skrefstöðvun aðeins við hleðslu-/afhleðslusvæðið á hangikonveyor.
Hversu langur ætti uppsöfnunarbanki að vera?
Hann er stærðarreiknaður eftir lengstu stöðvun línunnar. Hlutverk biðraðar fyrir ofninn er að halda honum fóðruðum meðan á uppstreymisstöðvun stendur, svo bankalengd kemur út frá þeirri lengd margfaldaðri með hraða færibands. Við getum ekki gefið fasta tölu — hún verður ekki reiknuð án þess að mæla stöðvunarmynstur þitt og hlutalengd.
Hvernig er hraði færibands stilltur á power and free línu?
Keðjuhraði er enn haldinn föstum á bilinu 1–6 m/mín; það sem breytist er hversu lengi hlutur bíður við stöð. Herslutími inni í ofninum er því settur af keðjuhraða og ofnlengd, á meðan stöðvartími er settur af stöðvaraforritinu. Sá aðskilnaður er það sem lætur 25 sekúndna og 90 sekúndna úðatíma ganga á sömu línu.
Er húðunarnýting sú sama með báðum kerfum?
Húðunarnýting fer eftir klefa- og endurheimtuhönnun, ekki tegund konveyors; 98,5%+ yfirfærslunýtni er náanleg með hvoru sem er á réttilega byggðri línu. Óbein framlag power and free er þetta: þar sem hluturinn getur beðið má leiðrétta byssustillingar áður en úðun hefst, sem lækkar endurmálunarhlutfallið.
Samantekt
Valið milli hangikonveyor og power and free er ekki ákvörðun um hraða — það er ákvörðun um getuna til að standa kyrr. Á línum sem ganga á einum takti, með einn ofn og eina hlutartegund, þýðir samfelldur hangikonveyor færri íhluti, færri bilanir og hraðari gangsetningu, og fjárhagsáætlunin er betur varið í forvinnslu og ofn. Sé hlutablanda þín breið, handúðunartímar breytilegir, eða annar ofn eða samhliða klefi fyrirhugaður, skilar uppsöfnunar- og beiningarsveigjanleiki power and free aukafjárfestingunni til baka um þriðja árið. Ákvörðunin hvílir á jafnvæginu milli árlegs magns og hlutafjölbreytni, og þar sem hver lína er byggð að verksmiðjunni er ekkert vörulistasvar til. Leiðbeiningar okkar um uppsetningu duftlökkunarverksmiðju fjalla um heildaraðferðina með hverjum línulið. Hver lína sem við byggjum er afhent með 2 ára framleiðsluábyrgð.
Sendu okkur hlutablöndu þína, hægasta stöðvartíma þinn og árlegt magn — við vinnum úr hvort þú þarft hangikonveyor eða power and free, og gerum tilboð með brautarmálum.