
Convoyeur aérien ou power and free ? Ce dont votre ligne a besoin
La différence entre un convoyeur aérien et un power and free tient à une seule question : la pièce doit-elle pouvoir s'arrêter sur la ligne ? La différence mécanique, un tableau de décision, la comparaison de l'investissement et des coûts d'exploitation, par le constructeur de lignes.
 Agrandir
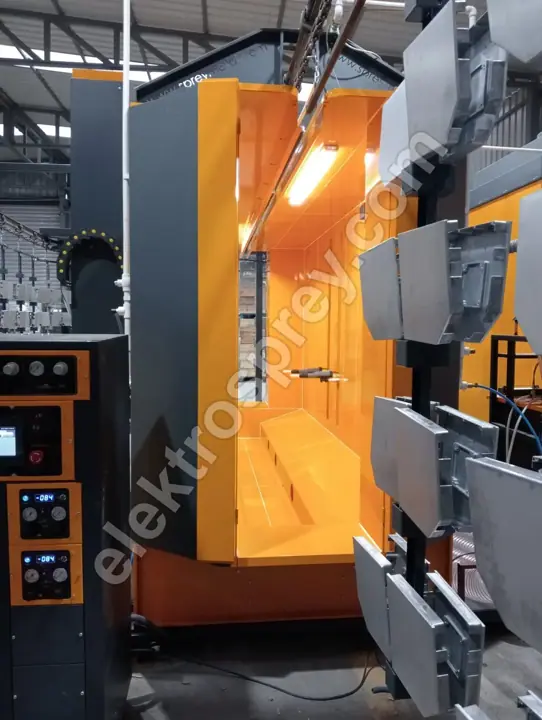
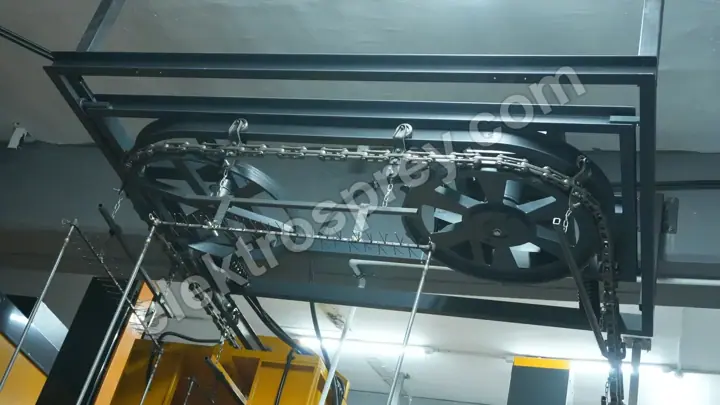
La différence entre un convoyeur aérien et un power and free tient à une seule question : la pièce doit-elle pouvoir s'arrêter sur la ligne ? Un convoyeur aérien continu, c'est une chaîne unique ; chaque balancelle qui y est fixée avance au même instant, à la même vitesse, et maintient un flux régulier entre 1–6 m/min. Une ligne de thermolaquage de type tunnel produit ses 500–5 000 pièces/heure précisément grâce à ce flux régulier. Le power and free sépare la chaîne motrice (power) du rail sur lequel roule le chariot (free) : un chariot peut être libéré de la chaîne, retenu à un poste, mis en file dans une zone d'accumulation, aiguillé vers un second four ou une cabine de secours, puis repris par la chaîne. Sur une ligne avec un seul four, un seul type de pièce et aucune attente à la cabine, le convoyeur aérien est la décision juste et la moins chère. Si votre mix de pièces est large, si le temps de pulvérisation manuelle varie d'une pièce à l'autre, ou si vous pouvez ajouter plus tard un second four ou une zone d'accumulation, la valeur du power and free n'apparaît pas la première année — elle revient la troisième.
C'est une décision distincte de celle du débit. Le nombre de pièces que vous pouvez faire passer est fixé par votre calcul de capacité de ligne de thermolaquage ; la question ici n'est pas combien de pièces, mais si une pièce doit pouvoir rester immobile.
La différence mécanique : une chaîne ou deux rails
Sur un convoyeur aérien continu, la balancelle est solidaire de la chaîne. Si la chaîne avance, tout avance ; si la chaîne s'arrête, toutes les pièces de la ligne s'arrêtent d'un coup. C'est la forme la plus simple et la plus durable qu'une ligne puisse prendre : peu de composants, peu de réglages, peu de pannes. Mais la vitesse de ligne est un chiffre unique, et ce chiffre est dicté par le poste le plus lent. Dans une production qui demande 6 minutes de prétraitement, 40 secondes à la cabine et 20 minutes au four, une seule chaîne oblige tout le monde à marcher au rythme du plus lent.
Le power and free utilise deux rails. La chaîne tourne en continu sur le rail supérieur ; les chariots roulent librement sur le rail inférieur. Le chariot n'est tiré que tant qu'un taquet de la chaîne reste en contact avec le doigt d'entraînement du chariot. Dès qu'un butoir abaisse ce doigt, le contact est rompu, la chaîne glisse au-dessus et le chariot attend sur place. Autrement dit, une pièce peut rester immobile pendant que la ligne continue de tourner. Toutes les capacités du système découlent de ce seul détail mécanique.
Le prix à payer est le nombre de composants : deux profils de rail, chariots, taquets, butoirs, aiguillages, unités de transfert et l'automate qui orchestre le tout. Sur un convoyeur aérien, vous surveillez la chaîne, le rail et l'entraînement ; sur un power and free, chaque butoir, chaque aiguillage et chaque capteur s'ajoute à la liste de maintenance.
Tableau de décision : quelle ligne pour quel système
| Situation | Convoyeur aérien continu | Power and free |
|---|---|---|
| Un seul type de pièce, gros volume | Bon choix — vitesse fixe, investissement le plus bas | Complexité inutile |
| Mix de pièces large | Difficile ; vitesse calée sur la pièce la plus lente | Bon choix — chaque pièce prend son propre temps |
| Pulvérisation manuelle, temps variable | L'opérateur doit suivre la ligne | Bon choix — la pièce est retenue au poste |
| Deux fours ou cabines en parallèle | Peu réaliste ; il faut une seconde ligne | Bon choix — alimentés depuis une ligne par aiguillages |
| Accumulation avant le four | Aucune ; le four tourne à vide ou la ligne s'arrête | Bon choix — la file garde le four plein |
| Charger/décharger sans arrêter la ligne | La ligne est ralentie ou arrêtée | Le poste de chargement suit son propre cycle |
| Pièces unitaires lourdes et encombrantes | La capacité de la balancelle fixe la limite | La charge peut être répartie sur deux chariots |
| Budget serré, démarrage rapide | Bon choix — peu de pièces, montage court | Montage et mise en service plus longs |
| Surface réduite, ligne courte | Bon choix — tourne sur un faible rayon | Demande de la longueur pour aiguillages et files |
| Équipe de maintenance faible ou peu formée | Bon choix — entretien simple | Butoirs et capteurs exigent de la rigueur |
La règle qui ressort de ce tableau est la suivante : si la ligne peut tourner sur un seul rythme, prenez un convoyeur aérien ; si le rythme change d'une pièce à l'autre, prenez un power and free. Il existe une réponse intermédiaire, souvent retenue : construire toute la ligne en convoyeur aérien continu et n'ajouter l'arrêt indexé ou les balancelles rotatives que dans la zone de chargement/déchargement. Cela achète une petite part de ce qu'offre le power and free, pour un coût bien moindre.
Les quatre choses que le power and free apporte réellement
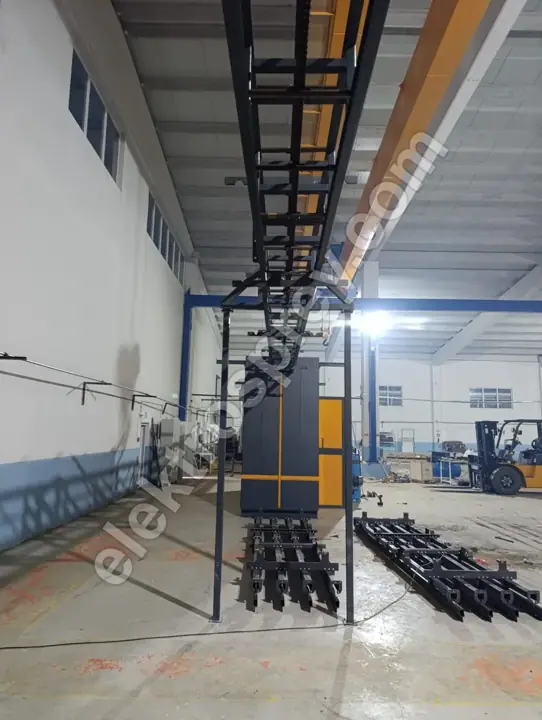
L'accumulation. Une file de 10–20 balancelles devant le four empêche les courts arrêts du prétraitement d'atteindre le four. La capacité du four est le poste le plus coûteux de la ligne ; ne pas le faire tourner à vide est le retour le plus concret du power and free.
Le temps de poste asynchrone. Si une pièce pulvérisée à la main demande 90 secondes et la suivante 25, un convoyeur continu doit être réglé sur 90 et le reste de la ligne ralentit avec lui. Sur un power and free, chaque pièce prend son propre temps et la ligne tourne à la moyenne.
La souplesse d'acheminement. Les pièces arrivant sur la même ligne peuvent être séparées — certaines vers la cabine poudre, d'autres vers une cabine de peinture liquide à rideau d'eau ou un second four. En changement de teinte, la pièce attend dans la file pendant le nettoyage de la cabine ; sur une ligne de thermolaquage en U pour aluminium, un changement de teinte se fait en moins de 20 minutes, et une zone d'accumulation absorbe ce temps sans arrêter la ligne.
La fin de poste. À la fermeture d'une équipe, les pièces présentes sur la ligne sont accumulées en sortie de four et l'équipe suivante démarre avec une file pleine. Sur un convoyeur continu, vous ne pouvez pas arrêter la ligne sans l'avoir vidée d'abord.
Différence d'investissement et de coût d'exploitation
Nous ne publions pas de tarifs, car chaque ligne est construite pour la plus grande pièce du client et il n'existe pas de taille catalogue. Ce que nous pouvons dire clairement, c'est quel poste de coût pousse la décision dans quel sens.
| Poste | Convoyeur aérien | Power and free | Sens |
|---|---|---|---|
| Nombre de composants mécaniques | Chaîne, rail, entraînement, balancelles | + chariots, taquets, butoirs, aiguillages, transferts | Investissement en hausse pour le power and free |
| Automatisme | Simple variation de vitesse | Automate, capteurs, suivi de position, recettes | En hausse pour le power and free |
| Montage et mise en service | Court | Nettement plus long | En hausse pour le power and free |
| Charge de maintenance | Faible ; graissage et tension de chaîne | Butoirs, aiguillages et capteurs à contrôler | En hausse pour le power and free |
| Taux d'occupation du four | Chute pendant les arrêts | Maintenu haut par la file | Coût énergétique en baisse avec le power and free |
| Productivité de la main-d'œuvre | L'opérateur suit la ligne | La ligne suit l'opérateur | En baisse avec le power and free |
| Extension ultérieure | Exige en général une nouvelle ligne | S'agrandit par aiguillages et files | Coût futur en baisse avec le power and free |
| Rebuts et reprises de peinture | La pression du rythme peut augmenter les défauts | La pièce attend, on a le temps de régler | En baisse avec le power and free |
La décision repose sur cet équilibre : le power and free tire vers le haut l'investissement initial et la charge de maintenance, et tire vers le bas, en votre faveur, l'occupation du four et la productivité. Si votre volume annuel est faible, le poste du haut ne compense pas celui du bas, et le convoyeur aérien est la bonne réponse.
Le plaidoyer honnête pour le convoyeur aérien simple
Que le power and free soit plus capable ne fait pas du convoyeur aérien un mauvais système. La ligne simple a trois avantages concrets. D'abord, sa surface de panne est réduite : pas de butoirs, d'aiguillages ni de capteurs, donc aucun d'eux ne peut tomber en panne. Ensuite, la mise en service est rapide ; le délai entre le montage et la production est court. Enfin, la vitesse est stable : un m/min fixe fige le temps de polymérisation, et dans un four électrique de type caisson tenant 80–250 °C avec une uniformité de ±3 °C, cela donne un résultat répétable. Nous traitons à part le lien entre vitesse de convoyeur et longueur de four dans vitesse de convoyeur et longueur de four.
Le coût du power and free qui mérite d'être écrit honnêtement est celui-ci : une ligne power and free mal entretenue tourne moins bien qu'un convoyeur aérien. Un butoir coincé ou un aiguillage mal réglé bloque tout le flux en un seul point. Dans une usine sans discipline de maintenance, le système le plus simple produit davantage.
Cinq choses à mesurer avant de choisir
- Le nombre de types de pièces et l'écart entre leurs temps. Si les temps de poste de vos pièces sont proches les uns des autres, le gain du power and free se réduit.
- Le temps du poste le plus lent. Ce chiffre gouverne la ligne, et c'est là que naît la différence entre les deux systèmes.
- Votre mode de pulvérisation. Une rampe de pistolets entièrement automatique tourne à vitesse fixe ; la pulvérisation manuelle exige un temps variable.
- Votre plan de croissance à cinq ans. Si un second four, une seconde cabine ou une seconde équipe sont envisagés, le rail se décide aujourd'hui.
- Surface et hauteur sous plafond. Files et aiguillages prennent de la place physique ; la logique d'implantation exposée dans surface et implantation d'une installation de thermolaquage alimente directement cette décision.
Questions fréquentes
Quelle est la différence fondamentale entre convoyeur aérien et power and free ?
Sur un convoyeur aérien, la balancelle est solidaire de la chaîne : une pièce ne peut s'arrêter que si la chaîne s'arrête. Sur un power and free, le chariot peut se désolidariser de la chaîne, de sorte qu'une pièce isolée peut être arrêtée, accumulée ou déroutée pendant que la ligne continue. Toutes les autres différences découlent de cette seule particularité mécanique.
Quand une ligne power and free est-elle simplement de l'argent gaspillé ?
Sur une ligne avec un seul type de pièce, un temps de poste fixe, un four et une cabine. Dans ce type de production, le power and free n'apporte ni capacité ni qualité ; il n'ajoute que de l'investissement et de la charge de maintenance. La bonne décision est alors un convoyeur aérien continu, le budget économisé allant aux étages de prétraitement ou à l'isolation du four.
Un convoyeur aérien continu peut-il être converti plus tard en power and free ?
Comme tout le système de rails change, ce n'est en pratique pas une conversion mais une nouvelle installation de convoyeur. Le bâtiment, le four et la cabine restent généralement en place ; le convoyeur est remplacé intégralement. C'est pourquoi une usine ayant des ambitions de croissance doit trancher dès le départ. En solution intermédiaire, un arrêt indexé peut être ajouté à une ligne aérienne dans la seule zone de chargement/déchargement.
Quelle longueur doit avoir une zone d'accumulation ?
Elle se dimensionne sur l'arrêt le plus long de la ligne. Le rôle d'une file devant le four est de continuer à l'alimenter pendant toute la durée d'un arrêt amont ; la longueur de la file découle donc de cette durée multipliée par la vitesse de convoyeur. Nous ne pouvons pas donner de chiffre fixe — il ne se calcule pas sans mesurer votre profil d'arrêts et la longueur de vos pièces.
Comment règle-t-on la vitesse de convoyeur sur une ligne power and free ?
La vitesse de chaîne reste maintenue constante dans la plage 1–6 m/min ; ce qui varie, c'est la durée d'attente d'une pièce à un poste. Le temps de polymérisation dans le four est donc fixé par la vitesse de chaîne et la longueur du four, tandis que le temps de poste est fixé par le programme des butoirs. C'est cette séparation qui permet de faire cohabiter un temps de pulvérisation de 25 secondes et un de 90 secondes sur la même ligne.
Le rendement d'application est-il le même avec les deux systèmes ?
Le rendement d'application dépend de la conception de la cabine et de la récupération, pas du type de convoyeur ; un rendement de transfert de 98,5 %+ est atteignable avec l'un comme avec l'autre sur une ligne bien construite. L'apport indirect du power and free est le suivant : comme la pièce peut attendre, les réglages des pistolets peuvent être corrigés avant la pulvérisation, ce qui abaisse le taux de reprise.
Résumé
Le choix entre convoyeur aérien et power and free n'est pas une décision de vitesse — c'est une décision sur la capacité à rester immobile. Sur les lignes qui tournent sur un seul rythme, avec un four et un type de pièce, un convoyeur aérien continu signifie moins de composants, moins de pannes et un démarrage plus rapide, et le budget est mieux dépensé dans le prétraitement et le four. Si votre mix de pièces est large, si les temps de pulvérisation manuelle varient, ou si un second four ou des cabines en parallèle sont prévus, l'accumulation et la souplesse d'acheminement du power and free remboursent le surinvestissement vers la troisième année. La décision repose sur l'équilibre entre volume annuel et variété de pièces, et comme chaque ligne est construite pour l'usine, il n'y a pas de réponse catalogue. Notre guide de création d'une installation de thermolaquage couvre la démarche générale poste par poste. Chaque ligne que nous construisons est livrée avec une garantie constructeur de 2 ans.
Envoyez-nous votre mix de pièces, le temps de votre poste le plus lent et votre volume annuel — nous déterminerons s'il vous faut un convoyeur aérien ou un power and free, et nous chiffrerons avec les dimensions de rail.