
Havai Konveyör mü, Power&Free mi? Hangi Hatta Hangisi Doğru
Havai konveyör ile power&free farkı tek soruya iner: parça hat üzerinde durabilmeli mi? İki sistemin mekanik farkı, karar tablosu, yatırım ve işletme farkı, hangi parça çeşitliliğinde hangisinin geri döndüğü üretici ağzıyla anlatılıyor.
 Büyüt
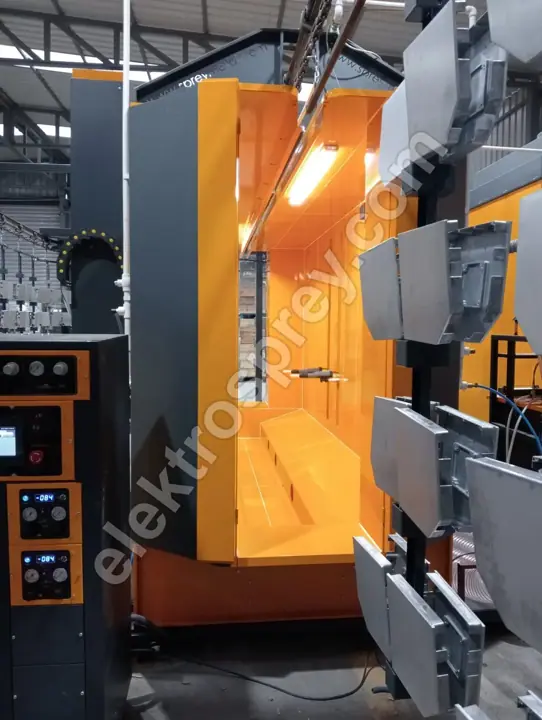
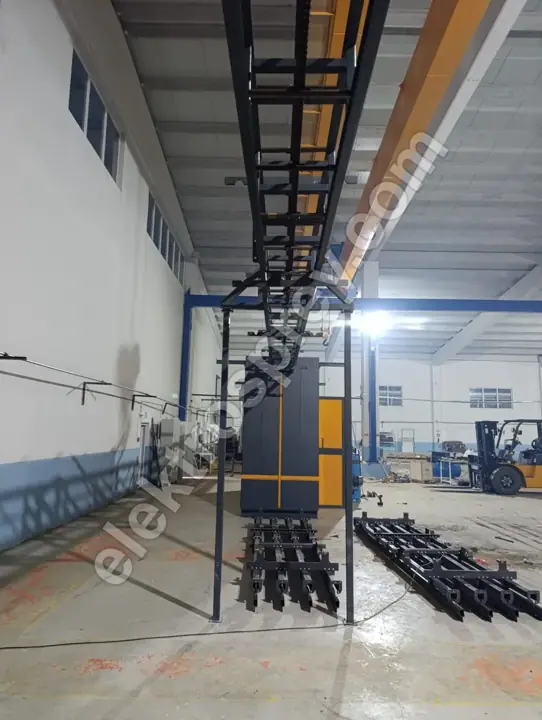
Havai konveyör ile power and free farkı tek bir soruya iner: parça hat üzerinde durabilmeli mi? Sürekli havai konveyör tek zincirdir; üzerindeki her askı aynı anda, aynı hızda hareket eder ve 1–6 m/dk aralığında sabit bir akış kurar. Tünel tipi toz boyama tesisi 500–5.000 parça/saat kapasiteyi bu sabit akışla üretir. Power and free ise çeken zinciri (power) ile askının üstünde yürüdüğü rayı (free) birbirinden ayırır: askı zincirden bırakılabilir, bir noktada bekletilebilir, kuyrukta biriktirilebilir, ikinci bir fırına ya da yedek boya kabinine sapabilir, sonra tekrar zincire alınabilir. Tek fırınlı, tek çeşit parça geçen, kabinde bekleme gerektirmeyen bir hatta havai konveyör doğru ve ucuz karardır. Parça çeşidi yüksekse, elle boyama süresi parçadan parçaya değişiyorsa veya ileride ikinci fırın ya da biriktirme hattı ekleme ihtimaliniz varsa power and free'nin farkı ilk yıl değil, üçüncü yıl geri döner.
Bu yazı kapasite hesabından ayrı bir karardır. Kaç parça geçireceğinizi toz boya hattı kapasite hesabı belirler; burada sorduğumuz soru kaç parça değil, parçanın durabilmesi gerekip gerekmediğidir.
Mekanik fark: tek zincir mi, iki ray mı
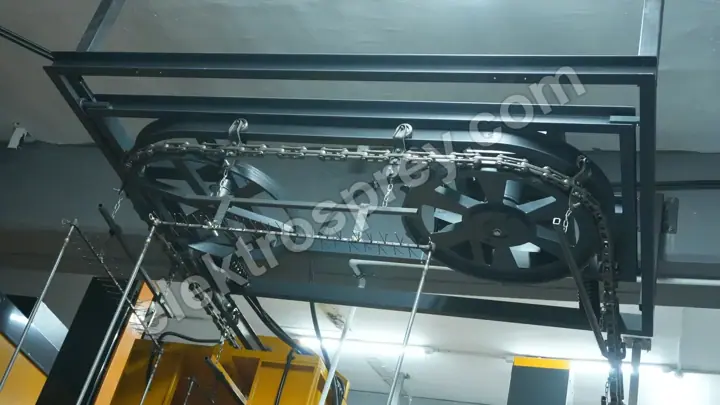
Sürekli havai konveyörde askı doğrudan zincire bağlıdır. Zincir dönerse her şey döner, zincir durursa hattaki bütün parçalar aynı anda durur. Bu, hattın en basit ve en dayanıklı biçimidir: az parça, az ayar, az arıza. Ama hattın hızı tek bir sayıdır ve o sayıyı en yavaş istasyon belirler. Ön işlemde 6 dakika, boyada 40 saniye, fırında 20 dakika isteyen bir üretimde tek zincir, herkesi en yavaş adama göre yürütür.
Power and free'de iki ray vardır. Üstteki rayda zincir sürekli döner; alttaki rayda askı arabaları serbest durur. Zincirin üzerindeki iticiler (pusher) araba üzerindeki tırnağa (dog) temas ettiği sürece araba çekilir. Bir durdurucu (stopper) tırnağı bastırdığı anda temas kesilir, zincir kayarak geçer, araba yerinde bekler. Yani hat çalışmaya devam ederken tek bir parça durabilir. Sistemin bütün kabiliyeti bu tek mekanik ayrıntıdan doğar.
Bunun bedeli parça sayısıdır: iki profil rayı, arabalar, iticiler, durdurucular, sapak makasları, transfer birimleri ve bunları yöneten PLC. Havai konveyörde bakılacak yer zincir, ray ve tahriktir; power and free'de her durdurucu, her makas ve her sensör bakım listesine girer.
Karar tablosu: hangi hatta hangisi
| Durum | Sürekli havai konveyör | Power and free |
|---|---|---|
| Tek parça çeşidi, yüksek adet | Doğru seçim — sabit hız, en düşük yatırım | Gereksiz karmaşıklık |
| Yüksek parça çeşitliliği | Zorlanır; hız en yavaş parçaya kilitlenir | Doğru seçim — her parça kendi süresini alır |
| Elle boyama, değişken süre | Operatör hattın hızına uymak zorunda | Doğru seçim — parça istasyonda bekletilir |
| İki fırın veya paralel kabin | Pratik değil; ikinci hat gerekir | Doğru seçim — sapak ile aynı hattan beslenir |
| Fırın önü biriktirme (buffer) | Yok; fırın boş kalır veya hat durur | Doğru seçim — kuyruk dolar, fırın sürekli dolu çalışır |
| Yükleme/boşaltma hattı durdurmadan | Hat yavaşlatılır ya da durdurulur | Yükleme istasyonu ayrı çevrimde çalışır |
| Ağır ve büyük tekil parça | Askı kapasitesi sınırı belirler | Yük iki arabaya paylaştırılabilir |
| Sınırlı bütçe, hızlı devreye alma | Doğru seçim — az parça, kısa montaj | Montaj ve devreye alma daha uzun |
| Dar alan, kısa hat | Doğru seçim — küçük yarıçapla dönebilir | Makas ve biriktirme için ek uzunluk ister |
| Bakım ekibi zayıf / vasıfsız | Doğru seçim — bakımı basit | Durdurucu ve sensör bakımı düzen ister |
Tablodan çıkan kural şudur: hat tek ritimle yürüyebiliyorsa havai konveyör, ritim parçadan parçaya değişiyorsa power and free. Ara bir çözüm de vardır ve sık uygulanır: hattın tamamı sürekli havai konveyör kurulur, yalnız yükleme-boşaltma bölgesine indeksli durdurma veya döner askı eklenir. Bu, power and free'nin faydasının küçük bir kısmını çok daha düşük bedelle verir.
Power and free'nin gerçekten kazandırdığı dört şey
Biriktirme. Fırın önünde 10–20 askılık bir kuyruk, ön işlemde yaşanan kısa duraklamaların fırına yansımasını engeller. Fırın kapasitesi hattın en pahalı kalemidir; onu boş çalıştırmamak, power and free'nin en somut getirisidir.
Asenkron istasyon süresi. Elle boyanan bir parça 90 saniye, diğeri 25 saniye istiyorsa sürekli konveyörde hızı 90 saniyeye göre kurarsınız ve hattın geri kalanı yavaşlar. Power and free'de her parça kendi süresini alır, hat ortalamayla yürür.
Rota esnekliği. Aynı hattan gelen parçanın bir kısmı toz boya kabinine, bir kısmı su perdeli yaş boya kabinine veya ikinci fırına sapabilir. Renk değişimi olan işlerde parça kuyrukta beklerken kabin temizlenir; alüminyum U tipi toz boyama tesisinde renk değişimi 20 dakikanın altında yapılır, biriktirme hattı bu süreyi hattı durdurmadan yutar.
Vardiya sonu yönetimi. Vardiya biterken hattaki parçalar fırın çıkışında biriktirilir; ertesi vardiya dolu bir kuyrukla başlar. Sürekli konveyörde hattı boşaltmadan durduramazsınız.
Yatırım ve işletme farkı
Fiyat rakamı vermiyoruz çünkü her hat müşterinin en büyük parçasına göre imal edilir ve katalog ölçüsü yoktur. Ama hangi kalemin maliyeti hangi yöne ittiğini açıkça yazabiliriz.
| Kalem | Havai konveyör | Power and free | Yön |
|---|---|---|---|
| Mekanik parça sayısı | Zincir, ray, tahrik, askı | + araba, itici, durdurucu, makas, transfer | Power and free'de yatırım yukarı |
| Otomasyon | Basit hız kontrolü | PLC, sensör, konum takibi, reçete | Power and free'de yukarı |
| Montaj ve devreye alma süresi | Kısa | Belirgin biçimde uzun | Power and free'de yukarı |
| Bakım iş yükü | Düşük; yağlama ve zincir gerginliği | Durdurucu, makas, sensör kontrolü | Power and free'de yukarı |
| Fırın doluluk oranı | Duraklamalarda düşer | Kuyruk sayesinde yüksek kalır | Power and free'de enerji maliyeti aşağı |
| İşçilik verimi | Operatör hatta uyar | Hat operatöre uyar | Power and free'de aşağı |
| Sonradan büyütme | Çoğu zaman yeni hat gerekir | Sapak ve kuyruk eklenerek büyür | Power and free'de gelecek maliyeti aşağı |
| Hurda / yeniden boyama | Ritim baskısı hatayı artırabilir | Parça beklediği için ayar süresi var | Power and free'de aşağı |
Karar şu dengede verilir: power and free ilk yatırımı ve bakım yükünü yukarı iter, fırın doluluğunu ve işçilik verimini aşağı — yani lehinize — çeker. Yıllık adediniz düşükse üstteki artı, alttaki eksiyi geçmez ve havai konveyör doğru karardır.
Havai konveyörün dürüstçe yazılmış üstünlükleri
Power and free daha yetenekli diye havai konveyör kötü değildir. Basit sistemin üç somut üstünlüğü vardır. Birincisi arıza yüzeyi küçüktür: durdurucu, makas ve sensör yoksa bunlar bozulmaz. İkincisi devreye alma hızlıdır; hattı kurup üretime geçme süresi kısadır. Üçüncüsü hız istikrarıdır: sabit m/dk, fırındaki pişme süresini sabitler ve 80–250 °C aralığında ±3 °C homojenlik veren bir kutu tipi elektrikli fırında tekrarlanabilir sonuç üretir. Konveyör hızının fırın boyuyla ilişkisini konveyör hızı ve fırın boyu ilişkisi yazısında ayrıca ele alıyoruz.
Power and free'nin dürüstçe yazılması gereken bedeli ise şudur: iyi bakılmayan bir power and free hattı, havai konveyörden daha kötü çalışır. Sıkışan bir durdurucu ya da ayarı kaçmış bir makas, tek bir noktada bütün akışı kilitler. Bakım disiplini olmayan bir tesiste basit sistem daha çok üretir.
Seçim öncesi ölçmeniz gereken beş şey
- Parça çeşidi sayısı ve süre farkı. Aynı hatta geçen parçaların istasyon süreleri birbirine yakınsa power and free'nin kazancı küçülür.
- En yavaş istasyonun süresi. Hattı bu sayı yönetir; iki sistem arasındaki fark buradan doğar.
- Boyama biçimi. Tam otomatik tabanca dizisi sabit hızla çalışır; elle boyama değişken süre ister.
- Beş yıllık büyüme planı. İkinci fırın, ikinci kabin veya ikinci vardiya düşünülüyorsa raya bugünden karar verilir.
- Alan ve tavan yüksekliği. Kuyruk ve makas fiziksel yer ister; toz boya tesisi alan ve yerleşim yazısındaki yerleşim mantığı bu kararı doğrudan etkiler.
Sık sorulan sorular
Havai konveyör ile power and free arasındaki temel fark nedir?
Havai konveyörde askı zincire sabittir; zincir durmadan parça duramaz. Power and free'de askı arabası zincirden ayrılabildiği için hat çalışırken tek bir parça durdurulabilir, biriktirilebilir veya başka bir rotaya sapabilir. Bütün diğer farklar bu mekanik ayrımın sonucudur.
Power and free hattı ne zaman gereksiz masraftır?
Tek çeşit parça, sabit istasyon süresi, tek fırın ve tek kabinle çalışan bir hatta gereksizdir. Böyle bir üretimde power and free ne kapasite ne kalite kazandırır; yalnızca yatırımı ve bakım yükünü artırır. Bu durumda doğru karar sürekli havai konveyör kurup bütçeyi ön işlem kademelerine veya fırın yalıtımına ayırmaktır.
Sürekli havai konveyör hattı sonradan power and free'ye çevrilebilir mi?
Ray sistemi baştan aşağı değişeceği için pratikte bu bir dönüşüm değil, yeni hat kurulumudur. Bina, fırın ve kabin çoğu zaman kalır; konveyörün tamamı yenilenir. Bu yüzden büyüme ihtimali olan tesiste karar baştan verilmelidir. Ara yol olarak, havai konveyör hattına yalnız yükleme-boşaltma bölgesinde indeksli durdurma eklenebilir.
Biriktirme hattı ne kadar uzun olmalı?
Hattın en uzun duraklamasına göre belirlenir. Fırın önü kuyruğunun görevi, ön işlemde yaşanan duraklama süresince fırını beslemektir; kuyruk uzunluğu bu süre ile konveyör hızının çarpımından çıkar. Sabit bir rakam veremeyiz — sizin duraklama alışkanlığınız ve parça boyunuz ölçülmeden hesaplanmaz.
Power and free hattında konveyör hızı nasıl belirlenir?
Zincir hızı yine 1–6 m/dk aralığında sabit tutulur; değişen, parçanın istasyonda ne kadar beklediğidir. Yani fırın içi pişme süresi zincir hızı ve fırın boyu ile, istasyon süresi ise durdurucu programı ile ayarlanır. Bu ayrım, aynı hatta hem 25 saniyelik hem 90 saniyelik boyama süresinin bir arada yürümesini sağlar.
İki sistemde de kaplama verimi aynı mı olur?
Kaplama verimi konveyör tipine değil, kabin ve geri kazanım tasarımına bağlıdır; iyi kurulmuş bir hatta %98,5+ kaplama verimine iki sistemle de ulaşılır. Power and free'nin dolaylı katkısı şudur: parça beklerken tabanca ayarı düzeltilebildiği için yeniden boyama oranı düşer.
Özet
Havai konveyör ile power and free arasındaki seçim hız değil, durabilirlik kararıdır. Tek ritimle yürüyen, tek fırınlı, tek çeşit parça geçen hatlarda sürekli havai konveyör daha az parça, daha az arıza ve daha hızlı devreye alma demektir; bütçeyi ön işleme ve fırına ayırmak daha çok kazandırır. Parça çeşidi yüksekse, elle boyama süreleri değişkense, ikinci fırın veya paralel kabin planı varsa power and free'nin biriktirme ve rota esnekliği ilk yatırım farkını üçüncü yıla doğru geri verir. Karar, yıllık adet ile parça çeşitliliği arasındaki dengede verilir ve tesise özel imal edildiği için katalog cevabı yoktur. Genel yaklaşımı toz boya tesisi kurma rehberi yazımızda bütün hat kalemleriyle birlikte bulabilirsiniz. Ürettiğimiz her hat 2 yıl üretici garantisi ile teslim edilir.
Parça çeşidinizi, en yavaş istasyon sürenizi ve yıllık adedinizi bize yazın — havai konveyör mü power and free mi gerektiğini hesaplayıp ray ölçüleriyle birlikte teklif verelim.