
Quanti container riempie una linea di verniciatura a polvere? Suddivisione in moduli e piano di carico
La risposta a quanti container riempia una linea di verniciatura a polvere sta nella sezione del vostro pezzo più grande, non nella capacità produttiva della linea. Dove la linea viene divisa in moduli, quale modulo va in un container e quale su un flat rack, e perché l'ordine di carico detta l'ordine di montaggio in cantiere.
 Ingrandisci
Quanti container riempia una linea di verniciatura a polvere è deciso da la sezione del vostro pezzo più grande, non dalla capacità produttiva della linea. Tre dimensioni costruiscono il calcolo: il volume interno 12,03 × 2,35 × 2,70 m di un 40' High Cube, il volume interno 12,03 × 2,35 × 2,39 m di un 40' standard, e la regola per cui tutto ciò che non entra in nessuno dei due passa automaticamente su un flat rack o in un open top. Nella pratica una singola unità manuale di verniciatura a polvere con una cabina piccola entra comodamente in un container; una linea di verniciatura a polvere a tunnel che produce 500–5.000 pezzi/ora si estende su più container più vettori fuori sagoma, una volta aggiunti pannelli del forno, moduli di pretrattamento, pareti della cabina, fasci del convogliatore e i pannelli e le pistole in cassa.
Quel numero diventa fermo solo dopo che è stato disegnato il piano di suddivisione in moduli, mai prima che la linea sia costruita. Ogni parte dell'impianto è realizzata sul pezzo più grande del cliente, e poiché non esiste una taglia a catalogo, non esiste nemmeno una tabella fissa "questa linea equivale a tanti container". Il vero compito del piano di suddivisione comunque non è riempire container: è decidere quale modulo esce per primo in cantiere.
Tipi di container e dove atterra ogni modulo
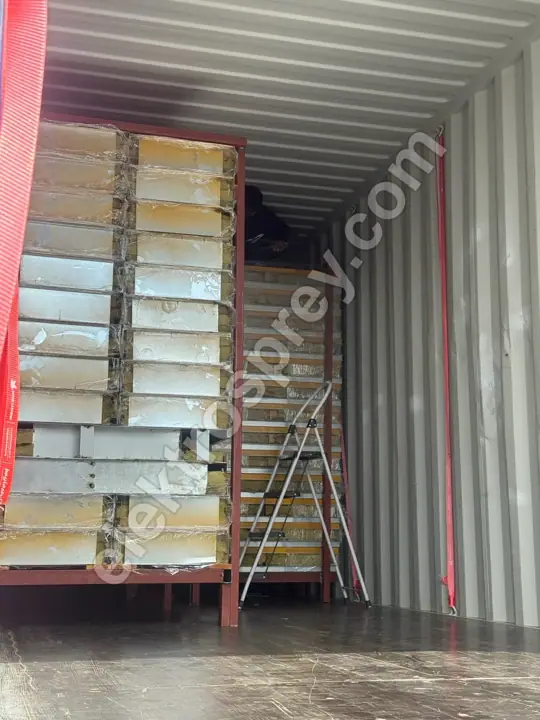
Il piano di suddivisione parte dalle dimensioni interne del vettore. L'apertura della porta è di qualche centimetro più stretta della larghezza interna, quindi un modulo che "esattamente" corrisponde alla cifra interna di solito non passa dalla porta — per questo le sezioni dei moduli si mantengono sotto la taglia interna nominale.
| Vettore | Dimensione interna approssimativa (L × L × A) | Direzione di carico | Moduli che porta |
|---|---|---|---|
| 20' standard | 5,90 × 2,35 × 2,39 m | Dalla porta | Pannelli, set di pistole, cavi, casse di ricambi |
| 40' standard | 12,03 × 2,35 × 2,39 m | Dalla porta | Fasci di binario convogliatore, gruppi ventilatore-motore, cartucce filtro |
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Dalla porta | Pannelli cabina, pile di pannelli forno, pacchi di isolamento |
| Open top | Stesso piano del 40' HC, tetto aperto | A gru dall'alto | Corpi saldati entro la larghezza ma oltre l'altezza |
| Flat rack | Senza pareti laterali, pareti terminali ribaltabili | A gru dal lato o dall'alto | Corpo del forno, modulo del tunnel, corpo saldato del serbatoio |
La regola è netta: se larghezza e altezza superano la porta del container viaggia come carico container, altrimenti è fuori sagoma. Dove quella soglia viene superata, come un flat rack differisce da un open top e in che direzione ciascuna opzione spinge il costo è trattato separatamente in quando servono l'out-of-gauge (OOG) e il flat rack.
Dove la linea viene realmente tagliata
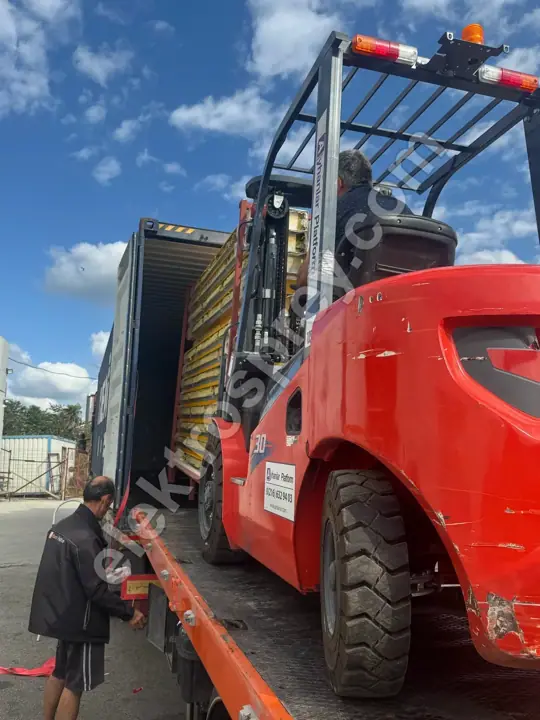
Un confine di modulo è fissato da qualunque dei tre vincoli sia più stretto: la dimensione interna del vettore, la rigidità del pezzo stesso (un corpo non deve torcersi in transito indipendentemente da dove venga tagliato), e la difficoltà di riunirlo in cantiere. Il terzo è di solito quello ignorato — eppure ogni taglio in più è un lavoro in più di sigillatura e livellamento per la squadra di montaggio.
| Componente di linea | Dove viene diviso | Vettore tipico | Come si riunisce in cantiere |
|---|---|---|---|
| Corpo del forno elettrico a camera | In pannelli isolati con 10 cm di lana di roccia | 40' HC (pannelli posati piatti) o flat rack | In ordine numerico di pannello, sul profilo d'angolo |
| Corpo del forno a pallet con caricamento dall'alto | Pareti laterali, tetto e gruppo porta separati | Flat rack | Telaio montato per primo, poi pannelli rivestiti sopra |
| Gruppo ventilatore / resistenza / bruciatore del forno | Unità singola, non divisa | Container, in cassa | Montata dopo che il corpo è chiuso |
| Cabina di verniciatura a polvere filtrata | Pannelli e unità filtro a cartuccia separati | 40' HC | Prima il guscio dei pannelli, poi il collegamento dell'unità filtro |
| Tunnel di pretrattamento | Alle flange tra i corpi degli stadi | Flat rack / open top | Sequenza delle flange, poi pompe e tubazioni degli ugelli |
| Vasche a immersione | Corpo saldato, non divisibile | Flat rack | Calato in un unico pezzo, gru obbligatoria |
| Binario e catena del convogliatore | Fasci sotto i 6 m o i 12 m | Container 40' | Dopo che il sistema di ganci è montato |
| Quadro di comando, armadio PID | Cassa separata con essiccante | Container | Per ultimo, insieme al cablaggio |
| Pistole a polvere e unità di controllo | Cassa di legno con inserti in schiuma | Container | Al collaudo |
I gruppi sensibili — filtri a cartuccia, quadri PID, set di pistole — non condividono mai una cassa con la carpenteria in acciaio. Le loro tolleranze di vibrazione e umidità non sono le stesse: un pannello di parete non sente nulla in una traversata via mare mentre una scheda di controllo potrebbe non sopravvivere allo stesso viaggio.
Perché l'ordine di carico fissa l'ordine di montaggio
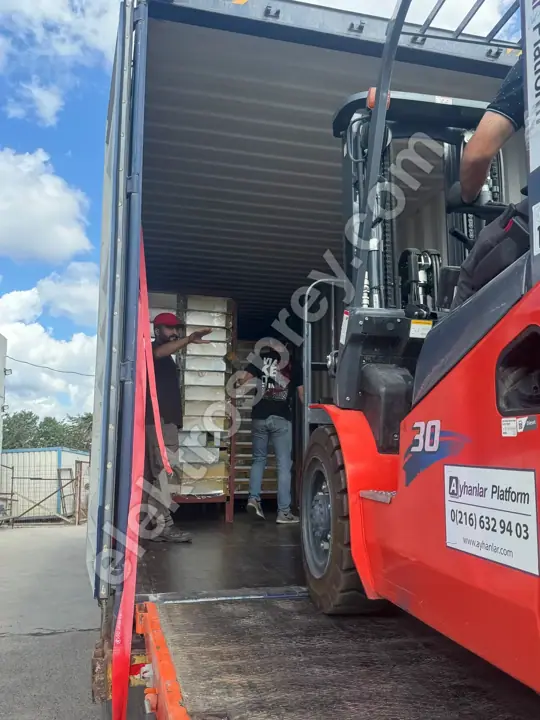
Un container funziona LIFO: l'ultimo entrato è il primo uscito. Questa singola frase spiega perché il piano di suddivisione è una decisione di montaggio piuttosto che di spedizione. Se il modulo che vi serve per primo in cantiere sta in fondo alla scatola, dovete scaricare tutto ciò che gli sta davanti, impilarlo da qualche parte, e tenerlo lì finché il montaggio non è finito. In una fabbrica con poco spazio questo costa giorni.
L'ordine di carico corretto è l'inverso dell'ordine di montaggio:
- Più in fondo: qualunque cosa venga installata per ultima — set di pistole, unità di controllo, materiale di collaudo.
- Al centro: pannelli, canaline, gruppi ventilatore-motore, cartucce filtro.
- Vicino alla porta: qualunque cosa venga montata per prima — fasci di binario del convogliatore e sistema di ganci, poi pile di pannelli di cabina e forno.
I pezzi fuori sagoma stanno fuori da questa sequenza; arrivano sui propri vettori e vengono calati a gru direttamente in posizione. È esattamente per questo che i flat rack sono programmati per arrivare in cantiere prima dei container: finché il corpo del forno e i moduli del tunnel non sono in piedi, i pannelli che escono dai container non hanno dove andare. La sequenza di montaggio in cantiere passo per passo e quanto dura ogni passo è esposta in ordine e durata del montaggio in cantiere.
Decisioni che riducono il numero di container
Il numero di container non è un destino. Alcune scelte nel piano di suddivisione lo spostano visibilmente.
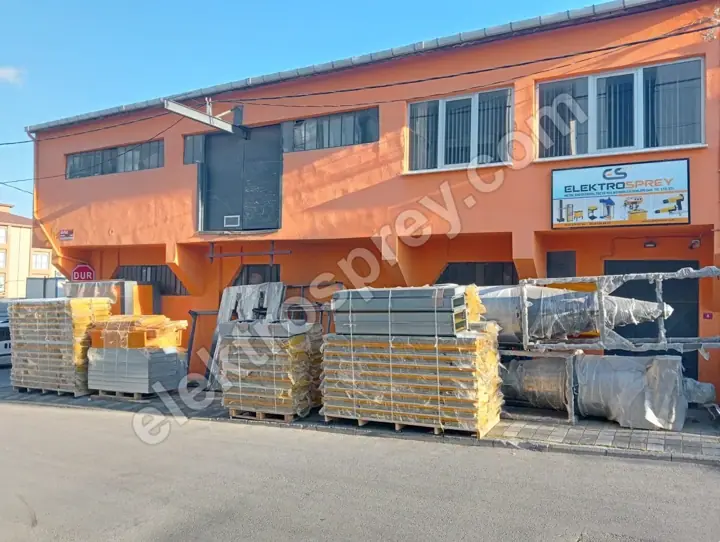
Impilate i pannelli piatti, non in verticale. I pannelli di forno e cabina palettizzati piatti usano l'intera altezza di 2,70 m di un High Cube. Lo stesso volume porta molti meno pannelli quando la pila sta di taglio.
Riempite gli spazi vuoti. Cavi, bulloni, guarnizioni e materiale isolante vanno negli spazi tra le pile di pannelli. Questo abbassa il numero di container e impedisce alle pile di spostarsi in transito — ma ogni numero di cassa deve comunque comparire separatamente nella packing list, altrimenti il pezzo cercato in cantiere non si trova.
Evitate di tagliare un corpo solo per farlo entrare. Ogni taglio in più è manodopera in cantiere. Dividere un corpo in due per farlo entrare in un container vince sul nolo e perde sul montaggio. Per una spedizione unica quel compromesso di solito si risolve a favore del non tagliare e pagare il flat rack.
Guardate il limite di peso, non solo il volume. Un container può raggiungere il suo limite di tonnellaggio molto prima di sembrare pieno. Con pannelli di forno isolati e corpi saldati la cifra che governa è il peso, quindi la scatola si chiude mentre sembra ancora mezza vuota. Le decisioni di rotta, Incoterm e documentazione sono raccolte in spedizione e consegna dell'impianto di verniciatura a polvere; per vedere l'intero investimento in ordine, la nostra guida di riferimento guida alla realizzazione di un impianto di verniciatura a polvere è il punto di partenza giusto.
Domande frequenti
Quanti container riempie una linea di verniciatura a polvere?
Una cifra ferma arriva solo una volta che esiste il piano di suddivisione in moduli. Una cabina piccola con un'unità manuale può servire un solo container; una linea a tunnel completa con pretrattamento, forno, cabina e convogliatore ne serve diversi 40' High Cube più vettori fuori sagoma. Il fattore trainante non è la capacità produttiva della linea ma la sezione del vostro pezzo più grande — e poiché la linea è costruita su quel pezzo, la cifra si ricalcola per ogni progetto.
Un corpo di forno entra dentro un container?
Di solito no. Il corpo di un forno elettrico a camera è costruito con pannelli isolati con 10 cm di lana di roccia, e quello spessore di isolamento si aggiunge alla larghezza della camera interna, quindi la larghezza totale supera normalmente l'apertura della porta del container. La risposta non è spedire il corpo intero ma spedirlo come pannelli: vengono numerati, smontati, palettizzati piatti e rimontati in cantiere nello stesso ordine numerico. Solo i forni a basso volume viaggiano come corpo unico.
Dividere in moduli rende il montaggio più lento?
Sì, ed è un compromesso deliberato. Ogni taglio in più crea un giunto da imbullonare, sigillare e livellare in cantiere. Quindi il piano di suddivisione è disegnato per minimizzare i tagli, non i container. Se tagliare un corpo fa risparmiare sul nolo ma costa di più al montaggio, viene lasciato intero e spostato su un flat rack.
Cosa succede se l'ordine di carico è sbagliato?
Lo pagate con una doppia movimentazione. Se i binari del convogliatore necessari per primi sono in fondo al container, ogni cassa davanti deve uscire ed essere impilata da qualche parte dentro la fabbrica — costando spazio a terra, un muletto e giorni. Un container caricato nell'ordine giusto mette il pezzo di cui la squadra di montaggio ha bisogno proprio alla porta il giorno in cui serve. È per questo che i numeri di cassa sulla packing list sono abbinati alla sequenza di montaggio.
Chi traccia i numeri delle casse?
La packing list porta numero, contenuto, dimensioni e peso di ogni cassa, e la squadra di montaggio la legge in ordine di montaggio in cantiere. Una cassa non numerata, o una senza contenuto dichiarato, causa problemi in dogana e di nuovo in cantiere. Ogni linea che costruiamo viene consegnata con una packing list numerata e 2 anni di garanzia del costruttore.
In sintesi
Chiesto correttamente, "quanti container?" è in realtà "dove lo tagliamo?". Ogni modulo che entra nel volume interno 12,03 × 2,35 × 2,70 m di un 40' High Cube viaggia come carico container; ogni corpo che non ci entra va su un flat rack o in un open top. Corpi di forno e cabina si spediscono come pannelli, il tunnel di pretrattamento si spedisce alle sue flange, il convogliatore si spedisce in fasci, e pannelli, filtri e gruppi di pistole vengono messi in cassa separatamente dalla carpenteria in acciaio. L'ordine di carico è l'inverso dell'ordine di montaggio, perché un container è LIFO e l'ultimo entrato è il primo uscito. E ogni taglio in più fatto per risparmiare un container torna indietro come manodopera in cantiere.
Inviateci le dimensioni del vostro pezzo più grande, l'apertura della porta della vostra fabbrica e l'accesso gru in cantiere — disegneremo il piano di suddivisione in moduli e l'ordine di carico a livello di cassa attorno a essi.