
Hur många containrar fyller en pulverlackeringslinje? Moduluppdelning och lastplan
Svaret på hur många containrar en pulverlackeringslinje fyller ligger i tvärsnittet på din största detalj, inte i linjens genomströmning. Var linjen delas upp i moduler, vilken modul som går i en container och vilken som går på en flatrack, och varför lastningsordningen styr monteringsordningen på plats.
 Förstora
Hur många containrar en pulverlackeringslinje fyller avgörs av tvärsnittet på din största detalj, inte av linjens genomströmning. Tre mått bygger beräkningen: den 12,03 × 2,35 × 2,70 m stora invändiga volymen i en 40' High Cube, den 12,03 × 2,35 × 2,39 m stora invändiga volymen i en standard-40', och regeln att allt som inte får plats i någotdera automatiskt hamnar på en flatrack eller i en open top. I praktiken får en enda manuell pulverlackeringsenhet med en liten box gott om plats i en enda container; en tunneltyp pulverlackeringslinje som kör 500–5 000 detaljer/timme sprids över flera containrar plus gabaritöverskridande transportörer så fort ugnspaneler, förbehandlingsmoduler, boxväggar, transportörsbuntar och packade paneler och pistoler läggs till.
Den siffran blir fast först efter att moduluppdelningsplanen ritats, aldrig innan linjen byggs. Varje del av anläggningen tillverkas efter kundens största arbetsstycke, och eftersom det inte finns någon katalogstorlek finns det heller ingen fast tabell "den här linjen motsvarar så här många containrar". Uppdelningsplanens egentliga uppgift är ändå inte att fylla containrar: det är att avgöra vilken modul som ska ut först på plats.
Containertyper och var varje modul hamnar
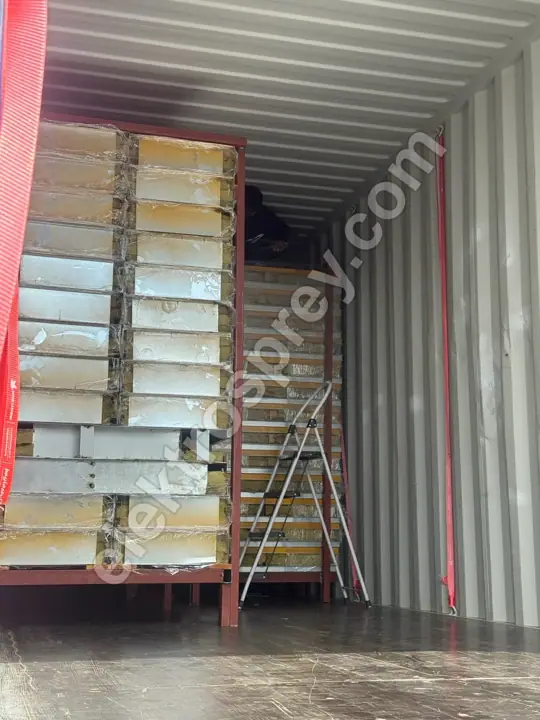
Uppdelningsplanen utgår från transportörens invändiga mått. Dörröppningen är några centimeter smalare än den invändiga bredden, så en modul som "exakt" matchar den invändiga siffran går oftast inte igenom dörren — vilket är varför modultvärsnitt hålls under det nominella invändiga måttet.
| Transportör | Ungefärlig invändig storlek (L × B × H) | Lastningsriktning | Moduler den tar |
|---|---|---|---|
| 20' standard | 5,90 × 2,35 × 2,39 m | Genom dörren | Paneler, pistolsatser, kabel, reservdelslådor |
| 40' standard | 12,03 × 2,35 × 2,39 m | Genom dörren | Transportörsräl-buntar, fläktmotorgrupper, filterpatroner |
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Genom dörren | Boxpaneler, ugnspanel-staplar, isoleringspaket |
| Open top | Samma golv som 40' HC, öppet tak | Lyfts uppifrån med kran | Svetsade stommar inom bredden men över höjden |
| Flatrack | Inga sidoväggar, fällbara gavelväggar | Lyfts från sidan eller uppifrån med kran | Ugnsstomme, tunnelmodul, svetsad tankstomme |
Regeln är rättfram: klarar bredden och höjden containerdörren reser det som containerlast, annars är det gabaritöverskridande. Var den tröskeln överskrids, hur en flatrack skiljer sig från en open top och åt vilket håll varje alternativ driver kostnaden behandlas separat i när gabaritöverskridande last (OOG) och flatrack behövs.
Var linjen faktiskt kapas
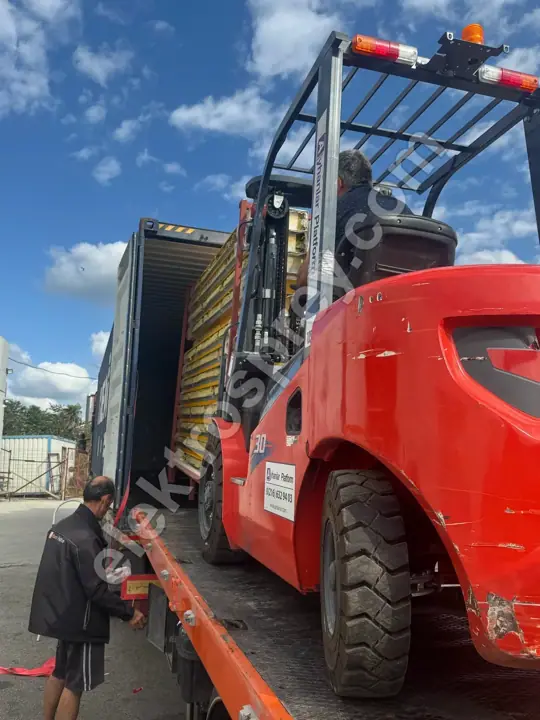
En modulgräns sätts av vilken som är strängast av tre begränsningar: transportörens invändiga storlek, styvheten hos själva delen (en stomme får inte vrida sig under transport oavsett var den kapas), och svårigheten att foga ihop den igen på plats. Den tredje är den som oftast ignoreras — ändå är varje extra kapning ännu ett tätnings- och avvägningsjobb för monteringsteamet.
| Linjekomponent | Var den delas | Typisk transportör | Hur den fogas ihop på plats |
|---|---|---|---|
| Boxformad elugnsstomme | I paneler isolerade med 10 cm stenull | 40' HC (paneler lagda platt) eller flatrack | I panelnummerordning, från hörnprofilen |
| Toppmatad pallugnsstomme | Sidoväggar, tak och dörrgrupp separat | Flatrack | Ram monteras först, sedan beklädnad med paneler |
| Ugnsfläkt-/element-/brännargrupp | Enskild enhet, delas inte | Container, packad | Monteras efter att stommen är stängd |
| Filtrerad pulverlackeringsbox | Paneler och patronfilterenhet separat | 40' HC | Panelskal först, sedan filterenhetsanslutning |
| Förbehandlingstunnel | Vid flänsarna mellan stegstommarna | Flatrack/open top | Flänssekvens, sedan pumpar och munstycksrörledning |
| Doppningstankar | Svetsad stomme, kan inte delas | Flatrack | Sänks ner i ett stycke, kran obligatorisk |
| Transportörsräl och kedja | Buntar under 6 m eller 12 m | 40' container | Efter att hängarsystemet är uppe |
| Manöverpanel, PID-skåp | Separat packlåda med torkmedel | Container | Sist, tillsammans med kablaget |
| Pulverpistoler och styrenheter | Trälåda med skuminlägg | Container | Vid driftsättning |
Känsliga grupper — patronfilter, PID-paneler, pistolsatser — delar aldrig packlåda med stålstomme. Deras tolerans mot vibration och fukt är inte densamma: en väggpanel märker ingenting av en sjötransport medan ett styrkort kanske inte överlever samma resa.
Varför lastordningen styr monteringsordningen
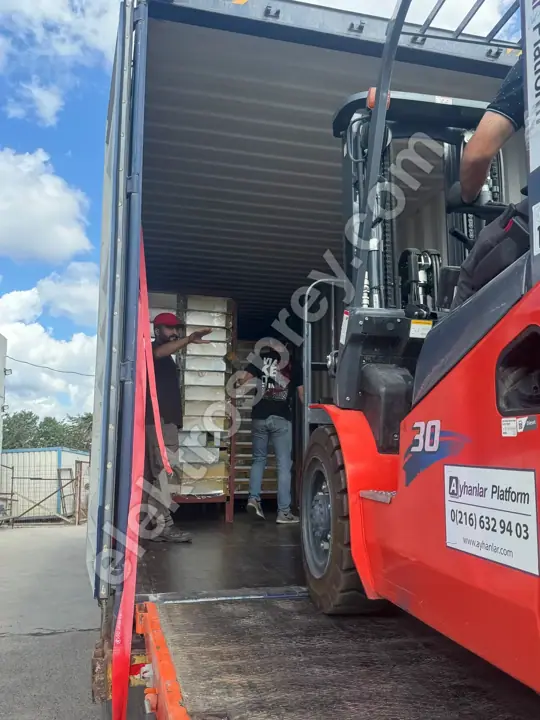
En container fungerar LIFO: det som lastas in sist tas ut först. Den enda meningen förklarar varför uppdelningsplanen är ett monteringsbeslut snarare än ett fraktbeslut. Sitter den modul du behöver först på plats längst bak i lådan måste du lasta ur allt framför den, stapla det någonstans, och behålla det där tills monteringen är klar. På en trång fabrik kostar det dagar.
Rätt lastningsordning är motsatsen till monteringsordningen:
- Djupast in: det som monteras sist — pistolsatser, styrenheter, driftsättningsmaterial.
- Mitten: paneler, kabelstege, fläktmotorgrupper, filterpatroner.
- Närmast dörren: det som reses först — transportörsräl-buntar och hängarsystemet, därefter box- och ugnspanel-staplar.
Gabaritöverskridande delar ligger utanför den här sekvensen; de anländer på egna transportörer och lyfts direkt på plats med kran. Det är exakt därför flatrack-transporterna schemaläggs att nå platsen före containrarna: förrän ugnsstommen och tunnelmodulerna står på plats har panelerna som kommer ur containrarna ingenstans att ta vägen. Den steg-för-steg-sekvens som gäller på plats och hur lång tid varje steg tar beskrivs i monteringsordning och tidsåtgång på plats.
Beslut som minskar containerantalet
Containerantalet är inget öde. En handfull val i uppdelningsplanen flyttar det märkbart.
Stapla paneler platt, inte stående. Ugns- och boxpaneler palleterade platt utnyttjar hela höjden på 2,70 m i en High Cube. Samma volym bär betydligt färre paneler när stapeln står på högkant.
Fyll tomrummen. Kabel, bultar, packningar och isoleringsmaterial går i mellanrummen mellan panelstaplarna. Det sänker containerantalet och hindrar staplarna från att förskjutas under transport — men varje lådnummer måste ändå anges separat på packlistan, annars går inte delen som eftersöks på plats att hitta.
Undvik att kapa en stomme bara för att den ska få plats. Varje extra kapning är arbete på plats. Att dela en stomme i två för att pressa in den i en container vinner på frakt och förlorar på montering. För en engångsleverans faller den avvägningen oftast ut till fördel för att inte kapa och betala för flatracken.
Bevaka viktgränsen, inte bara volymen. En container kan nå sin tonnagegräns långt innan den ser full ut. Med isolerade ugnspaneler och svetsade stommar är den styrande siffran vikt, så lådan stängs medan den fortfarande ser halvtom ut. Beslut om rutt, Incoterm och dokumentation samlas i frakt och leverans av pulverlackeringsanläggning; för att se hela investeringen i ordning är vår översiktsguide guide för att bygga en pulverlackeringsanläggning rätt startpunkt.
Vanliga frågor
Hur många containrar fyller en pulverlackeringslinje?
En fast siffra kommer bara fram när moduluppdelningsplanen finns. En liten box med en manuell enhet kan behöva en enda container; en komplett tunnellinje med förbehandling, ugn, box och transportör behöver flera 40' High Cube plus gabaritöverskridande transportörer. Drivkraften är inte linjens genomströmning utan tvärsnittet på din största detalj — och eftersom linjen byggs efter den detaljen räknas siffran om för varje projekt.
Får en ugnsstomme plats i en container?
Vanligtvis inte. En boxformad elugns stomme byggs av paneler isolerade med 10 cm stenull, och den isoleringstjockleken lägger till den invändiga kammarens bredd, så totalbredden överstiger normalt containerns dörröppning. Svaret är inte att skicka stommen hel utan att skicka den som paneler: de numreras, demonteras, palleteras platt och återmonteras på plats i samma nummerordning. Bara ugnar med liten volym reser som en enda stomme.
Gör uppdelning i moduler monteringen långsammare?
Ja, och det är en medveten avvägning. Varje extra kapning skapar en fog att bulta, täta och nivellera på plats. Så uppdelningsplanen ritas för att minimera kapningar, inte containrar. Om att kapa en stomme sparar frakt men kostar mer i montering, lämnas den hel och flyttas till en flatrack.
Vad händer om lastordningen är fel?
Du betalar för det i dubbel hantering. Ligger transportörsrälsen som behövs först längst bak i containern måste varje låda framför den lastas ur och staplas någonstans inne i fabriken — vilket kostar golvyta, en gaffeltruck och dagar. En container lastad i rätt ordning lägger den del monteringsteamet behöver den dag de behöver den precis vid dörren. Det är därför lådnumren på packlistan matchas mot monteringssekvensen.
Vem håller reda på lådnumren?
Packlistan bär numret, innehållet, måtten och vikten för varje låda, och monteringsteamet läser den i monteringsordning på plats. En onumrerad låda, eller en utan deklarerat innehåll, orsakar problem i tullen och igen på plats. Varje linje vi bygger levereras med en numrerad packlista och 2 års tillverkargaranti.
Sammanfattning
Rätt ställd är "hur många containrar?" egentligen "var kapar vi den?". Varje modul som får plats i den 12,03 × 2,35 × 2,70 m stora invändiga volymen i en 40' High Cube reser som containerlast; varje stomme som inte gör det går på en flatrack eller i en open top. Ugns- och boxstommar skickas som paneler, förbehandlingstunneln skickas vid sina flänsar, transportören skickas i buntar, och paneler, filter och pistolgrupper packas separat från stålarbetet. Lastordningen är motsatsen till monteringsordningen, eftersom en container är LIFO och det sista som lastas in är det första som tas ut. Och varje extra kapning gjord för att spara en container kommer tillbaka som arbete på plats.
Skicka oss måtten på din största detalj, din fabriksdörrs öppning och kranåtkomsten på plats — vi ritar moduluppdelningsplanen och lastordningen på lådnivå kring dem.