
Toz Boya Hattı Kaç Konteynere Sığar? Modüllere Ayırma ve Yükleme Planı
Toz boya hattı kaç konteyner tutar sorusunun cevabı kapasitede değil, en büyük parçanın kesitinde saklıdır. Hattın hangi kesitlerden modüllere ayrıldığı, hangi modülün konteynere hangi modülün flat rack'e düştüğü ve yükleme sırasının sahadaki montaj sırasını nasıl belirlediği.
 Büyüt
Toz boya hattı kaç konteyner tutar sorusunun cevabı hattın kapasitesinde değil, en büyük parçanın kesitinde saklıdır. Hesabı kuran üç ölçü şudur: 40' High Cube konteynerin 12,03 × 2,35 × 2,70 m iç hacmi, 40' standart konteynerin 12,03 × 2,35 × 2,39 m iç hacmi ve bu iki ölçüden birine sığmayan her parçanın otomatik olarak flat rack ya da open top'a düşmesi. Pratikte tek başına bir manuel toz boyama cihazı ve küçük bir kabin tek konteynere rahat sığar; 500–5.000 parça/saat aralığında çalışan bir tünel tipi toz boyama tesisi ise fırın panelleri, ön işlem modülleri, kabin gövdesi, konveyör demetleri ve pano-tabanca sandıklarıyla birden fazla konteynere artı gabari dışı taşıyıcıya yayılır.
Bu sayı, hattı imal etmeden önce değil, modül bölme planı çıktıktan sonra netleşir. Çünkü tesisin her parçası müşterinin en büyük parçasına göre imal edilir; katalog ölçüsü olmadığı için sabit bir "şu hat şu kadar konteyner" tablosu da yoktur. Bölme planının asıl işi de konteyneri doldurmak değildir: sahada hangi modülün ilk çıkacağını belirlemektir.
Konteyner tipleri ve hangi modülün nereye düştüğü
Bölme planı, taşıyıcının iç ölçüsüyle başlar. Kapı açıklığı iç genişlikten birkaç santim dar olduğu için, iç ölçüye "tam oturan" bir modül genellikle kapıdan geçmez — bu yüzden modül kesitleri iç ölçünün altında bırakılır.
| Taşıyıcı | Yaklaşık iç ölçü (U × G × Y) | Yükleme yönü | Hangi modüller |
|---|---|---|---|
| 20' standart | 5,90 × 2,35 × 2,39 m | Kapıdan | Pano, tabanca seti, kablo, yedek parça sandıkları |
| 40' standart | 12,03 × 2,35 × 2,39 m | Kapıdan | Konveyör ray demetleri, fan-motor grupları, filtre kartuşları |
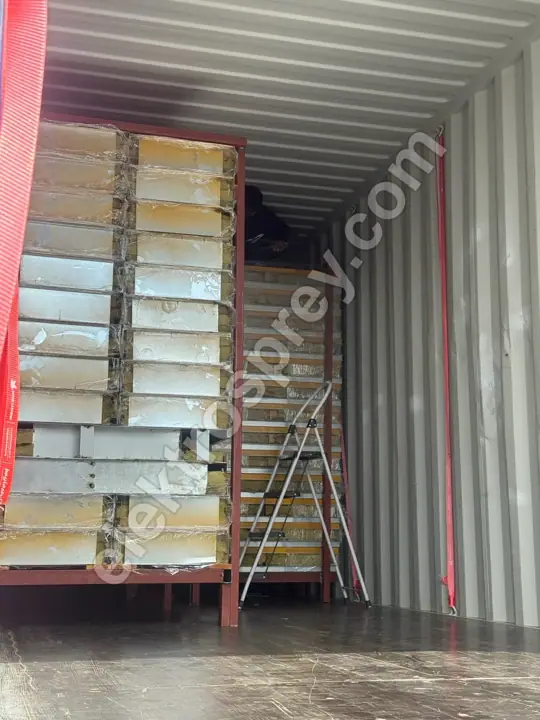
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Kapıdan | Kabin panelleri, fırın panel istifleri, yalıtım paketleri |
| Open top | 40' HC ile aynı taban, üstü açık | Üstten vinç | Genişlik uyan ama yükseklik aşan kaynaklı gövdeler |
| Flat rack | Yan duvar yok, uç duvar katlanır | Yandan / üstten vinç | Fırın gövdesi, tünel modülü, kaynaklı havuz gövdesi |
Kural basittir: genişlik ve yükseklik konteyner kapısına giriyorsa konteyner, girmiyorsa gabari dışı. Bu eşiğin hangi durumlarda aşıldığını, flat rack ile open top arasındaki farkı ve maliyeti hangi yönde etkilediğini gabari dışı OOG ve flat rack ne zaman gerekir yazısında ayrı ele aldık.
Hat hangi kesitlerden ayrılır
Modül sınırı üç kısıttan en küçüğü tarafından çizilir: taşıyıcının iç ölçüsü, parçanın kendi rijitliği (bir gövde nereden kesilirse kesilsin taşınırken burulmamalı) ve sahadaki birleştirme zorluğu. Üçüncüsü çoğu zaman ihmal edilir; oysa fazladan atılan her kesit, sahada fazladan bir contalama ve terazi işi demektir.
| Hat bileşeni | Ayrılma kesiti | Tipik taşıyıcı | Sahada birleşme |
|---|---|---|---|
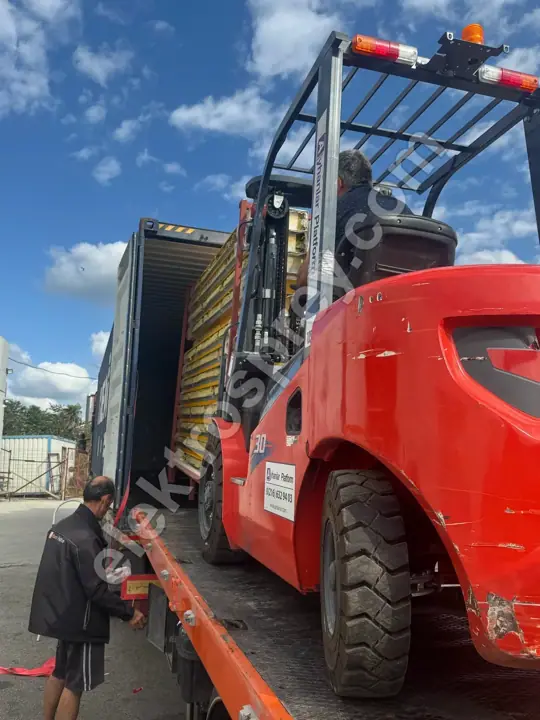
| Kutu tipi elektrikli fırın gövdesi | 10 cm taşyünü yalıtımlı panellere ayrılır | 40' HC (panel yatık) veya flat rack | Panel numarası sırasıyla, köşe profilinden |
| Üstten paletli fırın gövdesi | Yan duvar, tavan, kapı grubu ayrı | Flat rack | Karkas dikildikten sonra panel giydirme |
| Fırın fan / ısıtıcı / brülör grubu | Tek ünite, sökülmez | Konteyner, sandıklı | Gövde tamamlandıktan sonra montaj |
| Filtreli toz boyama kabini | Panel + kartuş filtre ünitesi ayrı | 40' HC | Panel gövde, sonra filtre ünitesi bağlantısı |
| Ön işlem tüneli | Kademe gövdeleri arası flanşlardan | Flat rack / open top | Flanş sırası, sonra pompa ve nozul hattı |
| Daldırma havuzları | Kaynaklı gövde, bölünemez | Flat rack | Tek parça indirme, vinç şart |
| Konveyör rayı ve zincir | 6 m veya 12 m altı demetler | 40' konteyner | Askı sistemi kurulduktan sonra |
| Elektrik panosu, PID kontrol | Ayrı, nem paketli sandık | Konteyner | En son, kablolamayla birlikte |
| Toz tabancaları ve kontrol üniteleri | Ahşap sandık + iç köpük | Konteyner | Devreye alma aşamasında |
Hassas gruplar — kartuş filtreler, PID panoları, tabanca setleri — çelik gövdeyle aynı sandığa konmaz. Titreşim ve nem toleransları farklıdır; gövde paneli deniz yolculuğunda hiçbir şey hissetmezken bir kontrol kartı aynı yolculuktan sağ çıkmayabilir.
Yükleme sırası neden montaj sırasını belirler
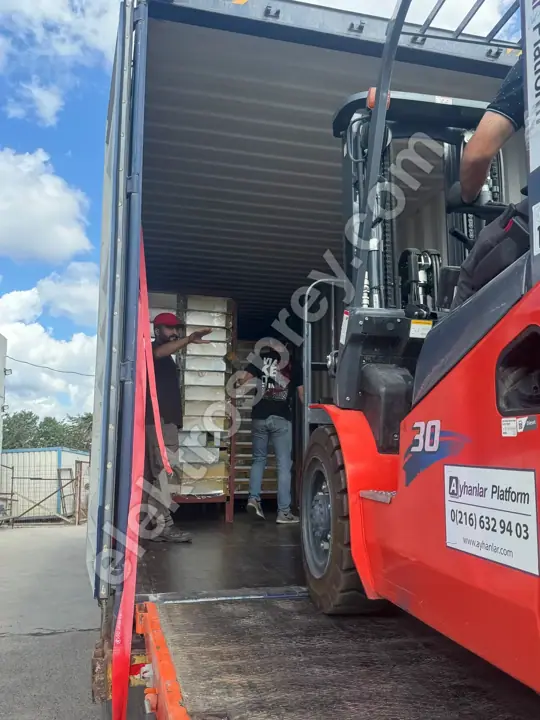
Konteyner LIFO çalışır: en son yüklenen ilk çıkar. Bu tek cümle, bölme planının neden sevkiyat değil montaj kararı olduğunu açıklar. Sahada ilk kurulacak modül konteynerin dibindeyse, onu almak için önündeki her şeyi indirmeniz, bir yere istiflemeniz ve montaj bitene kadar orada tutmanız gerekir. Dar bir fabrika içinde bu, kaybedilmiş günler demektir.
Doğru yükleme sırası, montaj sırasının tersidir:
- En dibe: en son kurulacaklar — tabanca setleri, kontrol üniteleri, devreye alma malzemesi.
- Ortaya: pano, kablo tavası, fan-motor grupları, filtre kartuşları.
- Kapıya en yakın: ilk kurulacak olan — konveyör ray demetleri ve askı sistemi, ardından kabin ve fırın panel istifleri.
Gabari dışı parçalar bu sıraya girmez; kendi taşıyıcılarıyla gelir ve varışta doğrudan vinçle yerine indirilir. Bu yüzden flat rack'in konteynerlerden önce sahaya ulaşması planlanır: fırın gövdesi ve tünel modülleri yerine oturmadan, konteynerden çıkan panellerin gidecek yeri olmaz. Sahadaki adım adım sıralamayı ve her adımın ne kadar sürdüğünü sahada montaj sırası ve süresi yazısında açtık.
Konteyner sayısını daraltan kararlar
Konteyner sayısı bir kader değildir; bölme planındaki birkaç karar sayıyı gözle görülür biçimde değiştirir.
Panelleri yatık istiflemek. Fırın ve kabin panelleri dik değil yatık paletlenirse High Cube'un 2,70 m yüksekliği tam kullanılır. Dik istiflenen bir panel istifi aynı hacimde çok daha az panel taşır.
Boş hacmi doldurmak. Kabin panelleri arasındaki boşluğa kablo, cıvata, conta ve yalıtım malzemesi yerleştirilir. Bu, hem konteyner sayısını düşürür hem de yolda panellerin kaymasını engeller — ama sandık numaraları sevk listesinde ayrı ayrı görünmelidir, yoksa sahada aranan parça bulunamaz.
Gövdeyi bölmekten kaçınmak. Her ek kesit sahada işçilik demektir. Bir gövdeyi ikiye bölerek konteynere sokmak nakliyede kazandırır, montajda kaybettirir. Yıllık tek seferlik bir sevkiyatta bu takas genellikle bölmemek yönünde çözülür.
Ağırlık sınırını unutmamak. Konteynerin hacmi dolmadan tonaj sınırı dolabilir. Yalıtımlı fırın panelleri ve kaynaklı gövdelerde belirleyici olan hacim değil ağırlıktır; bu durumda konteyner "yarı boş" görünse de kapatılır. Rota, Incoterm ve evrak tarafındaki kararların tamamını toz boya tesisi nakliye ve sevkiyat yazısında topladık; yatırımın bütününü sırasıyla görmek isterseniz çatı rehberimiz toz boya tesisi kurma rehberi doğru başlangıçtır.
Sık sorulan sorular
Bir toz boya hattı kaç konteynere sığar?
Kesin sayı ancak modül bölme planı çıkınca verilir. Küçük bir kabin ve manuel cihaz setinde tek konteyner yeterli olabilir; ön işlem, fırın, kabin ve konveyörden oluşan tam bir tünel hattında ise birden fazla 40' High Cube konteynere ek olarak gabari dışı taşıyıcı gerekir. Sayıyı hattın kapasitesi değil, en büyük parçanızın kesiti belirler — hat sizin parçanıza göre imal edildiği için bu ölçü her projede yeniden çıkar.
Fırın gövdesi konteynere sığar mı?
Genellikle hayır. Kutu tipi elektrikli fırın gövdesi 10 cm taşyünü yalıtımlı panellerden oluşur ve iç ölçü kadar yalıtım kalınlığı da genişliğe eklenir; toplam genişlik çoğu zaman konteyner kapı açıklığını aşar. Çözüm gövdeyi tek parça göndermek değil, panelli sevktir: paneller numaralandırılarak sökülür, yatık paletlenip konteynere yüklenir, sahada aynı numara sırasıyla birleştirilir. Yalnız küçük hacimli fırınlarda gövde tek parça gidebilir.
Modüllere ayırmak montaj süresini uzatır mı?
Uzatır — ve bu, bilinçli bir takastır. Her ek kesit sahada bir birleştirme, contalama ve terazi işi doğurur. Bu yüzden bölme planı "en az konteyner" değil, "en az kesit" hedefiyle çıkarılır. Bir gövdeyi bölmek nakliyeden kazandırıp montajdan kaybettiriyorsa, bölünmez ve flat rack'e alınır.
Yükleme sırası yanlış olursa ne olur?
Sahada gereksiz elleçleme çıkar. İlk kurulacak konveyör rayları konteynerin dibindeyse, önündeki tüm sandıkları indirip fabrikanın içinde bir yere istiflemeniz gerekir; hem alan hem forklift hem gün kaybedersiniz. Doğru sırada yüklenmiş bir konteyner, montaj ekibinin ihtiyaç duyduğu parçayı ihtiyaç duyduğu gün kapıda bulmasını sağlar. Bu yüzden sevk listesindeki sandık numaraları montaj sırasıyla eşleştirilerek verilir.
Sandık numaralarını kim takip eder?
Sevk listesi (packing list) her sandığın numarasını, içeriğini, ölçüsünü ve ağırlığını taşır; sahada montaj ekibi bu listeyi montaj sırasına göre okur. Numarasız ya da içeriği yazılmamış bir sandık, gümrükte de sahada da sorun çıkarır. Ürettiğimiz her hat 2 yıl üretici garantisi ile ve numaralandırılmış sevk listesiyle teslim edilir.
Özet
"Kaç konteyner?" sorusu, doğru sorulduğunda "hangi kesitlerden bölelim?" sorusudur. 40' High Cube'un 12,03 × 2,35 × 2,70 m iç hacmine giren her modül konteynere, girmeyen her gövde flat rack ya da open top'a düşer. Fırın ve kabin gövdeleri panelli, ön işlem tüneli flanşlı, konveyör demetli sevk edilir; pano, filtre ve tabanca grupları çelik gövdeden ayrı sandıklanır. Yükleme sırası ise montaj sırasının tersidir — çünkü konteyner LIFO çalışır ve en son yüklenen ilk çıkar. Konteyner sayısını daraltmak isterken atılan fazladan her kesit, sahada işçilik olarak geri gelir.
En büyük parçanızın ölçüsünü, fabrikanızın giriş açıklığını ve sahadaki vinç erişimini paylaşın — modül bölme planını ve sandık bazında yükleme sırasını buna göre çıkaralım.