
Hvor mange containere fyller en pulverlakkeringslinje? Modulinndeling og lasteplan
Svaret på hvor mange containere en pulverlakkeringslinje fyller, ligger i tverrsnittet på deres største emne, ikke i linjens gjennomstrømning. Hvor linjen deles inn i moduler, hvilken modul som går i en container og hvilken på en flatrack, og hvorfor lasterekkefølgen dikterer monteringsrekkefølgen på stedet.
 Forstørr
Hvor mange containere en pulverlakkeringslinje fyller, avgjøres av tverrsnittet på deres største emne, ikke av linjens gjennomstrømning. Tre dimensjoner bygger beregningen: det innvendige volumet på 12,03 × 2,35 × 2,70 m i en 40' High Cube, det innvendige volumet på 12,03 × 2,35 × 2,39 m i en standard 40', og regelen om at alt som ikke passer i noen av dem, automatisk havner på en flatrack eller i en open top. I praksis passer en enkelt manuell pulverlakkeringsenhet med et lite kabinett komfortabelt i én container; en tunnel-type pulverlakkeringslinje som kjører 500–5 000 emner/time, sprer seg over flere containere pluss overdimensjonerte fraktenheter når dere legger til ovnspaneler, forbehandlingsmoduler, kabinettvegger, transportørbunter og de emballerte panelene og pistolene.
Det tallet blir fast bare etter at modulinndelingsplanen er tegnet, aldri før linjen er bygget. Hver del av anlegget produseres til kundens største arbeidsemne, og fordi det ikke finnes noen katalogstørrelse, finnes det heller ingen fast «denne linjen tilsvarer så mange containere»-tabell. Den reelle jobben til inndelingsplanen er uansett ikke å fylle containere: det er å avgjøre hvilken modul som kommer ut først på stedet.
Containertyper og hvor hver modul havner
Inndelingsplanen starter med de innvendige dimensjonene på fraktenheten. Døråpningen er noen centimeter smalere enn den innvendige bredden, så en modul som «akkurat» matcher det innvendige tallet, går som regel ikke gjennom døren — det er derfor modultverrsnitt holdes under den nominelle innvendige størrelsen.
| Fraktenhet | Omtrentlig innvendig mål (L × B × H) | Lasteretning | Moduler den tar |
|---|---|---|---|
| 20' standard | 5,90 × 2,35 × 2,39 m | Gjennom døren | Paneler, pistolsett, kabel, kasser med reservedeler |
| 40' standard | 12,03 × 2,35 × 2,39 m | Gjennom døren | Transportørskinnebunter, vifte-motor-grupper, filterpatroner |
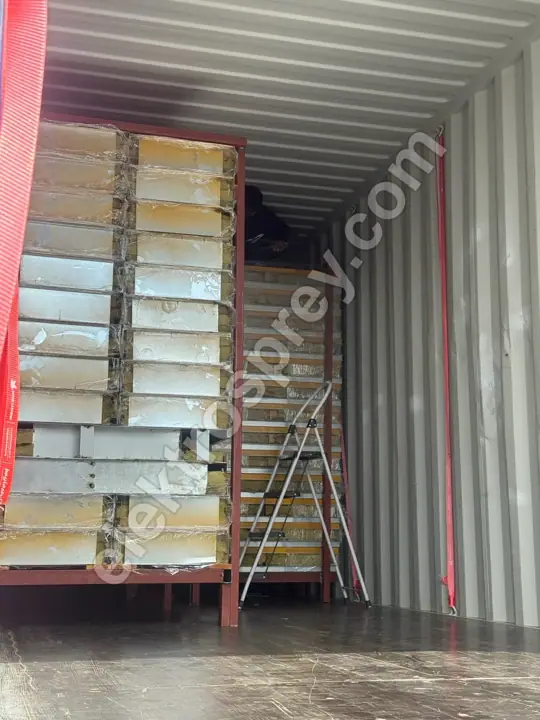
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Gjennom døren | Kabinettpaneler, stabler av ovnspaneler, isolasjonspakker |
| Open top | Samme gulv som 40' HC, tak åpent | Kranet ovenfra | Sveisede kropper innenfor bredde, men over høyde |
| Flatrack | Ingen sidevegger, klaffbare endevegger | Kranet fra siden eller ovenfra | Ovnskropp, tunnelmodul, sveiset tankkropp |
Regelen er ubønnhørlig: klarer bredde og høyde containerdøren, reiser den som containerlast, gjør den ikke det, er den overdimensjonert. Hvor den terskelen krysses, hvordan en flatrack skiller seg fra en open top, og hvilken retning hvert alternativ skyver kostnaden, er dekket separat i når trengs overdimensjonert gods (OOG) og flatrack.
Hvor linjen faktisk kuttes
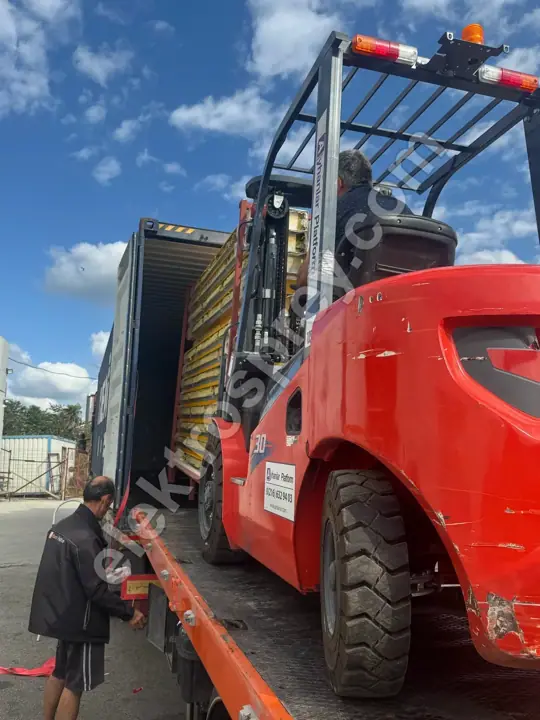
En modulgrense settes av den strammeste av tre begrensninger: fraktenhetens innvendige størrelse, kroppens egen stivhet (en kropp må ikke vri seg under transport uansett hvor den kuttes), og vanskeligheten med å sette den sammen igjen på stedet. Den tredje er den som som regel ignoreres — likevel er hvert ekstra kutt én ekstra tetnings- og nivelleringsjobb for monteringslaget.
| Linjekomponent | Hvor den deles | Typisk fraktenhet | Hvordan den settes sammen på stedet |
|---|---|---|---|
| Boks-type elektrisk ovnkropp | Inn i 10 cm steinullisolerte paneler | 40' HC (paneler lagt flatt) eller flatrack | I panelnummerrekkefølge, fra hjørneprofilen |
| Toppmatet pallettovnkropp | Sidevegger, tak og dørgruppe separat | Flatrack | Ramme reises først, deretter kles paneler på |
| Ovnens vifte-/varme-/brennergruppe | Enkeltenhet, ikke delt | Container, emballert | Monteres etter at kroppen er lukket |
| Filtrert pulverlakkeringskabinett | Paneler og patronfilterenhet separat | 40' HC | Panelskall først, deretter tilkobling av filterenhet |
| Forbehandlingstunnel | Ved flensene mellom trinnkroppene | Flatrack / open top | Flensrekkefølge, deretter pumper og dyserør |
| Dyppetanker | Sveiset kropp, kan ikke deles | Flatrack | Senkes i ett stykke, kran obligatorisk |
| Transportørskinne og kjede | Bunter under 6 m eller 12 m | 40'-container | Etter at hengesystemet er reist |
| Kontrolltavle, PID-skap | Egen kasse med tørkemiddel | Container | Sist, sammen med kablingen |
| Pulverpistoler og styreenheter | Trekasse med skummplugger | Container | Ved idriftsettelse |
Sensitive grupper — patronfiltre, PID-tavler, pistolsett — deler aldri kasse med stålkonstruksjon. Deres vibrasjons- og fuktighetstoleranse er ikke den samme: et veggpanel merker ingenting på en sjøoverfart mens et styrekort kanskje ikke overlever samme tur.
Hvorfor lasterekkefølgen setter monteringsrekkefølgen
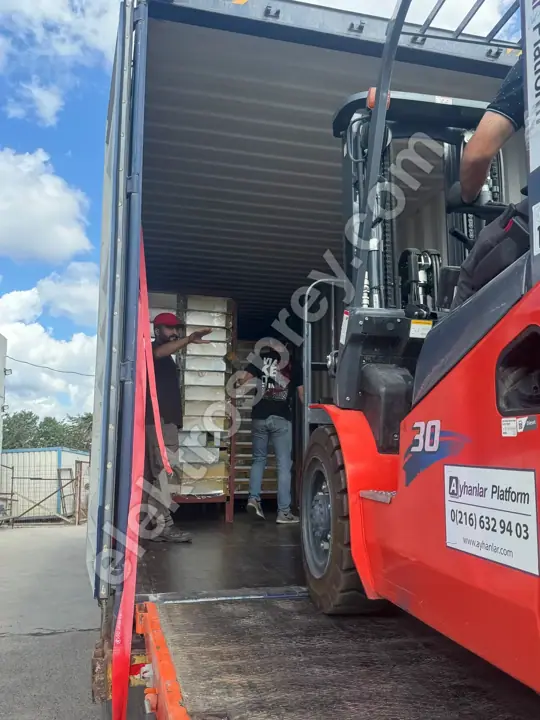
En container fungerer LIFO: den siste tingen inn er den første ut. Den ene setningen forklarer hvorfor inndelingsplanen er en monteringsbeslutning fremfor en forsendelsesbeslutning. Sitter modulen dere trenger først på stedet bakerst i boksen, må dere losse alt foran den, stable det et sted, og holde det der til reisingen er ferdig. På en trang fabrikk koster det dager.
Riktig lasterekkefølge er det motsatte av monteringsrekkefølgen:
- Dypest inn: det som installeres sist — pistolsett, styreenheter, idriftsettelsesmateriell.
- Midten: paneler, kabelbro, vifte-motor-grupper, filterpatroner.
- Nærmest døren: det som reises først — transportørskinnebunter og hengesystemet, deretter kabinett- og ovnspanelstabler.
Overdimensjonerte deler ligger utenfor denne sekvensen; de ankommer på egne fraktenheter og kranes rett på plass. Det er nøyaktig derfor flatrackene planlegges til å nå stedet før containerne: før ovnskroppen og tunnelmodulene står oppreist, har panelene som kommer ut av containerne, ingen steder å gå. Den trinnvise sekvensen på stedet og hvor lang tid hvert trinn tar, er satt opp i monteringsrekkefølge og -varighet på stedet.
Beslutninger som reduserer containerantallet
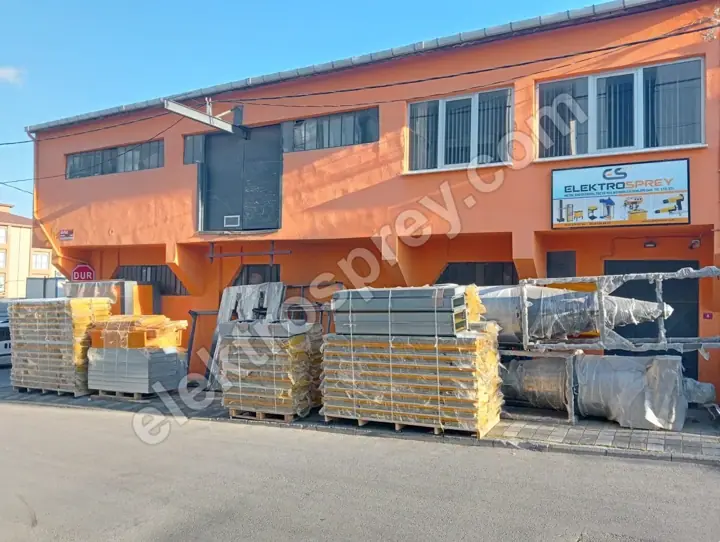
Containerantallet er ikke skjebnebestemt. En håndfull valg i inndelingsplanen flytter det merkbart.
Stable paneler flatt, ikke på høykant. Ovns- og kabinettpaneler pallelastet flatt bruker hele de 2,70 m høyden på en High Cube. Samme volum bærer langt færre paneler når stabelen står på kant.
Fyll tomrommet. Kabel, bolter, pakninger og isolasjonsmateriale går inn i mellomrommene mellom panelstablene. Dette senker containerantallet og hindrer at stablene forskyver seg under transport — men hvert kassenummer må likevel stå separat på pakklisten, ellers kan ikke delen som letes etter på stedet, finnes.
Unngå å kutte en kropp bare for å få den til å passe. Hvert ekstra kutt er arbeid på stedet. Å dele en kropp i to for å presse den inn i en container vinner på frakt og taper på montering. For en engangsforsendelse løser den avveiningen seg som regel til fordel for ikke å kutte og heller betale for flatracken.
Følg med på vektgrensen, ikke bare volumet. En container kan nå tonnasjegrensen lenge før den ser full ut. Med isolerte ovnspaneler og sveisede kropper er det vekten som styrer, så boksen lukkes mens den fortsatt ser halvfull ut. Beslutninger om rute, leveringsbetingelse og dokumentasjon er samlet i frakt og levering av pulverlakkeringsanlegg; for å se hele investeringen i rekkefølge er vår hovedguide guide til å etablere et pulverlakkeringsanlegg rett sted å starte.
Ofte stilte spørsmål
Hvor mange containere fyller en pulverlakkeringslinje?
Et fast tall kommer først når modulinndelingsplanen finnes. Et lite kabinett med en manuell enhet kan trenge én container; en komplett tunnellinje med forbehandling, ovn, kabinett og transportør trenger flere 40' High Cube-er pluss overdimensjonerte fraktenheter. Driveren er ikke linjens gjennomstrømning, men tverrsnittet på deres største emne — og fordi linjen bygges til det emnet, regnes tallet ut på nytt for hvert prosjekt.
Passer en ovnskropp inn i en container?
Vanligvis ikke. En boks-type elektrisk ovn-kropp er bygget av 10 cm steinullisolerte paneler, og den isolasjonstykkelsen legger seg til det innvendige kammerets bredde, så totalbredden overstiger normalt containerens døråpning. Svaret er ikke å frakte kroppen hel, men å frakte den som paneler: de nummereres, demonteres, pallelastes flatt og settes sammen igjen på stedet i samme nummerrekkefølge. Bare ovner med lavt volum reiser som én kropp.
Gjør inndeling i moduler monteringen tregere?
Ja, og det er en bevisst avveining. Hvert ekstra kutt skaper en skjøt som må boltes, tettes og nivelleres på stedet. Så inndelingsplanen tegnes for å minimere kutt, ikke containere. Sparer det å kutte en kropp på frakt, men koster mer på montering, holdes den hel og flyttes til en flatrack.
Hva skjer hvis lasterekkefølgen er feil?
Dere betaler for det i dobbel håndtering. Sitter transportørskinnene dere trenger først, bakerst i containeren, må hver kasse foran dem ut og stables et sted inne i fabrikken — det koster gulvplass, en gaffeltruck og dager. En container lastet i riktig rekkefølge legger delen monteringslaget trenger den dagen de trenger den, rett ved døren. Det er derfor kassenumrene på pakklisten matches mot monteringssekvensen.
Hvem holder oversikt over kassenumrene?
Pakklisten bærer nummer, innhold, dimensjoner og vekt for hver kasse, og monteringslaget leser den i monteringsrekkefølge på stedet. En unummerert kasse, eller en uten deklarert innhold, skaper problemer i tollen og igjen på stedet. Hver linje vi bygger, leveres med en nummerert pakkliste og 2 års produsentgaranti.
Oppsummering
Riktig stilt er «hvor mange containere?» egentlig «hvor kutter vi den?». Hver modul som passer det innvendige volumet på 12,03 × 2,35 × 2,70 m i en 40' High Cube, reiser som containergods; hver kropp som ikke gjør det, går på en flatrack eller i en open top. Ovns- og kabinettkropper fraktes som paneler, forbehandlingstunnelen fraktes ved sine flenser, transportøren fraktes i bunter, og paneler, filtre og pistolgrupper emballeres atskilt fra stålkonstruksjonen. Lasterekkefølgen er det motsatte av monteringsrekkefølgen, fordi en container er LIFO, og den siste tingen inn er den første ut. Og hvert ekstra kutt gjort for å spare en container, kommer tilbake som arbeid på stedet.
Send oss dimensjonene på deres største emne, fabrikkens døråpning og krantilgangen på stedet — så tegner vi modulinndelingsplanen og lasterekkefølgen på kassenivå rundt dem.