
Hvor mange containere fylder en pulverlakeringslinje? Modulopdeling og læsseplan
Svaret på hvor mange containere en pulverlakeringslinje fylder, ligger i jeres største emnes tværsnit, ikke i linjens gennemløb. Hvor linjen deles op i moduler, hvilket modul der går i en container, og hvilket der lastes på en flatrack, og hvorfor læsserækkefølgen dikterer montagerækkefølgen på pladsen.
 Forstør
Hvor mange containere en pulverlakeringslinje fylder, afgøres af jeres største emnes tværsnit, ikke af linjens gennemløb. Tre mål bygger beregningen: det indvendige volumen på 12,03 × 2,35 × 2,70 m i en 40' High Cube, det indvendige volumen på 12,03 × 2,35 × 2,39 m i en standard 40', og reglen om, at alt, der ikke passer i nogen af dem, automatisk går på en flatrack eller i en open top. I praksis passer en manuel pulverlakeringsenhed med en lille kabine komfortabelt i én container; en tunneltype pulverlakeringslinje, der kører ved 500–5.000 emner/time, spreder sig over flere containere plus specialtransport uden for standardmål, når først ovnpaneler, forbehandlingsmoduler, kabinevægge, transportørbundter og de emballerede paneler og pistoler er lagt til.
Det tal bliver kun fast efter at modulopdelingsplanen er tegnet, aldrig før linjen er bygget. Hver del af anlægget fremstilles til kundens største emne, og fordi der ikke findes en katalogstørrelse, findes der heller ikke en fast "denne linje svarer til så mange containere"-tabel. Opdelingsplanens reelle opgave er alligevel ikke at fylde containere: det er at afgøre, hvilket modul der kommer ud først på pladsen.
Containertyper, og hvor hvert modul lander
Opdelingsplanen starter med transportmidlets indvendige mål. Døråbningen er nogle centimeter smallere end den indvendige bredde, så et modul, der "lige akkurat" matcher det indvendige tal, som regel ikke kommer gennem døren — det er derfor modultværsnit holdes under det nominelle indvendige mål.
| Transportmiddel | Ca. indvendigt mål (L × B × H) | Læsseretning | Moduler det tager |
|---|---|---|---|
| 20' standard | 5,90 × 2,35 × 2,39 m | Gennem døren | Paneler, pistolsæt, kabel, reservedelskasser |
| 40' standard | 12,03 × 2,35 × 2,39 m | Gennem døren | Transportørskinnebundter, ventilator-motorgrupper, filterpatroner |
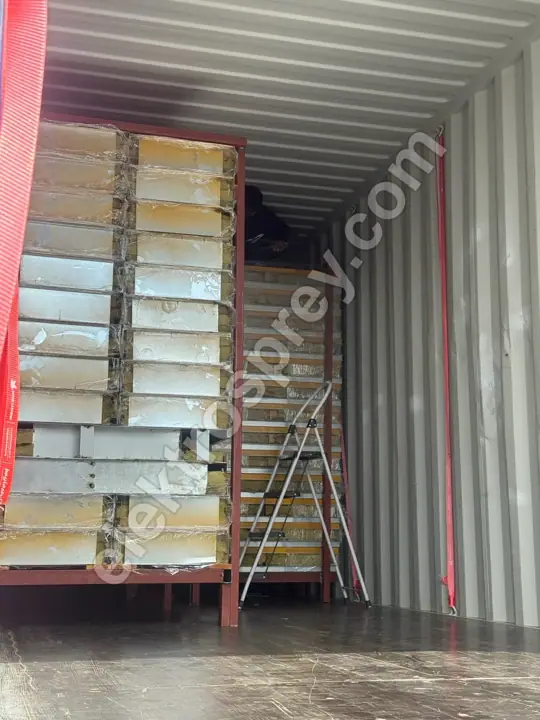
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Gennem døren | Kabinepaneler, ovnpanelstakke, isoleringspakker |
| Open top | Samme gulv som 40' HC, tag åbent | Kranet ovenfra | Svejste kroppe inden for bredde, men over højde |
| Flatrack | Ingen sidevægge, foldbare endevægge | Kranet fra siden eller ovenfra | Ovnkrop, tunnelmodul, svejst tankkrop |
Reglen er ligeud: klarer bredde og højde containerdøren, rejser det som containergods; ellers er det uden for gabari. Hvor den tærskel krydses, hvordan en flatrack adskiller sig fra en open top, og hvilken vej hver mulighed skubber omkostningen, behandles separat i hvornår kræves uden-for-gabari (OOG) og flatrack.
Hvor linjen reelt skæres
En modulgrænse sættes af, hvilken af tre begrænsninger der er strammest: transportmidlets indvendige mål, selve emnets stivhed (en krop må ikke vride sig under transport, uanset hvor den skæres), og besværet ved at samle den igen på pladsen. Den tredje ignoreres som regel — men hvert ekstra snit er endnu et tætnings- og opretningsjob for montagemandskabet.
| Linjekomponent | Hvor den deles | Typisk transportmiddel | Hvordan den samles igen på pladsen |
|---|---|---|---|
| Elektrisk kammerovns krop | I paneler med 10 cm stenuldsisolering | 40' HC (paneler lagt fladt) eller flatrack | I panelnummerrækkefølge, fra hjørneprofilen |
| Topbeskikket paletovns krop | Sidevægge, tag og dørgruppe separat | Flatrack | Ramme rejst først, dernæst beklædning med paneler |
| Ovnens ventilator-/varmer-/brændergruppe | Enkelt enhed, deles ikke | Container, emballeret | Monteret efter kroppen er lukket |
| Filtreret pulverlakeringskabine | Paneler og patronfilterenhed separat | 40' HC | Panelskal først, dernæst filterenhedens tilslutning |
| Forbehandlingstunnel | Ved flangerne mellem trinnenes kroppe | Flatrack / open top | Flangerækkefølge, dernæst pumper og dyserørføring |
| Dyppekar | Svejst krop, kan ikke deles | Flatrack | Sænkes i ét stykke, kran obligatorisk |
| Transportørskinne og -kæde | Bundter under 6 m eller 12 m | 40' container | Efter ophængssystemet er oppe |
| Kontroltavle, PID-skab | Separat kasse med silicagel | Container | Sidst, sammen med ledningsføringen |
| Pulverpistoler og styreenheder | Trækasse med skumindlæg | Container | Ved idriftsættelsen |
Følsomme grupper — patronfiltre, PID-tavler, pistolsæt — deler aldrig kasse med stålkonstruktion. Deres vibrations- og fugtighedstolerancer er ikke ens: et vægpanel mærker intet på en søoverfart, mens et styrekort måske ikke overlever samme rejse.
Hvorfor læsserækkefølgen sætter montagerækkefølgen
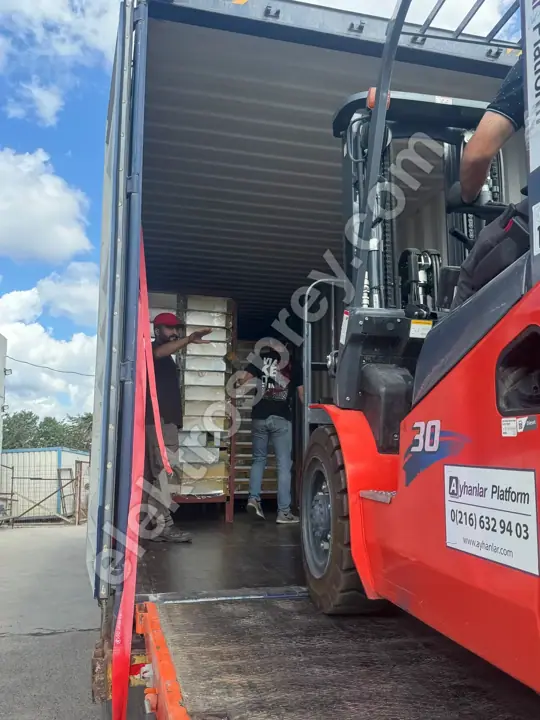
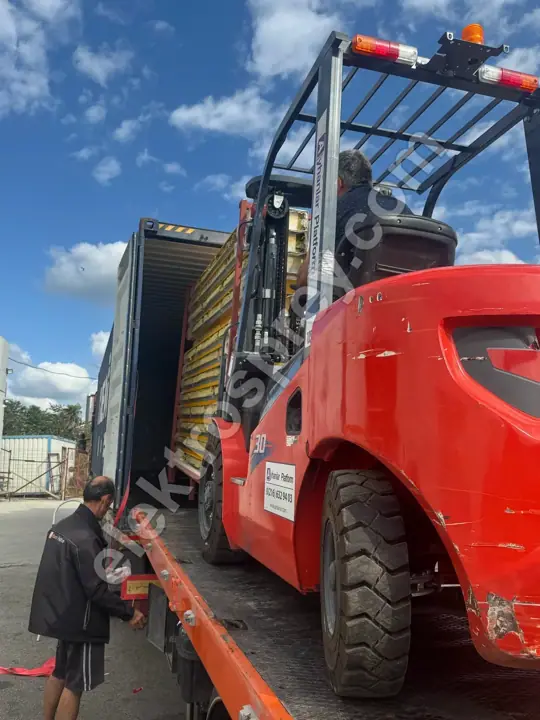
En container fungerer efter LIFO: det sidste, der kommer ind, er det første, der kommer ud. Den ene sætning forklarer, hvorfor opdelingsplanen er en montagebeslutning frem for en forsendelsesbeslutning. Sidder det modul, I har brug for først på pladsen, bagerst i boksen, skal I aflæsse alt foran det, stable det et sted og lade det stå, til montagen er færdig. I en trang fabrik koster det dage.
Den rigtige læsserækkefølge er den omvendte af montagerækkefølgen:
- Dybest inde: hvad der monteres sidst — pistolsæt, styreenheder, idriftsættelsesmateriale.
- I midten: paneler, kabelbro, ventilator-motorgrupper, filterpatroner.
- Nærmest døren: hvad der rejses først — transportørskinnebundter og ophængssystemet, dernæst kabine- og ovnpanelstakke.
Emner uden for gabari sidder uden for denne sekvens; de ankommer på deres eget transportmiddel og kranes direkte på plads. Det er præcis derfor, flatracks planlægges til at nå pladsen før containerne: før ovnkroppen og tunnelmodulerne står, har panelerne fra containerne ingen steder at gå hen. Den trinvise sekvens på pladsen, og hvor lang tid hvert trin tager, er opstillet i montagerækkefølge og -varighed på pladsen.
Beslutninger, der reducerer containerantallet
Containerantallet er ikke skæbne. En håndfuld valg i opdelingsplanen flytter det mærkbart.
Stabl paneler fladt, ikke på højkant. Ovn- og kabinepaneler palleteret fladt bruger hele en High Cubes 2,70 m højde. Samme volumen bærer langt færre paneler, når stakken står på kant.
Fyld hulrummene. Kabel, bolte, pakninger og isoleringsmateriale går ind i mellemrummene mellem panelstakke. Det sænker containerantallet og forhindrer, at stakkene forskubber sig under transport — men hvert kassenummer skal stadig fremgå separat på pakkelisten, ellers kan den del, der ledes efter på pladsen, ikke findes.
Undgå at skære en krop bare for at få den til at passe. Hvert ekstra snit er arbejde på pladsen. At dele en krop i to for at presse den ind i en container vinder på fragt og taber på montage. For en enkeltstående forsendelse falder den afvejning som regel ud til fordel for ikke at skære og betale for flatracken.
Hold øje med vægtgrænsen, ikke kun volumen. En container kan nå sin tonagegrænse længe før den ser fuld ud. Med isolerede ovnpaneler og svejste kroppe er det styrende tal vægten, så boksen lukkes, mens den stadig ser halvtom ud. Beslutninger om rute, Incoterm og dokumentation er samlet i pulverlakeringsanlæggets forsendelse og levering; for at se hele investeringen i rækkefølge er vores hovedguide guiden til opsætning af et pulverlakeringsanlæg det rigtige sted at starte.
Ofte stillede spørgsmål
Hvor mange containere fylder en pulverlakeringslinje?
Et fast tal kommer først, når modulopdelingsplanen eksisterer. En lille kabine med en manuel enhed kan klare sig med én container; en komplet tunnellinje med forbehandling, ovn, kabine og transportør kræver flere 40' High Cubes plus specialtransport. Drivkraften er ikke linjens gennemløb, men jeres største emnes tværsnit — og fordi linjen bygges til det emne, genberegnes tallet for hvert projekt.
Vil en ovnkrop passe inde i én container?
Som regel ikke. En elektrisk kammerovns krop er bygget af 10 cm stenuldsisolerede paneler, og den isoleringstykkelse lægger til det indvendige kammers bredde, så den samlede bredde som regel overstiger containerdørens åbning. Svaret er ikke at forsende kroppen i ét stykke, men at forsende den som paneler: de nummereres, adskilles, palleteres fladt og samles igen på pladsen i samme nummerrækkefølge. Kun ovne med lille volumen rejser som én krop.
Gør opdeling i moduler montagen langsommere?
Ja, og det er en bevidst afvejning. Hvert ekstra snit skaber en samling, der skal boltes, tætnes og opsættes på pladsen. Så opdelingsplanen tegnes for at minimere snit, ikke containere. Hvis det at skære en krop sparer fragt, men koster mere i montage, forbliver den hel og flyttes til en flatrack.
Hvad sker der, hvis læsserækkefølgen er forkert?
I betaler for det i dobbelthåndtering. Sidder de transportørskinner, der er brug for først, bagerst i containeren, skal hver kasse foran den ud og stables et sted inde i fabrikken — det koster gulvplads, en gaffeltruck og dage. En container, der er lastet i rigtig rækkefølge, sætter den del, montagemandskabet har brug for, lige ved døren den dag, de har brug for den. Det er derfor kassenumre på pakkelisten matches med montagesekvensen.
Hvem holder styr på kassenumrene?
Pakkelisten bærer nummer, indhold, mål og vægt på hver kasse, og montagemandskabet læser den i montagerækkefølge på pladsen. En unummereret kasse, eller en uden angivet indhold, giver problemer i tolden og igen på pladsen. Hver linje, vi bygger, leveres med en nummereret pakkeliste og 2 års producentgaranti.
Opsummering
Spurgt rigtigt er "hvor mange containere?" i virkeligheden "hvor skærer vi den?". Hvert modul, der passer inden for det indvendige volumen på 12,03 × 2,35 × 2,70 m i en 40' High Cube, rejser som containergods; hver krop, der ikke gør, går på en flatrack eller i en open top. Ovn- og kabinekroppe forsendes som paneler, forbehandlingstunnelen forsendes ved sine flanger, transportøren forsendes i bundter, og paneler, filtre og pistolgrupper emballeres adskilt fra stålkonstruktionen. Læsserækkefølgen er den omvendte af montagerækkefølgen, fordi en container er LIFO, og det sidste, der kommer ind, er det første, der kommer ud. Og hvert ekstra snit lavet for at spare en container kommer tilbage som arbejde på pladsen.
Send os målene på jeres største emne, jeres fabriksdøråbning og krananlægget på pladsen — så tegner vi modulopdelingsplanen og læsserækkefølgen på kasseniveau omkring dem.