

Impianto di Verniciatura a Polvere Elettrostatica Tipo Tunnel
Impianto di Verniciatura a Polvere Elettrostatica Tipo Tunnel
Informazioni sul prodottoImpianto di Verniciatura a Polvere Elettrostatica Tipo Tunnel
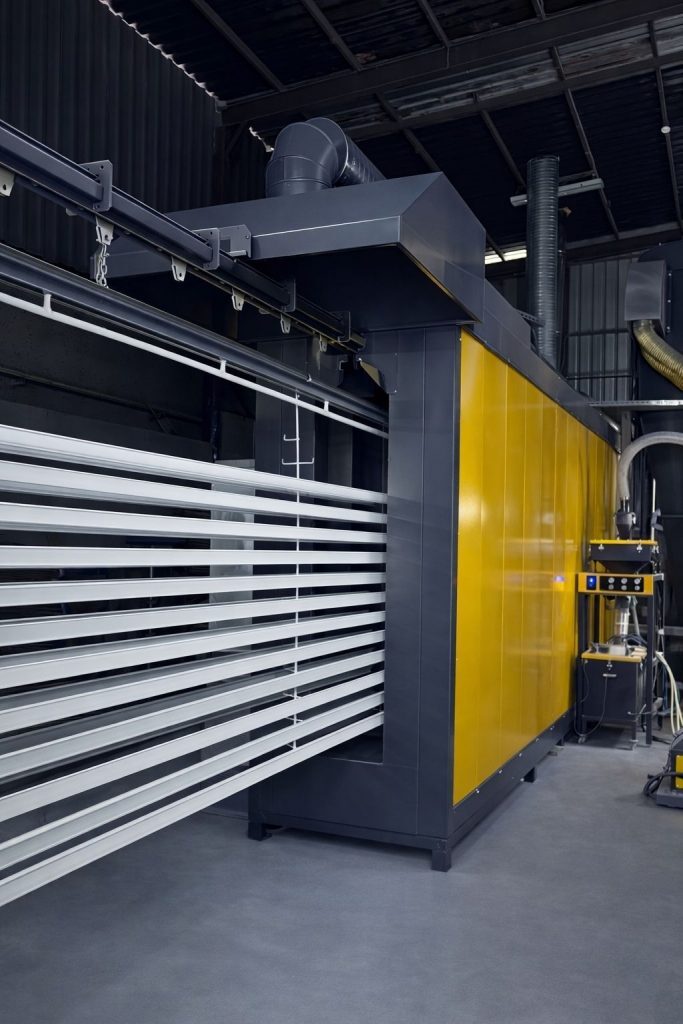
L'impianto è una linea completamente integrata composta da pretrattamento (fosfatazione/cromatazione), forno di asciugatura, cabina di verniciatura, forno di polimerizzazione e sistema di convogliatori. Il sistema di carica elettrostatica della cabina fa aderire la polvere alla superficie metallica come una calamita, con sprechi pressoché nulli.
Perché sceglierci?
- Capacità disponibili da 500 a 5.000 pezzi all'ora
- Bassi consumi: tecnologia di forno ibrido IR+convezione
- 98,5% di efficienza di applicazione, overspray minimo
- Assistenza tecnica 24/7 e 2 anni di garanzia del costruttore
- L'ingegneria Elektrosprey scelta in oltre 40 Paesi
I nostri video
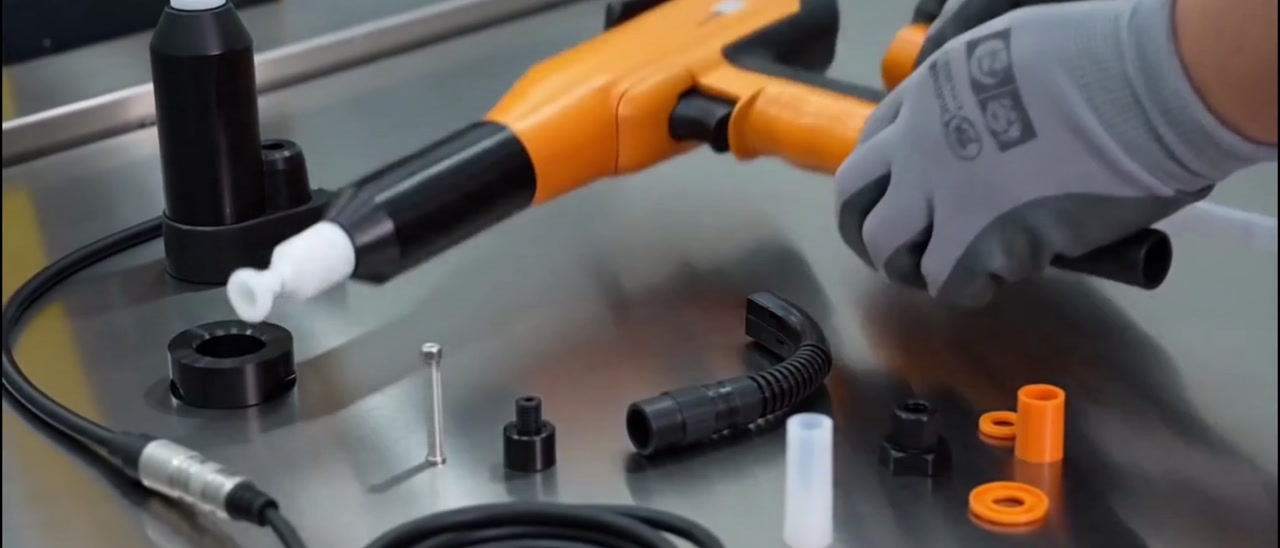 Video
Foto e video
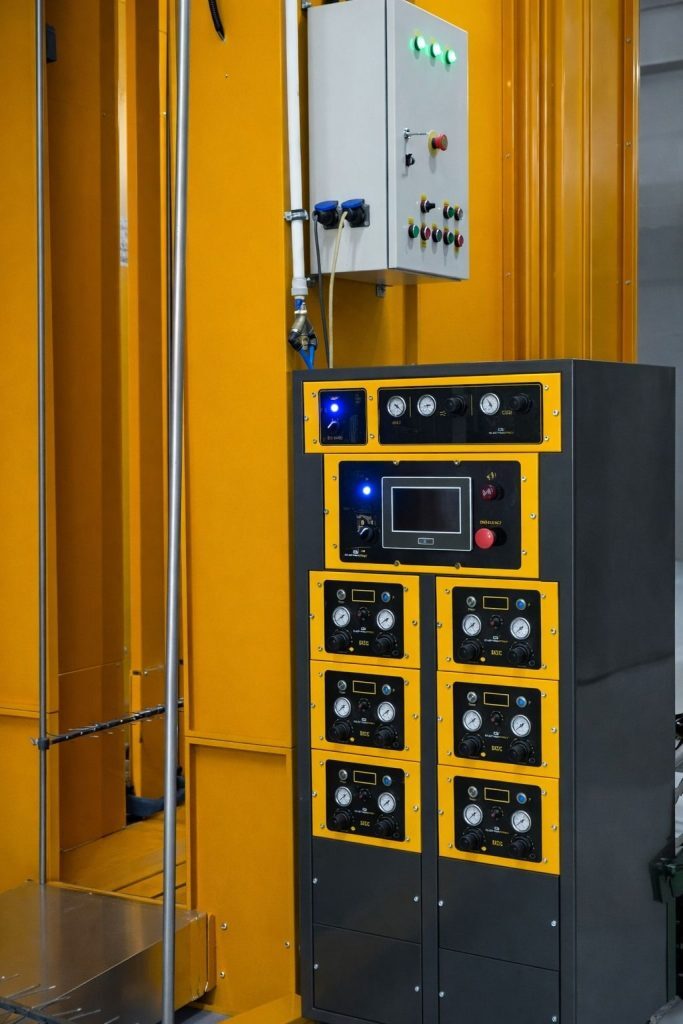
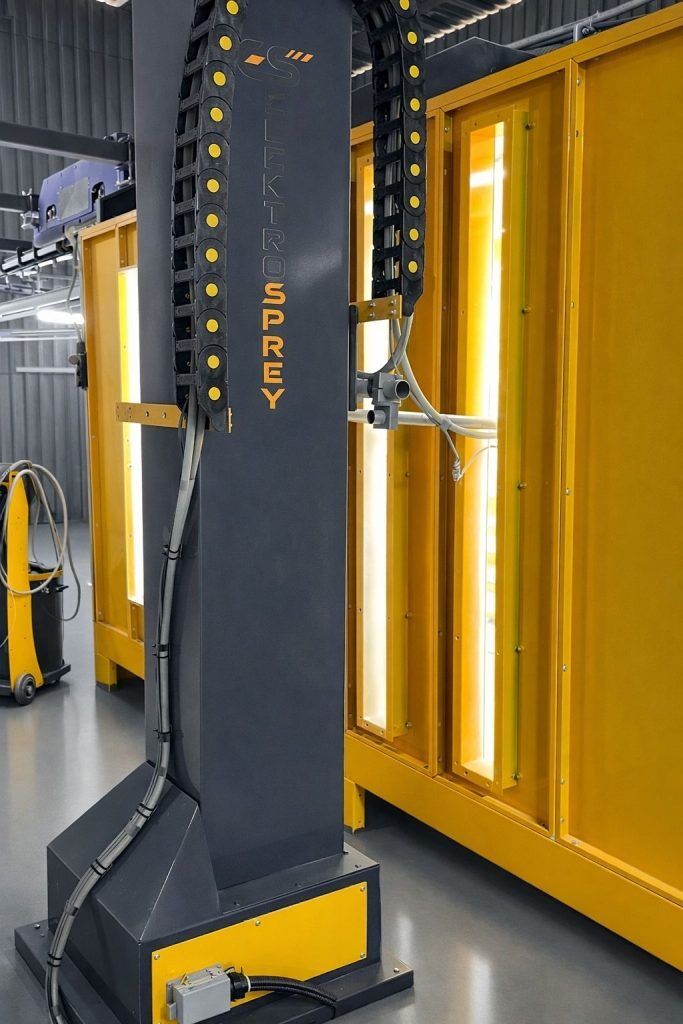
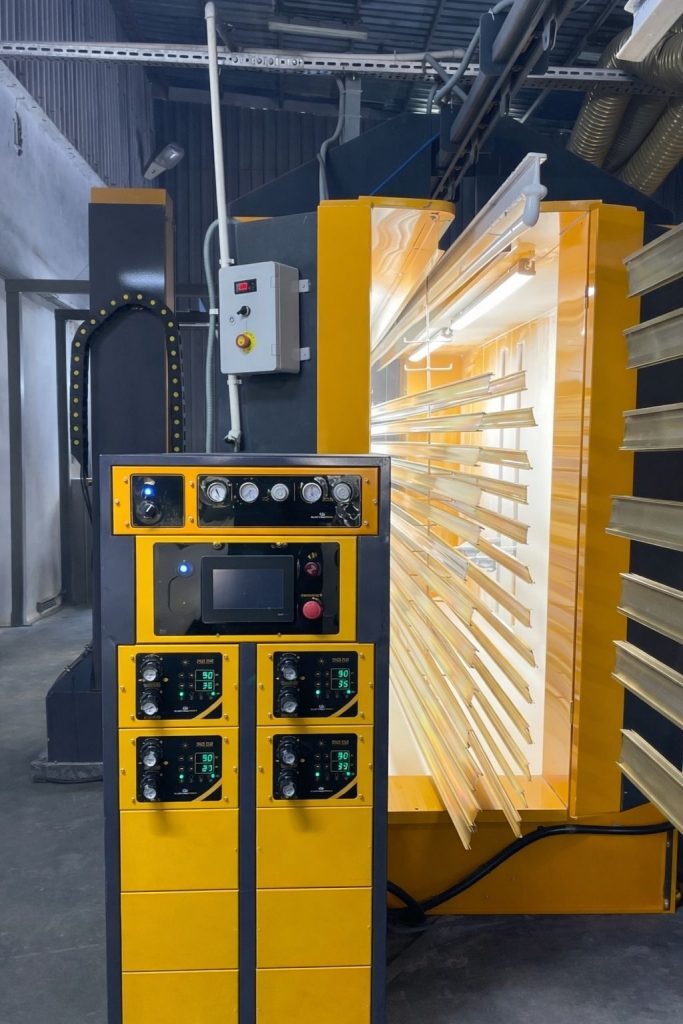
Come funziona la linea
In un impianto a tunnel il pezzo viene appeso al convogliatore e passa senza fermarsi attraverso pretrattamento, asciugatura, cabina di verniciatura e forno di polimerizzazione. L'operatore sta solo al punto di carico e scarico; ogni passaggio intermedio si muove alla velocità della linea. La velocità del convogliatore è regolabile tra 1 e 6 m/min e quella velocità determina direttamente la capacità. L'impianto è configurato per 500–5.000 pezzi all'ora; dove vi collocate in quella fascia dipende da dimensione del pezzo e passo dei ganci.
Il pretrattamento fa parte della linea
La polvere non aderisce a una superficie con olio o ruggine; il difetto compare dopo il forno e il pezzo viene rilavorato a quel punto. Il pretrattamento è quindi parte inseparabile della linea e si costruisce con 3 a 7 stadi, con chimica a base fosfato o cromo. Due cose determinano il numero di stadi: quanto sono contaminati i pezzi e la resistenza alla corrosione richiesta. Se esportate, anche le normative chimiche del mercato di destinazione influenzano la scelta; per questo i sistemi senza cromo sono spesso preferiti.
Cabina e recupero
La cabina può essere costruita a filtro o a ciclone. L'efficienza di verniciatura è del 98,5% e oltre; la polvere che la cabina non trattiene è un costo diretto, perché il materiale non recuperato diventa rifiuto. I sistemi a ciclone sono preferiti dove i cambi colore sono frequenti, perché il tempo di cambio colore è esso stesso capacità: ogni minuto di fermo è un minuto senza produzione. Dimensione della cabina e numero di pistole si calcolano insieme alla superficie del pezzo e alla velocità di linea obiettivo.
Scelta dell'energia e messa in servizio
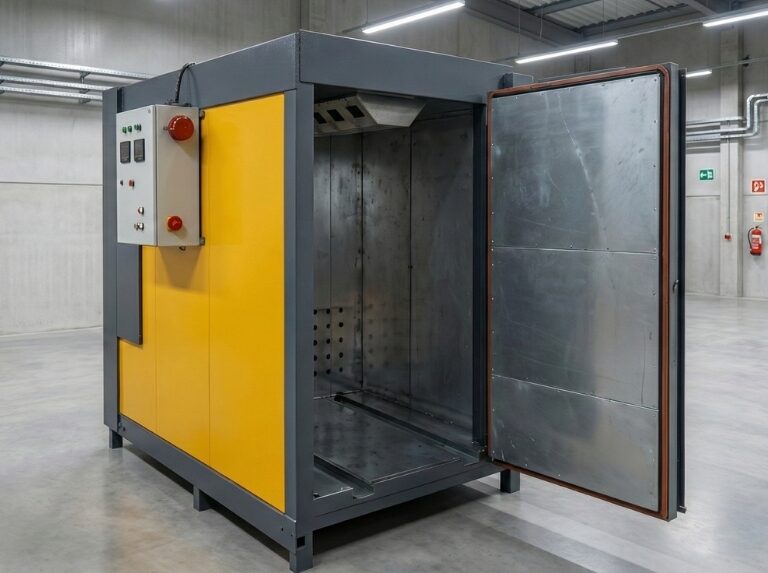
Il forno è fabbricato in versione a gas o elettrica. La scelta segue l'infrastruttura del sito di installazione e i prezzi locali dell'energia; più lunghe sono le ore di funzionamento giornaliere, maggiore è il vantaggio del gas. Poiché l'impianto è costruito su misura, i tempi dipendono dal progetto e la data esatta è indicata nel preventivo. In pratica il percorso critico di solito non è la produzione della macchina ma processi infrastrutturali come l'allacciamento del gas e l'aumento della potenza elettrica. Il prodotto ha 2 anni di garanzia del produttore.
Capacità teorica contro capacità reale
La capacità sulla carta e la vostra produzione mensile reale non sono la stessa cosa. Sottraendo cambi colore, riscaldamento a inizio turno, guasti e fermi manutenzione, il risultato reale è inferiore. Uno stabilimento che basa il business case sulla capacità teorica sovrastima il fatturato mensile e sbaglia il calcolo del ritorno. Per questo chiediamo il vostro obiettivo giornaliero in m² o pezzi in fase di progettazione: la linea è dimensionata su quell'obiettivo con un margine realistico.
Specifiche tecniche
Domande frequenti
Quale capacità offre una linea di verniciatura a polvere a tunnel?
La linea è configurata per 500–5.000 pezzi all'ora. La capacità reale dipende da dimensione del pezzo, passo dei ganci e velocità del convogliatore; la velocità del convogliatore è regolabile tra 1 e 6 m/min.
Il pretrattamento è incluso nella linea?
Sì. La sezione di pretrattamento fa parte della linea ed è costruita con 3 a 7 stadi (a base fosfato o cromo). Il numero di stadi è fissato da quanto sono contaminati i pezzi e dalla resistenza alla corrosione richiesta.
La linea funziona a gas o a elettricità?
Entrambi sono possibili; il forno è fabbricato in versione a gas o elettrica. La scelta segue l'infrastruttura gas del sito di installazione e i prezzi locali dell'energia.
Quanta polvere viene recuperata?
L'efficienza di verniciatura è del 98,5% e oltre. La cabina può essere costruita a filtro o a ciclone; i sistemi a ciclone sono preferiti dove serve un cambio colore rapido.
Quali sono i tempi di installazione e la garanzia?
Poiché la linea è costruita su misura, i tempi dipendono dal progetto e la data esatta è indicata nel preventivo. Il prodotto ha 2 anni di garanzia del produttore.
Guide correlate
Settori
Richiedi preventivo
Inviaci i tuoi dati e prepareremo un preventivo e una soluzione tecnica su misura per te.


Richiedi preventivo
Impianto di Verniciatura a Polvere Elettrostatica Tipo Tunnel