
Ile kontenerów zajmuje linia lakierowania proszkowego? Podział na moduły i plan załadunku
Odpowiedź na pytanie, ile kontenerów zajmuje linia lakierowania proszkowego, leży w przekroju największego detalu, a nie w wydajności linii. Gdzie linia zostaje podzielona na moduły, który moduł jedzie w kontenerze, a który na flat racku, i dlaczego kolejność załadunku wyznacza kolejność montażu na budowie.
 Powiększ
O tym, ile kontenerów zajmuje linia lakierowania proszkowego, decyduje przekrój największego detalu, a nie wydajność linii. Rachunek opiera się na trzech wymiarach: kubaturze wewnętrznej 12.03 × 2.35 × 2.70 m kontenera 40' High Cube, kubaturze wewnętrznej 12.03 × 2.35 × 2.39 m standardowego 40-stopowca oraz zasadzie, że wszystko, co nie mieści się w żadnym z nich, automatycznie ląduje na flat racku albo w open topie. W praktyce pojedyncze ręczne stanowisko lakierowania proszkowego z niewielką kabiną swobodnie wchodzi w jeden kontener; tunelowa linia lakierowania proszkowego pracująca z wydajnością 500–5,000 detali/godz. rozkłada się na kilka kontenerów plus transporty ponadgabarytowe, gdy dojdą panele pieca, moduły obróbki wstępnej, ściany kabiny, wiązki przenośnika oraz zaskrzyniowane panele i pistolety.
Liczba ta staje się pewna dopiero po narysowaniu planu podziału na moduły, nigdy przed wykonaniem linii. Każdy element instalacji powstaje pod największy detal klienta, a ponieważ nie ma wielkości katalogowej, nie ma też sztywnej tabeli w stylu „ta linia to tyle a tyle kontenerów". Prawdziwym zadaniem planu podziału i tak nie jest zapełnianie kontenerów: chodzi o rozstrzygnięcie, który moduł wyjdzie na budowie pierwszy.
Typy kontenerów i miejsce każdego modułu
Plan podziału zaczyna się od wymiarów wewnętrznych środka transportu. Otwór drzwi jest o kilka centymetrów węższy niż szerokość wewnętrzna, więc moduł „dokładnie" odpowiadający wymiarowi wewnętrznemu zwykle nie przechodzi przez drzwi — dlatego przekroje modułów utrzymuje się poniżej nominalnego wymiaru wewnętrznego.
| Środek transportu | Przybliżony wymiar wewn. (dł. × szer. × wys.) | Kierunek załadunku | Przyjmowane moduły |
|---|---|---|---|
| 20' standard | 5.90 × 2.35 × 2.39 m | Przez drzwi | Panele, zestawy pistoletów, kabel, skrzynie z częściami zamiennymi |
| 40' standard | 12.03 × 2.35 × 2.39 m | Przez drzwi | Wiązki szyn przenośnika, zespoły wentylator-silnik, wkłady filtracyjne |
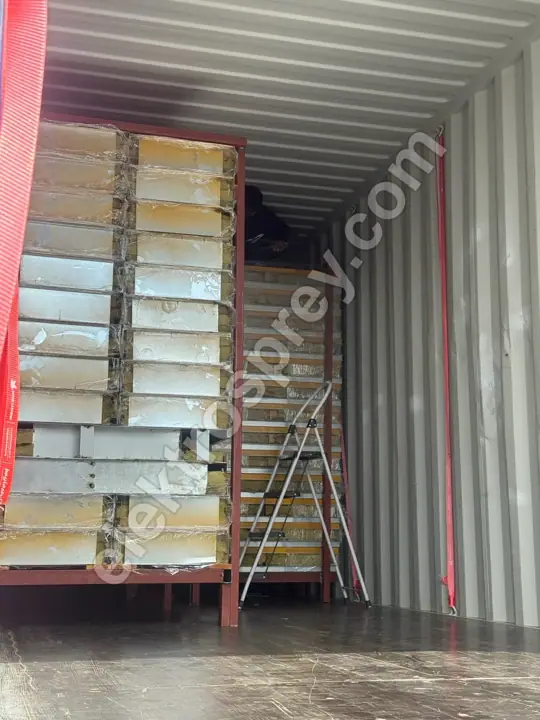
| 40' High Cube | 12.03 × 2.35 × 2.70 m | Przez drzwi | Panele kabiny, stosy paneli pieca, pakiety izolacji |
| Open top | Ta sama podłoga co 40' HC, dach otwarty | Wstawiane dźwigiem od góry | Korpusy spawane mieszczące się w szerokości, ale nie w wysokości |
| Flat rack | Bez ścian bocznych, składane ściany czołowe | Wstawiane dźwigiem z boku lub od góry | Korpus pieca, moduł tunelu, spawany korpus wanny |
Zasada jest bezwzględna: jeśli szerokość i wysokość przechodzą przez drzwi kontenera, ładunek jedzie kontenerowo, jeśli nie — jest ponadgabarytowy. Gdzie leży ta granica, czym flat rack różni się od open topu i w którą stronę każdy wariant przesuwa koszt, omawiamy osobno w tekście kiedy potrzebny jest ponadgabaryt OOG i flat rack.
Gdzie linia jest naprawdę cięta
Granicę modułu wyznacza to z trzech ograniczeń, które okazuje się najostrzejsze: wymiar wewnętrzny środka transportu, sztywność samego elementu (korpus nie może się skręcić w transporcie, niezależnie od miejsca cięcia) oraz trudność ponownego złożenia na budowie. To trzecie zwykle się pomija — a przecież każde dodatkowe cięcie to kolejna robota uszczelniania i poziomowania dla ekipy montażowej.
| Element linii | Gdzie jest dzielony | Typowy środek transportu | Jak łączy się na budowie |
|---|---|---|---|
| Korpus pieca elektrycznego komorowego | Na panele izolowane wełną skalną 10 cm | 40' HC (panele na płasko) lub flat rack | W kolejności numerów paneli, od profilu narożnego |
| Korpus pieca z załadunkiem od góry | Ściany boczne, dach i zespół drzwi osobno | Flat rack | Najpierw stawiana rama, potem obudowa z paneli |
| Zespół wentylatora / nagrzewnicy / palnika pieca | Jeden zespół, nie dzielony | Kontener, w skrzyni | Montowany po zamknięciu korpusu |
| Kabina lakierowania proszkowego z filtrami | Panele i zespół filtra nabojowego osobno | 40' HC | Najpierw powłoka z paneli, potem podłączenie zespołu filtra |
| Tunel obróbki wstępnej | Na kołnierzach między korpusami stref | Flat rack / open top | Kolejność kołnierzy, następnie pompy i orurowanie dysz |
| Wanny zanurzeniowe | Korpus spawany, nie do podziału | Flat rack | Opuszczane w jednym kawałku, dźwig obowiązkowy |
| Szyna i łańcuch przenośnika | Wiązki poniżej 6 m lub 12 m | Kontener 40' | Po postawieniu systemu zawieszek |
| Szafa sterownicza, szafa PID | Osobna skrzynia z pochłaniaczem wilgoci | Kontener | Na końcu, razem z okablowaniem |
| Pistolety proszkowe i sterowniki | Skrzynia drewniana z wkładami piankowymi | Kontener | Przy rozruchu |
Grupy wrażliwe — filtry nabojowe, szafy PID, zestawy pistoletów — nigdy nie jadą w jednej skrzyni z konstrukcją stalową. Ich tolerancje na drgania i wilgoć są inne: panel ścienny nie odczuwa rejsu morskiego, a płyta sterownicza może tej samej podróży nie przetrwać.
Dlaczego kolejność załadunku wyznacza kolejność montażu
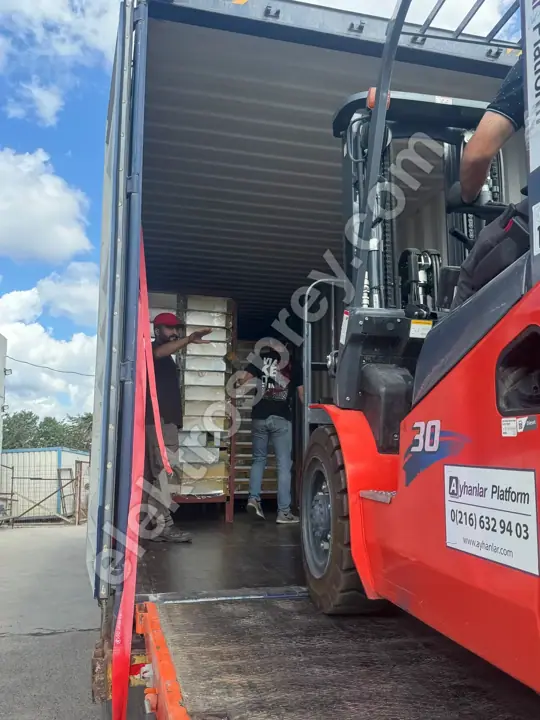
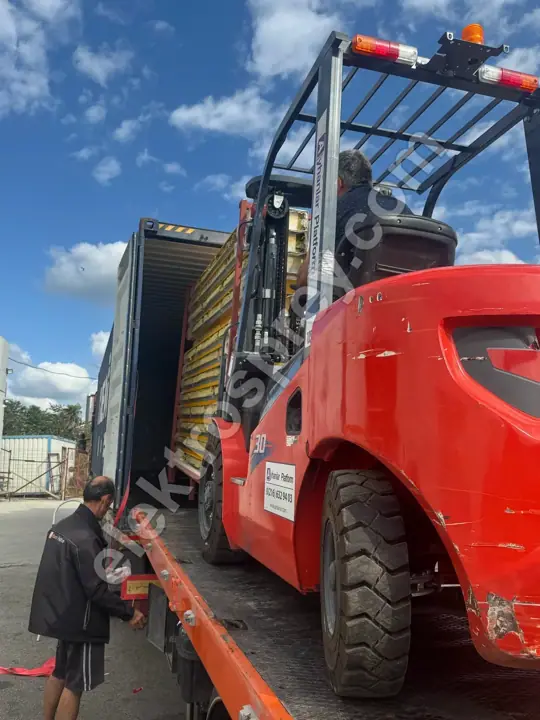
Kontener działa według zasady LIFO: co weszło ostatnie, wychodzi pierwsze. To jedno zdanie tłumaczy, dlaczego plan podziału jest decyzją montażową, a nie spedycyjną. Jeśli moduł potrzebny na budowie jako pierwszy stoi w głębi skrzyni, trzeba wyładować wszystko przed nim, gdzieś to ułożyć i trzymać do końca montażu. W ciasnej hali kosztuje to dni.
Prawidłowa kolejność załadunku jest odwrotnością kolejności montażu:
- Najgłębiej: to, co montuje się na końcu — zestawy pistoletów, sterowniki, materiały rozruchowe.
- W środku: panele, koryta kablowe, zespoły wentylator-silnik, wkłady filtracyjne.
- Najbliżej drzwi: to, co stawia się pierwsze — wiązki szyn przenośnika i system zawieszek, potem stosy paneli kabiny i pieca.
Elementy ponadgabarytowe stoją poza tą sekwencją; przyjeżdżają na własnych środkach transportu i są wstawiane dźwigiem prosto na miejsce. Właśnie dlatego flat racki planuje się tak, aby dotarły na budowę przed kontenerami: dopóki korpus pieca i moduły tunelu nie stoją, panele wychodzące z kontenerów nie mają dokąd trafić. Krok po kroku sekwencję prac i czas trwania każdego etapu opisuje tekst kolejność i czas montażu na budowie.
Decyzje, które zmniejszają liczbę kontenerów
Liczba kontenerów nie jest przeznaczeniem. Kilka rozstrzygnięć w planie podziału przesuwa ją wyraźnie.
Układaj panele na płasko, nie na sztorc. Panele pieca i kabiny spaletyzowane na płasko wykorzystują pełne 2.70 m wysokości High Cube'a. Ta sama kubatura mieści znacznie mniej paneli, gdy stos stoi na krawędzi.
Wypełniaj puste przestrzenie. Kabel, śruby, uszczelki i materiał izolacyjny wchodzą w luki między stosami paneli. To obniża liczbę kontenerów i nie pozwala stosom przesuwać się w transporcie — ale każdy numer skrzyni musi nadal figurować osobno na liście pakowej, inaczej szukanego na budowie elementu nie da się znaleźć.
Nie tnij korpusu tylko po to, żeby się zmieścił. Każde dodatkowe cięcie to robocizna na budowie. Podzielenie korpusu na dwie części, by wcisnąć go do kontenera, wygrywa na frachcie, a przegrywa na montażu. Przy wysyłce jednorazowej ten bilans zwykle rozstrzyga się na korzyść niecięcia i zapłacenia za flat rack.
Pilnuj limitu masy, nie tylko kubatury. Kontener potrafi osiągnąć limit tonażu na długo przed tym, jak zacznie wyglądać na pełny. Przy izolowanych panelach pieca i spawanych korpusach decyduje masa, więc skrzynię zamyka się, gdy wygląda jeszcze na w połowie pustą. Decyzje dotyczące trasy, Incoterms i dokumentacji zebrano w tekście transport i wysyłka instalacji lakierowania proszkowego; aby zobaczyć całą inwestycję po kolei, właściwym punktem wyjścia jest nasz przewodnik filarowy przewodnik zakładania instalacji lakierowania proszkowego.
Najczęściej zadawane pytania
Ile kontenerów zajmuje linia lakierowania proszkowego?
Pewna liczba pojawia się dopiero wtedy, gdy istnieje plan podziału na moduły. Mała kabina z ręcznym stanowiskiem może zmieścić się w jednym kontenerze; kompletna linia tunelowa z obróbką wstępną, piecem, kabiną i przenośnikiem potrzebuje kilku kontenerów 40' High Cube plus transportów ponadgabarytowych. Decyduje nie wydajność linii, lecz przekrój największego detalu — a ponieważ linia jest budowana pod ten detal, liczbę przelicza się w każdym projekcie od nowa.
Czy korpus pieca zmieści się w kontenerze?
Zwykle nie. Korpus elektrycznego pieca komorowego buduje się z paneli izolowanych wełną skalną 10 cm, a ta grubość izolacji dochodzi do szerokości komory wewnętrznej, więc szerokość całkowita normalnie przekracza otwór drzwi kontenera. Odpowiedzią nie jest wysyłka całego korpusu, lecz wysyłka w postaci paneli: są numerowane, demontowane, paletyzowane na płasko i składane na budowie w tej samej kolejności numerów. Jako jeden korpus jadą tylko piece o małej kubaturze.
Czy podział na moduły spowalnia montaż?
Tak i jest to świadomy kompromis. Każde dodatkowe cięcie tworzy złącze, które trzeba na budowie skręcić, uszczelnić i wypoziomować. Dlatego plan podziału rysuje się tak, by minimalizować cięcia, a nie kontenery. Jeśli pocięcie korpusu oszczędza fracht, ale kosztuje więcej przy montażu, korpus zostaje w całości i przechodzi na flat rack.
Co się stanie, jeśli kolejność załadunku będzie błędna?
Płaci się za to podwójnym przeładunkiem. Jeśli potrzebne najpierw szyny przenośnika leżą w głębi kontenera, każda skrzynia stojąca przed nimi musi zostać wyjęta i gdzieś w hali ułożona — kosztem powierzchni, wózka widłowego i kilku dni. Kontener załadowany w prawidłowej kolejności ma element potrzebny ekipie montażowej danego dnia tuż przy drzwiach. Dlatego numery skrzyń na liście pakowej dopasowuje się do sekwencji montażu.
Kto pilnuje numerów skrzyń?
Lista pakowa zawiera numer, zawartość, wymiary i masę każdej skrzyni, a ekipa montażowa czyta ją na budowie w kolejności montażu. Skrzynia bez numeru albo bez zadeklarowanej zawartości sprawia kłopot na odprawie celnej, a potem raz jeszcze na budowie. Każda budowana przez nas linia jest dostarczana z numerowaną listą pakową i 2-letnią gwarancją producenta.
Podsumowanie
Postawione właściwie pytanie „ile kontenerów?" brzmi w istocie „gdzie to tniemy?". Każdy moduł mieszczący się w kubaturze wewnętrznej 12.03 × 2.35 × 2.70 m kontenera 40' High Cube jedzie jako ładunek kontenerowy; każdy korpus, który się nie mieści, trafia na flat rack albo do open topu. Korpusy pieca i kabiny wysyła się w panelach, tunel obróbki wstępnej na kołnierzach, przenośnik w wiązkach, a panele, filtry i zespoły pistoletów pakuje się w skrzynie osobno od konstrukcji stalowej. Kolejność załadunku jest odwrotnością kolejności montażu, bo kontener działa według LIFO i co weszło ostatnie, wychodzi pierwsze. A każde dodatkowe cięcie zrobione dla zaoszczędzenia kontenera wraca jako robocizna na budowie.
Prześlij nam wymiary największego detalu, otwór bramy hali i warunki dojazdu dźwigu na budowie — wokół nich narysujemy plan podziału na moduły i kolejność załadunku aż do poziomu pojedynczej skrzyni.