
Câte containere umple o linie de vopsire în pulbere? Împărțirea pe module și planul de încărcare
Răspunsul la câte containere umple o linie de vopsire în pulbere stă în secțiunea transversală a celei mai mari piese a dumneavoastră, nu în debitul liniei. Unde se împarte linia pe module, care modul merge într-un container și care pe un flat rack, și de ce ordinea de încărcare dictează ordinea de asamblare pe șantier.
 Mărește
Câte containere umple o linie de vopsire în pulbere se decide după secțiunea transversală a celei mai mari piese a dumneavoastră, nu după debitul liniei. Trei dimensiuni construiesc calculul: volumul interior de 12,03 × 2,35 × 2,70 m al unui 40' High Cube, volumul interior de 12,03 × 2,35 × 2,39 m al unui 40' standard, și regula că orice nu încape în niciunul dintre ele trece automat pe un flat rack sau într-un open top. În practică, o singură unitate manuală de vopsire în pulbere cu o cabină mică încape confortabil într-un singur container; o linie de vopsire în pulbere tip tunel care rulează la 500–5.000 piese/oră se răspândește pe mai multe containere plus transportatori în afara gabaritului odată ce adăugați panourile cuptorului, modulele de pretratare, pereții cabinei, mănunchiurile de conveior și panourile + pistoalele ambalate.
Acea cifră devine fermă doar după ce este trasat planul de împărțire pe module, niciodată înainte ca linia să fie construită. Fiecare parte a instalației este fabricată pentru cea mai mare piesă a clientului, iar pentru că nu există dimensiune de catalog, nu există nici un tabel fix „această linie egal cu atâtea containere". Treaba reală a planului de împărțire oricum nu este umplerea containerelor: este decizia care modul iese primul pe șantier.
Tipuri de containere și unde ajunge fiecare modul
Planul de împărțire pornește de la dimensiunile interioare ale transportatorului. Deschiderea ușii este cu câțiva centimetri mai îngustă decât lățimea interioară, deci un modul care se potrivește „exact" cu cifra interioară de obicei nu trece de ușă - de aceea secțiunile transversale ale modulelor se țin sub dimensiunea interioară nominală.
| Transportator | Dimensiune interioară aprox. (L × l × h) | Direcția de încărcare | Modulele pe care le ia |
|---|---|---|---|
| 20' standard | 5,90 × 2,35 × 2,39 m | Prin ușă | Panouri, seturi de pistoale, cablu, lăzi cu piese de schimb |
| 40' standard | 12,03 × 2,35 × 2,39 m | Prin ușă | Mănunchiuri de șină de conveior, grupuri ventilator-motor, cartușe de filtru |
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Prin ușă | Panouri de cabină, stive de panouri de cuptor, pachete de izolație |
| Open top | Aceeași bază ca 40' HC, acoperiș deschis | Cu macaraua, de sus | Corpuri sudate în limita lățimii, dar peste înălțime |
| Flat rack | Fără pereți laterali, pereți frontali rabatabili | Cu macaraua, din lateral sau de sus | Corpul cuptorului, modulul de tunel, corpul de rezervor sudat |
Regula este directă: dacă lățimea și înălțimea trec de ușa containerului, călătorește ca marfă de container; dacă nu, este în afara gabaritului. Unde se depășește acel prag, cum diferă un flat rack de un open top și în ce direcție împinge fiecare opțiune costul este tratat separat în când sunt necesare out-of-gauge (OOG) și flat rack.
Unde se taie de fapt linia
O limită de modul este stabilită de cea mai strânsă dintre trei constrângeri: dimensiunea interioară a transportatorului, rigiditatea piesei în sine (un corp nu trebuie să se răsucească în tranzit indiferent unde este tăiat), și dificultatea de a-l reasambla pe șantier. A treia este cea de obicei ignorată - și totuși fiecare tăietură suplimentară este încă o lucrare de etanșare și nivelare pentru echipa de montaj.
| Componenta liniei | Unde se împarte | Transportator tipic | Cum se reunește pe șantier |
|---|---|---|---|
| Corpul cuptorului electric tip cutie | În panouri izolate cu 10 cm vată minerală | 40' HC (panouri așezate plat) sau flat rack | În ordinea numărului de panou, pe profilul de colț |
| Corpul cuptorului cu paleți aerieni | Pereți laterali, acoperiș și grup ușă separate | Flat rack | Cadrul se ridică întâi, apoi se aplică panourile |
| Grupul ventilator/încălzitor/arzător al cuptorului | Unitate unică, nu se împarte | Container, ambalat în ladă | Montat după închiderea corpului |
| Cabină de vopsire în pulbere cu filtru | Panouri și unitatea de filtru cu cartuș separate | 40' HC | Mai întâi carcasa de panouri, apoi conectarea unității de filtru |
| Tunel de pretratare | La flanșele dintre corpurile stadiilor | Flat rack / open top | Succesiunea flanșelor, apoi pompele și conducta de duze |
| Rezervoare de imersie | Corp sudat, nu se poate împărți | Flat rack | Coborât dintr-o singură bucată, macara obligatorie |
| Șină și lanț de conveior | Mănunchiuri sub 6 m sau 12 m | Container 40' | După ridicarea sistemului de suport |
| Panou de control, dulap PID | Ladă separată cu desicant | Container | Ultimul, împreună cu cablarea |
| Pistoale de pulbere și unități de control | Ladă de lemn cu inserții din spumă | Container | La punerea în funcțiune |
Grupurile sensibile - filtre cu cartuș, panouri PID, seturi de pistoale - nu împart niciodată o ladă cu structura metalică. Toleranțele lor de vibrație și umiditate nu sunt aceleași: un panou de perete nu simte nimic pe o traversare maritimă, în timp ce o placă de control poate să nu supraviețuiască aceleiași călătorii.
De ce ordinea de încărcare stabilește ordinea de asamblare
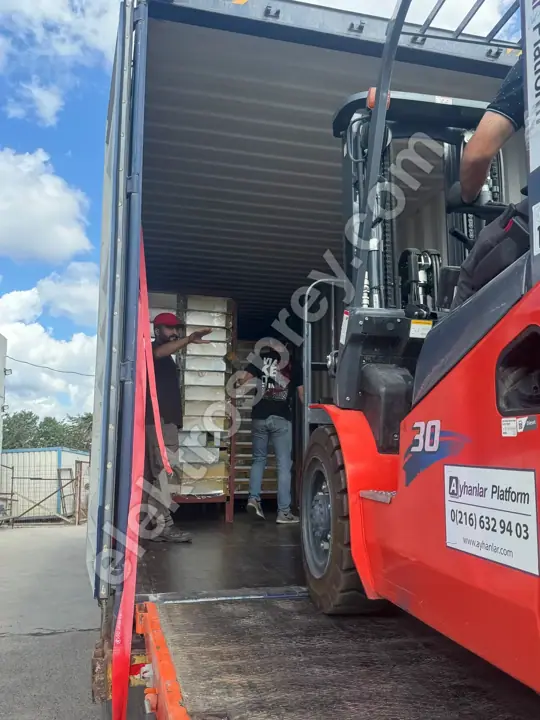
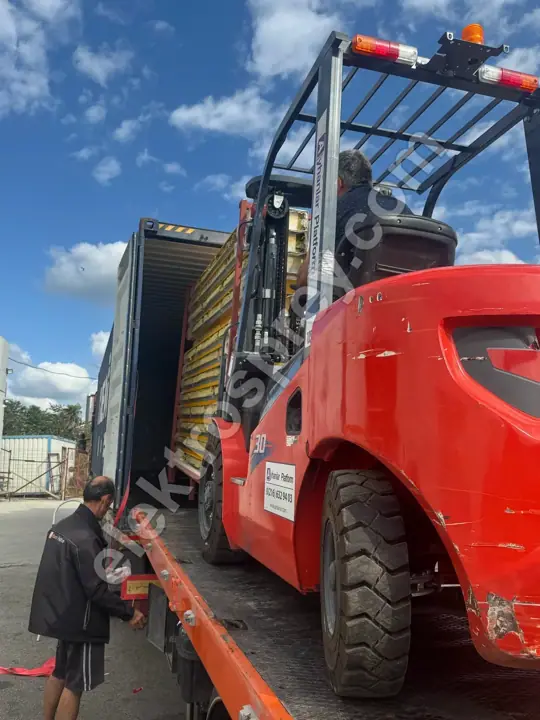
Un container funcționează LIFO: ultimul intrat este primul ieșit. Această singură propoziție explică de ce planul de împărțire este o decizie de asamblare, nu una de expediere. Dacă modulul de care aveți nevoie primul pe șantier stă în spatele cutiei, trebuie să descărcați tot ce este în față, să-l stivuiți undeva și să-l țineți acolo până se termină montajul. Într-o fabrică strâmtă, asta costă zile.
Ordinea corectă de încărcare este inversul ordinii de asamblare:
- Cel mai adânc înăuntru: orice se instalează ultimul - seturi de pistoale, unități de control, materiale de punere în funcțiune.
- La mijloc: panouri, jgheab de cablu, grupuri ventilator-motor, cartușe de filtru.
- Cel mai aproape de ușă: orice se montează primul - mănunchiuri de șină de conveior și sistemul de suport, apoi stivele de panouri de cabină și cuptor.
Piesele în afara gabaritului stau în afara acestei secvențe; sosesc pe propriile transportatoare și sunt ridicate cu macaraua direct în poziție. Exact de aceea flat rack-urile sunt programate să ajungă pe șantier înainte de containere: până când corpul cuptorului și modulele de tunel nu stau în picioare, panourile care ies din containere nu au unde să meargă. Succesiunea pas cu pas de pe șantier și cât durează fiecare pas este stabilită în ordinea de montaj pe șantier și durata.
Decizii care reduc numărul de containere
Numărul de containere nu este o fatalitate. Câteva alegeri în planul de împărțire îl mișcă vizibil.
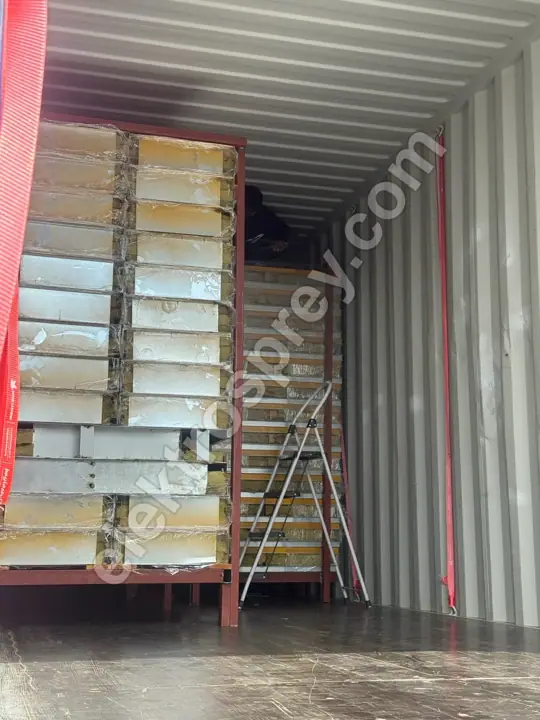
Stivuiți panourile plat, nu pe muchie. Panourile de cuptor și cabină paletizate plat folosesc întreaga înălțime de 2,70 m a unui High Cube. Același volum poartă mult mai puține panouri când stiva stă pe muchie.
Umpleți spațiul gol. Cablul, șuruburile, garniturile și materialul de izolație intră în golurile dintre stivele de panouri. Asta scade numărul de containere și oprește deplasarea stivelor în tranzit - dar fiecare număr de ladă trebuie să apară totuși separat pe lista de ambalaj, altfel piesa căutată pe șantier nu poate fi găsită.
Evitați să tăiați un corp doar ca să încapă. Fiecare tăietură suplimentară este muncă pe șantier. Împărțirea unui corp în două ca să încapă într-un container câștigă la transport și pierde la montaj. Pentru o expediere unică, acel compromis se rezolvă de obicei în favoarea necesitatea tăierii, plătind pentru flat rack.
Urmăriți limita de greutate, nu doar volumul. Un container poate atinge limita de tonaj cu mult înainte să pară plin. Cu panouri izolate de cuptor și corpuri sudate, cifra determinantă este greutatea, deci cutia se închide cât timp încă pare pe jumătate goală. Deciziile de rută, Incoterm și documentație sunt adunate în expedierea și livrarea instalației de vopsire în pulbere; pentru a vedea întreaga investiție în ordine, ghidul nostru principal ghidul de construire a unei instalații de vopsire în pulbere este locul potrivit de unde să porniți.
Întrebări frecvente
Câte containere umple o linie de vopsire în pulbere?
O cifră fermă vine doar odată ce există planul de împărțire pe module. O cabină mică cu o unitate manuală poate avea nevoie de un singur container; o linie tunel completă cu pretratare, cuptor, cabină și conveior are nevoie de mai multe 40' High Cube plus transportatori în afara gabaritului. Factorul determinant nu este debitul liniei, ci secțiunea transversală a celei mai mari piese a dumneavoastră - și pentru că linia este construită pentru acea piesă, cifra se recalculează pentru fiecare proiect.
Va încăpea un corp de cuptor într-un container?
De obicei nu. Corpul unui cuptor electric tip cutie este construit din panouri izolate cu 10 cm vată minerală, iar acea grosime de izolație se adaugă la lățimea camerei interioare, deci lățimea totală depășește de obicei deschiderea ușii containerului. Răspunsul nu este să expediați corpul întreg, ci să-l expediați ca panouri: sunt numerotate, demontate, paletizate plat și reasamblate pe șantier în aceeași ordine numerică. Doar cuptoarele de volum mic călătoresc ca un singur corp.
Împărțirea pe module face montajul mai lent?
Da, și este un compromis deliberat. Fiecare tăietură suplimentară creează o îmbinare de înșurubat, etanșat și nivelat pe șantier. Deci planul de împărțire este trasat pentru a minimiza tăieturile, nu containerele. Dacă tăierea unui corp economisește la transport, dar costă mai mult la montaj, este lăsat întreg și mutat pe un flat rack.
Ce se întâmplă dacă ordinea de încărcare este greșită?
Plătiți pentru asta prin manipulare dublă. Dacă șinele de conveior necesare primele sunt în spatele containerului, fiecare ladă din față trebuie scoasă și stivuită undeva în interiorul fabricii - costând spațiu la sol, un stivuitor și zile. Un container încărcat în ordinea corectă pune piesa de care echipa de montaj are nevoie chiar la ușă, în ziua în care are nevoie de ea. De aceea numerele de ladă de pe lista de ambalaj sunt potrivite cu secvența de asamblare.
Cine urmărește numerele de ladă?
Lista de ambalaj poartă numărul, conținutul, dimensiunile și greutatea fiecărei lăzi, iar echipa de montaj o citește în ordinea de asamblare pe șantier. O ladă nenumărată, sau una fără conținut declarat, cauzează probleme la vamă și din nou pe șantier. Fiecare linie pe care o construim este livrată cu o listă de ambalaj numerotată și o garanție de 2 ani de la producător.
Rezumat
Întrebată corect, „câte containere?" este de fapt „unde tăiem?". Fiecare modul care se încadrează în volumul interior de 12,03 × 2,35 × 2,70 m al unui 40' High Cube călătorește ca marfă de container; fiecare corp care nu se încadrează trece pe un flat rack sau într-un open top. Corpurile de cuptor și cabină se expediază ca panouri, tunelul de pretratare se expediază la flanșele lui, conveiorul se expediază în mănunchiuri, iar panourile, filtrele și grupurile de pistoale sunt ambalate separat de structura metalică. Ordinea de încărcare este inversul ordinii de asamblare, pentru că un container este LIFO și ultimul intrat este primul ieșit. Iar fiecare tăietură suplimentară făcută pentru a economisi un container revine ca muncă pe șantier.
Trimiteți-ne dimensiunile celei mai mari piese, deschiderea ușii fabricii dumneavoastră și accesul cu macaraua pe șantier — vom trasa planul de împărțire pe module și ordinea de încărcare la nivel de ladă în jurul lor.