
Mitu konteinerit täidab pulbervärvimisliin? Moodulite jaotus ja laadimisplaan
Vastus küsimusele, mitu konteinerit pulbervärvimisliin täidab, peitub teie suurima detaili ristlõikes, mitte liini läbilaskevõimes. Kuhu liin moodulitesse jagatakse, milline moodul läheb konteinerisse ja milline lamedale raamile, ning miks laadimisjärjekord määrab kokkupaneku järjekorra objektil.
 Suurenda
Selle üle, mitu konteinerit pulbervärvimisliin täidab, otsustab teie suurima detaili ristlõige, mitte liini läbilaskevõime. Arvutuse ehitavad kolm mõõdet: 40-jala High Cube konteineri 12,03 × 2,35 × 2,70 m sisemaht, standardse 40-jalase konteineri 12,03 × 2,35 × 2,39 m sisemaht, ja reegel, et kõik, mis kummagi sisse ei mahu, langeb automaatselt lamedale raamile või avatud katusega konteinerisse. Praktikas mahub üks käsitsi pulbervärvimisseade väikese kabiiniga mugavalt ühte konteinerisse; tunnel-tüüpi pulbervärvimisliin, mis töötab 500–5000 detaili/tunnis, laotub mitmele konteinerile pluss ülemõõdulistele kandjatele, kui lisate ahjupaneelid, eeltöötlusmoodulid, kabiini seinad, konveierikimbud ning kastitatud paneelid ja püstolid.
See arv muutub kindlaks alles pärast moodulite jaotusplaani joonistamist, mitte enne liini ehitamist. Iga tehase osa valmistatakse kliendi suurima töödeldava detaili järgi, ja kuna kataloogisuurust ei ole, pole ka fikseeritud tabelit "see liin võrdub selle arvu konteineritega". Jaotusplaani tegelik ülesanne ei ole niikuinii konteinerite täitmine: see on otsustamine, milline moodul tuleb objektil esimesena välja.
Konteineritüübid ja kuhu iga moodul maandub
Jaotusplaan algab kandja sisemõõtmetest. Ukseava on sisemisest laiusest mõni sentimeeter kitsam, seega moodul, mis "täpselt" vastab sisemisele numbrile, tavaliselt uksest läbi ei mahu — seepärast hoitakse moodulite ristlõikeid nimisisemise suuruse alla.
| Kandja | Ligikaudne sisemõõt (P × L × K) | Laadimissuund | Moodulid, mida see võtab |
|---|---|---|---|
| 20' standard | 5,90 × 2,35 × 2,39 m | Läbi ukse | Paneelid, püstolikomplektid, kaablid, varuosakastid |
| 40' standard | 12,03 × 2,35 × 2,39 m | Läbi ukse | Konveieri rööbaskimbud, ventilaatori-mootori grupid, filtrikassetid |
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Läbi ukse | Kabiinipaneelid, ahjupaneelide virnad, isolatsioonipakid |
| Avatud katus | Sama põhi kui 40' HC, katus avatud | Kraanatud ülevalt | Keevitatud kered, mis mahuvad laiuses, kuid ületavad kõrgust |
| Lame raam | Ilma külgseinteta, kokkupandavad otsaseinad | Kraanatud küljelt või ülevalt | Ahju kere, tunnelimoodul, keevitatud paagikere |
Reegel on otsekohene: kui laius ja kõrgus mahuvad konteineri uksest läbi, liigub see konteinerlastina, kui mitte, on see ülemõõduline. Kus see lävi ületatakse, kuidas lame raam erineb avatud katusest ja kumb variant kulu millises suunas surub, on eraldi käsitletud artiklis millal on vaja ülemõõdulist OOG ja lameda raami vedu.
Kust liin tegelikult lõigatakse
Mooduli piiri määrab kolmest piirangust see, mis on kõige rangem: kandja sisemõõt, detaili enda jäikus (kere ei tohi vedamise ajal väänduda, ükskõik kus see lõigatakse) ja objektil uuesti kokkuliitmise raskus. Kolmas on tavaliselt ignoreeritud — kuid iga lisalõige on paigaldusmeeskonnale üks tihendamis- ja loodimistöö juurde.
| Liinikomponent | Kus see jaotatakse | Tüüpiline kandja | Kuidas see objektil ühineb |
|---|---|---|---|
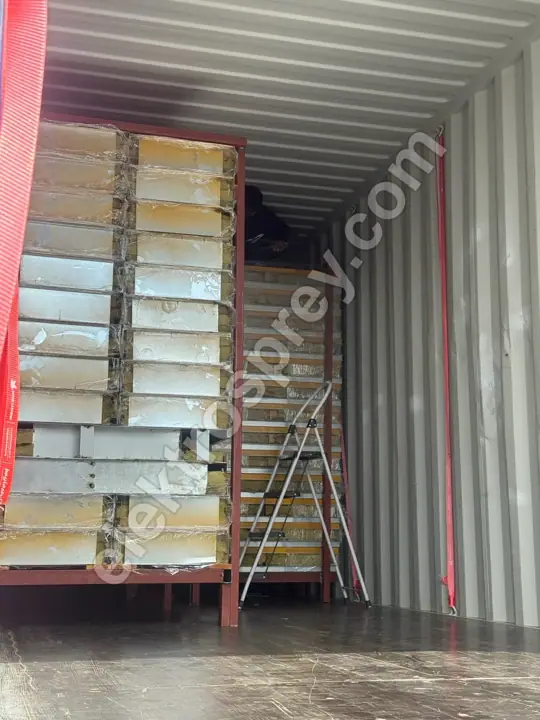
| Elektrilise kastahju kere | 10 cm kivivillisolatsiooniga paneelideks | 40' HC (paneelid lamedalt) või lame raam | Paneelinumbrite järjekorras, nurgaprofiililt |
| Pealtlaetava paletiahju kere | Külgseinad, katus ja ukserühm eraldi | Lame raam | Raam püstitatakse esimesena, siis kaetakse paneelidega |
| Ahju ventilaatori-/küttekeha-/põletigrupp | Üks üksus, jagamata | Konteiner, kastitatud | Paigaldatakse pärast kere sulgemist |
| Kassettfiltriga pulbrikabiin | Paneelid ja kassettfiltri üksus eraldi | 40' HC | Paneelikest esimesena, siis filtriüksuse ühendamine |
| Eeltöötlustunnel | Etappide kerede vahelistest äärikutest | Lame raam / avatud katus | Äärikute järjekord, siis pumbad ja düüside torustik |
| Sukelvannid | Keevitatud kere, ei saa jagada | Lame raam | Lastakse alla ühe tükina, kraana kohustuslik |
| Konveieri rööbas ja kett | Kimbud alla 6 m või 12 m | 40' konteiner | Pärast riputisüsteemi püstitamist |
| Juhtpaneel, PID-kilp | Eraldi kast koos niiskusimajaga | Konteiner | Viimasena, koos juhtmestikuga |
| Pulbripüstolid ja juhtseadmed | Puitkast vahtvoodriga | Konteiner | Käikulaskmisel |
Tundlikud grupid — kassettfiltrid, PID-paneelid, püstolikomplektid — ei jaga kunagi kasti teraskonstruktsiooniga. Nende vibratsiooni- ja niiskustolerants ei ole samad: seinapaneel ei tunne merereisil midagi, samal ajal kui juhtpaneel ei pruugi sama sõidu üle elada.
Miks laadimisjärjekord määrab kokkupaneku järjekorra
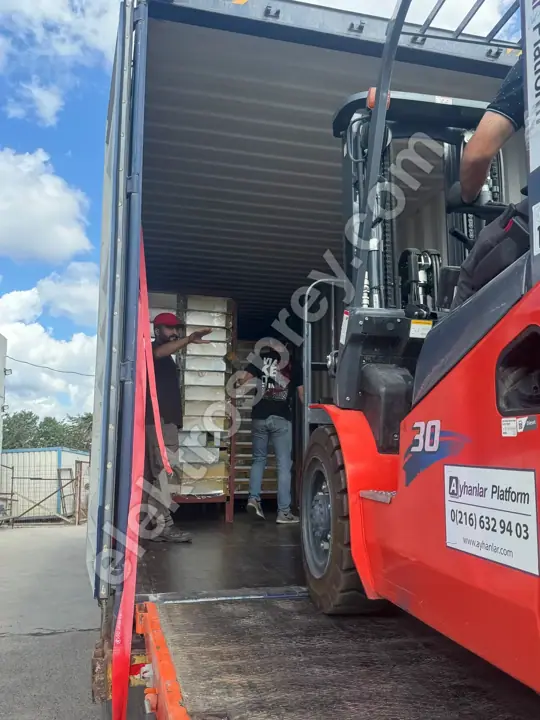
Konteiner töötab LIFO põhimõttel: viimasena sisse pandu tuleb esimesena välja. See üks lause selgitab, miks jaotusplaan on kokkupaneku, mitte veo otsus. Kui moodul, mida objektil esimesena vajate, seisab kasti tagaosas, tuleb kõik selle ees olev maha laadida, kuhugi virnastada ja seal hoida, kuni püstitus on tehtud. Kitsas tehases maksab see päevi.
Õige laadimisjärjekord on kokkupaneku järjekorra vastupidine:
- Kõige sügavamal sees: mis iganes paigaldatakse viimasena — püstolikomplektid, juhtseadmed, käikulaskmise materjal.
- Keskel: paneelid, kaablikandurid, ventilaatori-mootori grupid, filtrikassetid.
- Ukse lähedal: mis iganes läheb üles esimesena — konveieri rööbaskimbud ja riputisüsteem, seejärel kabiini- ja ahjupaneelide virnad.
Ülemõõdulised osad seisavad väljaspool seda järjekorda; need saabuvad omal kandjal ja kraanatakse otse positsioonile. Just sellepärast on lamedad raamid graafiku järgi ette nähtud objektile jõudma enne konteinereid: enne kui ahju kere ja tunnelimoodulid seisavad püsti, ei ole konteineritest väljuvatel paneelidel kuhugi minna. Objektil toimuva kokkupaneku samm-sammuline järjekord ja iga sammu kestus on toodud artiklis objektil kokkupaneku järjekord ja kestus.
Otsused, mis vähendavad konteinerite arvu
Konteinerite arv ei ole saatus. Käputäis valikuid jaotusplaanis liigutab seda nähtavalt.
Virnastage paneelid lamedalt, mitte püsti. Ahju- ja kabiinipaneelid, mis on palletitud lamedalt, kasutavad ära High Cube'i kogu 2,70 m kõrguse. Sama maht kannab palju vähem paneele, kui virn seisab serval.
Täitke tühiruum. Kaablid, poldid, tihendid ja isolatsioonimaterjal lähevad paneelivirnade vahelistesse pilkudesse. See vähendab konteinerite arvu ja hoiab ära virnade nihkumise vedamise ajal — kuid iga kasti number peab ikkagi eraldi pakkelehele ilmuma, muidu ei leia objektil otsitavat detaili.
Vältige kere lõikamist ainult sobitamise pärast. Iga lisalõige on objekti tööjõud. Kere kaheks lõikamine, et see konteinerisse suruda, võidab veo pealt ja kaotab püstituse pealt. Ühekordse veo puhul lahendub see vahetus tavaliselt mitte lõikamise kasuks, makstes selle eest lameda raamiga.
Jälgige kaalupiiri, mitte ainult mahtu. Konteiner võib tabada oma tonnaaži piiri kaua enne, kui see täis näib. Isoleeritud ahjupaneelide ja keevitatud keredega on määravaks numbriks kaal, seega suletakse kast siis, kui see näeb veel pooltühi välja. Marsruudi, tarneklausli ja dokumentatsiooni otsused on kogutud artiklisse pulbervärvimistehase vedu ja tarne; kogu investeeringu järjekorra nägemiseks on õige lähtepunkt meie põhijuhend pulbervärvimistehase rajamise juhend.
Korduma kippuvad küsimused
Mitu konteinerit täidab pulbervärvimisliin?
Kindel number tuleb alles siis, kui moodulite jaotusplaan on olemas. Väike kabiin koos käsitsiseadmega võib vajada ühte konteinerit; täielik tunneliliin koos eeltöötluse, ahju, kabiini ja konveieriga vajab mitut 40-jalast High Cube'i pluss ülemõõdulisi kandjaid. Juhiks ei ole liini läbilaskevõime, vaid teie suurima detaili ristlõige — ja kuna liin ehitatakse selle detaili järgi, arvutatakse number iga projekti jaoks uuesti.
Kas ahju kere mahub konteinerisse?
Tavaliselt mitte. Kastahju kere on ehitatud 10 cm kivivillisolatsiooniga paneelidest ja see isolatsiooni paksus lisandub sisekambri laiusele, mistõttu koguelaius ületab tavaliselt konteineri ukseava. Vastus ei ole kere terviklikult saatmine, vaid selle paneelidena saatmine: need nummerdatakse, demonteeritakse, palletitakse lamedalt ja pannakse objektil sama numbrijärjekorra alusel uuesti kokku. Ainult väikese mahuga ahjud reisivad ühe kerena.
Kas jagamine moodulitesse muudab püstituse aeglasemaks?
Jah, ja see on teadlik vahetus. Iga lisalõige loob liite, mida objektil poltida, tihendada ja loodida tuleb. Seega joonistatakse jaotusplaan lõigete, mitte konteinerite minimeerimiseks. Kui kere lõikamine säästab vedu, kuid maksab rohkem püstituses, jäetakse see terveks ja liigutatakse lamedale raamile.
Mis juhtub, kui laadimisjärjekord on vale?
Maksate selle eest topeltkäsitsemisega. Kui esimesena vajaminevad konveieri rööpad on konteineri tagaosas, tuleb iga nende ees olev kast välja tuua ja kuhugi tehase sees virnastada — see maksab põrandapinda, tõstukit ja päevi. Õiges järjekorras laaditud konteiner paneb püstitusmeeskonna vajatava osa uksele just sel päeval, mil seda vaja on. Sellepärast vastavad pakkelehe kastinumbrid kokkupaneku järjekorrale.
Kes jälgib kastinumbreid?
Pakkeleht kannab iga kasti numbrit, sisu, mõõtmeid ja kaalu, ning püstitusmeeskond loeb seda objektil kokkupaneku järjekorras. Nummerdamata kast, või kast, mille sisu ei ole deklareeritud, tekitab probleeme nii tollis kui ka objektil. Iga liin, mille ehitame, tarnitakse nummerdatud pakkelehe ja 2-aastase tootjagarantiiga.
Kokkuvõte
Õigesti küsituna on "mitu konteinerit?" tegelikult "kust me selle lõikame?". Iga moodul, mis mahub 40-jala High Cube'i 12,03 × 2,35 × 2,70 m sisemahtu, liigub konteinerkaubana; iga kere, mis ei mahu, läheb lamedale raamile või avatud katusega konteinerisse. Ahju- ja kabiinikered saadetakse paneelidena, eeltöötlustunnel saadetakse äärikutelt, konveier saadetakse kimpudena, ning paneelid, filtrid ja püstoligrupid kastitatakse terasekonstruktsioonist eraldi. Laadimisjärjekord on kokkupaneku järjekorra vastupidine, sest konteiner on LIFO ja viimasena sisse pandu tuleb esimesena välja. Ja iga lisalõige, mis tehakse ühe konteineri kokkuhoiuks, tuleb objektil tagasi tööjõuna.
Saatke meile oma suurima detaili mõõdud, tehase ukseava ja kraanaligipääs objektil — joonistame moodulite jaotusplaani ja kastitasandi laadimisjärjekorra nende ümber.