
Combien de conteneurs remplit une ligne de thermolaquage ? Découpe en modules et plan de chargement
La réponse à la question du nombre de conteneurs que remplit une ligne de thermolaquage se trouve dans la section de votre plus grande pièce, et non dans la cadence de la ligne. Où la ligne est découpée en modules, quel module part en conteneur et lequel part sur flat rack, et pourquoi l'ordre de chargement dicte l'ordre de montage sur site.
 Agrandir
Le nombre de conteneurs que remplit une ligne de thermolaquage est déterminé par la section de votre plus grande pièce, et non par la cadence de la ligne. Trois dimensions construisent le calcul : le volume intérieur de 12.03 × 2.35 × 2.70 m d'un 40' High Cube, celui de 12.03 × 2.35 × 2.39 m d'un 40' standard, et la règle selon laquelle tout ce qui n'entre dans aucun des deux bascule automatiquement sur un flat rack ou dans un open top. En pratique, une simple unité de thermolaquage manuelle avec une petite cabine tient sans peine dans un conteneur ; une ligne de thermolaquage type tunnel travaillant à 500–5,000 pièces/heure s'étale sur plusieurs conteneurs plus des transports hors gabarit dès que s'y ajoutent les panneaux de four, les modules de prétraitement, les parois de cabine, les faisceaux de convoyeur et les panneaux et pistolets caissés.
Ce chiffre ne devient ferme qu'une fois le plan de découpe en modules tracé, jamais avant que la ligne ne soit construite. Chaque élément de l'installation est fabriqué selon la plus grande pièce du client et, comme il n'existe pas de taille catalogue, il n'existe pas non plus de tableau figé du type « cette ligne égale tant de conteneurs ». Le véritable rôle du plan de découpe n'est d'ailleurs pas de remplir des conteneurs : il consiste à décider quel module sortira en premier sur le site.
Types de conteneurs et destination de chaque module
Le plan de découpe part des dimensions intérieures du support de transport. L'ouverture des portes fait quelques centimètres de moins que la largeur intérieure ; un module qui correspond « exactement » à la cote intérieure ne passe donc généralement pas la porte — d'où des sections de modules maintenues sous la cote intérieure nominale.
| Support | Dimensions intérieures approx. (L × l × H) | Sens de chargement | Modules acceptés |
|---|---|---|---|
| 20' standard | 5.90 × 2.35 × 2.39 m | Par la porte | Panneaux, jeux de pistolets, câbles, caisses de pièces de rechange |
| 40' standard | 12.03 × 2.35 × 2.39 m | Par la porte | Faisceaux de rails de convoyeur, groupes moto-ventilateurs, cartouches filtrantes |
| 40' High Cube | 12.03 × 2.35 × 2.70 m | Par la porte | Panneaux de cabine, piles de panneaux de four, paquets d'isolant |
| Open top | Même plancher qu'un 40' HC, toit ouvert | Grutage par le haut | Corps soudés dans la largeur mais hors hauteur |
| Flat rack | Sans parois latérales, panneaux d'extrémité rabattables | Grutage par le côté ou par le haut | Corps de four, module de tunnel, cuve soudée |
La règle est brutale : si la largeur et la hauteur passent la porte du conteneur, la pièce voyage en charge conteneurisée, sinon elle est hors gabarit. Où se situe ce seuil, en quoi un flat rack diffère d'un open top et dans quel sens chaque option pousse le coût sont traités à part dans quand le hors gabarit OOG et le flat rack s'imposent.
Où la ligne est réellement coupée
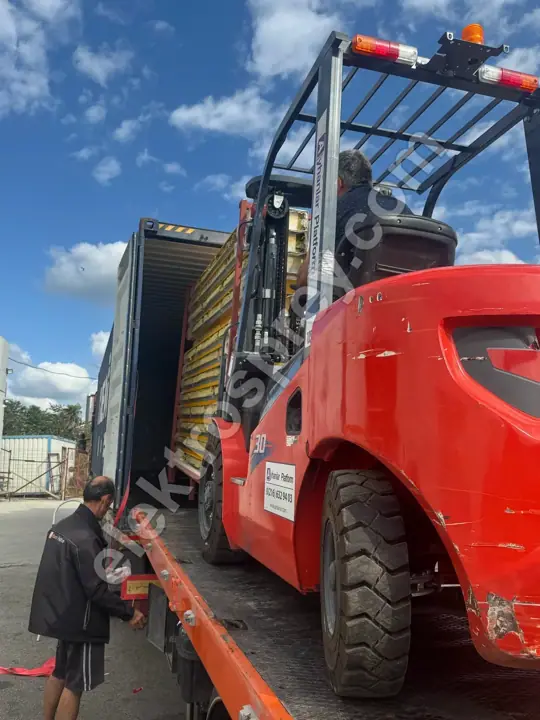
Une limite de module est fixée par la plus contraignante de trois conditions : la cote intérieure du support, la rigidité de la pièce elle-même (un corps ne doit pas se vriller en transit, quel que soit l'endroit de la coupe) et la difficulté de le réassembler sur site. La troisième est celle que l'on néglige d'ordinaire — pourtant chaque coupe supplémentaire représente un travail d'étanchéité et de mise à niveau de plus pour l'équipe de montage.
| Composant de la ligne | Où il est coupé | Support habituel | Réassemblage sur site |
|---|---|---|---|
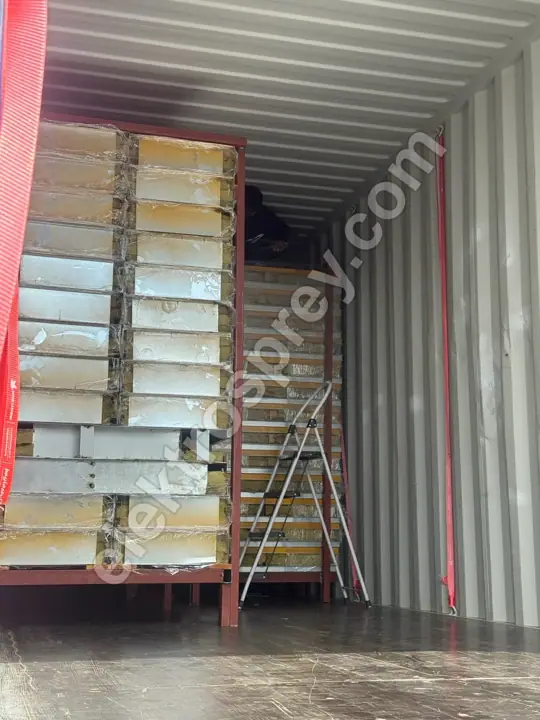
| Corps de four électrique type cabine | En panneaux isolés 10 cm de laine de roche | 40' HC (panneaux à plat) ou flat rack | Dans l'ordre des numéros de panneaux, à partir du profilé d'angle |
| Corps de four à chargement par le haut | Parois latérales, toit et groupe porte séparés | Flat rack | Ossature montée d'abord, puis bardage des panneaux |
| Groupe ventilateur / résistance / brûleur de four | Ensemble unique, non coupé | Conteneur, caissé | Monté après fermeture du corps |
| Cabine de thermolaquage à filtres | Panneaux et bloc filtre à cartouches séparés | 40' HC | Coque en panneaux d'abord, puis raccordement du bloc filtre |
| Tunnel de prétraitement | Aux brides entre les corps d'étape | Flat rack / open top | Séquence des brides, puis pompes et tuyauterie de buses |
| Cuves de trempé | Corps soudé, non sécable | Flat rack | Descendue d'une seule pièce, grue obligatoire |
| Rail et chaîne de convoyeur | Faisceaux de moins de 6 m ou 12 m | Conteneur 40' | Après la mise en place du système de balancelles |
| Armoire de commande, coffret PID | Caisse séparée avec dessiccant | Conteneur | En dernier, avec le câblage |
| Pistolets à poudre et coffrets de commande | Caisse bois avec calages en mousse | Conteneur | À la mise en service |
Les groupes sensibles — filtres à cartouches, coffrets PID, jeux de pistolets — ne partagent jamais une caisse avec de la charpente en tôle. Leurs tolérances aux vibrations et à l'humidité ne sont pas les mêmes : un panneau de paroi ne sent rien lors d'une traversée maritime, alors qu'une carte de commande peut ne pas survivre au même voyage.
Pourquoi l'ordre de chargement fixe l'ordre de montage
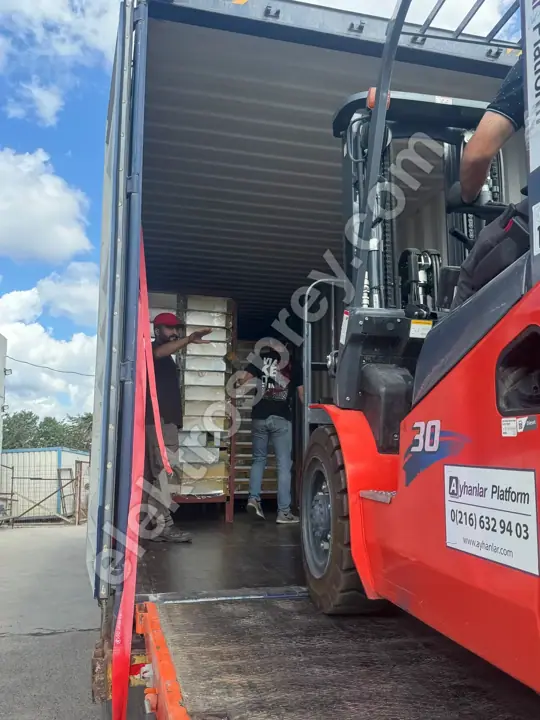
Un conteneur fonctionne en LIFO : le dernier entré est le premier sorti. Cette seule phrase explique pourquoi le plan de découpe est une décision de montage et non d'expédition. Si le module dont vous avez besoin en premier sur le site se trouve au fond de la caisse, il faut décharger tout ce qui le précède, l'empiler quelque part et l'y laisser jusqu'à la fin du montage. Dans une usine à l'étroit, cela coûte des jours.
Le bon ordre de chargement est l'inverse de l'ordre de montage :
- Au plus profond : ce qui s'installe en dernier — jeux de pistolets, coffrets de commande, matériel de mise en service.
- Au milieu : panneaux, chemins de câbles, groupes moto-ventilateurs, cartouches filtrantes.
- Près de la porte : ce qui se monte en premier — faisceaux de rails de convoyeur et système de balancelles, puis piles de panneaux de cabine et de four.
Les pièces hors gabarit sortent de cette séquence ; elles arrivent sur leurs propres supports et sont grutées directement en position. C'est précisément pourquoi les flat racks sont planifiés pour atteindre le site avant les conteneurs : tant que le corps de four et les modules de tunnel ne sont pas debout, les panneaux qui sortent des conteneurs n'ont nulle part où aller. La séquence de chantier pas à pas et la durée de chaque étape sont exposées dans ordre et durée du montage sur site.
Les décisions qui réduisent le nombre de conteneurs
Le nombre de conteneurs n'est pas une fatalité. Quelques choix dans le plan de découpe le font bouger sensiblement.
Empiler les panneaux à plat, pas sur chant. Palettisés à plat, les panneaux de four et de cabine exploitent toute la hauteur de 2.70 m d'un High Cube. Le même volume emporte bien moins de panneaux quand la pile est posée sur chant.
Combler les vides. Câbles, boulonnerie, joints et matériau isolant se logent dans les interstices entre les piles de panneaux. Cela abaisse le nombre de conteneurs et empêche les piles de ripper en transit — mais chaque numéro de caisse doit toujours figurer séparément sur la liste de colisage, sinon la pièce recherchée sur le site reste introuvable.
Éviter de couper un corps juste pour le faire entrer. Chaque coupe supplémentaire est de la main-d'œuvre de chantier. Couper un corps en deux pour le glisser dans un conteneur fait gagner sur le fret et perdre sur le montage. Pour une expédition unique, cet arbitrage penche généralement en faveur du non-découpage et du paiement du flat rack.
Surveiller la limite de poids, pas seulement le volume. Un conteneur peut atteindre sa limite de tonnage bien avant de paraître plein. Avec des panneaux de four isolés et des corps soudés, c'est le poids qui commande : la caisse est fermée alors qu'elle semble encore à moitié vide. Les décisions d'itinéraire, d'Incoterm et de documentation sont rassemblées dans transport et expédition de l'installation de thermolaquage ; pour voir l'investissement entier dans l'ordre, notre guide de référence guide d'installation d'une usine de thermolaquage est le bon point de départ.
Questions fréquentes
Combien de conteneurs remplit une ligne de thermolaquage ?
Un chiffre ferme n'apparaît qu'une fois le plan de découpe en modules établi. Une petite cabine avec une unité manuelle peut ne demander qu'un seul conteneur ; une ligne tunnel complète avec prétraitement, four, cabine et convoyeur exige plusieurs 40' High Cube plus des transports hors gabarit. Le facteur décisif n'est pas la cadence de la ligne mais la section de votre plus grande pièce — et puisque la ligne est construite pour cette pièce, le chiffre est recalculé à chaque projet.
Un corps de four entre-t-il dans un conteneur ?
Généralement non. Le corps d'un four électrique type cabine est construit en panneaux isolés 10 cm de laine de roche, et cette épaisseur d'isolant s'ajoute à la largeur de la chambre intérieure : la largeur totale dépasse donc normalement l'ouverture des portes du conteneur. La réponse n'est pas d'expédier le corps entier mais de l'expédier en panneaux : ils sont numérotés, démontés, palettisés à plat et remontés sur site dans le même ordre de numéros. Seuls les fours de petit volume voyagent en un seul corps.
La découpe en modules ralentit-elle le montage ?
Oui, et c'est un arbitrage assumé. Chaque coupe supplémentaire crée un joint à boulonner, étancher et mettre à niveau sur site. Le plan de découpe est donc tracé pour minimiser les coupes, pas les conteneurs. Si couper un corps économise du fret mais coûte davantage en montage, il reste entier et passe sur flat rack.
Que se passe-t-il si l'ordre de chargement est faux ?
Vous le payez en double manutention. Si les rails de convoyeur nécessaires en premier sont au fond du conteneur, chaque caisse placée devant doit sortir et être empilée quelque part dans l'usine — au prix de surface au sol, d'un chariot élévateur et de plusieurs jours. Un conteneur chargé dans le bon ordre place la pièce dont l'équipe de montage a besoin ce jour-là juste à la porte. C'est pourquoi les numéros de caisses de la liste de colisage sont mis en correspondance avec la séquence de montage.
Qui suit les numéros de caisses ?
La liste de colisage porte le numéro, le contenu, les dimensions et le poids de chaque caisse, et l'équipe de montage la lit dans l'ordre d'assemblage sur le site. Une caisse non numérotée, ou dont le contenu n'est pas déclaré, pose problème en douane puis de nouveau sur le chantier. Chaque ligne que nous construisons est livrée avec une liste de colisage numérotée et une garantie constructeur de 2 ans.
Synthèse
Bien posée, la question « combien de conteneurs ? » est en réalité « où coupe-t-on ? ». Tout module qui tient dans le volume intérieur de 12.03 × 2.35 × 2.70 m d'un 40' High Cube voyage en fret conteneurisé ; tout corps qui n'y tient pas part sur flat rack ou en open top. Les corps de four et de cabine s'expédient en panneaux, le tunnel de prétraitement à ses brides, le convoyeur en faisceaux, et panneaux, filtres et groupes de pistolets sont caissés à part de la charpente. L'ordre de chargement est l'inverse de l'ordre de montage, parce qu'un conteneur est LIFO et que le dernier entré est le premier sorti. Et chaque coupe supplémentaire faite pour économiser un conteneur revient en main-d'œuvre sur le chantier.
Envoyez-nous les dimensions de votre plus grande pièce, l'ouverture des portes de votre usine et les accès grue sur le site — nous tracerons autour de ces données le plan de découpe en modules et l'ordre de chargement caisse par caisse.