
¿Cuántos contenedores llena una línea de pintura en polvo? Reparto en módulos y plan de carga
La respuesta a cuántos contenedores llena una línea de pintura en polvo está en la sección de su pieza más grande, no en la capacidad de producción de la línea. Dónde se divide la línea en módulos, qué módulo va en contenedor y cuál sobre flat rack, y por qué el orden de carga dicta el orden de montaje en obra.
 Ampliar
Cuántos contenedores llena una línea de pintura en polvo lo decide la sección de su pieza más grande, no la capacidad de producción de la línea. Tres medidas construyen el cálculo: el volumen interior de 12.03 × 2.35 × 2.70 m de un 40' High Cube, el volumen interior de 12.03 × 2.35 × 2.39 m de un 40' estándar y la regla de que todo lo que no entre en ninguno de los dos pasa automáticamente a un flat rack o a un open top. En la práctica, un solo equipo manual de pintura en polvo con una cabina pequeña entra con holgura en un contenedor; una línea de pintura en polvo tipo túnel trabajando a 500–5,000 piezas/hora se reparte entre varios contenedores más portes fuera de gálibo en cuanto se suman los paneles de horno, los módulos de pretratamiento, las paredes de cabina, los haces de transportador y los paneles y pistolas encajonados.
Esa cifra solo queda firme después de dibujar el plan de reparto en módulos, nunca antes de que la línea esté fabricada. Cada parte de la instalación se fabrica según la pieza mayor del cliente y, como no existe una medida de catálogo, tampoco existe una tabla fija del tipo «esta línea equivale a tantos contenedores». En cualquier caso, el verdadero trabajo del plan de reparto no es llenar contenedores: es decidir qué módulo sale primero en obra.
Tipos de contenedor y dónde acaba cada módulo
El plan de reparto arranca de las dimensiones interiores del medio de transporte. La abertura de puertas es unos centímetros más estrecha que el ancho interior, de modo que un módulo que coincide «exactamente» con la medida interior normalmente no pasa por la puerta: por eso las secciones de los módulos se mantienen por debajo de la medida interior nominal.
| Medio de transporte | Medida interior aprox. (L × A × H) | Sentido de carga | Módulos que admite |
|---|---|---|---|
| 20' estándar | 5.90 × 2.35 × 2.39 m | Por la puerta | Paneles, juegos de pistolas, cable, cajas de repuestos |
| 40' estándar | 12.03 × 2.35 × 2.39 m | Por la puerta | Haces de raíl de transportador, grupos motoventilador, cartuchos filtrantes |
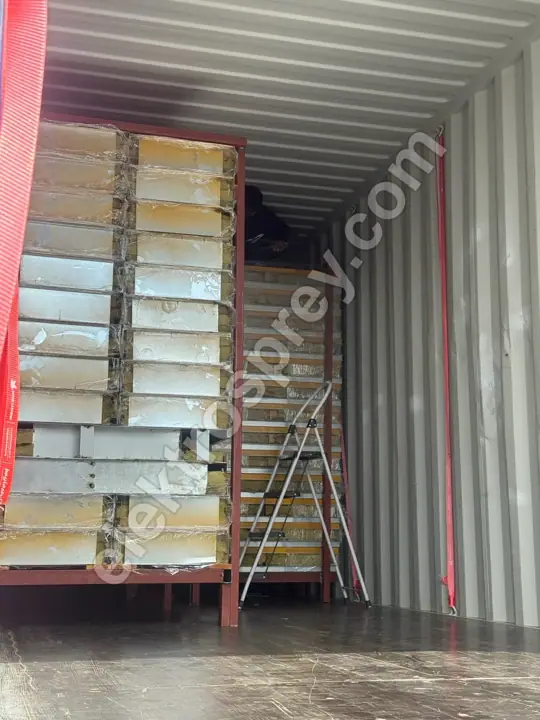
| 40' High Cube | 12.03 × 2.35 × 2.70 m | Por la puerta | Paneles de cabina, pilas de paneles de horno, paquetes de aislamiento |
| Open top | Mismo piso que el 40' HC, techo abierto | Se iza con grúa desde arriba | Cuerpos soldados dentro del ancho pero fuera de altura |
| Flat rack | Sin paredes laterales, testeros abatibles | Se iza con grúa lateralmente o desde arriba | Cuerpo de horno, módulo de túnel, cuba soldada |
La regla es tajante: si el ancho y la altura pasan por la puerta del contenedor, viaja como carga contenerizada; si no, es fuera de gálibo. Dónde se cruza ese umbral, en qué se diferencia un flat rack de un open top y hacia dónde empuja el coste cada opción se trata aparte en cuándo hacen falta el fuera de gálibo OOG y el flat rack.
Dónde se corta realmente la línea
El límite de un módulo lo fija la más exigente de tres restricciones: la medida interior del medio de transporte, la rigidez de la propia pieza (un cuerpo no debe alabearse en tránsito, se corte donde se corte) y la dificultad de volver a unirlo en obra. La tercera es la que suele ignorarse, y sin embargo cada corte adicional es un trabajo más de sellado y nivelación para el equipo de montaje.
| Componente de la línea | Dónde se divide | Medio de transporte habitual | Cómo se vuelve a unir en obra |
|---|---|---|---|
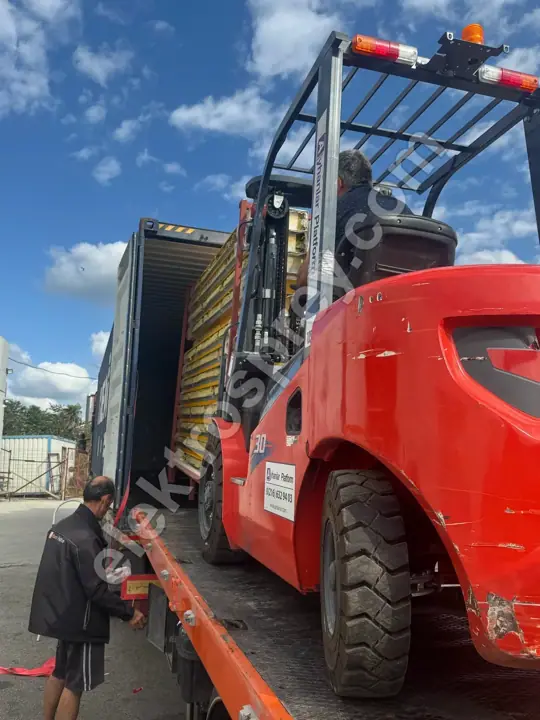
| Cuerpo de horno eléctrico tipo caja | En paneles aislados con 10 cm de lana de roca | 40' HC (paneles tumbados) o flat rack | Por orden de número de panel, partiendo del perfil de esquina |
| Cuerpo de horno de carga superior | Paredes laterales, techo y grupo de puerta por separado | Flat rack | Primero se levanta la estructura, luego se forran los paneles |
| Grupo de ventilador / resistencia / quemador del horno | Conjunto único, no se divide | Contenedor, encajonado | Se monta una vez cerrado el cuerpo |
| Cabina de pintura en polvo con filtros | Paneles y unidad de filtro de cartuchos por separado | 40' HC | Primero la envolvente de paneles, luego la conexión del filtro |
| Túnel de pretratamiento | En las bridas entre los cuerpos de etapa | Flat rack / open top | Secuencia de bridas y después bombas y tubería de boquillas |
| Cubas de inmersión | Cuerpo soldado, no se puede dividir | Flat rack | Se baja de una pieza, grúa obligatoria |
| Raíl y cadena de transportador | Haces de menos de 6 m o 12 m | Contenedor 40' | Después de montar el sistema de colgadores |
| Cuadro de mando, armario PID | Caja aparte con desecante | Contenedor | Al final, junto con el cableado |
| Pistolas de polvo y unidades de control | Caja de madera con calzos de espuma | Contenedor | En la puesta en marcha |
Los grupos sensibles —filtros de cartucho, armarios PID, juegos de pistolas— nunca comparten caja con la calderería de acero. Sus tolerancias a vibración y humedad no son las mismas: un panel de pared no nota una travesía marítima, mientras que una placa de control puede no sobrevivir al mismo viaje.
Por qué el orden de carga fija el orden de montaje
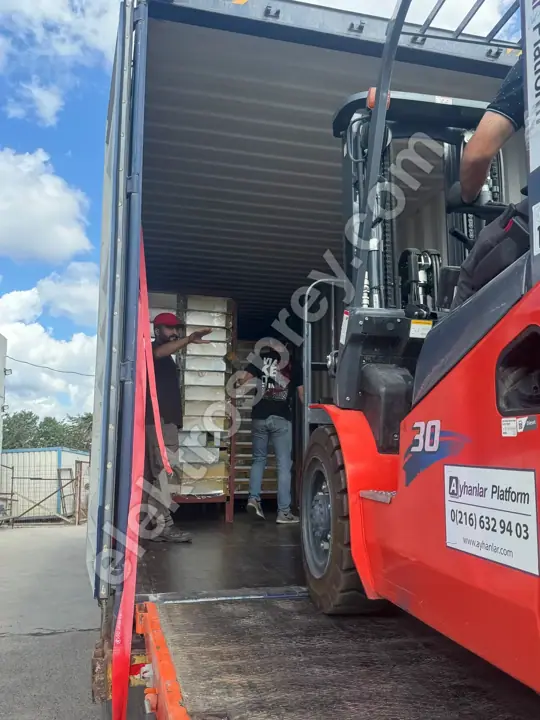
Un contenedor funciona en LIFO: lo último que entra es lo primero que sale. Esa sola frase explica por qué el plan de reparto es una decisión de montaje y no de transporte. Si el módulo que necesita primero en obra está al fondo de la caja, hay que descargar todo lo que tiene delante, apilarlo en algún sitio y dejarlo ahí hasta terminar el montaje. En una nave estrecha eso cuesta días.
El orden de carga correcto es el inverso del orden de montaje:
- Al fondo: lo que se instala al final —juegos de pistolas, unidades de control, material de puesta en marcha.
- En el medio: paneles, bandeja portacables, grupos motoventilador, cartuchos filtrantes.
- Junto a la puerta: lo que se levanta primero —haces de raíl de transportador y sistema de colgadores, luego pilas de paneles de cabina y de horno.
Las piezas fuera de gálibo quedan fuera de esta secuencia; llegan en sus propios medios de transporte y se izan directamente a su posición. Por eso mismo se programa que los flat racks lleguen a obra antes que los contenedores: hasta que el cuerpo del horno y los módulos de túnel no están en pie, los paneles que salen de los contenedores no tienen dónde ir. La secuencia de obra paso a paso y cuánto dura cada paso se detallan en orden y duración del montaje en obra.
Decisiones que reducen el número de contenedores
El número de contenedores no es una fatalidad. Un puñado de decisiones del plan de reparto lo mueve de forma visible.
Apile los paneles tumbados, no de canto. Los paneles de horno y de cabina paletizados en plano aprovechan los 2.70 m completos de altura de un High Cube. El mismo volumen transporta muchos menos paneles cuando la pila va de canto.
Rellene los huecos. Cable, tornillería, juntas y material aislante van en los espacios libres entre pilas de paneles. Eso baja el número de contenedores e impide que las pilas se desplacen en tránsito, pero cada número de caja debe seguir figurando por separado en el packing list; si no, la pieza que se busca en obra no aparece.
Evite cortar un cuerpo solo para que quepa. Cada corte adicional es mano de obra en obra. Partir un cuerpo en dos para meterlo en un contenedor gana en flete y pierde en montaje. Para un envío único, ese intercambio suele resolverse a favor de no cortar y pagar el flat rack.
Vigile el límite de peso, no solo el volumen. Un contenedor puede alcanzar su límite de tonelaje mucho antes de parecer lleno. Con paneles de horno aislados y cuerpos soldados la cifra que manda es el peso, así que la caja se cierra cuando todavía parece medio vacía. Las decisiones de ruta, Incoterm y documentación se reúnen en transporte y expedición de la instalación de pintura en polvo; para ver toda la inversión en orden, nuestra guía pilar guía para montar una instalación de pintura en polvo es el punto de partida adecuado.
Preguntas frecuentes
¿Cuántos contenedores llena una línea de pintura en polvo?
Una cifra firme solo aparece cuando existe el plan de reparto en módulos. Una cabina pequeña con un equipo manual puede necesitar un único contenedor; una línea de túnel completa con pretratamiento, horno, cabina y transportador necesita varios 40' High Cube más portes fuera de gálibo. Lo determinante no es la capacidad de producción de la línea sino la sección de su pieza más grande, y como la línea se construye para esa pieza, la cifra se recalcula en cada proyecto.
¿Cabe el cuerpo de un horno dentro de un contenedor?
Normalmente no. El cuerpo de un horno eléctrico tipo caja se construye con paneles aislados de 10 cm de lana de roca, y ese espesor de aislamiento se suma al ancho de la cámara interior, de modo que el ancho total supera habitualmente la abertura de puertas del contenedor. La respuesta no es enviar el cuerpo entero sino enviarlo en paneles: se numeran, se desmontan, se paletizan en plano y se vuelven a montar en obra en el mismo orden de numeración. Solo los hornos de volumen reducido viajan como un cuerpo único.
¿El reparto en módulos hace más lento el montaje?
Sí, y es un intercambio deliberado. Cada corte adicional crea una junta que hay que atornillar, sellar y nivelar en obra. Por eso el plan de reparto se dibuja para minimizar cortes, no contenedores. Si cortar un cuerpo ahorra flete pero cuesta más en montaje, se deja entero y pasa a un flat rack.
¿Qué ocurre si el orden de carga es incorrecto?
Se paga en doble manipulación. Si los raíles de transportador que hacen falta primero están al fondo del contenedor, cada caja que tienen delante debe salir y apilarse en algún punto de la nave, a costa de superficie, una carretilla y varios días. Un contenedor cargado en el orden correcto deja justo en la puerta la pieza que el equipo de montaje necesita ese día. Por eso los números de caja del packing list se casan con la secuencia de montaje.
¿Quién controla los números de caja?
El packing list lleva el número, el contenido, las dimensiones y el peso de cada caja, y el equipo de montaje lo lee en obra por orden de montaje. Una caja sin numerar, o sin contenido declarado, da problemas en aduana y otra vez en obra. Cada línea que fabricamos se entrega con packing list numerado y 2 años de garantía del fabricante.
Resumen
Bien planteada, la pregunta «¿cuántos contenedores?» es en realidad «¿por dónde lo cortamos?». Todo módulo que entra en el volumen interior de 12.03 × 2.35 × 2.70 m de un 40' High Cube viaja como carga contenerizada; todo cuerpo que no entra va a un flat rack o a un open top. Los cuerpos de horno y de cabina se envían en paneles, el túnel de pretratamiento por sus bridas, el transportador en haces, y paneles, filtros y grupos de pistolas se encajonan aparte de la calderería. El orden de carga es el inverso del orden de montaje, porque un contenedor es LIFO y lo último que entra es lo primero que sale. Y cada corte adicional hecho para ahorrar un contenedor vuelve en forma de mano de obra en obra.
Envíenos las dimensiones de su pieza más grande, la abertura de la puerta de su nave y el acceso de grúa en obra: dibujaremos alrededor de esos datos el plan de reparto en módulos y el orden de carga caja por caja.