
Escolher uma Cabine de Pintura a Pó: Filtro ou Ciclone?
Uma única pergunta decide a cabine: quantas cores vai aplicar. Uma cor só fica servida por uma cabine de filtro de cartucho; mudanças de cor frequentes trazem para primeiro plano a taxa de recuperação e o tempo de limpeza. Tipos de cabine, número de pistolas, caudal de ar e porque é que a velocidade interna do ar tem de ficar em 0.5–0.8 m/s.
 Ampliar
Uma única pergunta decide uma cabine de pintura eletrostática a pó: quantas cores vai aplicar. Uma oficina que trabalha com uma cor, ou com alguns tons próximos, fica plenamente servida por uma cabine de filtro de cartucho com 95%+ de recuperação de pó e 99.9%+ de filtração no cartucho; as mudanças de cor são suficientemente raras para que o tempo de limpeza nunca bloqueie a produção. Numa instalação que muda de cor mais do que uma vez por dia, o factor decisivo já não é o desempenho de aplicação, mas o tempo de mudança de cor e a rapidez com que o pó recuperado pode ser retirado — é aí que um ciclone ou um sistema combinado justifica o seu lugar.
Tudo o resto — número de pistolas, abertura da cabine, caudal do ventilador — é calculado depois dessas duas decisões. As cabines não se escolhem de um catálogo; constroem-se à volta da maior peça que vai pintar.
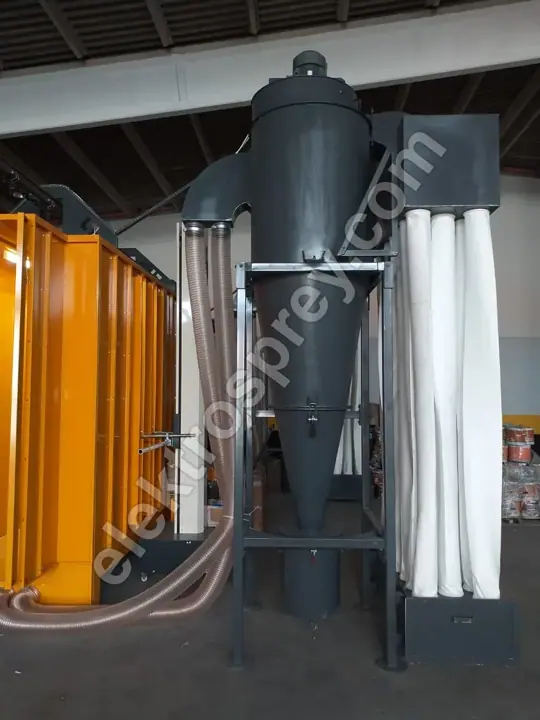
Filtro, ciclone ou combinado?
Os três separam o pó do ar da mesma maneira. A diferença está em onde o pó é recolhido e em quanto tempo o sistema demora a ser limpo numa mudança de cor.
| Tipo de cabine | Tempo de mudança de cor | Recuperação | A quem se adequa |
|---|---|---|---|
| Filtro de cartucho | 45–90 min (limpeza ou substituição de cartuchos) | 95%+ de recuperação, 99.9%+ de filtração no cartucho | Uma só cor, ou algumas mudanças de cor por semana; a solução mais comum e mais económica |
| Ciclone | 15–30 min (corpo do ciclone e tremonha lavados) | 90–95% no ciclone, 99.9%+ no total com filtro final | Instalações que mudam 2+ cores por dia; pintura a feitio e lacagem de perfil com gama de cores alargada |
| Combinado (ciclone + cartucho) | 20–40 min | Ciclone como separação primária, cartucho como filtro final, 99.9%+ no total | Linhas contínuas de alta capacidade que querem mudança de cor rápida e emissão segura na chaminé |
Sejamos honestos: um ciclone nem sempre é melhor. Custa mais, ocupa mais área de pavimento e exige um ventilador maior. Numa oficina de uma só cor, esse investimento nunca se paga. Em sentido inverso, uma mudança de cor numa cabine de filtro significa limpar ou substituir cartuchos; numa instalação que muda de cor duas vezes por dia, isso consome uma parte séria do turno.
As nossas cabines de pintura a pó com filtro de cartucho são construídas com limpeza pulse-jet e configuradas para 2 a 12 pistolas. Onde a variedade de cores é elevada, cassetes de cartucho de desengate rápido e uma tremonha de pó separada reduzem significativamente o tempo de limpeza.
Como se dimensiona uma cabine?
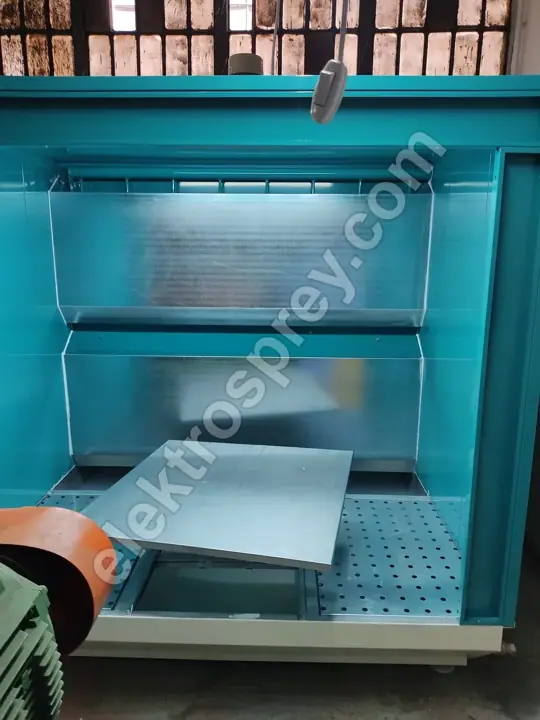
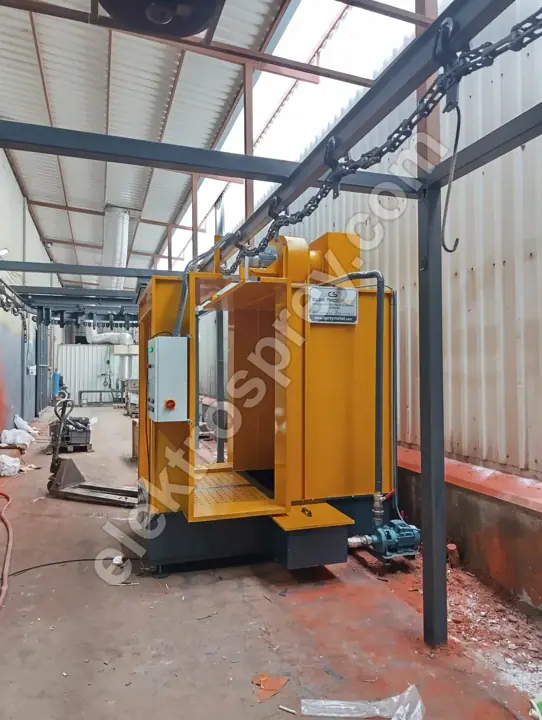
O tamanho da cabine vem da peça: largura e altura da peça + folga de suspensão + a distância de trabalho de que a pistola precisa. Se a abertura da cabine (a boca por onde a peça passa) for pequena demais, o pó escapa-se; se for maior do que o necessário, manter a mesma velocidade interna obriga a um ventilador muito maior e a mais energia em cada hora de cada turno.
| Tamanho da peça (l × c) | Abertura da cabine (aprox.) | Nº de pistolas | Gama de caudal de ar |
|---|---|---|---|
| Peças pequenas até 0.5 × 1 m | 0.8 × 1.2 m | 2 pistolas (manual) | 6,000–9,000 m³/h |
| Peças médias, caixas de chapa, 1 × 2 m | 1.2 × 2.2 m | 2–4 pistolas (manual, ou 2 automáticas + 1 de retoque) | 10,000–16,000 m³/h |
| Painéis, portas, guardas, 1.5 × 3 m | 1.6 × 3.2 m | 4–6 pistolas | 16,000–24,000 m³/h |
| Perfil de alumínio, 3–7 m | 0.6 × 3.5 m (abertura estreita e alta) | 6–8 pistolas (automáticas, dos dois lados) | 18,000–26,000 m³/h |
| Corpos e chassis grandes, linha de túnel | 2 × 3 m e acima | 8–12 pistolas + posto de retoque | 25,000–40,000 m³/h |
O número de pistolas não é uma questão de gosto; é aritmética: velocidade do transportador × superfície da peça ÷ débito da pistola. Numa linha de túnel com o transportador a 1–6 m/min, um número de pistolas subdimensionado obriga a abrandar a linha — a capacidade fica limitada pelas pistolas, não pela cabine. Percorremos esse cálculo passo a passo em cálculo de capacidade da linha de pintura a pó.
Porque é que a velocidade interna do ar tem de ser 0.5–0.8 m/s?
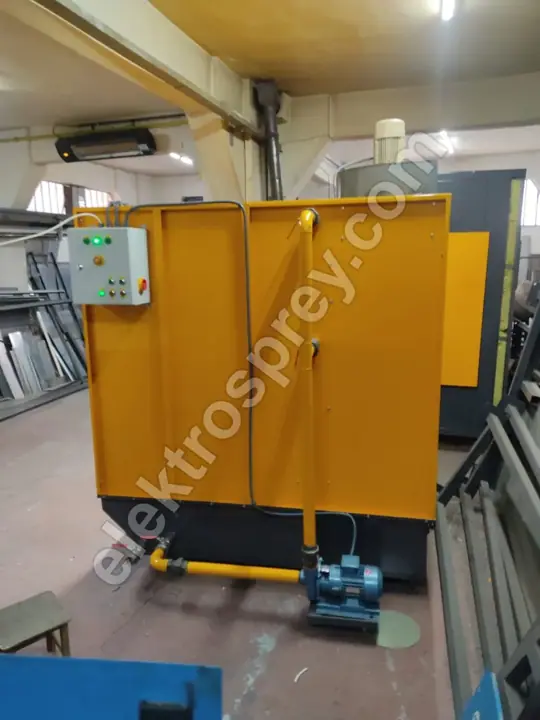
A velocidade do ar dentro da cabine é o parâmetro mais discreto e mais crítico de todo o sistema. A banda correcta é 0.5–0.8 m/s, e ambos os extremos têm uma penalização:
- Abaixo de 0.5 m/s: o ar não consegue reter o pó atomizado dentro da cabine. O pó escapa-se pela abertura para a oficina, o operador trabalha dentro de uma nuvem e formam-se depósitos no pavimento e nos equipamentos vizinhos. O risco de nuvem de pó explosiva sobe na mesma medida.
- Acima de 0.8 m/s: o caudal de ar torna-se mais forte do que a força electrostática que segura a partícula carregada na peça. O pó é arrastado para a extracção antes de se depositar. O resultado visível: película mais fina, má cobertura em arestas e cantos, pior eficiência de transferência e, por isso, maior consumo de pó.
Portanto, a pergunta nunca é "que potência tem o ventilador", mas se o caudal está correcto para a abertura da cabine. O caudal é aproximadamente área da abertura × velocidade alvo: uma abertura de 1.2 × 2.2 m dá cerca de 2.64 m² × 0.65 m/s ≈ 6,200 m³/h de passagem livre; o ventilador escolhido fica acima disso depois de somadas a resistência do filtro, as perdas de conduta e uma margem de segurança. Se mudar o tamanho da cabine, muda o ventilador com ela — é por isso que abrir mais tarde uma abertura maior numa cabine de série não funciona.
Como funciona a limpeza pulse-jet do filtro?
Os filtros de cartucho formam uma torta de pó na superfície exterior. À medida que a torta engrossa, a pressão diferencial sobe, a extracção cai e a velocidade interna desce abaixo de 0.5 m/s — ou seja, a cabine começa a deixar fugir pó. O sistema pulse-jet evita isso:
- É injectado no cartucho, pelo lado limpo, um sopro curto de ar seco a alta pressão (tipicamente 5–6 bar, durante uma fracção de segundo).
- O impulso expande o cartucho no sentido inverso; a torta da superfície exterior é quebrada mecanicamente e cai.
- O pó caído acumula-se na tremonha e regressa, através de uma peneira, ao sistema de recuperação. É daqui que vem o valor de 95%+ de recuperação.
- Os impulsos são disparados em sequência com a cabine em funcionamento; a linha não pára.
A frequência dos impulsos deve ser governada por um sensor de pressão diferencial (ΔP), não por um temporizador. Um sistema de temporizador fixo desgasta cartuchos limpos sem necessidade; um sistema comandado por ΔP dispara apenas quando é preciso, melhorando ao mesmo tempo o consumo de ar comprimido e a vida dos cartuchos.
Com que frequência é preciso substituir os cartuchos do filtro?
Três coisas definem o intervalo, e nenhuma delas é o calendário: as horas de funcionamento diárias, o tipo de pó (metalizados e pós de partícula fina cegam o cartucho mais depressa) e se a pressão de impulso está bem regulada. Numa oficina de um turno e uma só cor, a vida do cartucho é tipicamente de 12–24 meses; turnos duplos e mudanças de cor frequentes encurtam-na. O verdadeiro indicador não é o tempo decorrido, mas se o ΔP regressa ao nível original depois da limpeza — se não regressar, o cartucho está saturado.
Porque é que a qualidade do ar comprimido importa tanto?
O ar que alimenta a linha pulse-jet tem de ser seco e isento de óleo. Ar húmido transforma o pó em lama dentro do cartucho; esse cartucho nunca mais limpa e vai directo para resíduo. A mesma humidade, ao chegar à linha de alimentação de pó, destrói a fluidização, faz a pistola cuspir e produz casca de laranja e crateras na película. Um secador frigorífico mais um filtro de óleo são a parte do investimento numa cabine que nunca deve ser negociada para baixo.
Quando é que precisa de uma cabine de pintura líquida?
Estas duas são constantemente confundidas: uma cabine de pó e uma cabine de pintura líquida não são o mesmo equipamento, e nenhuma substitui a outra. Uma cabine de pó é concebida para separar e recuperar pó seco; não consegue captar névoa de tinta com solvente, os seus filtros ficam húmidos e acumula resíduo inflamável.
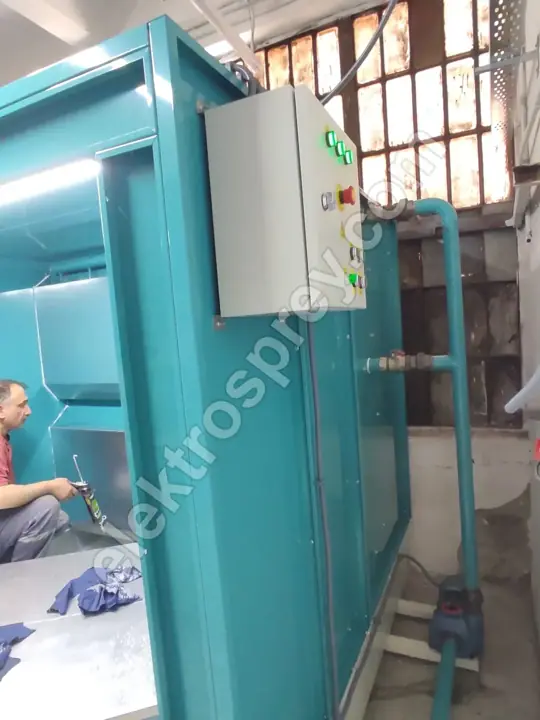
Uma cabine de pintura líquida com cortina de água é necessária quando:
- A peça não suporta a temperatura de polimerização do pó, de 180-200 °C (peças tratadas termicamente, com plástico, com madeira ou de parede muito fina).
- Trabalha tons especiais metalizados ou mate, tintas industriais de dois componentes, ou trabalho de reparação e retoque.
- O trabalho decorativo exige um verniz transparente sobre a camada de pó.
Numa cabine de cortina de água, o overspray é lavado por uma cortina em fluxo contínuo: 99% de retenção de overspray, circuito fechado de água, iluminação LED de 600+ lux para o pintor avaliar correctamente a cor, piso em grelha antiestático para evitar acumulação de estática e classificação de equipamento ATEX Zona 2 por causa dos vapores de solvente. Numa cabine de pó, o caso ATEX é uma nuvem de pó; numa cabine líquida, é vapor de solvente — os requisitos de equipamento diferem.
A maioria das instalações acaba por montar as duas: o trabalho de volume na linha de pó, o trabalho especial e sensível ao calor na cabine líquida. Um erro de planeamento comum é colocá-las lado a lado a partilhar o mesmo volume de ar — tratamos das distâncias de separação em área e implantação da instalação.
Porque é que ATEX e CE não são negociáveis?
Uma cabine de pintura eletrostática a pó é um volume onde se cria deliberadamente uma nuvem de pó combustível. Pó orgânico acima de uma certa concentração no ar pode explodir ao encontrar uma fonte de ignição, e uma pistola electrostática gera, por definição, alta tensão. Essas duas coisas a partilhar um volume são exactamente a situação que a ATEX regula.
Na prática, isto significa: a iluminação e os equipamentos eléctricos dentro da cabine têm de ter a classe de protecção correcta, toda a estrutura metálica e o piso em grelha têm de estar equipotencializados e ligados à terra, os dispositivos de suspensão têm de ser mantidos limpos para continuarem condutores, e os painéis de alívio de explosão e a detecção de incêndio fazem parte do projecto — não são um acrescento posterior.
A marcação CE declara que a máquina no seu conjunto cumpre os requisitos de segurança de máquinas: paragem de emergência, protecções e encravamentos, processo técnico, manual de utilização. As nossas cabines são fabricadas de acordo com os requisitos CE e ATEX e entregues com 2 anos de garantia do fabricante. Não são rubricas para cortar em nome de um preço mais baixo; qualquer poupança é devolvida muitas vezes ao primeiro incidente ou à primeira inspecção. Para exportação, uma máquina sem processo CE pode ser recusada na alfândega.
A cabine escolhe-se antes do forno?
A ordem é: dimensão da maior peça → volume interior do forno → abertura da cabine → transportador. O volume do forno é a rubrica mais cara e menos flexível da linha, e a cabine alinha-se por ele. Do lado do forno, veja preços de fornos de polimerização e homogeneidade de temperatura no forno, onde explicamos porque é que ±3 °C conta. Se está a planear uma linha completa de raiz, o nosso guia estruturante como montar uma instalação de pintura a pó é o ponto de partida certo.
Posso acrescentar pistolas à minha cabine actual?
Em parte. Acrescentar pistolas afecta a unidade de alimentação de pó e a capacidade de ar comprimido, mas também o caudal de extracção. Se o ventilador já mal consegue manter 0.5–0.8 m/s na abertura existente, a carga adicional de pó de mais pistolas satura o filtro mais depressa e a velocidade cai. Meça o ΔP e a velocidade do ar antes de acrescentar seja o que for.
Resumo
A escolha da cabine começa pelo número de cores: cabine de filtro para uma cor, ciclone ou sistema combinado para mudanças frequentes. O tamanho vem da peça, o número de pistolas da capacidade pretendida e o caudal do ventilador da abertura da cabine × o alvo de 0.5–0.8 m/s. Uma cabine de pintura líquida não é uma alternativa a uma cabine de pó; é equipamento separado para outro trabalho.
Envie-nos as dimensões da sua maior peça, o número de cores que vai aplicar e o seu objectivo de produção diária — calculamos o tamanho da cabine, o número de pistolas e o caudal do ventilador e apresentamos proposta.