
Choisir une cabine de poudrage : filtre ou cyclone ?
Une seule question décide de la cabine : combien de teintes allez-vous appliquer. Une teinte unique est parfaitement servie par une cabine à filtres cartouches ; les changements de teinte fréquents mettent au premier plan le taux de récupération et le temps de nettoyage. Types de cabines, nombre de pistolets, débit d'air et pourquoi la vitesse d'air interne doit rester entre 0.5 et 0.8 m/s.
 Agrandir
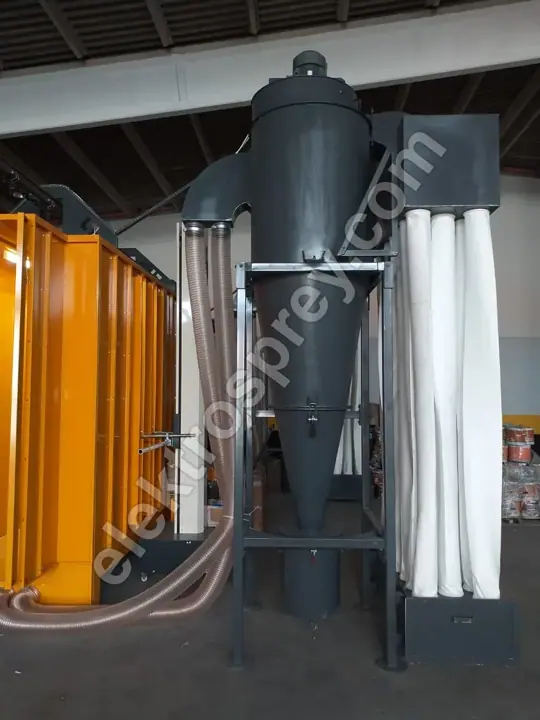
Une seule question décide d'une cabine de poudrage : combien de teintes allez-vous appliquer. Un atelier travaillant en une seule teinte, ou avec quelques nuances proches, est intégralement servi par une cabine à filtres cartouches offrant plus de 95 % de récupération de poudre et plus de 99,9 % de filtration ; les changements de teinte y sont assez rares pour que le temps de nettoyage ne bloque jamais la production. Dans une installation qui change de teinte plus d'une fois par jour, le facteur déterminant n'est pas la performance d'application mais le temps de changement de teinte et la rapidité avec laquelle la poudre récupérée peut être évacuée — c'est là qu'un cyclone ou un système combiné trouve sa justification.
Tout le reste — nombre de pistolets, ouverture de cabine, débit du ventilateur — se calcule après ces deux décisions. Une cabine ne se choisit pas sur catalogue ; elle se construit autour de la plus grande pièce que vous traiterez.
Filtre, cyclone ou combiné ?
Les trois séparent la poudre de l'air de la même manière. La différence tient à l'endroit où la poudre est collectée et au temps nécessaire au nettoyage lors d'un changement de teinte.
| Type de cabine | Temps de changement de teinte | Récupération | À qui elle convient |
|---|---|---|---|
| Filtres cartouches | 45–90 min (nettoyage ou remplacement des cartouches) | Plus de 95 % de récupération, plus de 99,9 % de filtration à la cartouche | Teinte unique, ou quelques changements par semaine ; la solution la plus courante et la plus économique |
| Cyclone | 15–30 min (corps du cyclone et trémie lavés) | 90–95 % au cyclone, plus de 99,9 % au total avec un filtre final | Installations changeant 2 teintes ou plus par jour ; sous-traitants et applicateurs de profilés à large gamme de teintes |
| Combiné (cyclone + cartouches) | 20–40 min | Cyclone en séparation primaire, cartouche en filtration finale, plus de 99,9 % au total | Lignes continues à forte capacité recherchant à la fois un changement de teinte rapide et une émission de cheminée maîtrisée |
Soyons honnêtes : un cyclone n'est pas toujours meilleur. Il coûte plus cher, occupe plus de surface au sol et exige un ventilateur plus puissant. Dans un atelier mono-teinte, cet investissement ne se rentabilise jamais. À l'inverse, un changement de teinte dans une cabine à filtres impose de nettoyer ou de remplacer les cartouches ; dans une installation qui change de teinte deux fois par jour, cela consomme une part sérieuse du poste.
Nos cabines de poudrage à filtres cartouches sont équipées d'un décolmatage pulse-jet et configurées pour 2 à 12 pistolets. Lorsque la variété de teintes est élevée, des cassettes de cartouches à démontage rapide et une trémie à poudre séparée réduisent sensiblement le temps de nettoyage.
Comment dimensionne-t-on une cabine ?
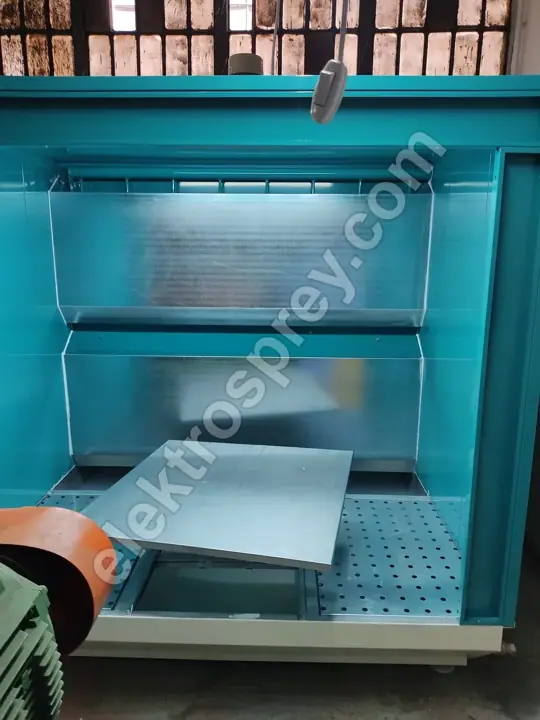
La taille de la cabine découle de la pièce : largeur et hauteur de la pièce + réserve d'accrochage + distance de travail nécessaire au pistolet. Si l'ouverture de cabine (la bouche par laquelle passe la pièce) est trop petite, la poudre s'échappe ; si elle est plus grande que nécessaire, maintenir la même vitesse interne exige un ventilateur bien plus important et davantage d'énergie à chaque heure de chaque poste.
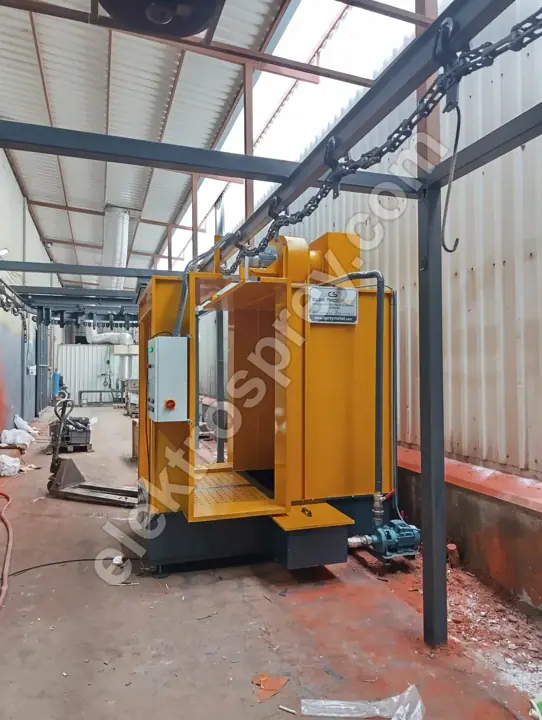
| Taille de pièce (l × L) | Ouverture de cabine (env.) | Nombre de pistolets | Plage de débit d'air |
|---|---|---|---|
| Petites pièces jusqu'à 0,5 × 1 m | 0,8 × 1,2 m | 2 pistolets (manuels) | 6 000–9 000 m³/h |
| Pièces moyennes, coffrets en tôle, 1 × 2 m | 1,2 × 2,2 m | 2–4 pistolets (manuels, ou 2 automatiques + 1 de retouche) | 10 000–16 000 m³/h |
| Panneaux, portes, garde-corps, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 pistolets | 16 000–24 000 m³/h |
| Profilé aluminium, 3–7 m | 0,6 × 3,5 m (ouverture étroite et haute) | 6–8 pistolets (automatiques, des deux côtés) | 18 000–26 000 m³/h |
| Grands corps et châssis, ligne tunnel | 2 × 3 m et au-delà | 8–12 pistolets + poste de retouche | 25 000–40 000 m³/h |
Le nombre de pistolets n'est pas affaire de goût, c'est de l'arithmétique : vitesse de convoyeur × surface de la pièce ÷ débit du pistolet. Sur une ligne tunnel dont le convoyeur avance à 1–6 m/min, un nombre de pistolets insuffisant vous oblige à ralentir la ligne — la capacité est limitée par les pistolets, non par la cabine. Nous détaillons ce calcul pas à pas dans le calcul de capacité d'une ligne de thermolaquage.
Pourquoi la vitesse d'air interne doit-elle être de 0.5–0.8 m/s ?
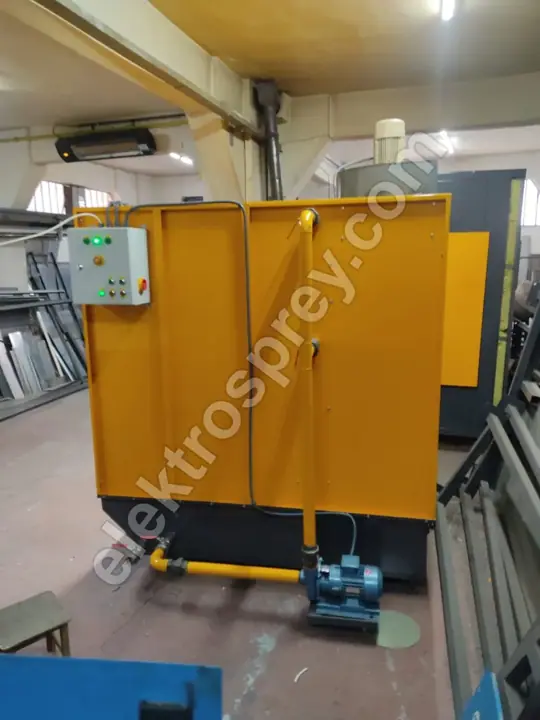
La vitesse d'air à l'intérieur de la cabine est le paramètre le plus discret et le plus critique de toute l'installation. La plage correcte est 0.5–0.8 m/s, et ses deux extrémités ont un prix :
- En dessous de 0.5 m/s : l'air ne parvient pas à retenir la poudre pulvérisée dans la cabine. La poudre s'échappe par l'ouverture vers l'atelier, l'opérateur travaille dans un nuage, et des dépôts s'accumulent au sol et sur les équipements voisins. Le risque de nuage de poussière explosif augmente d'autant.
- Au-dessus de 0.8 m/s : le flux d'air devient plus fort que la force électrostatique qui maintient la particule chargée sur la pièce. La poudre est aspirée vers l'extraction avant d'avoir pu se déposer. Résultat visible : film plus mince, mauvaise couverture des arêtes et des angles, efficacité de transfert dégradée et donc consommation de poudre plus élevée.
La question n'est donc jamais « quelle est la puissance du ventilateur » mais si le débit est correct pour l'ouverture de cabine. Le débit vaut approximativement surface d'ouverture × vitesse cible : une ouverture de 1,2 × 2,2 m représente environ 2,64 m² × 0,65 m/s ≈ 6 200 m³/h de passage libre ; le ventilateur retenu se situe au-dessus de cette valeur une fois ajoutées la résistance des filtres, les pertes de gaines et une marge de sécurité. Changez la taille de la cabine et le ventilateur change avec elle — c'est pourquoi agrandir plus tard l'ouverture d'une cabine standard ne fonctionne pas.
Comment fonctionne le décolmatage pulse-jet des filtres ?
Les filtres cartouches forment un gâteau de poudre sur leur surface extérieure. À mesure que ce gâteau s'épaissit, la pression différentielle monte, l'extraction chute et la vitesse interne passe sous 0.5 m/s — autrement dit la cabine commence à laisser fuir la poudre. Le système pulse-jet évite cela :
- Une impulsion brève d'air sec haute pression est injectée dans la cartouche depuis le côté propre (typiquement 5–6 bar, pendant une fraction de seconde).
- L'impulsion dilate la cartouche en sens inverse ; le gâteau formé en surface extérieure est rompu mécaniquement et tombe.
- La poudre tombée se rassemble dans la trémie et retourne, via un tamis, au système de récupération. C'est de là que vient le chiffre de plus de 95 % de récupération.
- Les impulsions sont déclenchées en séquence pendant que la cabine fonctionne ; la ligne ne s'arrête pas.
La fréquence des impulsions doit être pilotée par un capteur de pression différentielle (ΔP), non par une minuterie. Un système à minuterie fixe use inutilement des cartouches propres ; un système piloté par ΔP ne déclenche qu'en cas de besoin, ce qui améliore à la fois la consommation d'air comprimé et la durée de vie des cartouches.
À quelle fréquence faut-il remplacer les filtres cartouches ?
Trois facteurs fixent l'intervalle, et aucun n'est le calendrier : les heures de fonctionnement quotidiennes, le type de poudre (les métallisées et les poudres à particules fines colmatent plus vite une cartouche) et le réglage correct ou non de la pression d'impulsion. Dans un atelier mono-teinte en poste unique, la durée de vie des cartouches est typiquement de 12 à 24 mois ; les postes doublés et les changements de teinte fréquents la raccourcissent. Le véritable indicateur n'est pas le temps écoulé mais le retour ou non de la ΔP à son niveau initial après décolmatage — si elle n'y revient pas, la cartouche est saturée.
Pourquoi la qualité de l'air comprimé est-elle si déterminante ?
L'air alimentant la ligne pulse-jet doit être sec et exempt d'huile. Un air humide transforme la poudre en boue à l'intérieur de la cartouche ; cette cartouche ne se décolmatera plus jamais et part directement au rebut. La même humidité arrivant dans la ligne d'alimentation en poudre détruit la fluidisation, fait cracher le pistolet et produit peau d'orange et cratères dans le film. Un sécheur frigorifique associé à un filtre à huile est le poste d'un investissement cabine qu'il ne faut jamais négocier.
Quand faut-il une cabine de peinture liquide ?
On confond constamment ces deux équipements : une cabine de poudrage et une cabine de peinture liquide ne sont pas le même matériel, et l'une ne remplace pas l'autre. Une cabine de poudrage est conçue pour séparer et récupérer de la poudre sèche ; elle ne peut pas capter un brouillard de peinture en phase solvant, ses filtres se gorgent d'humidité et elle accumule des résidus inflammables.
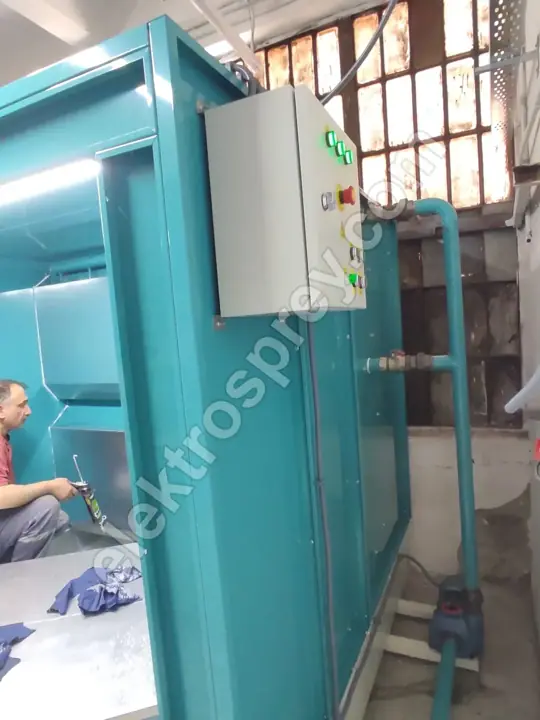
Une cabine de peinture liquide à rideau d'eau s'impose lorsque :
- La pièce ne supporte pas la température de polymérisation de 180–200 °C de la poudre (pièces traitées thermiquement, comportant des plastiques, du bois ou des parois minces).
- Vous appliquez des teintes à effet métallisé ou mat particulières, des peintures industrielles bi-composant, ou vous faites de la réparation et de la retouche.
- Un travail décoratif exige un vernis transparent sur le thermolaquage.
Dans une cabine à rideau d'eau, l'overspray est lavé par un rideau en circulation permanente : 99 % de captation de l'overspray, circuit d'eau fermé, éclairage LED de plus de 600 lux pour que l'applicateur juge correctement la teinte, caillebotis antistatique empêchant l'accumulation de charges, et classification d'équipement ATEX zone 2 en raison des vapeurs de solvant. Dans une cabine de poudrage, le cas ATEX est un nuage de poussière ; dans une cabine liquide, ce sont des vapeurs de solvant — les exigences d'équipement diffèrent.
La plupart des installations finissent par installer les deux : les volumes sur la ligne de thermolaquage, les travaux spéciaux et thermosensibles en cabine liquide. Une erreur de planification fréquente consiste à placer les deux côte à côte en partageant le même volume d'air — nous traitons des distances de séparation dans la surface et l'implantation d'une installation.
Pourquoi ATEX et CE ne sont-ils pas négociables ?
Une cabine de poudrage est un volume dans lequel on crée délibérément un nuage de poussière combustible. Au-delà d'une certaine concentration dans l'air, une poudre organique peut exploser au contact d'une source d'inflammation, et un pistolet électrostatique génère par définition de la haute tension. Ces deux éléments partageant un même volume, c'est précisément la situation que l'ATEX encadre.
En pratique cela signifie : l'éclairage et les équipements électriques à l'intérieur de la cabine doivent porter le bon indice de protection, toute la charpente métallique et le caillebotis doivent être équipotentiels et mis à la terre, les balancelles doivent être maintenues propres pour rester conductrices, et les panneaux d'évent d'explosion ainsi que la détection incendie doivent faire partie de la conception — pas d'un ajout après coup.
Le marquage CE atteste que la machine dans son ensemble satisfait aux exigences de sécurité machine : arrêt d'urgence, protecteurs et verrouillages, dossier technique, notice d'utilisation. Nos cabines sont fabriquées conformément aux exigences CE et ATEX et livrées avec une garantie constructeur de 2 ans. Ce ne sont pas des lignes de devis à rogner pour obtenir un prix plus bas ; toute économie se paie au centuple au premier incident ou au premier contrôle. À l'export, une machine sans dossier CE peut être refoulée en douane.
La cabine se choisit-elle avant le four ?
L'ordre est le suivant : plus grande pièce → volume intérieur du four → ouverture de cabine → convoyeur. Le volume du four est le poste le plus coûteux et le moins flexible de la ligne, et la cabine s'aligne dessus. Pour la partie four, voir les prix des fours de thermolaquage et l'homogénéité de température du four, où nous expliquons pourquoi ±3 °C compte. Si vous planifiez une ligne complète depuis zéro, notre guide de référence comment monter une installation de thermolaquage est le bon point de départ.
Puis-je ajouter des pistolets à ma cabine existante ?
En partie. Ajouter des pistolets affecte le groupe d'alimentation en poudre et la capacité d'air comprimé, mais aussi le débit d'extraction. Si le ventilateur tient déjà tout juste 0.5–0.8 m/s sur l'ouverture existante, la charge de poudre supplémentaire sature le filtre plus vite et la vitesse chute. Mesurez la ΔP et la vitesse d'air avant tout ajout.
Synthèse
Le choix d'une cabine part du nombre de teintes : cabine à filtres pour une teinte unique, cyclone ou système combiné pour des changements fréquents. La taille découle de la pièce, le nombre de pistolets de la capacité visée, et le débit du ventilateur de l'ouverture de cabine × la cible de 0.5–0.8 m/s. Une cabine de peinture liquide n'est pas une alternative à une cabine de poudrage ; c'est un équipement distinct pour un autre travail.
Envoyez-nous les dimensions de votre plus grande pièce, le nombre de teintes que vous appliquerez et votre objectif de production quotidienne — nous calculerons la taille de cabine, le nombre de pistolets et le débit de ventilateur, et nous vous chiffrerons l'ensemble.