
Избор на камера за прахово боядисване: филтърна или циклонна?
Един въпрос решава избора на камера: с колко цвята ще работите. При един цвят е напълно достатъчна камера с филтърни патрони; при честа смяна на цвета на преден план излизат степента на рекуперация и времето за почистване. Типове камери, брой пистолети, дебит на въздуха и защо вътрешната скорост на въздуха трябва да е 0,5–0,8 m/s.
 Уголеми
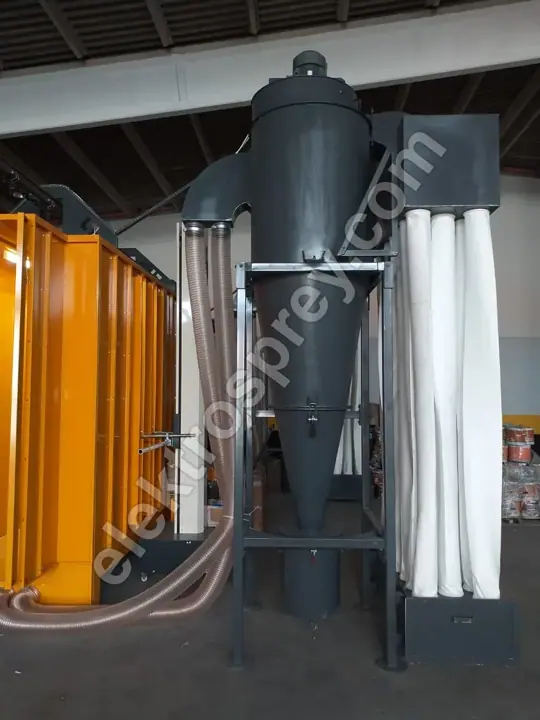
Един въпрос решава избора на камера за прахово боядисване: с колко цвята ще работите. Цех, който работи с един цвят или с няколко близки нюанса, се обслужва напълно от камера с филтърни патрони, осигуряваща над 95% рекуперация на боята и над 99,9% филтрация при патрона; смените на цвета са толкова редки, че времето за почистване никога не спира производството. В цех, който сменя цвета повече от веднъж дневно, решаващият фактор не е качеството на нанасяне, а времето за смяна на цвета и колко бързо може да се изчисти възстановената боя — точно там циклонната или комбинираната система оправдава мястото си.
Всичко останало — брой пистолети, отвор на камерата, дебит на вентилатора — се изчислява след тези две решения. Камерите не се избират от каталог; те се изграждат около най-големия детайл, който ще боядисвате.
Филтърна, циклонна или комбинирана?
И трите отделят боята от въздуха по един и същ начин. Разликата е къде се събира боята и колко време отнема почистването на системата при смяна на цвета.
| Тип камера | Време за смяна на цвета | Рекуперация | За кого е подходяща |
|---|---|---|---|
| С филтърни патрони | 45–90 min (почистване или смяна на патроните) | над 95% рекуперация, над 99,9% филтрация при патрона | Един цвят или няколко смени на цвета седмично; най-разпространеното и най-икономично решение |
| Циклонна | 15–30 min (измиване на тялото на циклона и бункера) | 90–95% при циклона, над 99,9% общо с доизчистващ филтър | Цехове, сменящи 2+ цвята дневно; цехове за услуги и линии за профили с широка цветова гама |
| Комбинирана (циклон + патрони) | 20–40 min | Циклонът като първично отделяне, патронът като краен филтър, общо над 99,9% | Високопроизводителни непрекъснати линии, които искат едновременно бърза смяна на цвета и безопасни емисии на комина |
Нека бъдем честни: циклонът не винаги е по-добър. Той струва повече, заема повече площ и изисква по-голям вентилатор. В цех с един цвят тази инвестиция никога не се изплаща. И обратно — смяната на цвета във филтърна камера означава почистване или смяна на патроните; в цех, който сменя цвета два пъти дневно, това изяжда сериозна част от смяната.
Нашите камери с филтърни патрони се изграждат с импулсно почистване и се конфигурират за 2 до 12 пистолета. Там, където цветовото разнообразие е голямо, патронните касети с бързо освобождаване и отделният бункер за боя съкращават значително времето за почистване.
Как се оразмерява камерата?
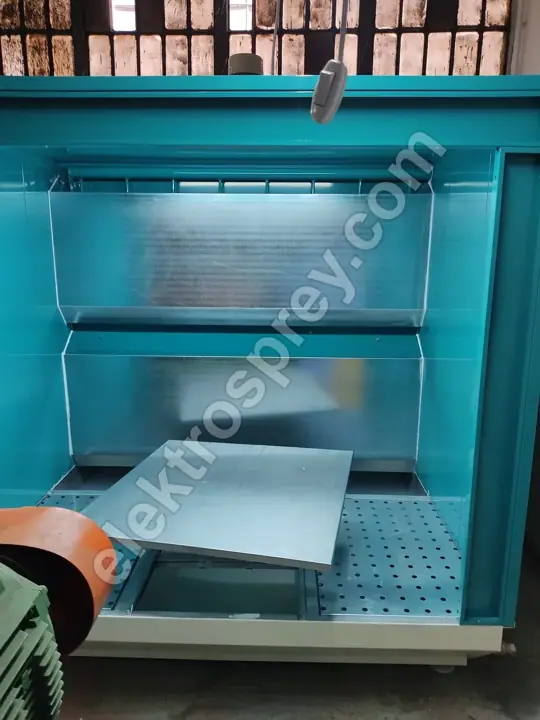
Размерът на камерата идва от детайла: ширина и височина на детайла + допуск за окачване + работното разстояние, необходимо на пистолета. Ако отворът на камерата (устието, през което минава детайлът) е твърде малък, боята излиза навън; ако е по-голям от необходимото, поддържането на същата вътрешна скорост изисква далеч по-голям вентилатор и повече енергия за всеки час от всяка смяна.
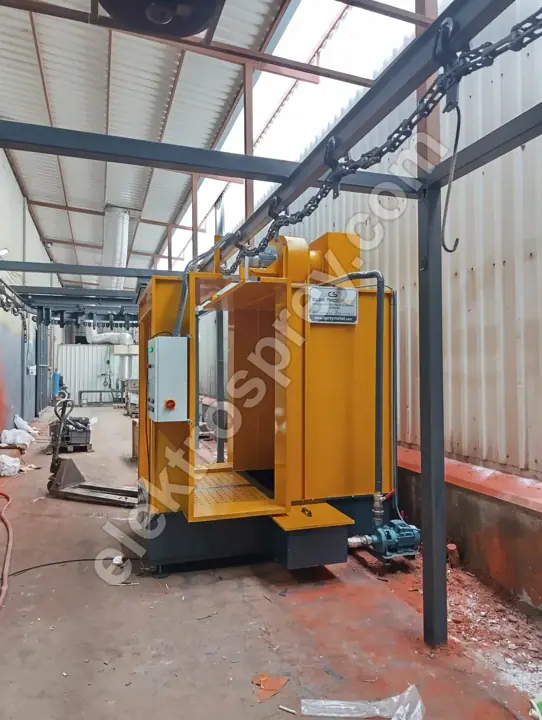
| Размер на детайла (ш × д) | Отвор на камерата (приблизително) | Брой пистолети | Диапазон на дебита |
|---|---|---|---|
| Дребни детайли до 0,5 × 1 m | 0,8 × 1,2 m | 2 пистолета (ръчни) | 6,000–9,000 m³/h |
| Средни детайли, ламаринени корпуси, 1 × 2 m | 1,2 × 2,2 m | 2–4 пистолета (ръчни или 2 автоматични + 1 за ретуш) | 10,000–16,000 m³/h |
| Панели, врати, парапети, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 пистолета | 16,000–24,000 m³/h |
| Алуминиев профил, 3–7 m | 0,6 × 3,5 m (тесен, висок отвор) | 6–8 пистолета (автоматични, от двете страни) | 18,000–26,000 m³/h |
| Големи каросерии и шасита, тунелна линия | 2 × 3 m и повече | 8–12 пистолета + станция за ретуш | 25,000–40,000 m³/h |
Броят на пистолетите не е въпрос на вкус, а аритметика: скорост на конвейера × повърхност на детайла ÷ производителност на пистолета. При тунелна линия с конвейер, движещ се с 1–6 m/min, недостатъчният брой пистолети ви принуждава да забавите линията — капацитетът се ограничава от пистолетите, а не от камерата. Разглеждаме това изчисление стъпка по стъпка в изчисление на капацитета на линията за прахово боядисване.
Защо вътрешната скорост на въздуха трябва да е 0,5–0,8 m/s?
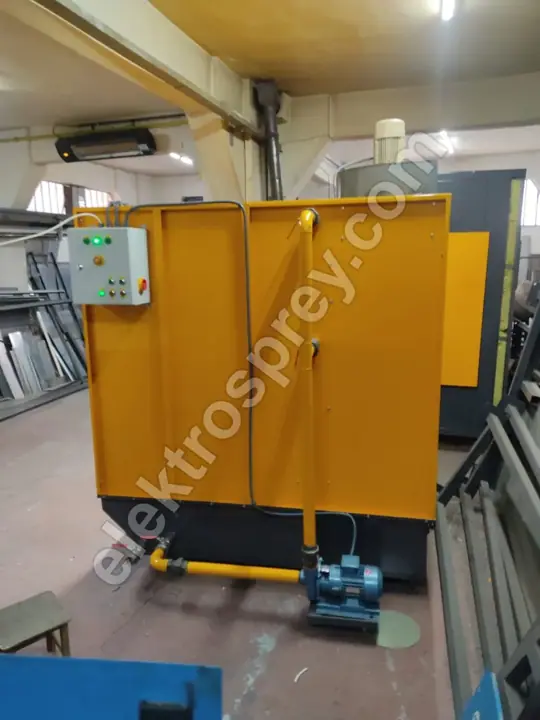
Скоростта на въздуха вътре в камерата е най-тихият и най-критичен параметър в цялата система. Правилният диапазон е 0,5–0,8 m/s и двата му края носят наказание:
- Под 0,5 m/s: въздухът не може да задържи разпрашената боя вътре в камерата. Боята излиза през отвора в цеха, операторът работи в облак, а по пода и по съседното оборудване се натрупват отлагания. С това нараства и рискът от експлозивен прахов облак.
- Над 0,8 m/s: въздушният поток става по-силен от електростатичната сила, която задържа заредената частица върху детайла. Боята се изтегля в аспирацията, преди да успее да се отложи. Видимият резултат: по-тънък слой, слабо покритие по ръбовете и ъглите, по-лош коефициент на пренос и следователно по-висок разход на боя.
Затова въпросът никога не е „колко мощен е вентилаторът“, а дали дебитът е правилен за отвора на камерата. Дебитът е приблизително площ на отвора × целева скорост: отвор 1,2 × 2,2 m е около 2,64 m² × 0,65 m/s ≈ 6,200 m³/h свободно преминаване; избраният вентилатор стои над тази стойност, след като се добавят съпротивлението на филтъра, загубите в каналите и запас за сигурност. Промените ли размера на камерата, се променя и вентилаторът — затова изрязването на по-голям отвор в готова камера впоследствие не работи.
Как работи импулсното почистване на филтрите?
Филтърните патрони натрупват слой боя по външната си повърхност. С удебеляването на слоя диференциалното налягане расте, изсмукването пада и вътрешната скорост слиза под 0,5 m/s — което означава, че камерата започва да изпуска боя навън. Импулсната система предотвратява това:
- В патрона се впръсква кратък импулс сгъстен сух въздух от чистата страна (обикновено 5–6 bar, с продължителност части от секундата).
- Импулсът разширява патрона в обратна посока; слоят по външната повърхност се откъртва механично и пада.
- Падналата боя се събира в бункера и се връща през сито в системата за рекуперация. Оттук идва и стойността над 95% рекуперация.
- Импулсите се подават последователно, докато камерата работи; линията не спира.
Честотата на импулсите трябва да се управлява от датчик за диференциално налягане (ΔP), а не от таймер. Системата с фиксиран таймер износва напразно чисти патрони; управляваната по ΔP система задейства само при нужда, което подобрява както разхода на сгъстен въздух, така и живота на патроните.
През какъв период се сменят филтърните патрони?
Три неща определят интервала и нито едно от тях не е календарът: дневните часове работа, видът на боята (металиците и боите с фини частици запушват патрона по-бързо) и дали налягането на импулса е настроено правилно. В цех на една смяна с един цвят животът на патрона обикновено е 12–24 месеца; двусменният режим и честите смени на цвета го скъсяват. Истинският показател не е изтеклото време, а дали ΔP се връща на изходното си ниво след почистване — ако не се връща, патронът е наситен.
Защо качеството на сгъстения въздух е толкова важно?
Въздухът, захранващ импулсната линия, трябва да е сух и без масло. Влажният въздух превръща боята в кал вътре в патрона; такъв патрон вече никога няма да се почисти и отива директно за отпадък. Същата влага, стигнала до линията за подаване на боя, разрушава флуидизацията, кара пистолета да плюе и води до „портокалова кора“ и кратери в слоя. Хладилният изсушител заедно с маслен филтър е онази част от инвестицията в камерата, за която никога не бива да се преговаря.
Кога е необходима камера за мокро боядисване?
Тези две постоянно се бъркат: камерата за прахово боядисване и камерата за мокро боядисване не са едно и също оборудване и не се заместват взаимно. Камерата за прахово боядисване е проектирана да отделя и възстановява суха боя; тя не може да улови мъглата от боя с разтворител, филтрите ѝ се намокрят и в нея се натрупват запалими остатъци.
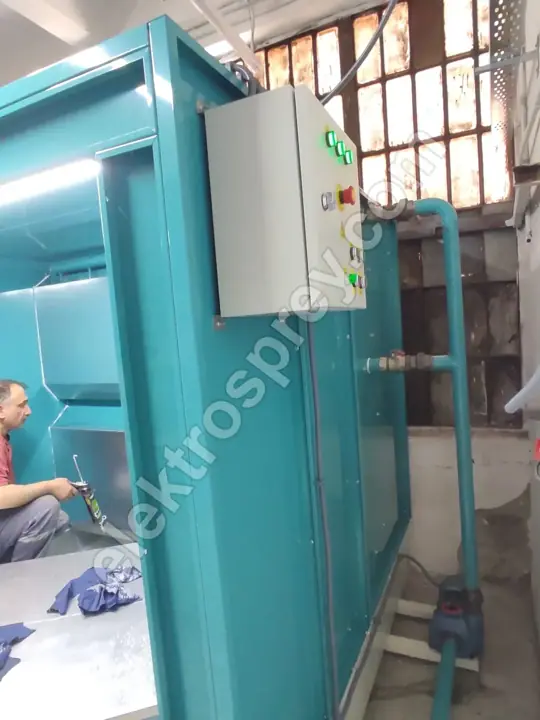
Камера за мокро боядисване с водна завеса е необходима, когато:
- Детайлът не понася температурата на полимеризация 180–200 °C (термично обработени детайли, детайли с пластмасови или дървени части, тънкостенни детайли).
- Работите със специални металик или матови ефектни нюанси, двукомпонентни индустриални бои или ремонтни и ретуширащи работи.
- Декоративната работа изисква безцветен лак върху праховото покритие.
В камерата с водна завеса излишъкът от боя се отмива от непрекъснато течаща завеса: 99% улавяне на разпръснатата боя, затворена водна система, над 600 lux LED осветление, за да преценява бояджията цвета правилно, антистатичен решетъчен под, който предотвратява натрупването на статично електричество, и оборудване с класификация ATEX Zone 2 заради парите на разтворителите. При камерата за прахово боядисване случаят по ATEX е прахов облак, при мократа камера — пари на разтворител; изискванията към оборудването се различават.
Повечето цехове в крайна сметка монтират и двете: серийната работа върху праховата линия, специалната и топлочувствителната работа — в мократа камера. Честа грешка при планирането е двете да се поставят една до друга, споделяйки един и същ дебит въздух — разстоянията за разделяне разглеждаме в площ и разположение на цеха.
Защо ATEX и CE не подлежат на договаряне?
Камерата за прахово боядисване е обем, в който съзнателно се създава облак от горим прах. Органичната боя над определена концентрация във въздуха може да експлодира при среща с източник на запалване, а електростатичният пистолет по определение генерира високо напрежение. Съвместяването на тези две неща в един обем е точно ситуацията, която ATEX урежда.
На практика това означава: осветлението и електрообзавеждането вътре в камерата трябва да носят правилния клас на защита, цялата метална конструкция и решетъчният под трябва да са изравнени по потенциал и заземени, приспособленията за окачване трябва да се поддържат чисти, за да останат токопроводими, а панелите за отвеждане на взрив и пожароизвестяването трябва да са част от проекта, а не добавка след това.
Маркировката CE декларира, че машината като цяло отговаря на изискванията за безопасност: авариен стоп, защити и блокировки, техническо досие, ръководство за експлоатация. Нашите камери се произвеждат в съответствие с изискванията на CE и ATEX и се доставят с 2 години гаранция от производителя. Това не са пера, които се орязват заради по-ниска цена; всяка икономия се плаща многократно при първия инцидент или първата проверка. При износ машина без CE досие може да бъде върната на митницата.
Камерата ли се избира преди пещта?
Редът е: най-голям размер на детайла → вътрешен обем на пещта → отвор на камерата → конвейер. Обемът на пещта е най-скъпата и най-малко гъвкава позиция в линията и камерата се съгласува с нея. За страната на пещта вижте цени на пещи за прахово боядисване и температурна равномерност на пещта, където обясняваме защо ±3 °C има значение. Ако планирате цяла линия от нулата, нашето основно ръководство как се изгражда цех за прахово боядисване е правилната отправна точка.
Мога ли да добавя пистолети към съществуващата си камера?
Отчасти. Добавянето на пистолети засяга блока за подаване на боя и капацитета на сгъстения въздух, но също и дебита на аспирацията. Ако вентилаторът вече едва удържа 0,5–0,8 m/s през наличния отвор, допълнителното количество боя от повече пистолети насища филтъра по-бързо и скоростта пада. Измерете ΔP и скоростта на въздуха, преди да добавите каквото и да било.
Обобщение
Изборът на камера започва от броя на цветовете: филтърна камера при един цвят, циклонна или комбинирана система при чести смени. Размерът идва от детайла, броят пистолети — от искания капацитет, а дебитът на вентилатора — от отвора на камерата × целевите 0,5–0,8 m/s. Камерата за мокро боядисване не е алтернатива на праховата; тя е отделно оборудване за друга работа.
Изпратете ни размерите на най-големия си детайл, броя цветове, с които ще работите, и целта си за дневна производителност — ще изчислим размера на камерата, броя пистолети и дебита на вентилатора и ще ви дадем оферта.