
Auswahl der Pulverkabine: Filter oder Zyklon?
Über die Kabine entscheidet eine einzige Frage: wie viele Farben Sie fahren werden. Bei einer Farbe genügt eine Filterkabine mit Patronen; bei häufigem Farbwechsel rücken Rückgewinnungsgrad und Reinigungszeit in den Vordergrund. Kabinenbauarten, Pistolenzahl, Luftmenge und warum die Innengeschwindigkeit bei 0,5–0,8 m/s liegen muss.
 Vergrößern
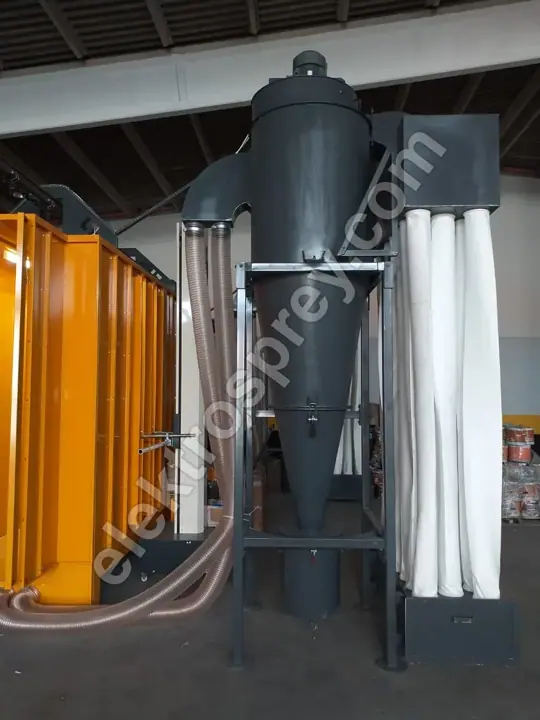
Über eine Pulverkabine entscheidet eine einzige Frage: wie viele Farben Sie fahren werden. Ein Betrieb mit einer Farbe oder wenigen benachbarten Farbtönen ist mit einer Patronenfilterkabine vollständig bedient — über 95 % Pulverrückgewinnung und über 99,9 % Abscheidegrad an der Patrone; Farbwechsel sind so selten, dass die Reinigungszeit die Produktion nie blockiert. In einem Betrieb, der mehr als einmal täglich die Farbe wechselt, entscheidet nicht die Beschichtungsleistung, sondern die Farbwechselzeit und wie schnell sich das zurückgewonnene Pulver austragen lässt — genau dort rechtfertigt ein Zyklon oder ein Kombisystem seinen Platz.
Alles Weitere — Pistolenzahl, Kabinenöffnung, Ventilatorleistung — wird erst nach diesen beiden Entscheidungen berechnet. Kabinen werden nicht aus dem Katalog gewählt; sie werden um das größte Teil herum gebaut, das Sie beschichten.
Filter, Zyklon oder Kombination?
Alle drei trennen Pulver und Luft nach demselben Prinzip. Der Unterschied liegt darin, wo das Pulver gesammelt wird und wie lange die Reinigung beim Farbwechsel dauert.
| Kabinenbauart | Farbwechselzeit | Rückgewinnung | Für wen geeignet |
|---|---|---|---|
| Patronenfilter | 45–90 Min. (Patronen reinigen oder tauschen) | über 95 % Rückgewinnung, über 99,9 % Abscheidung an der Patrone | Eine Farbe oder wenige Farbwechsel pro Woche; die häufigste und wirtschaftlichste Lösung |
| Zyklon | 15–30 Min. (Zyklonkörper und Trichter werden ausgewaschen) | 90–95 % am Zyklon, mit Nachfilter über 99,9 % gesamt | Betriebe mit 2 und mehr Farbwechseln pro Tag; Lohnbeschichter und Profilbeschichter mit breitem Farbspektrum |
| Kombination (Zyklon + Patrone) | 20–40 Min. | Zyklon als Vorabscheidung, Patrone als Endfilter, insgesamt über 99,9 % | Durchlaufanlagen mit hoher Kapazität, die schnellen Farbwechsel und sichere Reingasemission zugleich wollen |
Sagen wir es offen: ein Zyklon ist nicht immer besser. Er kostet mehr, braucht mehr Stellfläche und verlangt einen größeren Ventilator. In einer Werkstatt mit einer Farbe amortisiert sich diese Investition nie. Umgekehrt bedeutet ein Farbwechsel in einer Filterkabine, dass Patronen gereinigt oder getauscht werden; in einem Betrieb mit zwei Farbwechseln am Tag frisst das einen erheblichen Teil der Schicht.
Unsere Pulverkabinen mit Patronenfilter sind mit Druckluftimpuls-Abreinigung ausgeführt und für 2 bis 12 Pistolen konfigurierbar. Bei großer Farbvielfalt verkürzen Patronenkassetten mit Schnellverschluss und ein separater Pulvertrichter die Reinigungszeit deutlich.
Wie wird eine Kabine dimensioniert?
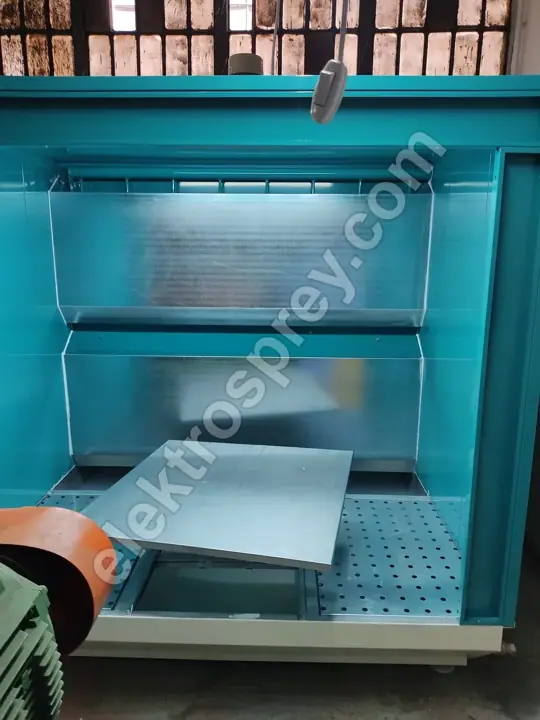
Die Kabinengröße ergibt sich aus dem Teil: Teilebreite und -höhe + Aufhängezugabe + der Arbeitsabstand, den die Pistole braucht. Ist die Kabinenöffnung — der Durchlass, durch den das Teil geführt wird — zu klein, tritt Pulver aus; ist sie größer als nötig, verlangt dieselbe Innengeschwindigkeit einen deutlich größeren Ventilator und in jeder Stunde jeder Schicht mehr Energie.
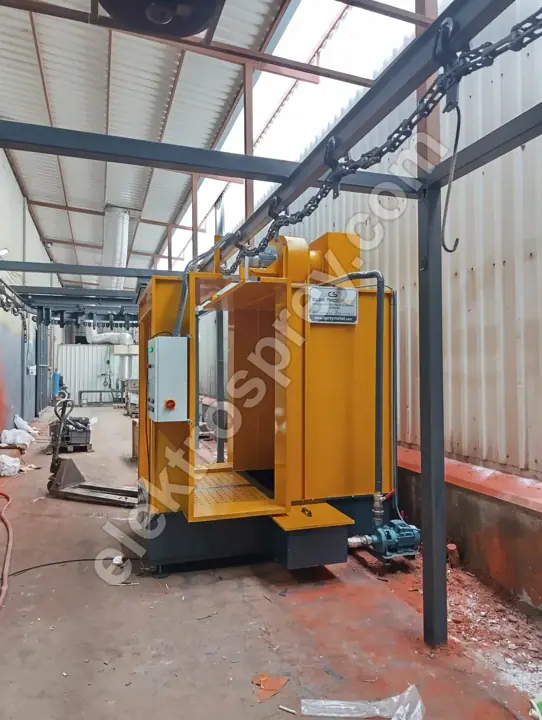
| Teilegröße (B × L) | Kabinenöffnung (ca.) | Pistolenzahl | Luftmengenbereich |
|---|---|---|---|
| Kleinteile bis 0,5 × 1 m | 0,8 × 1,2 m | 2 Pistolen (manuell) | 6.000–9.000 m³/h |
| Mittlere Teile, Blechgehäuse, 1 × 2 m | 1,2 × 2,2 m | 2–4 Pistolen (manuell oder 2 automatisch + 1 zum Nacharbeiten) | 10.000–16.000 m³/h |
| Paneele, Türen, Geländer, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 Pistolen | 16.000–24.000 m³/h |
| Aluminiumprofil, 3–7 m | 0,6 × 3,5 m (schmale, hohe Öffnung) | 6–8 Pistolen (automatisch, beidseitig) | 18.000–26.000 m³/h |
| Große Karosserien und Rahmen, Durchlaufanlage | 2 × 3 m und größer | 8–12 Pistolen + Nacharbeitsplatz | 25.000–40.000 m³/h |
Die Pistolenzahl ist keine Geschmacksfrage, sondern eine Rechnung: Fördergeschwindigkeit × Teileoberfläche ÷ Pistolenleistung. Auf einer Durchlaufanlage mit einem Fördersystem bei 1–6 m/min zwingt eine zu geringe Pistolenzahl dazu, die Linie zu verlangsamen — die Kapazität wird dann von den Pistolen begrenzt, nicht von der Kabine. Diese Rechnung führen wir Schritt für Schritt in der Kapazitätsberechnung der Pulverbeschichtungslinie vor.
Warum muss die Innengeschwindigkeit 0,5–0,8 m/s betragen?
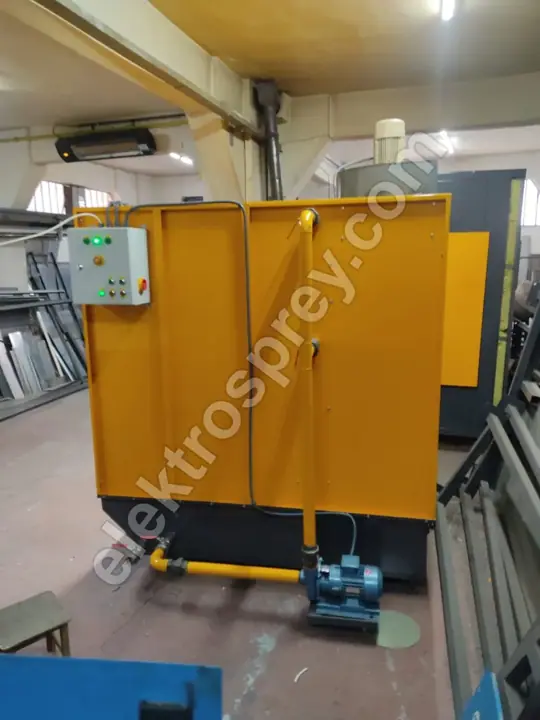
Die Luftgeschwindigkeit in der Kabine ist der unauffälligste und zugleich kritischste Parameter der ganzen Anlage. Das richtige Band liegt bei 0,5–0,8 m/s, und beide Enden haben ihren Preis:
- Unter 0,5 m/s: Die Luft hält das zerstäubte Pulver nicht in der Kabine. Pulver tritt durch die Öffnung in die Halle aus, der Bediener arbeitet in einer Wolke, auf Boden und Nachbaraggregaten bauen sich Ablagerungen auf. Damit steigt auch das Risiko einer explosionsfähigen Staubwolke.
- Über 0,8 m/s: Die Strömung wird stärker als die elektrostatische Kraft, die das geladene Teilchen am Werkstück hält. Pulver wird abgesaugt, bevor es sich anlegen kann. Sichtbares Ergebnis: dünnere Schicht, schlechter Aufbau an Kanten und Ecken, geringerer Auftragswirkungsgrad und damit höherer Pulververbrauch.
Die Frage lautet also nie „wie stark ist der Ventilator“, sondern ob die Luftmenge zur Kabinenöffnung passt. Die Luftmenge ist ungefähr Öffnungsfläche × Zielgeschwindigkeit: Eine Öffnung von 1,2 × 2,2 m ergibt rund 2,64 m² × 0,65 m/s ≈ 6.200 m³/h freien Durchsatz; der gewählte Ventilator liegt darüber, sobald Filterwiderstand, Kanalverluste und ein Sicherheitszuschlag hinzukommen. Ändert sich die Kabinengröße, ändert sich der Ventilator mit — und genau deshalb funktioniert es nicht, in eine Serienkabine nachträglich eine größere Öffnung zu schneiden.
Wie arbeitet die Druckluftimpuls-Abreinigung?
Auf der Außenfläche der Filterpatronen bildet sich ein Pulverkuchen. Wird er dicker, steigt der Differenzdruck, die Absaugung fällt ab, und die Innengeschwindigkeit sinkt unter 0,5 m/s — die Kabine beginnt also, Pulver austreten zu lassen. Die Impulsabreinigung verhindert das:
- Ein kurzer Stoß trockener Druckluft wird von der Reinluftseite in die Patrone eingeblasen (typisch 5–6 bar, Bruchteile einer Sekunde).
- Der Impuls dehnt die Patrone in Gegenrichtung; der Kuchen auf der Außenfläche wird mechanisch abgesprengt und fällt herunter.
- Das abgefallene Pulver sammelt sich im Trichter und geht über ein Sieb in die Rückgewinnung zurück. Daher stammt der Wert von über 95 % Rückgewinnung.
- Die Impulse werden im Wechsel abgegeben, während die Kabine läuft; die Linie steht nicht still.
Die Impulsfrequenz sollte über einen Differenzdrucksensor (ΔP) gesteuert werden, nicht über eine Zeitschaltung. Eine reine Zeitsteuerung verschleißt saubere Patronen ohne Not; eine ΔP-geführte Steuerung löst nur bei Bedarf aus und verbessert damit Druckluftverbrauch und Patronenstandzeit zugleich.
Wie oft müssen Filterpatronen getauscht werden?
Drei Dinge bestimmen das Intervall, und keines davon ist der Kalender: tägliche Laufzeit, Pulverart (Metallic- und feinkörnige Pulver setzen eine Patrone schneller zu) und ob der Impulsdruck richtig eingestellt ist. In einer Werkstatt mit einer Schicht und einer Farbe liegt die Patronenstandzeit typisch bei 12–24 Monaten; Zweischichtbetrieb und häufige Farbwechsel verkürzen sie. Der wirkliche Indikator ist nicht die verstrichene Zeit, sondern ob ΔP nach der Abreinigung wieder auf den Ausgangswert zurückgeht — tut er das nicht, ist die Patrone gesättigt.
Warum ist die Druckluftqualität so entscheidend?
Die Luft für die Impulsabreinigung muss trocken und ölfrei sein. Feuchte Luft macht aus dem Pulver in der Patrone Schlamm; diese Patrone lässt sich nie wieder abreinigen und ist Abfall. Dieselbe Feuchtigkeit in der Pulverförderleitung zerstört die Fluidisierung, lässt die Pistole spucken und erzeugt Orangenhaut und Krater in der Schicht. Ein Kältetrockner plus Ölfilter ist der Teil einer Kabineninvestition, an dem niemals gespart werden sollte.
Wann brauchen Sie eine Nasslackierkabine?
Diese beiden werden ständig verwechselt: eine Pulverkabine und eine Nasslackierkabine sind nicht dieselbe Einrichtung, und keine ersetzt die andere. Eine Pulverkabine ist darauf ausgelegt, trockenes Pulver abzuscheiden und zurückzugewinnen; Lösemittel-Lacknebel kann sie nicht erfassen, ihre Filter werden nass und es sammeln sich brennbare Rückstände an.
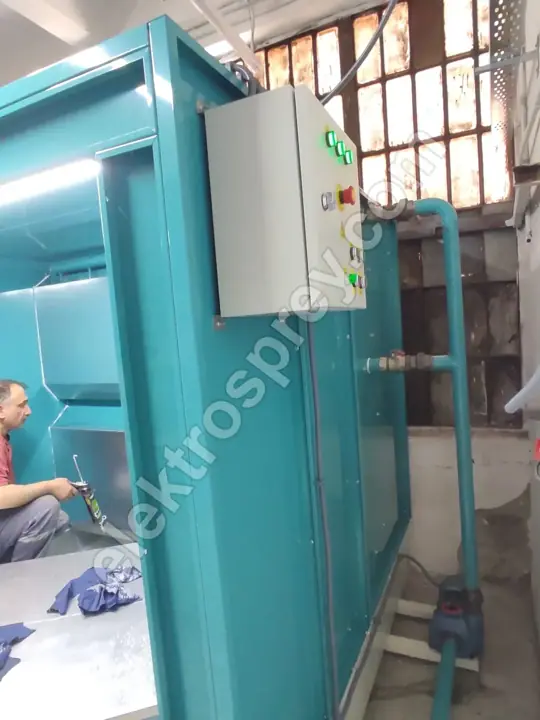
Eine Nasslackierkabine mit Wasservorhang ist erforderlich, wenn:
- Das Teil die Einbrenntemperatur von 180–200 °C nicht verträgt (wärmebehandelte, kunststoffhaltige, holzhaltige oder dünnwandige Teile).
- Sie besondere Metallic- oder Matteffekttöne, Zweikomponenten-Industrielacke oder Reparatur- und Ausbesserungsarbeiten fahren.
- Dekorative Arbeiten einen Klarlack über der Pulverbeschichtung verlangen.
In einer Wasservorhangkabine wird der Overspray von einem ständig fließenden Vorhang ausgewaschen: 99 % Oversprayerfassung, geschlossener Wasserkreislauf, über 600 Lux LED-Beleuchtung, damit der Lackierer die Farbe richtig beurteilen kann, ein antistatischer Gitterrostboden gegen statische Aufladung und eine Geräteeinstufung nach ATEX Zone 2 wegen der Lösemitteldämpfe. In der Pulverkabine ist der ATEX-Fall eine Staubwolke, in der Nasskabine der Lösemitteldampf — die Geräteanforderungen unterscheiden sich.
Die meisten Betriebe installieren am Ende beides: Serienarbeit auf der Pulverlinie, Sonder- und wärmeempfindliche Arbeit in der Nasskabine. Ein häufiger Planungsfehler ist, beide nebeneinander an dieselbe Luftmenge zu hängen — Abstände behandeln wir in Fläche und Layout der Anlage.
Warum sind ATEX und CE nicht verhandelbar?
Eine Pulverkabine ist ein Raum, in dem bewusst eine brennbare Staubwolke erzeugt wird. Organisches Pulver kann oberhalb einer bestimmten Konzentration in Luft explodieren, wenn es auf eine Zündquelle trifft, und eine elektrostatische Pistole erzeugt definitionsgemäß Hochspannung. Dass beides denselben Raum teilt, ist genau die Situation, die ATEX regelt.
In der Praxis heißt das: Beleuchtung und elektrische Betriebsmittel in der Kabine müssen die richtige Schutzart tragen, sämtliche Metallteile und der Gitterrostboden müssen verbunden und geerdet sein, Gehänge müssen sauber gehalten werden, damit sie leitfähig bleiben, und Druckentlastungsflächen sowie Brandmeldung gehören in die Konstruktion — nicht in eine Nachrüstung.
Das CE-Zeichen erklärt, dass die Maschine als Ganzes die Sicherheitsanforderungen erfüllt: Not-Halt, trennende Schutzeinrichtungen und Verriegelungen, technische Unterlagen, Betriebsanleitung. Unsere Kabinen werden nach den Anforderungen von CE und ATEX gefertigt und mit 2 Jahren Herstellergarantie geliefert. Das sind keine Positionen, die man für einen niedrigeren Preis streicht; jede Ersparnis zahlt sich beim ersten Vorfall oder bei der ersten Prüfung vielfach zurück. Im Export kann eine Maschine ohne CE-Unterlagen am Zoll zurückgewiesen werden.
Wird die Kabine vor dem Ofen ausgewählt?
Die Reihenfolge lautet: größtes Teil → Ofeninnenvolumen → Kabinenöffnung → Fördersystem. Das Ofenvolumen ist die teuerste und unflexibelste Position der Linie, und die Kabine wird darauf abgestimmt. Zur Ofenseite siehe Preise für Einbrennöfen und Temperaturgleichmäßigkeit im Ofen, wo wir erklären, warum ±3 °C zählen. Wenn Sie eine komplette Linie von Grund auf planen, ist unser Leitfaden Pulverbeschichtungsanlage aufbauen der richtige Ausgangspunkt.
Kann ich meiner vorhandenen Kabine Pistolen hinzufügen?
Bedingt. Zusätzliche Pistolen betreffen die Pulverförderung und die Druckluftkapazität, aber auch die Absaugluftmenge. Hält der Ventilator die 0,5–0,8 m/s über der vorhandenen Öffnung ohnehin nur knapp, sättigt die zusätzliche Pulverfracht den Filter schneller und die Geschwindigkeit fällt ab. Messen Sie ΔP und Luftgeschwindigkeit, bevor Sie irgendetwas ergänzen.
Zusammenfassung
Die Kabinenauswahl beginnt bei der Zahl der Farben: eine Filterkabine für eine Farbe, ein Zyklon oder ein Kombisystem bei häufigem Wechsel. Die Größe kommt vom Teil, die Pistolenzahl von der geforderten Kapazität und die Ventilatorluftmenge aus Kabinenöffnung × Zielwert 0,5–0,8 m/s. Eine Nasslackierkabine ist keine Alternative zur Pulverkabine; sie ist eine eigene Einrichtung für eine andere Aufgabe.
Senden Sie uns die Maße Ihres größten Teils, die Zahl der Farben, die Sie fahren werden, und Ihr Tagesziel an Stückzahl — wir berechnen Kabinengröße, Pistolenzahl und Ventilatorluftmenge und legen Ihnen ein Angebot vor.