
Избор на кабина за прашкасто фарбање: филтер или циклон?
Едно прашање ја одредува кабината: колку бои ќе работите. За една боја доволна е кабина со патронски филтер; честите промени на боја го ставаат на прво место степенот на поврат и времето на чистење. Типови кабини, број на пиштоли, проток на воздух и зошто внатрешната брзина на воздухот мора да биде 0,5–0,8 m/s.
 Зголеми
Едно прашање ја одредува кабината за прашкасто фарбање: колку бои ќе работите. Работилница што работи со една боја, или со неколку блиски нијанси, е целосно опслужена со кабина со патронски филтер која дава над 95% поврат на прашката и над 99,9% филтрација на патроната; промените на боја се толку ретки што времето на чистење никогаш не го запира производството. Во погон што ја менува бојата повеќе од еднаш дневно, одлучувачки не е квалитетот на нанесувањето туку времето на промена на боја и колку брзо може да се исчисти вратената прашка — тука циклонот или комбинираниот систем го оправдува своето место.
Сè останато — бројот на пиштоли, отворот на кабината, протокот на вентилаторот — се пресметува по тие две одлуки. Кабините не се избираат од каталог; тие се градат околу најголемиот дел што ќе го фарбате.
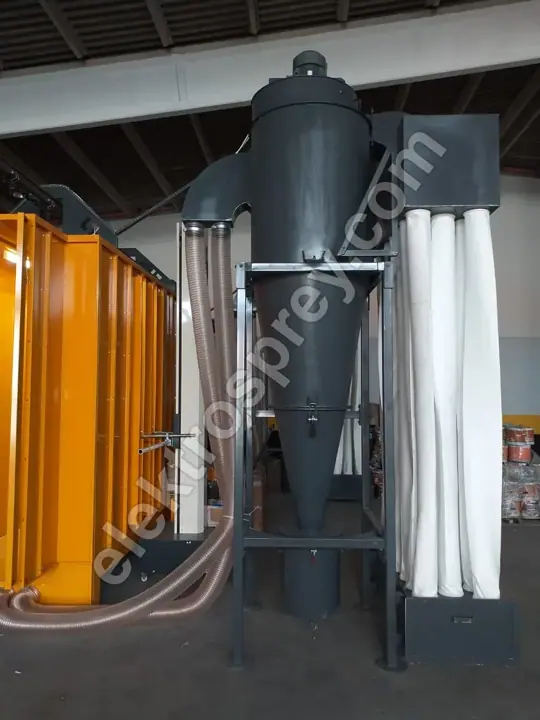
Филтер, циклон или комбиниран систем?
Сите три ја одвојуваат прашката од воздухот на ист начин. Разликата е каде се собира прашката и колку време му треба на системот да се исчисти при промена на боја.
| Тип кабина | Време на промена на боја | Поврат | На кого одговара |
|---|---|---|---|
| Патронски филтер | 45–90 мин (чистење или замена на патрони) | над 95% поврат, над 99,9% филтрација на патроната | Една боја или неколку промени неделно; најчестото и најекономично решение |
| Циклон | 15–30 мин (се мие телото на циклонот и бункерот) | 90–95% на циклонот, над 99,9% вкупно со дополнителен филтер | Погони што менуваат 2 и повеќе бои дневно; услужни работилници и фарбари на профили |
| Комбиниран (циклон + патрона) | 20–40 мин | Циклонот како примарно одвојување, патроната како завршен филтер, над 99,9% вкупно | Континуирани линии со висок капацитет што сакаат и брза промена на боја и безбедна емисија на оџакот |
Да бидеме искрени: циклонот не е секогаш подобар. Чини повеќе, зафаќа поголема површина и бара поголем вентилатор. Во работилница со една боја таа инвестиција никогаш не се враќа. Обратно, промената на боја во филтерска кабина значи чистење или замена на патрони; во погон што менува боја двапати дневно тоа троши сериозен дел од смената.
Нашите кабини за прашкасто фарбање со патронски филтер се изработуваат со pulse-jet чистење и се конфигурираат за 2 до 12 пиштоли. Таму каде што шаренилото на боите е големо, касетите со патрони за брзо вадење и одвоениот бункер за прашка значително го скратуваат времето на чистење.
Како се димензионира кабината?
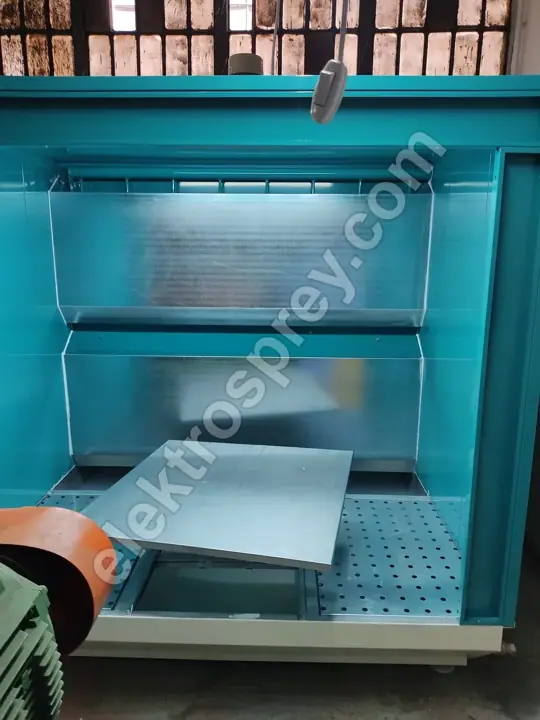
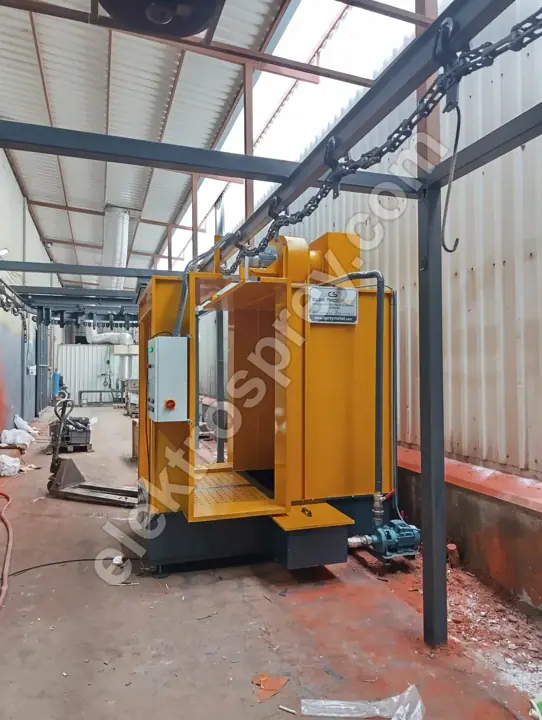
Големината на кабината произлегува од делот: ширина и висина на делот + додаток за закачување + работното растојание што му треба на пиштолот. Ако отворот на кабината (устата низ која поминува делот) е премал, прашката бега; ако е поголем од потребното, за да се одржи истата внатрешна брзина треба многу поголем вентилатор и повеќе енергија секој час од секоја смена.
| Големина на делот (ш × д) | Отвор на кабината (приближно) | Број на пиштоли | Опсег на проток на воздух |
|---|---|---|---|
| Мали делови до 0,5 × 1 m | 0,8 × 1,2 m | 2 пиштоли (рачни) | 6.000–9.000 m³/h |
| Средни делови, лимени куќишта, 1 × 2 m | 1,2 × 2,2 m | 2–4 пиштоли (рачни, или 2 автоматски + 1 за доработка) | 10.000–16.000 m³/h |
| Панели, врати, огради, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 пиштоли | 16.000–24.000 m³/h |
| Алуминиумски профил, 3–7 m | 0,6 × 3,5 m (тесен, висок отвор) | 6–8 пиштоли (автоматски, од двете страни) | 18.000–26.000 m³/h |
| Големи каросерии и шасии, тунелска линија | 2 × 3 m и повеќе | 8–12 пиштоли + место за доработка | 25.000–40.000 m³/h |
Бројот на пиштоли не е ствар на вкус; тоа е аритметика: брзина на транспортерот × површина на делот ÷ капацитет на пиштолот. На тунелска линија со транспортер што работи на 1–6 m/min, недоволниот број пиштоли ве присилува да ја забавите линијата — капацитетот го ограничуваат пиштолите, а не кабината. Таа пресметка чекор по чекор ја разработуваме во пресметка на капацитет на линија за прашкасто фарбање.
Зошто внатрешната брзина на воздухот мора да биде 0,5–0,8 m/s?
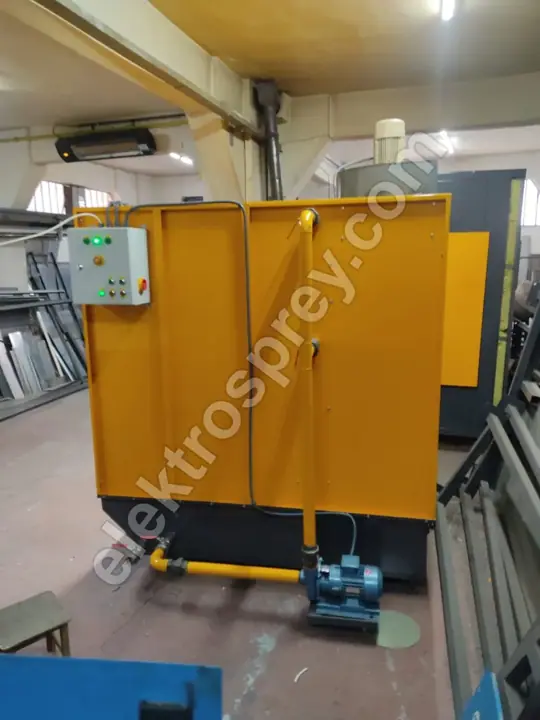
Брзината на воздухот во кабината е најтивкиот и најкритичен параметар во целиот систем. Точниот опсег е 0,5–0,8 m/s, а двата краја носат казна:
- Под 0,5 m/s: воздухот не може да ја задржи распрснатата прашка во кабината. Прашката излегува низ отворот во халата, операторот работи во облак, а наслаги се таложат на подот и на соседната опрема. Со тоа расте и ризикот од експлозивен облак прашина.
- Над 0,8 m/s: струењето станува посилно од електростатската сила што ја држи наелектризираната честичка на делот. Прашката се повлекува во отсисот пред да се залепи. Видливиот резултат: потенок слој, слабо нанесување по рабовите и аглите, полоша ефикасност на пренос и оттука поголема потрошувачка на прашка.
Значи прашањето никогаш не е „колку е моќен вентилаторот" туку дали протокот е точен за отворот на кабината. Протокот е приближно површина на отворот × целна брзина: отвор од 1,2 × 2,2 m е околу 2,64 m² × 0,65 m/s ≈ 6.200 m³/h слободен премин; избраниот вентилатор оди над таа бројка кога ќе се додадат отпорот на филтерот, загубите во каналите и сигурносната резерва. Променете ја големината на кабината и вентилаторот се менува со неа — затоа дополнителното сечење на поголем отвор во готова кабина подоцна не функционира.
Како работи pulse-jet чистењето на филтерот?
Патронските филтри собираат слој прашка на својата надворешна површина. Како што слојот се задебелува, диференцијалниот притисок расте, отсисот опаѓа, а внатрешната брзина паѓа под 0,5 m/s — што значи дека кабината почнува да пропушта прашка. Pulse-jet системот го спречува тоа:
- Краток удар сув воздух под висок притисок се вбризгува во патроната од чистата страна (типично 5–6 bar, во делче од секундата).
- Импулсот ја шири патроната во обратна насока; слојот на надворешната површина механички се крши и паѓа.
- Паднатата прашка се собира во бункерот и преку сито се враќа во системот за поврат. Оттука доаѓа бројката од над 95% поврат.
- Импулсите се испукуваат по редослед додека кабината работи; линијата не запира.
Честотата на импулсите треба да ја управува сензор за диференцијален притисок (ΔP), а не тајмер. Систем со фиксен тајмер бесцелно ги троши чистите патрони; систем управуван преку ΔP испукува само кога е потребно, што ја подобрува и потрошувачката на компримиран воздух и векот на патроните.
Колку често треба да се менуваат патронските филтри?
Три работи го одредуваат интервалот, и ниту една од нив не е календарот: дневните работни часови, типот на прашка (металните и ситнозрнестите прашки побрзо ја запушуваат патроната) и дали притисокот на импулсот е правилно поставен. Во работилница со една смена и една боја векот на патроната е типично 12–24 месеци; двете смени и честите промени на боја го скратуваат. Вистинскиот показател не е поминатото време туку дали ΔP се враќа на почетното ниво по чистењето — ако не се враќа, патроната е заситена.
Зошто квалитетот на компримираниот воздух е толку важен?
Воздухот што ја храни pulse-jet линијата мора да биде сув и без масло. Влажниот воздух ја претвора прашката во кал во внатрешноста на патроната; таа патрона повеќе никогаш нема да се исчисти и оди директно во отпад. Истата влага ако стигне до линијата за довод на прашка ја уништува флуидизацијата, го тера пиштолот да плука и создава портокалова кора и кратери во слојот. Ладилен сушач плус филтер за масло е делот од инвестицијата во кабина за кој никогаш не треба да се преговара.
Кога ви треба кабина за мокро фарбање?
Овие две постојано се мешаат: кабината за прашкасто фарбање и кабината за мокро фарбање не се иста опрема и ниедната не ја заменува другата. Кабината за прашка е проектирана да одвојува и да враќа сува прашка; таа не може да ја фати маглата од бои на растворувач, филтрите ѝ се навлажнуваат и во неа се насобира запалив остаток.
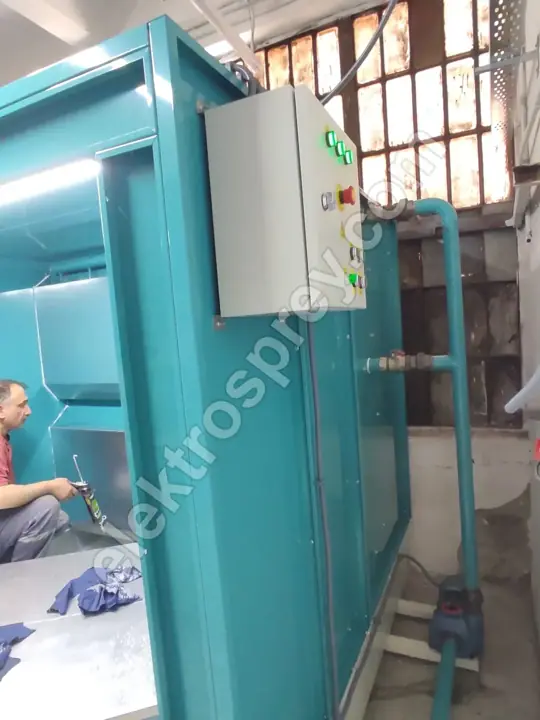
Кабина за мокро фарбање со воден слап е потребна кога:
- Делот не поднесува температура на полимеризација од 180–200 °C (термички обработени делови, делови со пластика, со дрво или со тенки ѕидови).
- Работите со специјални метални или мат ефект нијанси, двокомпонентни индустриски бои, или поправки и доработки.
- Декоративната работа бара безбоен лак врз прашкастиот слој.
Во кабина со воден слап прекумерното распрскување се измива со непрекинат слап: 99% фаќање на overspray, затворен воден циклус, LED осветлување над 600 lux за да може фарбарот правилно да ја оцени бојата, антистатички решеткаст под за да се спречи натрупување статички електрицитет и опрема класифицирана според ATEX Zone 2 поради испарувањата од растворувачите. Во кабината за прашка случајот со ATEX е облакот прашина; во мократа кабина тоа се испарувањата од растворувачи — барањата за опремата се разликуваат.
Повеќето погони на крајот ги монтираат и двете: серискиот обем на линијата за прашка, специјалната и топлински чувствителна работа во мократа кабина. Честа грешка во планирањето е двете да се постават една до друга со заеднички проток на воздух — растојанијата за раздвојување ги обработуваме во површина и распоред на погонот.
Зошто за ATEX и CE не се преговара?
Кабината за прашкасто фарбање е простор во кој намерно се создава облак запалива прашина. Органската прашка над одредена концентрација во воздух може да експлодира кога ќе наиде на извор на палење, а електростатскиот пиштол по дефиниција создава висок напон. Тие две работи во ист простор е токму ситуацијата што ја регулира ATEX.
Во пракса тоа значи: осветлувањето и електричната опрема во кабината мора да носат правилна класа на заштита, целата метална конструкција и решеткастиот под мора да бидат поврзани и заземјени, носачите за закачување мора да се одржуваат чисти за да останат спроводливи, а панелите за растоварување на експлозија и детекцијата на пожар мора да бидат дел од проектот — не дополнителна мисла.
Ознаката CE изјавува дека машината како целина ги исполнува барањата за безбедност на машините: копче за итно запирање, заштити и блокади, техничко досие, упатство за употреба. Нашите кабини се произведуваат во согласност со барањата на CE и ATEX и се испорачуваат со 2 години гаранција од производителот. Ова не се ставки што се кратат за пониска цена; секоја заштеда се плаќа многукратно при првиот инцидент или првата инспекција. За извоз, машина без CE досие може да биде вратена на царина.
Дали кабината се избира пред печката?
Редоследот е: најголема големина на делот → внатрешен волумен на печката → отвор на кабината → транспортер. Волуменот на печката е најскапата и најмалку флексибилна ставка на линијата, а кабината се усогласува со неа. За страната на печката видете ги цените на печките за прашкасто фарбање и температурната рамномерност во печката, каде објаснуваме зошто ±3 °C е важно. Ако планирате целосна линија од нула, нашиот основен водич како да поставите погон за прашкасто фарбање е вистинската почетна точка.
Може ли да додадам пиштоли на постојната кабина?
Делумно. Додавањето пиштоли влијае на единицата за довод на прашка и на капацитетот на компримираниот воздух, но и на протокот на отсисот. Ако вентилаторот веќе едвај држи 0,5–0,8 m/s низ постојниот отвор, дополнителното оптоварување со прашка од повеќе пиштоли побрзо го засити филтерот и брзината паѓа. Измерете ΔP и брзина на воздухот пред да додадете што било.
Заклучок
Изборот на кабина започнува со бројот на бои: филтерска кабина за една боја, циклон или комбиниран систем за чести промени. Големината произлегува од делот, бројот на пиштоли од потребниот капацитет, а протокот на вентилаторот од отворот на кабината × целните 0,5–0,8 m/s. Кабината за мокро фарбање не е алтернатива на кабината за прашка; тоа е одвоена опрема за друга работа.
Испратете ни ги димензиите на вашиот најголем дел, бројот на бои што ќе ги работите и дневната цел за производство — ќе ја пресметаме големината на кабината, бројот на пиштоли и протокот на вентилаторот и ќе ви дадеме понуда.