
Välja pulverlackeringsbox: filter eller cyklon?
En enda fråga avgör boxen: hur många färger ska du köra. En enda färg klaras helt av en patronfilterbox; täta färgbyten flyttar fram återvinningsgrad och rengöringstid. Boxtyper, antal pistoler, luftflöde och varför lufthastigheten inne i boxen måste ligga på 0.5–0.8 m/s.
 Förstora
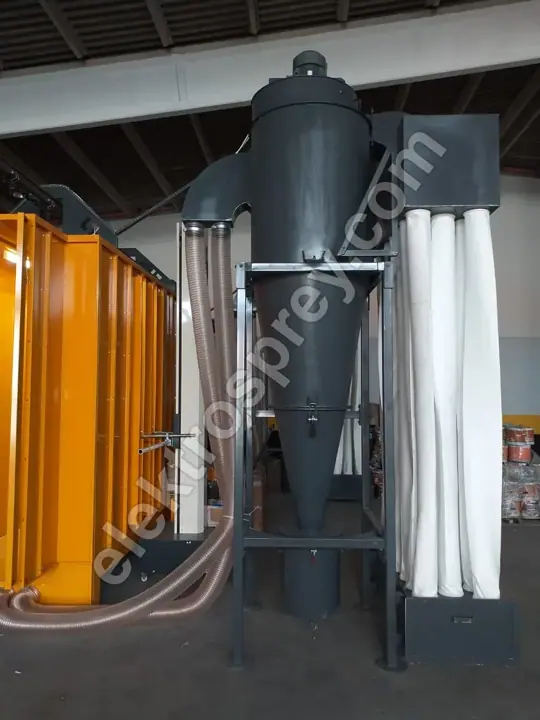
En enda fråga avgör en lackeringsbox för pulver: hur många färger ska du köra. En verkstad som kör en färg, eller några närliggande nyanser, är fullt betjänad av en patronfilterbox som ger 95%+ pulveråtervinning och 99.9%+ filtrering i patronen; färgbytena är så sällsynta att rengöringstiden aldrig blockerar produktionen. I en anläggning som byter färg mer än en gång om dagen är den avgörande faktorn inte lackeringsprestandan utan färgbytestiden och hur snabbt det återvunna pulvret kan rensas ut — det är där en cyklon eller ett kombinerat system gör sig förtjänt av sin plats.
Allt annat — antal pistoler, boxöppning, fläktflöde — beräknas efter de två besluten. Boxar väljs inte ur en katalog; de byggs runt den största detalj du ska lackera.
Filter, cyklon eller kombinerat?
Alla tre skiljer pulver från luft på samma sätt. Skillnaden ligger i var pulvret samlas upp och hur lång tid systemet tar att rengöra vid ett färgbyte.
| Boxtyp | Färgbytestid | Återvinning | Passar vem |
|---|---|---|---|
| Patronfilter | 45–90 min (rensning eller byte av patroner) | 95%+ återvinning, 99.9%+ filtrering i patronen | En färg, eller några färgbyten per vecka; den vanligaste och mest ekonomiska lösningen |
| Cyklon | 15–30 min (cyklonkropp och tratt spolas rena) | 90–95% i cyklonen, 99.9%+ totalt med efterfilter | Anläggningar som byter 2+ färger om dagen; legoverkstäder och profillackerare med brett färgprogram |
| Kombinerat (cyklon + patron) | 20–40 min | Cyklonen som primär avskiljning, patronen som slutfilter, 99.9%+ totalt | Kontinuerliga linjer med hög kapacitet som vill ha både snabbt färgbyte och säkert utsläpp i skorstenen |
Låt oss vara ärliga: en cyklon är inte alltid bättre. Den kostar mer, tar mer golvyta och kräver en större fläkt. I en enfärgsverkstad betalar den investeringen aldrig tillbaka sig. Omvänt innebär ett färgbyte i en filterbox att patronerna rengörs eller byts; i en anläggning som byter färg två gånger om dagen äter det upp en betydande del av skiftet.
Våra patronfilterboxar för pulver byggs med pulsjetrensning och konfigureras för 2 till 12 pistoler. Där färgvariationen är stor kortar snabbkopplade patronkassetter och en separat pulvertratt rengöringstiden avsevärt.
Hur dimensioneras en box?
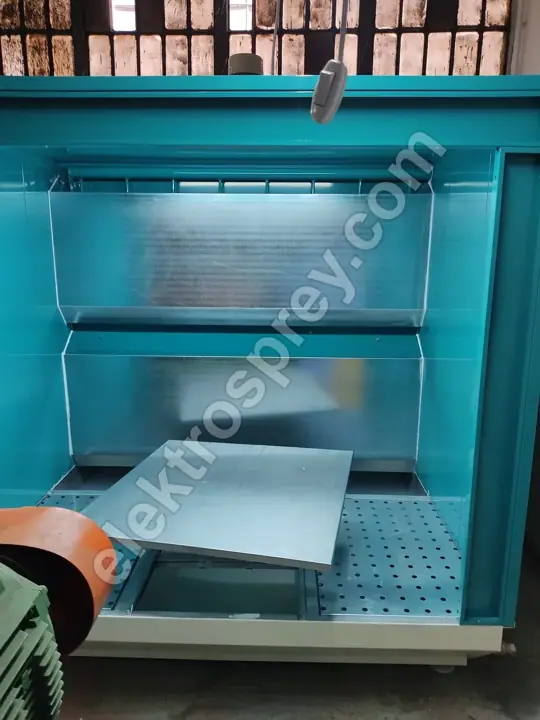
Boxens storlek kommer från detaljen: detaljens bredd och höjd + utrymme för upphängning + det arbetsavstånd pistolen behöver. Om boxöppningen (munnen som detaljen passerar genom) är för liten läcker pulver ut; är den större än nödvändigt kräver samma inre lufthastighet en betydligt större fläkt och mer energi varje timme i varje skift.
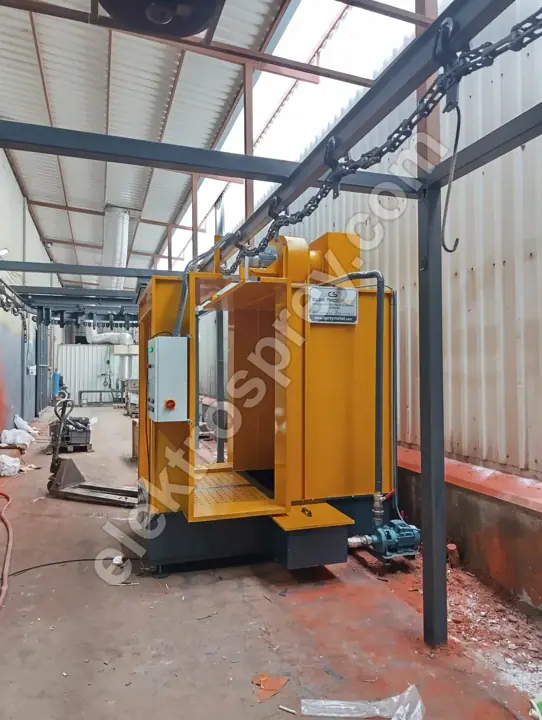
| Detaljmått (b × l) | Boxöppning (ca) | Antal pistoler | Luftflödesintervall |
|---|---|---|---|
| Små detaljer upp till 0.5 × 1 m | 0.8 × 1.2 m | 2 pistoler (manuella) | 6,000–9,000 m³/h |
| Medelstora detaljer, plåtkapslingar, 1 × 2 m | 1.2 × 2.2 m | 2–4 pistoler (manuella, eller 2 automatiska + 1 för bättring) | 10,000–16,000 m³/h |
| Paneler, dörrar, räcken, 1.5 × 3 m | 1.6 × 3.2 m | 4–6 pistoler | 16,000–24,000 m³/h |
| Aluminiumprofil, 3–7 m | 0.6 × 3.5 m (smal, hög öppning) | 6–8 pistoler (automatiska, båda sidor) | 18,000–26,000 m³/h |
| Stora karosser och chassin, tunnellinje | 2 × 3 m och uppåt | 8–12 pistoler + bättringsstation | 25,000–40,000 m³/h |
Antalet pistoler är ingen smaksak; det är aritmetik: transportörens hastighet × detaljens yta ÷ pistolens kapacitet. På en tunnellinje med en transportör som går i 1–6 m/min tvingar ett för lågt antal pistoler dig att sänka linjehastigheten — kapaciteten begränsas av pistolerna, inte av boxen. Vi går igenom den beräkningen steg för steg i kapacitetsberäkning för en pulverlackeringslinje.
Varför måste den inre lufthastigheten vara 0.5–0.8 m/s?
Lufthastigheten inne i boxen är den tystaste och mest kritiska parametern i hela systemet. Rätt band är 0.5–0.8 m/s, och båda ändarna av det har ett pris:
- Under 0.5 m/s: luften förmår inte hålla kvar det finfördelade pulvret inne i boxen. Pulver läcker ut genom öppningen i verkstaden, operatören arbetar i ett moln och avlagringar byggs upp på golvet och på intilliggande utrustning. Risken för explosivt dammoln stiger i samma takt.
- Över 0.8 m/s: luftströmmen blir starkare än den elektrostatiska kraft som håller den laddade partikeln på detaljen. Pulvret dras in i utsuget innan det hinner fastna. Det synliga resultatet: tunnare skikt, dålig täckning på kanter och hörn, sämre överföringsgrad och därmed högre pulverförbrukning.
Frågan är alltså aldrig "hur stark är fläkten" utan om flödet är rätt för boxöppningen. Flödet är ungefär öppningsarea × målhastighet: en öppning på 1.2 × 2.2 m är cirka 2.64 m² × 0.65 m/s ≈ 6,200 m³/h fri genomströmning; den valda fläkten ligger över det när filtermotstånd, kanalförluster och en säkerhetsmarginal lagts till. Ändrar du boxens storlek ändras fläkten med den — vilket är skälet till att det inte fungerar att i efterhand skära upp en större öppning i en standardbox.
Hur fungerar pulsjetrensning av filtren?
Patronfilter bygger upp en kaka av pulver på sin yttre yta. När kakan tjocknar stiger tryckfallet, utsuget sjunker och den inre lufthastigheten faller under 0.5 m/s — vilket betyder att boxen börjar läcka pulver. Pulsjetsystemet förhindrar det:
- En kort stöt av torr tryckluft blåses in i patronen från renluftssidan (typiskt 5–6 bar, under en bråkdel av en sekund).
- Pulsen vidgar patronen i motsatt riktning; kakan på ytterytan bryts mekaniskt loss och faller ned.
- Det nedfallna pulvret samlas i tratten och återförs genom en sikt till återvinningssystemet. Det är härifrån siffran 95%+ återvinning kommer.
- Pulserna avfyras i sekvens medan boxen är i drift; linjen stannar inte.
Pulsfrekvensen bör styras av en differenstrycksgivare (ΔP), inte av ett tidur. Ett system med fast tidur sliter rena patroner i onödan; ett ΔP-styrt system avfyrar bara när det behövs och förbättrar både tryckluftsförbrukningen och patronernas livslängd.
Hur ofta behöver filterpatroner bytas?
Tre saker bestämmer intervallet, och ingen av dem är kalendern: daglig drifttid, pulvertyp (metallicpulver och pulver med fina partiklar täpper till en patron snabbare) och om pulstrycket är rätt inställt. I en enfärgsverkstad med ett skift är patronernas livslängd typiskt 12–24 månader; dubbla skift och täta färgbyten kortar den. Den verkliga indikatorn är inte förfluten tid utan om ΔP återgår till sin ursprungliga nivå efter rensning — gör det inte det är patronen mättad.
Varför är tryckluftens kvalitet så viktig?
Luften som matar pulsjetledningen måste vara torr och oljefri. Fuktig luft förvandlar pulvret till lera inne i patronen; den patronen går aldrig att rensa igen och blir direkt avfall. Samma fukt som når pulvermatningen förstör fluidiseringen, får pistolen att spotta och ger apelsinskal och kratrar i skiktet. En kyltork plus ett oljefilter är den del av en boxinvestering som aldrig ska förhandlas bort.
När behövs en våtlackeringsbox?
Dessa två blandas ständigt ihop: en pulverbox och en våtlackeringsbox är inte samma utrustning, och den ena ersätter inte den andra. En pulverbox är konstruerad för att avskilja och återvinna torrt pulver; den kan inte fånga lösningsmedelsburen färgdimma, dess filter blir blöta och den samlar på sig brandfarliga rester.
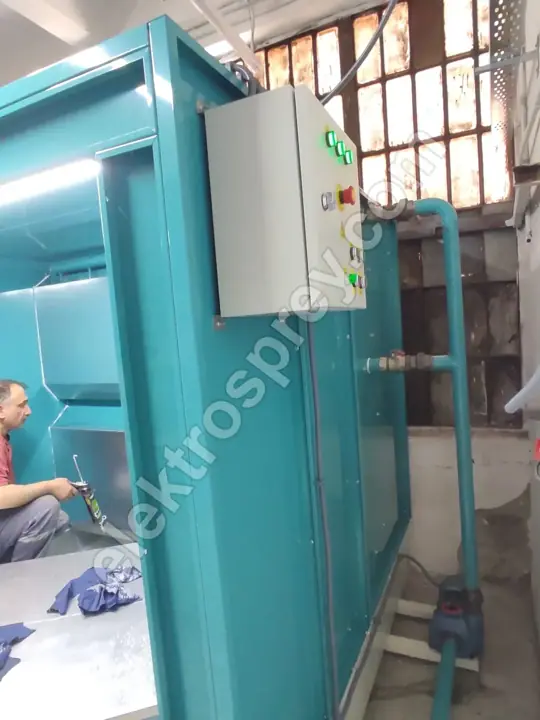
En våtlackeringsbox med vattenridå krävs när:
- Detaljen inte tål pulvrets härdtemperatur på 180–200 °C (värmebehandlade detaljer, detaljer med plast eller trä, eller tunnväggiga detaljer).
- Du kör särskilda metallic- eller matta effektnyanser, tvåkomponents industrifärger, eller reparations- och bättringsarbete.
- Ett dekorativt arbete kräver klarlack över pulverskiktet.
I en vattenridåbox tvättas översprutet bort av en kontinuerligt rinnande ridå: 99% uppfångning av översprut, ett slutet vattensystem, 600+ lux LED-belysning så att lackeraren kan bedöma färgen rätt, ett antistatiskt gallerdurksgolv som hindrar statisk uppladdning, och utrustning klassad för ATEX zon 2 på grund av lösningsmedelsångorna. I en pulverbox är ATEX-fallet ett dammoln; i en våtbox är det lösningsmedelsånga — kraven på utrustningen skiljer sig åt.
De flesta anläggningar installerar till slut båda: volymarbetet på pulverlinjen, specialarbeten och värmekänsliga detaljer i våtboxen. Ett vanligt planeringsmisstag är att placera de två sida vid sida med gemensamt luftflöde — vi går igenom separationsavstånd i anläggningens yta och layout.
Varför är ATEX och CE inte förhandlingsbara?
En lackeringsbox för pulver är en volym där ett brännbart dammoln avsiktligt skapas. Organiskt pulver över en viss koncentration i luft kan explodera när det möter en tändkälla, och en elektrostatisk pistol genererar per definition högspänning. Att de två delar en och samma volym är precis den situation ATEX reglerar.
I praktiken betyder det: belysning och elutrustning inne i boxen måste ha rätt skyddsklass, all plåt och gallerdurken måste vara potentialutjämnade och jordade, upphängningsjiggarna måste hållas rena så att de förblir ledande, och explosionsavlastningspaneler och branddetektering måste ingå i konstruktionen — inte läggas till i efterhand.
CE-märket intygar att maskinen som helhet uppfyller maskinsäkerhetskraven: nödstopp, skydd och förreglingar, teknisk fil, bruksanvisning. Våra boxar tillverkas enligt kraven i CE och ATEX och levereras med 2 års tillverkargaranti. Det här är inte poster att skala bort för ett lägre pris; varje besparing betalas tillbaka mångfaldigt vid den första incidenten eller den första inspektionen. Vid export kan en maskin utan CE-dokumentation stoppas i tullen.
Väljs boxen före ugnen?
Ordningen är: största detaljens mått → ugnens innervolym → boxöppning → transportör. Ugnsvolymen är den dyraste och minst flexibla posten på linjen, och boxen anpassas till den. För ugnssidan, se priser på pulverlackeringsugnar och temperaturjämnhet i ugnen, där vi förklarar varför ±3 °C spelar roll. Planerar du en komplett linje från grunden är vår översiktsguide så bygger du en pulverlackeringsanläggning rätt startpunkt.
Kan jag lägga till pistoler i min befintliga box?
Delvis. Fler pistoler påverkar pulvermatningsenheten och tryckluftskapaciteten, men också utsugsflödet. Om fläkten redan nätt och jämnt håller 0.5–0.8 m/s över den befintliga öppningen mättar den extra pulvermängden filtret snabbare och hastigheten sjunker. Mät ΔP och lufthastighet innan du lägger till något.
Sammanfattning
Valet av box börjar med antalet färger: en filterbox för en färg, en cyklon eller ett kombinerat system för täta byten. Storleken kommer från detaljen, antalet pistoler från den kapacitet som krävs, och fläktflödet från boxöppningen × målet 0.5–0.8 m/s. En våtlackeringsbox är inget alternativ till en pulverbox; det är separat utrustning för ett annat uppdrag.
Skicka oss måtten på din största detalj, antalet färger du ska köra och ditt mål för daglig produktion — så beräknar vi boxstorlek, antal pistoler och fläktflöde och lämnar offert.