
Výběr lakovací kabiny pro práškové lakování: filtr, nebo cyklon?
O kabině rozhoduje jediná otázka: kolik barev budete lakovat. Jedné barvě plně postačí kabina s filtračními patronami; při častých změnách odstínu se do popředí dostává míra zpětného získávání prášku a doba čištění. Typy kabin, počet pistolí, průtok vzduchu a proč se rychlost proudění uvnitř kabiny musí držet na 0,5–0,8 m/s.
 Zvětšit
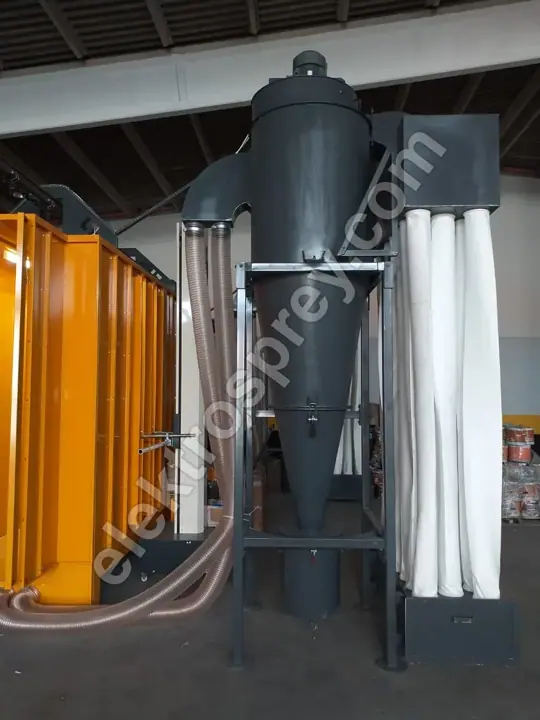
O lakovací kabině pro práškové lakování rozhoduje jediná otázka: kolik barev budete lakovat. Provozu, který pracuje s jednou barvou nebo s několika blízkými odstíny, plně postačí kabina s filtračními patronami, jež zajišťuje 95 % a vyšší zpětné získávání prášku a 99,9 % a vyšší filtraci na patroně; změny barvy jsou natolik vzácné, že doba čištění nikdy nebrzdí výrobu. V provozu, který mění odstín víckrát denně, nerozhoduje kvalita nánosu, ale doba změny barvy a rychlost, s jakou lze vyčistit zachycený prášek — a právě zde si cyklon nebo kombinovaný systém obhájí své místo.
Všechno ostatní — počet pistolí, otvor kabiny, výkon ventilátoru — se počítá až po těchto dvou rozhodnutích. Kabina se nevybírá z katalogu; staví se kolem největšího dílu, který budete lakovat.
Filtr, cyklon, nebo kombinace?
Všechny tři oddělují prášek od vzduchu stejným způsobem. Rozdíl je v tom, kde se prášek zachycuje a jak dlouho trvá vyčištění systému při změně barvy.
| Typ kabiny | Doba změny barvy | Zpětné získávání | Pro koho je vhodná |
|---|---|---|---|
| Filtrační patrony | 45–90 min (čištění nebo výměna patron) | 95 %+ zpětné získávání, 99,9 %+ filtrace na patroně | Jedna barva nebo několik změn týdně; nejběžnější a nejhospodárnější řešení |
| Cyklon | 15–30 min (omytí tělesa cyklonu a násypky) | 90–95 % na cyklonu, 99,9 %+ celkově s dofiltrem | Provozy měnící 2 a více barev denně; zakázkové lakovny a lakovny profilů se širokou paletou |
| Kombinace (cyklon + patrony) | 20–40 min | Cyklon jako primární odlučovač, patrona jako koncový filtr, celkem 99,9 %+ | Vysokokapacitní kontinuální linky, které chtějí zároveň rychlou změnu barvy i bezpečnou emisi z komína |
Buďme upřímní: cyklon není vždy lepší. Je dražší, zabírá více plochy a vyžaduje větší ventilátor. V jednobarevném provozu se taková investice nikdy nevrátí. Naopak změna barvy ve filtrační kabině znamená vyčištění nebo výměnu patron; v provozu, který mění odstín dvakrát denně, to spolyká podstatnou část směny.
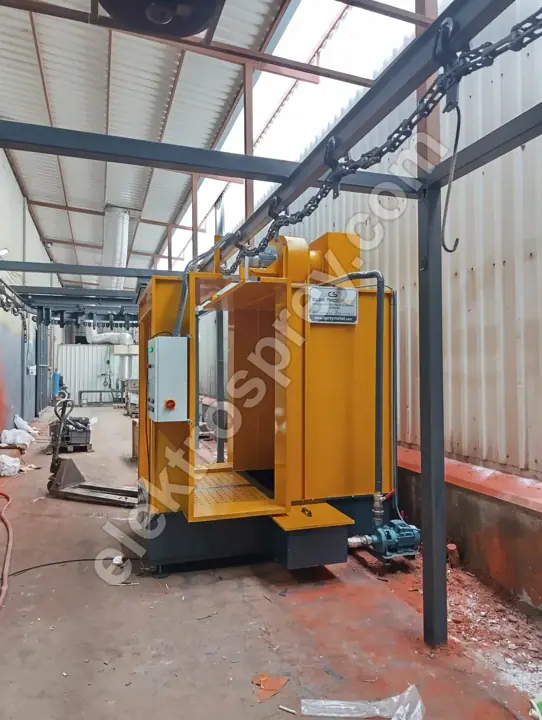
Naše kabiny s filtračními patronami mají pulzní regeneraci a konfigurují se pro 2 až 12 pistolí. Tam, kde je barevná rozmanitost vysoká, výrazně zkracují dobu čištění rychloupínací kazety patron a samostatná násypka na prášek.
Jak se dimenzuje kabina?
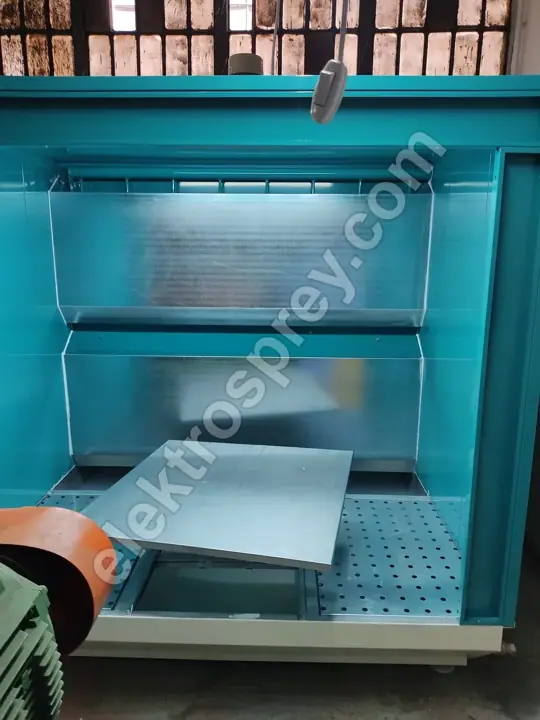
Rozměr kabiny vychází z dílu: šířka a výška dílu + přídavek na zavěšení + pracovní odstup, který pistole potřebuje. Je-li otvor kabiny (ústí, jímž díl prochází) příliš malý, prášek uniká ven; je-li větší, než je nutné, vyžaduje udržení stejné rychlosti proudění podstatně větší ventilátor a více energie každou hodinu každé směny.
| Rozměr dílu (š × d) | Otvor kabiny (přibližně) | Počet pistolí | Rozsah průtoku vzduchu |
|---|---|---|---|
| Drobné díly do 0,5 × 1 m | 0,8 × 1,2 m | 2 pistole (ruční) | 6 000–9 000 m³/h |
| Střední díly, plechové skříně, 1 × 2 m | 1,2 × 2,2 m | 2–4 pistole (ruční, nebo 2 automatické + 1 na dostřik) | 10 000–16 000 m³/h |
| Panely, dveře, zábradlí, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 pistolí | 16 000–24 000 m³/h |
| Hliníkové profily, 3–7 m | 0,6 × 3,5 m (úzký, vysoký otvor) | 6–8 pistolí (automatické, z obou stran) | 18 000–26 000 m³/h |
| Velké karoserie a rámy, tunelová linka | 2 × 3 m a více | 8–12 pistolí + stanoviště dostřiku | 25 000–40 000 m³/h |
Počet pistolí není věcí vkusu, je to výpočet: rychlost dopravníku × povrch dílu ÷ výkon pistole. Na tunelové lince s dopravníkem běžícím 1-6 m/min vás poddimenzovaný počet pistolí donutí linku zpomalit — kapacitu pak omezují pistole, nikoli kabina. Tento výpočet krok za krokem rozebíráme v článku výpočet kapacity lakovací linky.
Proč musí být rychlost proudění uvnitř 0,5–0,8 m/s?
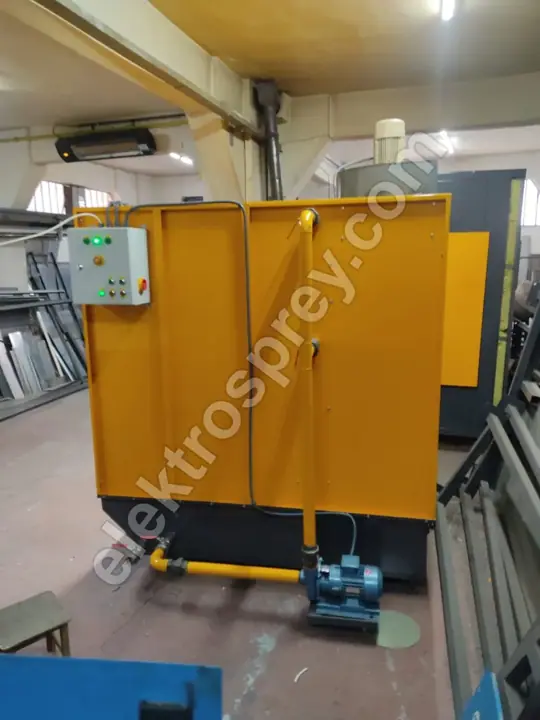
Rychlost proudění vzduchu uvnitř kabiny je nejtišší a zároveň nejkritičtější parametr celého systému. Správné pásmo je 0,5–0,8 m/s a oba jeho konce mají svou daň:
- Pod 0,5 m/s: vzduch neudrží rozprášený prášek uvnitř kabiny. Prášek uniká otvorem do haly, obsluha pracuje v oblaku a usazeniny se hromadí na podlaze i na sousedních zařízeních. Spolu s tím roste riziko výbušného oblaku prachu.
- Nad 0,8 m/s: proudění zesílí natolik, že překoná elektrostatickou sílu, která drží nabitou částici na dílu. Prášek je stržen do odtahu dřív, než se stihne usadit. Viditelný výsledek: tenčí vrstva, špatné krytí hran a rohů, horší přenosová účinnost, a tedy vyšší spotřeba prášku.
Otázka tedy nikdy nezní „jak silný je ventilátor“, ale zda průtok odpovídá otvoru kabiny. Průtok je zhruba plocha otvoru × cílová rychlost: otvor 1,2 × 2,2 m znamená asi 2,64 m² × 0,65 m/s ≈ 6 200 m³/h volného průchodu; zvolený ventilátor leží nad touto hodnotou, jakmile připočteme odpor filtru, ztráty v potrubí a bezpečnostní rezervu. Změní-li se rozměr kabiny, mění se s ní i ventilátor — proto se dodatečné vyříznutí většího otvoru do sériové kabiny nikdy neosvědčí.
Jak funguje pulzní regenerace filtru?
Na vnějším povrchu filtračních patron se tvoří vrstva prášku. Jak tato vrstva houstne, roste tlaková diference, odtah klesá a rychlost uvnitř spadne pod 0,5 m/s — což znamená, že z kabiny začne unikat prášek. Pulzní systém tomu předchází:
- Do patrony se z čisté strany vpustí krátký ráz suchého tlakového vzduchu (obvykle 5–6 bar, po dobu zlomku vteřiny).
- Ráz patronu roztáhne v opačném směru; vrstva na vnějším povrchu se mechanicky odloupne a spadne.
- Spadlý prášek se shromáždí v násypce a přes síto se vrací do systému zpětného získávání. Odtud pochází údaj o 95 % a vyšším zpětném získávání.
- Rázy se spouštějí postupně za chodu kabiny; linka se nezastavuje.
Frekvenci rázů by měl řídit snímač tlakové diference (ΔP), nikoli časovač. Systém s pevným časovačem opotřebovává čisté patrony zbytečně; systém řízený podle ΔP spouští ráz jen tehdy, když je třeba, což zlepšuje spotřebu tlakového vzduchu i životnost patron.
Jak často se musí filtrační patrony vyměňovat?
Interval určují tři věci a ani jednou z nich není kalendář: denní provozní hodiny, druh prášku (metalízy a jemnozrnné prášky patronu zaslepí rychleji) a zda je tlak rázu nastaven správně. V jednosměnném jednobarevném provozu bývá životnost patrony 12–24 měsíců; dvousměnný provoz a časté změny barvy ji zkracují. Skutečným ukazatelem není uplynulý čas, ale to, zda se ΔP po čištění vrátí na původní úroveň — pokud ne, patrona je nasycená.
Proč tolik záleží na kvalitě tlakového vzduchu?
Vzduch, který napájí pulzní systém, musí být suchý a bez oleje. Vlhký vzduch promění prášek uvnitř patrony v bahno; taková patrona se už nikdy nevyčistí a putuje rovnou do odpadu. Stejná vlhkost v přívodní hadici prášku ničí fluidizaci, způsobuje, že pistole plive, a ve vrstvě vytváří pomerančovou kůru a krátery. Kondenzační sušička a olejový filtr jsou tou částí investice do kabiny, o které by se nikdy nemělo smlouvat.
Kdy potřebujete kabinu pro mokré lakování?
Tyto dvě věci se neustále zaměňují: kabina pro prášek a kabina pro mokré lakování nejsou totéž zařízení a jedna druhou nenahradí. Prášková kabina je navržena k odloučení a zpětnému získání suchého prášku; mlhu rozpouštědlové barvy zachytit neumí, její filtry zvlhnou a hromadí se v nich hořlavé zbytky.
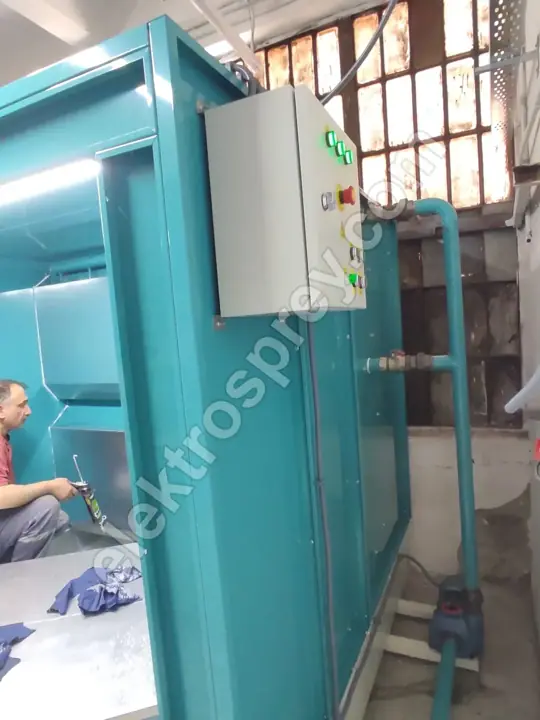
Kabinu pro mokré lakování s vodní clonou potřebujete tehdy, když:
- Díl nesnese vytvrzovací teplotu prášku 180-200 °C (tepelně zpracované, plastové, dřevem osazené nebo tenkostěnné díly).
- Pracujete se speciálními metalickými či matnými efekty, dvousložkovými průmyslovými barvami nebo děláte opravy a dostřiky.
- Dekorativní práce vyžaduje krycí lak přes práškovou vrstvu.
V kabině s vodní clonou přestřik smývá nepřetržitě stékající clona vody: 99% záchyt přestřiku, uzavřený vodní okruh, LED osvětlení 600+ lux, aby lakýrník správně posoudil odstín, antistatický roštový rošt podlahy proti hromadění statického náboje a zařazení zařízení do ATEX zóny 2 kvůli parám rozpouštědel. V práškové kabině je předmětem ATEX oblak prachu, v mokré kabině páry rozpouštědel — požadavky na zařízení se liší.
Většina provozů nakonec instaluje obojí: sériovou práci na práškové lince, speciální a teplotně citlivé zakázky v mokré kabině. Častou chybou v plánování je postavit obě vedle sebe se společným objemem vzduchu — odstupovým vzdálenostem se věnujeme v článku plocha a dispozice lakovny.
Proč se o ATEX a CE nevyjednává?
Lakovací kabina pro prášek je prostor, v němž se záměrně vytváří oblak hořlavého prachu. Organický prášek nad určitou koncentrací ve vzduchu může při setkání se zdrojem vznícení vybuchnout a elektrostatická pistole ze své podstaty vytváří vysoké napětí. Právě soužití těchto dvou v jednom prostoru je situace, kterou ATEX upravuje.
V praxi to znamená: osvětlení a elektrická zařízení uvnitř kabiny musí mít správnou třídu ochrany, veškeré kovové části i roštová podlaha musí být pospojovány a uzemněny, závěsné přípravky je nutné udržovat čisté, aby zůstaly vodivé, a odlehčovací výbuchové panely i detekce požáru musí být součástí návrhu — nikoli dodatečným doplňkem.
Značka CE deklaruje, že stroj jako celek splňuje požadavky na bezpečnost strojních zařízení: nouzové zastavení, kryty a blokování, technická dokumentace, návod k obsluze. Naše kabiny se vyrábějí v souladu s požadavky CE a ATEX a dodávají se s dvouletou zárukou výrobce. Nejsou to položky, které se škrtají kvůli nižší ceně; každá taková úspora se mnohonásobně vrátí při první nehodě nebo první kontrole. Při vývozu může být stroj bez dokumentace CE vrácen už na celnici.
Vybírá se kabina dříve než pec?
Pořadí je: rozměr největšího dílu → vnitřní objem pece → otvor kabiny → dopravník. Objem pece je nejdražší a nejméně pružná položka linky a kabina se jí přizpůsobuje. K peci samotné viz ceny vytvrzovacích pecí a teplotní homogenita pece, kde vysvětlujeme, proč záleží na ±3 °C. Plánujete-li celou linku od nuly, správným výchozím bodem je náš souhrnný průvodce jak postavit lakovnu na práškové lakování.
Mohu do stávající kabiny přidat pistole?
Částečně. Přidání pistolí ovlivní jednotku podávání prášku a kapacitu tlakového vzduchu, ale také odtahový průtok. Pokud ventilátor už teď jen tak tak drží 0,5–0,8 m/s v celém stávajícím otvoru, zvýšené množství prášku z dalších pistolí nasytí filtr rychleji a rychlost proudění klesne. Než cokoli přidáte, změřte ΔP a rychlost proudění vzduchu.
Shrnutí
Výběr kabiny začíná počtem barev: filtrační kabina pro jednu barvu, cyklon nebo kombinovaný systém při častých změnách. Rozměr vychází z dílu, počet pistolí z požadované kapacity a průtok ventilátoru z otvoru kabiny × cílové rychlosti 0,5–0,8 m/s. Kabina pro mokré lakování není alternativou k práškové kabině; je to samostatné zařízení pro jinou práci.
Pošlete nám rozměry svého největšího dílu, počet barev, se kterými budete pracovat, a cíl denní produkce — spočítáme rozměr kabiny, počet pistolí a průtok ventilátoru a zpracujeme nabídku.