
Valg av pulverlakkeringskabinett: filter eller syklon?
Ett spørsmål avgjør kabinettet: hvor mange farger skal dere kjøre. Én farge betjenes av et patronfilterkabinett; hyppige fargeskift løfter gjenvinningsgrad og rengjøringstid fremst i køen. Kabinett-typer, antall pistoler, luftmengde — og hvorfor den innvendige lufthastigheten må ligge på 0,5–0,8 m/s.
 Forstørr
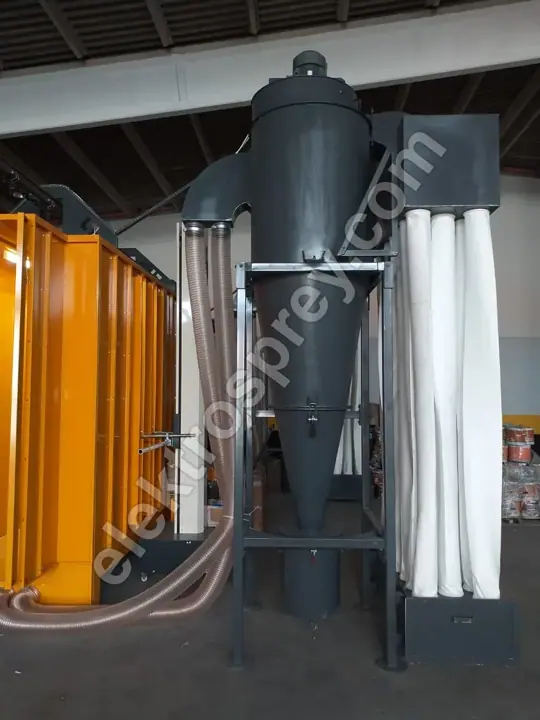
Ett spørsmål avgjør valget av pulverlakkeringskabinett: hvor mange farger skal dere kjøre. Et verksted som kjører én farge, eller noen få beslektede nyanser, er fullt ut betjent av et patronfilterkabinett med 95 %+ pulvergjenvinning og 99,9 %+ filtrering i patronen; fargeskift er så sjeldne at rengjøringstiden aldri blokkerer produksjonen. I et anlegg som skifter farge mer enn én gang om dagen er den avgjørende faktoren ikke lakkeringsytelsen, men fargeskiftetiden og hvor raskt det gjenvunne pulveret kan renses ut — det er der en syklon eller et kombinert system gjør seg fortjent.
Alt annet — antall pistoler, kabinettåpning, viftemengde — beregnes etter disse to beslutningene. Kabinetter plukkes ikke fra en katalog; de bygges rundt det største emnet dere skal lakkere.
Filter, syklon eller kombinert?
Alle tre skiller pulver fra luft på samme måte. Forskjellen ligger i hvor pulveret samles opp og hvor lang tid systemet bruker på rengjøring ved et fargeskift.
| Kabinett-type | Fargeskiftetid | Gjenvinning | Hvem det passer for |
|---|---|---|---|
| Patronfilter | 45–90 min (rengjøring eller bytte av patroner) | 95 %+ gjenvinning, 99,9 %+ filtrering i patronen | Én farge, eller noen få fargeskift i uken; den vanligste og mest økonomiske løsningen |
| Syklon | 15–30 min (syklonkropp og trakt spyles ned) | 90–95 % i syklonen, 99,9 %+ totalt med etterfilter | Anlegg som skifter 2+ farger daglig; leielakkerere og profillakkerere med bredt fargespekter |
| Kombinert (syklon + patron) | 20–40 min | Syklon som primær utskilling, patron som sluttfilter, 99,9 %+ totalt | Kontinuerlige linjer med høy kapasitet som vil ha både raskt fargeskift og trygg pipeutslipp |
La oss være ærlige: en syklon er ikke alltid bedre. Den koster mer, opptar mer gulvareal og krever en større vifte. I et verksted med én farge betaler den investeringen seg aldri tilbake. Omvendt betyr et fargeskift i et filterkabinett at patronene må renses eller byttes; i et anlegg som skifter farge to ganger om dagen sluker det en betydelig del av skiftet.
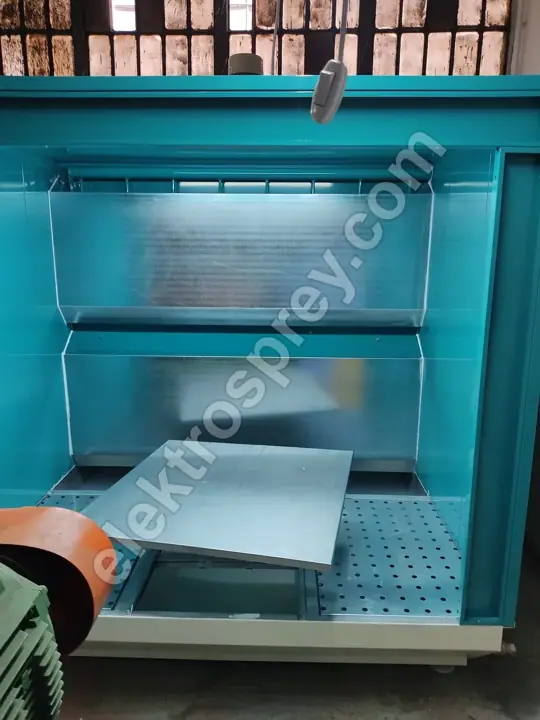
Våre pulverkabinetter med patronfilter bygges med pulse-jet-rengjøring og konfigureres for 2 til 12 pistoler. Der fargespekteret er bredt, kutter hurtigkoblede patronkassetter og en separat pulvertrakt rengjøringstiden betydelig.
Hvordan dimensjoneres et kabinett?
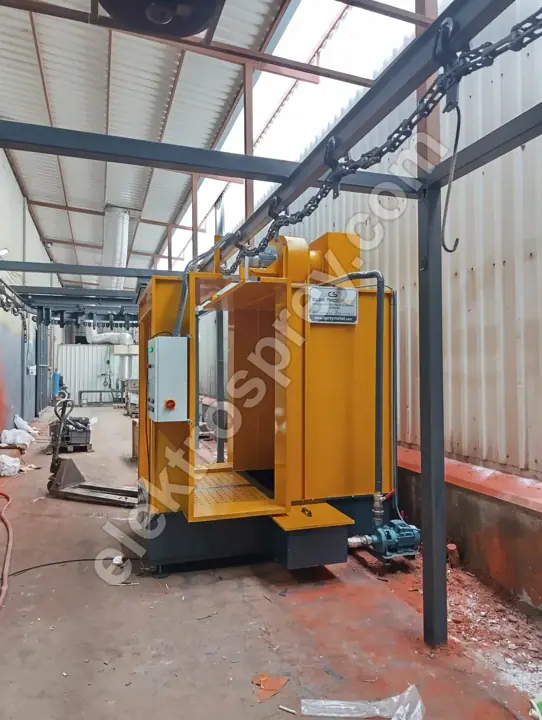
Kabinettets størrelse kommer fra emnet: emnebredde og -høyde + opphengstillegg + arbeidsavstanden pistolen trenger. Er kabinettåpningen (munningen emnet passerer gjennom) for liten, slipper pulver ut; er den større enn nødvendig, krever det å holde samme innvendige lufthastighet en langt større vifte og mer energi hver time i hvert skift.
| Emnestørrelse (b × l) | Kabinettåpning (ca.) | Antall pistoler | Luftmengdeområde |
|---|---|---|---|
| Små emner opptil 0,5 × 1 m | 0,8 × 1,2 m | 2 pistoler (manuelle) | 6 000–9 000 m³/h |
| Middels emner, plateskap, 1 × 2 m | 1,2 × 2,2 m | 2–4 pistoler (manuelle, eller 2 automatiske + 1 for etterlakkering) | 10 000–16 000 m³/h |
| Paneler, dører, rekkverk, 1,5 × 3 m | 1,6 × 3,2 m | 4–6 pistoler | 16 000–24 000 m³/h |
| Aluminiumsprofil, 3–7 m | 0,6 × 3,5 m (smal, høy åpning) | 6–8 pistoler (automatiske, begge sider) | 18 000–26 000 m³/h |
| Store karosserier og rammer, tunnellinje | 2 × 3 m og oppover | 8–12 pistoler + etterlakkeringsstasjon | 25 000–40 000 m³/h |
Antall pistoler er ikke en smakssak; det er regnestykke: transportørhastighet × emneoverflate ÷ pistolytelse. På en tunnellinje med transportør på 1–6 m/min tvinger et underdimensjonert pistolantall dere til å senke linjehastigheten — kapasiteten begrenses av pistolene, ikke av kabinettet. Vi går gjennom den beregningen trinn for trinn i kapasitetsberegning for pulverlakkeringslinje.
Hvorfor må den innvendige lufthastigheten ligge på 0,5–0,8 m/s?
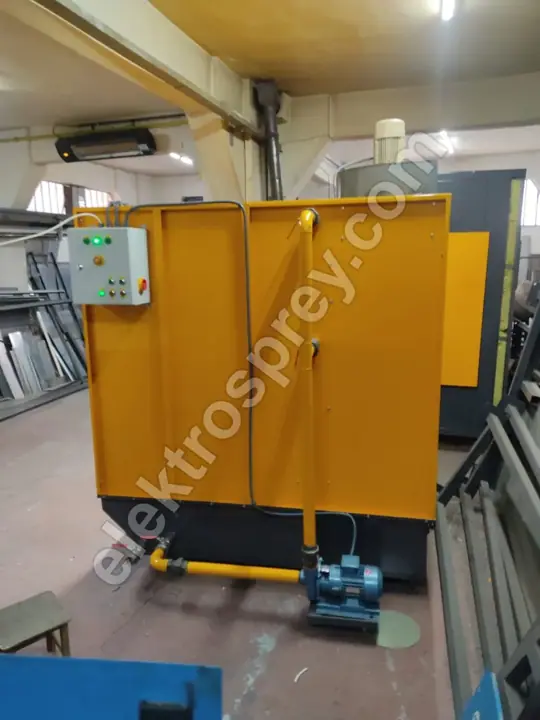
Lufthastigheten inne i kabinettet er den mest stillferdige og mest kritiske parameteren i hele systemet. Riktig område er 0,5–0,8 m/s, og begge ytterpunkter har sin pris:
- Under 0,5 m/s: luften klarer ikke å holde det forstøvede pulveret inne i kabinettet. Pulver slipper ut gjennom åpningen og inn i verkstedet, operatøren arbeider i en sky, og det bygger seg opp avleiringer på gulvet og på utstyret rundt. Risikoen for en eksplosiv støvsky stiger tilsvarende.
- Over 0,8 m/s: luftstrømmen blir sterkere enn den elektrostatiske kraften som holder den ladede partikkelen på emnet. Pulveret trekkes inn i avsuget før det rekker å legge seg. Det synlige resultatet: tynnere film, dårlig oppbygging på kanter og hjørner, lavere overføringsgrad og dermed høyere pulverforbruk.
Spørsmålet er derfor aldri «hvor kraftig er viften», men om luftmengden er riktig for kabinettåpningen. Mengden er omtrent åpningsareal × ønsket hastighet: en åpning på 1,2 × 2,2 m er rundt 2,64 m² × 0,65 m/s ≈ 6 200 m³/h fri gjennomstrømning; den valgte viften ligger over dette når filtermotstand, kanaltap og en sikkerhetsmargin er lagt til. Endrer dere kabinettstørrelsen, endres viften med den — og det er nettopp derfor det ikke fungerer å skjære en større åpning i et hyllevarekabinett i ettertid.
Hvordan fungerer pulse-jet-rengjøring av filteret?
Patronfiltre bygger opp en kake av pulver på ytterflaten. Etter hvert som kaken tykner, stiger differansetrykket, avsuget faller, og den innvendige hastigheten synker under 0,5 m/s — noe som betyr at kabinettet begynner å lekke pulver. Pulse-jet-systemet forhindrer dette:
- Et kort støt med tørr høytrykksluft blåses inn i patronen fra ren side (typisk 5–6 bar, med en varighet på brøkdelen av et sekund).
- Støtet utvider patronen i motsatt retning; kaken på ytterflaten brytes mekanisk løs og faller ned.
- Det nedfalte pulveret samles i trakten og føres gjennom en sikt tilbake til gjenvinningssystemet. Det er her tallet 95 %+ gjenvinning kommer fra.
- Støtene avfyres i sekvens mens kabinettet er i drift; linjen stopper ikke.
Støtfrekvensen bør styres av en differansetrykkgiver (ΔP), ikke av et tidsur. Et system med fast tidsur sliter på rene patroner uten grunn; et ΔP-styrt system avfyrer bare når det trengs, og forbedrer både trykkluftforbruket og patronenes levetid.
Hvor ofte må patronfiltre skiftes?
Tre ting bestemmer intervallet, og ingen av dem er kalenderen: daglige driftstimer, pulvertype (metallic og pulver med fine partikler tetter en patron raskere) og om støttrykket er riktig innstilt. I et verksted med ett skift og én farge er patronlevetiden typisk 12–24 måneder; to skift og hyppige fargeskift forkorter den. Den reelle indikatoren er ikke tid som har gått, men om ΔP vender tilbake til utgangsnivået etter rengjøring — gjør den ikke det, er patronen mettet.
Hvorfor betyr trykkluftkvaliteten så mye?
Luften som mater pulse-jet-linjen må være tørr og oljefri. Fuktig luft gjør pulveret til søle inne i patronen; den patronen blir aldri ren igjen og går rett i avfall. Den samme fuktigheten som når frem til pulvermatelinjen ødelegger fluidiseringen, får pistolen til å spytte, og gir appelsinhud og kratere i filmen. En kjøletørke pluss et oljefilter er den delen av en kabinettinvestering som aldri bør forhandles bort.
Når trenger dere et våtlakkeringskabinett?
Disse to blandes stadig sammen: et pulverkabinett og et våtlakkeringskabinett er ikke samme utstyr, og det ene erstatter ikke det andre. Et pulverkabinett er konstruert for å skille ut og gjenvinne tørt pulver; det kan ikke fange opp løsemiddelbasert malingståke, filtrene blir våte og det samler seg brennbare rester.
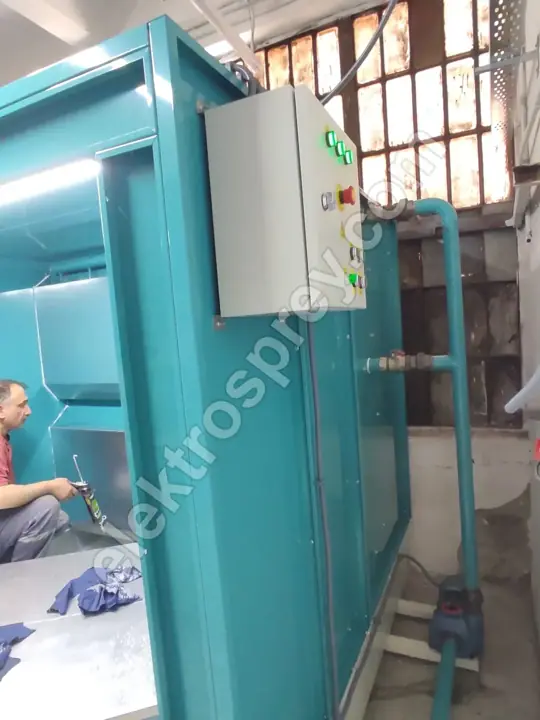
Et våtlakkeringskabinett med vannforheng er nødvendig når:
- Emnet ikke tåler herdetemperaturen på 180–200 °C for pulver (varmebehandlede emner, emner med plast eller tre, eller tynnveggede deler).
- Dere kjører spesielle metallic- eller matte effektnyanser, tokomponents industrimaling, eller reparasjons- og utbedringsarbeid.
- Dekorativt arbeid krever en klarlakk over pulverlakken.
I et kabinett med vannforheng vaskes oversprøyten ut av et kontinuerlig rennende forheng: 99 % oppfanging av oversprøyt, et lukket vannkretsløp, 600+ lux LED-belysning slik at lakkereren kan bedømme fargen riktig, et antistatisk ristegulv som hindrer statisk oppladning, og utstyrsklassifisering etter ATEX sone 2 på grunn av løsemiddeldamp. I et pulverkabinett er ATEX-tilfellet en støvsky; i et våtkabinett er det løsemiddeldamp — kravene til utstyret er forskjellige.
De fleste anlegg ender opp med å installere begge: volumarbeidet på pulverlinjen, spesialarbeid og varmefølsomme emner i våtkabinettet. En vanlig planleggingsfeil er å plassere de to side om side med felles luftmengde — vi går gjennom avstandene i areal og layout for anlegget.
Hvorfor er ATEX og CE ikke forhandlingsbare?
Et pulverlakkeringskabinett er et volum der det bevisst skapes en brennbar støvsky. Organisk pulver over en viss konsentrasjon i luft kan eksplodere når det møter en tennkilde, og en elektrostatisk pistol genererer per definisjon høyspenning. At disse to deler ett volum, er nettopp den situasjonen ATEX regulerer.
I praksis betyr det: belysning og elektrisk utstyr inne i kabinettet må ha riktig beskyttelsesklasse, alt stålarbeid og ristegulvet må være potensialutlignet og jordet, opphengsredskaper må holdes rene slik at de forblir ledende, og trykkavlastningspaneler og branndeteksjon må være en del av konstruksjonen — ikke noe som kommer i ettertid.
CE-merket erklærer at maskinen som helhet oppfyller kravene til maskinsikkerhet: nødstopp, vern og forriglinger, teknisk fil, bruksanvisning. Kabinettene våre produseres i samsvar med kravene i CE og ATEX og leveres med 2 års produsentgaranti. Dette er ikke poster som kan barberes bort for en lavere pris; enhver besparelse betales mange ganger tilbake ved første hendelse eller første tilsyn. Ved eksport kan en maskin uten CE-dokumentasjon bli avvist i tollen.
Velges kabinettet før ovnen?
Rekkefølgen er: største emnestørrelse → ovnens innvendige volum → kabinettåpning → transportør. Ovnsvolumet er den dyreste og minst fleksible posten på linjen, og kabinettet tilpasses det. På ovnssiden, se priser på pulverlakkeringsovner og temperaturjevnhet i ovnen, der vi forklarer hvorfor ±3 °C betyr noe. Planlegger dere en komplett linje fra bunnen av, er hovedguiden vår slik bygger dere et pulverlakkeringsanlegg det riktige startpunktet.
Kan jeg legge til pistoler i det eksisterende kabinettet mitt?
Delvis. Å legge til pistoler påvirker pulvermateenheten og trykkluftkapasiteten, men også avsugsmengden. Ligger viften allerede så vidt på 0,5–0,8 m/s over den eksisterende åpningen, vil den ekstra pulverlasten fra flere pistoler mette filteret raskere, og hastigheten faller. Mål ΔP og lufthastighet før dere legger til noe som helst.
Oppsummering
Valget av kabinett starter med antall farger: et filterkabinett for én farge, en syklon eller et kombinert system ved hyppige skift. Størrelsen kommer fra emnet, antall pistoler fra kapasitetsbehovet, og viftemengden fra kabinettåpning × målet på 0,5–0,8 m/s. Et våtlakkeringskabinett er ikke et alternativ til et pulverkabinett; det er separat utstyr for en annen jobb.
Send oss målene på det største emnet deres, antall farger dere skal kjøre og målet for daglig produksjon — så beregner vi kabinettstørrelse, antall pistoler og viftemengde og gir dere et tilbud.