
Колку простор и висина на таван бара погон за прашкасто фарбање?
Површината на погон за прашкасто фарбање не доаѓа од каталог; се пресметува од најголемиот дел што ќе го фарбате. Три димензии одлучуваат: должина на делот плус додаток за закачалката, радиус на свртување на транспортерот и внатрешен волумен на печката. Кај повеќето проекти ограничувањето не е подната површина, туку висината на таванот во објектот.
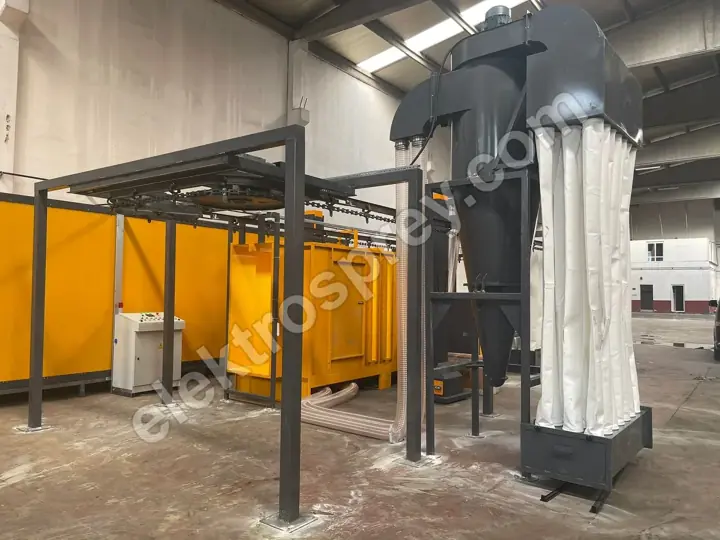 Зголеми
Просторот што му е потребен на еден погон за прашкасто фарбање не е каталошка бројка: тој се пресметува наназад од најголемиот дел што ќе го фарбате. Таа пресметка ја вршат три димензии — должината на делот плус додатокот за закачалката, радиусот на свртување на транспортерот и внатрешниот волумен на печката за полимеризација. Работилница со серии што работи делови од 1 метар се сместува во еден брод; тунелска линија што движи делови од 6 метри непрекинато бара непрекината траса. И кај повеќето проекти она што ја запира инвестицијата не е подната површина, туку висината на таванот: во моментот кога делот се закачува вертикално, барањето од квадратни метри се претвора во метри — а објектот може да се прошири настрана, но ретко да се подигне.
Овие машини ги произведуваме дваесет и пет години. Најскапата грешка што ја гледаме на терен е распоред нацртан според димензиите на машините, без никаков додаток за сервисен пристап.
Трите димензии што ја одредуваат површината
1. Должина на делот + додаток за закачалката. Делот никогаш не виси гол; тој виси на куки, рамка од закачалка и попречна прачка, а тој склоп додава 30–70 cm над него. Одоздола се потребни 20–30 cm празнина за делот никогаш да не го допре подот. Значи дел од 2 метри зафаќа обвивка од 2,5–2,8 метри на линијата.
2. Радиус на свртување на транспортерот. Аглите ја дефинираат површината што ја брише закаченото парче. Ако делот виси хоризонтално, радиусот расте за половина од должината на делот; на дел од 4 метри му требаат повеќе од 2 метри за да сврти, и тој агол станува неупотреблив под. Закачен вертикално, истиот дел е ограничен само со ширината на закачалката и радиусот паѓа на 1–1,5 метри. За долги делови, вертикалното закачување е единствената одлука што ја преполовува подната површина — а нејзината цена е висината на таванот.
3. Внатрешен волумен на печката. Внатрешните димензии се одредуваат така што околу најголемиот дел се остава простор за циркулација од сите страни; ако топол воздух не може да се движи меѓу делот и ѕидот, рамномерноста се распаѓа. Нашите електрични печки од коморен тип држат рамномерност од ±3 °C, но таа бројка претпоставува правилно поставување. Надворешната обвивка потоа седи околу 15 cm понадвор од секоја страна поради изолацијата од 10 cm минерална волна и панелите на телото — планирајте го објектот според надворешната димензија.
Распоред: што ја одредува големината на секоја делница?
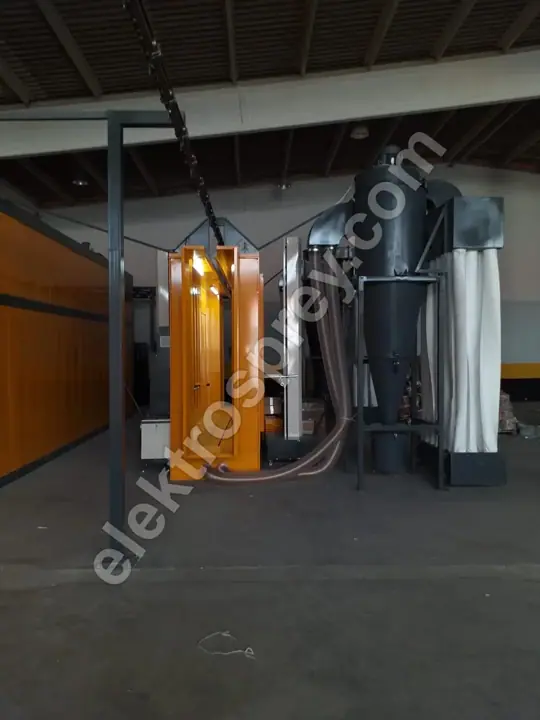
Редоследот е фиксен; распоред што го крши прави делот да патува наназад и ја троши истата површина двапати.
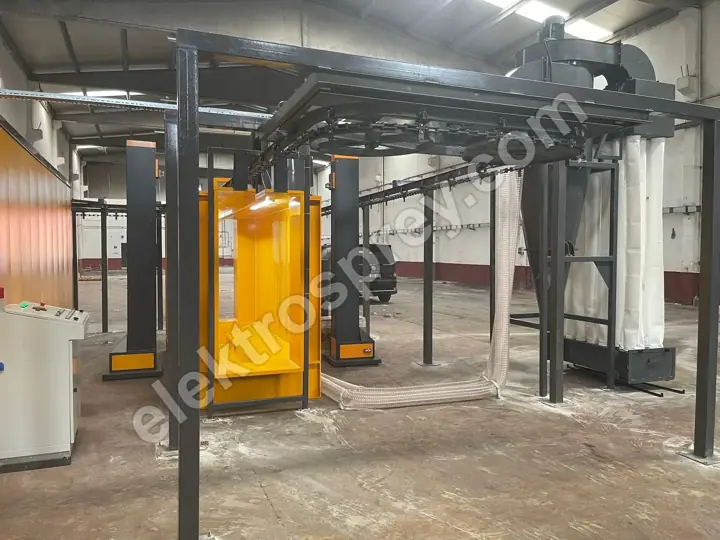
| Делница | Што ја одредува големината | На што да се внимава |
|---|---|---|
| Предтретман | Број на скалила (3–7 скалила) × должина на кадата; најдолгата димензија на делот | Јамата за кадите на потопна линија е одделна градежна работа; оставете патека од страната на дозирањето и одводот |
| Сушење (отстранување вода) | Брзина на транспортерот (1–6 m/min) × време на сушење = должина на тунелот | Растојание и одделен издув за да не влече пареа во кабината за фарбање |
| Кабина за фарбање | Број на пиштоли (2–12), брзина на воздух 0,5–0,8 m/s, единица за враќање на прашката | Вистинскиот простор е зад неа: филтерската единица и извлекувањето на патроните не се во наведените димензии |
| Печка за полимеризација | Најголем дел + простор за циркулација + изолиран ѕид; време на полимеризација × брзина на линијата | Лакот на отворање на вратата кај коморна печка; сервис од страната на горилникот и трасата на оџакот кај гасна печка |
| Ладење | Време до температура за ракување × брзина на линијата | Најчесто скратено; трошокот се враќа како траги и отпечатоци при истовар |
| Истовар / пакување | Дневно производство × колку долго деловите чекаат на лице место | Кругот на свртување на виљушкарот и просторот за пакување речиси никогаш не се цртаат |
За да ги споите овие времиња со вашето часовно производство, видете пресметка на капацитет на линија за прашкасто фарбање: должината на линијата и капацитетот се две лица на иста равенка.
Зошто висината на таванот е поограничувачка од подната површина?

Подната површина е флексибилна: превиткајте ја линијата во U, преместете една делница во паралелен ред, изнајмете го соседниот брод. Висината на таванот не е. Подигањето на кровот на постоен објект чини речиси колку и подигање нов, а во изнајмен објект тоа воопшто не е опција.
Втората причина е што висината е кумулативна. На подот делниците ги редите една до друга; вертикално, делот, закачалката, шината на транспортерот, носечката челична конструкција, кровното тело на печката и групата вентилатори и канали над неа се редат едно врз друго. Секоја ставка сама по себе е мала; заедно достигнуваат приближно колку висината на самиот дел.
| Висина на делот | Додаток за закачалка | Ниво на транспортер (под шината) | Потребна нето внатрешна висина |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (алуминиумски профил) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Логиката: ниво на транспортер = празнина од подот (0,2–0,3 m) + висина на делот + додаток за закачалката. На таванот му требаат уште 1,4–1,8 m над тоа за носечка конструкција, кровни тела на печката и кабината, канали и сервисен пристап. Ова се типични вредности; точната бројка се пресметува по проект. Ако објектот има греди, спринклер-инсталација или кранска шина, нето висината се мери под нив, а не на сртот.
Која е разликата во просторот меѓу коморна печка и тунелска линија?
| Печка од коморен тип (серии) | Тунелска линија (непрекинат тек) | |
|---|---|---|
| Облик на просторот | Компактен и делив; делниците можат да бидат во одделни простории | Бара една непрекината траса; не може да се дели |
| Што ја одредува површината | Надворешна големина на печката + лак на вратата + маневрирање со количка или палета | Брзина на линијата × време по делница = должина на делницата |
| Ракување со делови | Количка или виљушкар; таа маневарска површина зема простор колку и печката | Транспортер; транспортната површина е самата линија |
| Како расте | Со додавање уште една печка; површината расте на скалила | Со продолжување на линијата; ако не е резервирана траса, растот запира |
| Каде одговара | Разновидни делови, мал до среден обем, неправилни објекти | 500–5.000 делови на час, голем обем, слични делови |
Работилница со серии обично има помала вкупна површина, но понизок удел на продуктивна површина: просторот што се држи слободен за виљушкари и колички транспортира, тој не произведува. Тунелска линија зема повеќе квадратни метри, но речиси сите тие произведуваат. Споредувајте делови по квадратен метар, а не квадратни метри. За димензии видете ги нашите страници за електрична печка од коморен тип и погон за прашкасто фарбање од тунелски тип.
Зошто распоредот од U-тип штеди простор?
На права линија (I-тип), утоварот е на едниот крај, а истоварот на другиот: ја користите целата должина на објектот, водите две работни места и ги враќате празните закачалки од крајот до почетокот по втора траса.
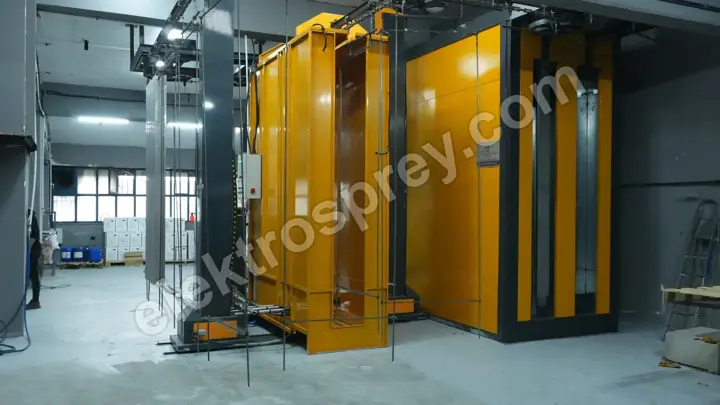
Кај распоредот од U-тип линијата оди и се враќа; утоварот и истоварот се среќаваат во иста зона. Добивката има три дела: истата должина на линија превиткана во два реда ја преполовува должината на објектот; враќањето на празните закачалки е дел од линијата, па за него не се троши подна површина; и бидејќи утоварот и истоварот се на едно место, персоналот и сообраќајот со виљушкари се концентрираат во една површина.
Кај фарбањето алуминиумски профили овој распоред е стандард. Профилите се 3 до 7 m и висат вертикално, па површината се смалува и радиусот на свртување паѓа на 1–1,5 метри — додека барањето за таван се качува до последниот ред погоре. На нашите алуминиумски линии од U-тип промената на боја трае под 20 минути; при чести промени, тоа време е капацитет.
Најчестата грешка: заборавање на просторот за сервис и одржување
Повеќето распореди се цртаат според надворешните димензии на машините. Машината собира. Одржувањето не собира. Додатоци што мора да се резервираат:
- Растојание за извлекување на патроните. Патроните се извлекуваат од задната страна или од горе на филтерската единица. Без слободно растојание еднакво на должината на патронот, менувањето филтер значи расклопување дел од линијата — а токму тоа одржување ја држи ефикасноста од 99,9%+.
- Лак на отворање на вратата од печката. Површината што ја брише вратата на шарки мора да се појави на распоредот; ставете палета таму и вратата нема да се отвори.
- Страната на горилникот и таблата. Работна ширина покрај гасниот горилник и место вратата на таблата да се отвори додека некој стои пред неа.
- Чистење на кадите и дозирање хемија. Патека околу кадите, плус траса за празнење и отстранување на талогот.
- Патеки и излези за итни случаи. Непрекината безбедна траса покрај линијата; кратенката со наведнување под транспортерот станува наод при инспекција и повреда во погонот.
Практично правило: пресметајте ја површината што ја зафаќаат машините, па додајте уште 30–40% за сервис и движење. Таму каде што тој додаток недостига, одржувањето се плаќа како застој во производството.
Каква подготовка е потребна за под, вентилација, струја и гас?
Под. Потпорите на транспортерот, тежината на печката и полните кади создаваат точкести оптоварувања; носивоста мора да се провери според проектот. Во зоната на предтретманот подот мора да биде отпорен на вода и хемикалии, со пад и одвод. Јамата за кадите мора да биде завршена пред да пристигнат машините. Ако транспортерот е обесен, оптоварувањето оди во кровните решетки — тоа е статичка пресметка, не претпоставка.
Вентилација. Три одделни патишта: издув од кабината, оџак од печката, општа вентилација на погонот. Брзината од 0,5–0,8 m/s во кабината важи само кога извлекувањето и надополнувањето воздух се избалансирани; таму каде што извлечениот воздух не се заменува, вратите тешко се отвораат и перформансот на кабината паѓа. Кај гасна печка трасата на оџакот мора да се нацрта на почетокот на распоредот.
Електрично напојување. Нашите електрични печки се градат меѓу 3 и 150 kW, плус вентилатори на кабината, мотор на транспортерот, пумпи и компресор. Ако вашата договорена приклучна моќност не го покрива тоа, трансформаторот и разводната опрема се одделна инвестиција. Сместете ја просторијата со таблите подалеку од кабината и кадите, заштитена од прашина и влага.
Гас. Нашите гасни печки со полнење одозгора работат на 50.000–500.000 kcal/h и даваат 30–40% понизок трошок за енергија од електричниот еквивалент. Но претплатата, броилото, регулаторот и внатрешните цевководи се одделен процес, обично подолг од рокот за изработка на машината; поднесете го барањето во истата недела со нарачката. И бидејќи на пиштолот му треба сув, чист воздух, сушачот и филтрите се задолжителни покрај компресорот.
Често поставувани прашања
Може ли погон за прашкасто фарбање да се постави во мала работилница?
Да, но типот се менува. Во тесен, неправилен објект вистинскиот одговор не е тунел со транспортер, туку производство во серии со печка од коморен тип и рачен пиштол, со делници распоредени по одделни простории. Должината на делот го поставува ограничувањето: 3–4,5 метри внатрешна висина покрива делови во опсег од 1–2 метри; дел од 5 метри не е возможен во мала работилница.
Што може да се направи ако висината на таванот не е доволна?
Три опции. Хоризонталното закачување на делот го намалува барањето за висина, но го зголемува радиусот на свртување и подната површина. Спуштањето на нивото на транспортерот го приближува делот до подот, а бидејќи под него не останува патека, потоа се оди околу линијата. Или тргнете го транспортерот и преминете на производство во серии со коморна печка. Должината на делот и целниот обем заедно одлучуваат што е исправно.
Колку поголема од делот треба да биде внатрешноста на печката?
Мора да има празнина за да циркулира топол воздух меѓу делот и внатрешниот ѕид; ако таа се стесни, рамномерноста се распаѓа и една површина полимеризира додека друга останува недоволно печена. Внатрешната димензија ја пресметуваме од најголемиот дел на клиентот и од начинот на закачување, никогаш од каталошки големини. Надворешната димензија е приближно 15 cm поголема од секоја страна.
Колку простор треба да резервирам за подоцнежно проширување на линијата?
Растот речиси секогаш значи додавање скалило во предтретманот и продолжување на делницата за ладење. Оставете слободна траса на крајот од тие две, еднаква на околу една третина од нивната сегашна должина. Кај инсталација со серии растот значи втора печка; означете ја нејзината позиција и трасите за струја и гас уште денес.
Кои димензии треба да ги наведам пред да побарам понуда?
Четири работи: трите димензии и тежината на најголемиот дел, целно производство на час или на ден, нето внатрешната висина и корисните подни димензии на објектот, и ширината на вратите и пристапните отвори. Последното често се прескокнува — ако телото на печката не поминува низ отворот, ќе мора да се склопува на лице место. За таа страна видете транспорт и испорака на погон за прашкасто фарбање.
Заклучок
Одговорот не е бројка во квадратни метри, туку синџир од димензии: најголем дел → додаток за закачалка → ниво на транспортер и радиус на свртување → внатрешен волумен на печката → должини на делниците → додаток за сервис. Изградете го тој синџир и од него ќе произлезат и барањето за под и барањето за таван. Подната површина може да се исправи подоцна; висината на таванот не може, и токму затоа таа е првото нешто што се мери при избор на објект. За секој чекор од инвестицијата по редослед, видете го нашиот водич за поставување погон за прашкасто фарбање.
Испратете ни ги димензиите на вашиот најголем дел, дневната цел и нето внатрешната висина на вашиот објект — ќе пресметаме кој распоред одговара и ќе ви дадеме понуда со цртеж на распоредот.