
Колко площ и височина на тавана изисква един цех за прахово боядисване?
Заеманата площ на цеха за прахово боядисване не идва от каталог; тя се изчислява от най-големия детайл, който ще боядисвате. Три размера я определят: дължина на детайла плюс допуск за окачване, радиус на завоя на конвейера и вътрешен обем на пещта. В повечето проекти ограничението не е подовата площ, а височината на тавана на сградата.
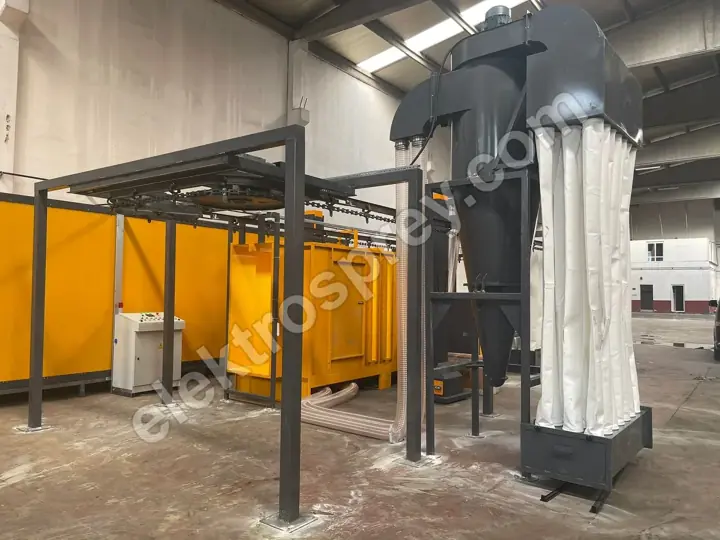 Уголеми
Площта, която изисква един цех за прахово боядисване, не е каталожна стойност: тя се изчислява назад от най-големия детайл, който ще боядисвате. Това изчисление правят три размера — дължина на детайла плюс допуск за окачване, радиусът на завоя на конвейера и вътрешният обем на пещта. Работилница с партидно производство за детайли от 1 метър се побира в един халеен модул; тунелна линия, която движи непрекъснато детайли от 6 метра, се нуждае от непрекъснат маршрут. И в повечето проекти това, което спира инвестицията, не е подовата площ, а височината на тавана: в момента, в който детайлът се окачи вертикално, изискването се превръща от квадратни метри в метри — а сградата може да се разшири настрани, но рядко да се повдигне.
Ние произвеждаме тези машини от двадесет и пет години. Най-скъпата грешка, която виждаме на място, е разположение, начертано по размерите на машините, без допуск за достъп при обслужване.
Трите размера, които определят заеманата площ
1. Дължина на детайла + допуск за окачване. Детайлът никога не виси гол; той виси на куки, рамка за окачване и напречна греда, а този комплект добавя 30–70 cm над него. Отдолу са нужни 20–30 cm просвет, за да не докосва детайлът пода. Така детайл от 2 метра заема габарит от 2,5–2,8 метра на линията.
2. Радиус на завоя на конвейера. Ъглите определят площта, която описва окаченият детайл. Ако детайлът виси хоризонтално, радиусът нараства с половината от дължината на детайла; детайл от 4 метра се нуждае от повече от 2 метра, за да завие, и този ъгъл се превръща в неизползваема подова площ. Окачен вертикално, същият детайл е ограничен само от ширината на окачването и радиусът пада до 1–1,5 метра. При дълги детайли вертикалното окачване е единственото решение, което наполовина намалява подовата площ — а цената му е височина на тавана.
3. Вътрешен обем на пещта. Вътрешните размери се определят, като около най-големия детайл се остави просвет за циркулация от всички страни; ако горещият въздух не може да се движи между детайла и стената, равномерността се разпада. Нашите камерни електрически пещи поддържат равномерност ±3 °C, но тази стойност предполага правилно разполагане. Външната обшивка след това стои около 15 cm по-навън от всяка страна заради 10 cm минерална вата и панелите на корпуса — планирайте сградата спрямо външния размер.
Разположение: какво определя размера на всяка секция?
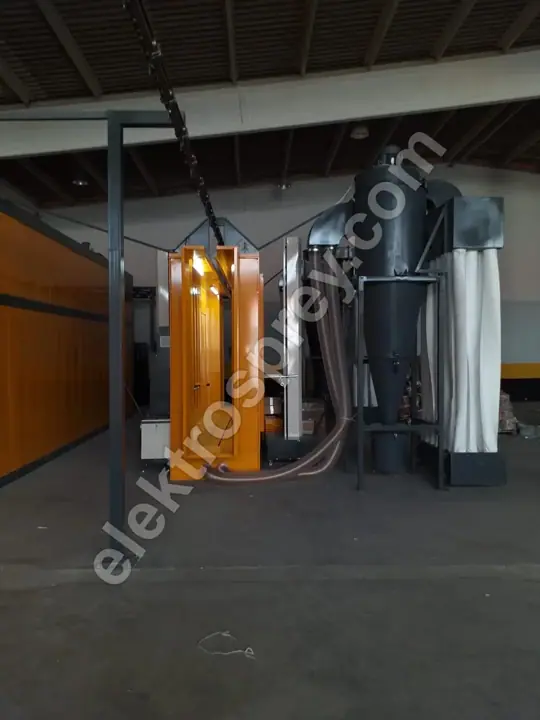
Последователността е фиксирана; разположение, което я нарушава, кара детайла да пътува назад и харчи една и съща площ два пъти.
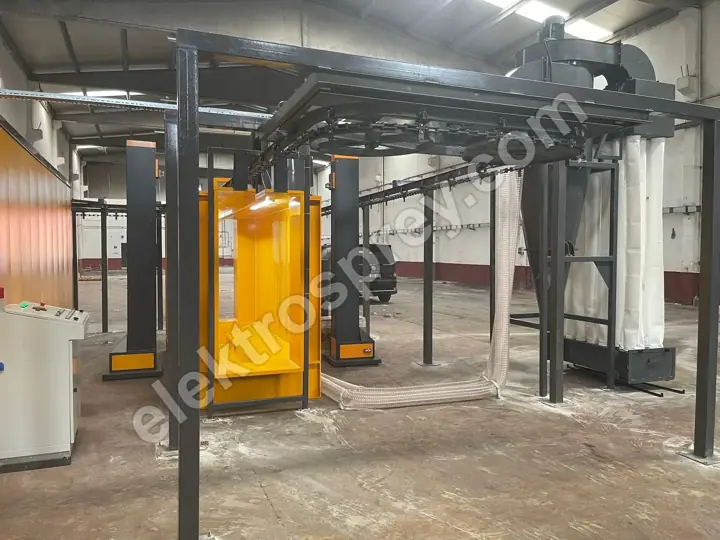
| Секция | Какво определя размера ѝ | На какво да се внимава |
|---|---|---|
| Предварителна обработка | Брой степени (3–7 степени) × дължина на ваната; най-големият размер на детайла | Ямата на ваните при потапяща линия е отделно строително изпълнение; оставете пътека откъм дозирането и източването |
| Сушене (отстраняване на водата) | Скорост на конвейера (1–6 m/min) × време на сушене = дължина на тунела | Разстояние и отделно изсмукване, за да не попада пара в камерата за боядисване |
| Камера за боядисване | Брой пистолети (2–12), скорост на въздуха 0,5–0,8 m/s, рекуперационен модул | Истинското пространство е зад нея: филтърният модул и изваждането на патроните не са включени в посочените размери |
| Пещ | Най-голям детайл + просвет за циркулация + изолирана стена; време на полимеризация × скорост на линията | Дъгата на отваряне на вратата при камерна пещ; обслужване откъм горелката и трасе на комина при газова пещ |
| Охлаждане | Време до достигане на температура за манипулиране × скорост на линията | Най-често се съкращава; разходът се връща като следи и отпечатъци при разтоварването |
| Разтоварване / опаковане | Дневно производство × колко дълго детайлите чакат на място | Радиусът на завиване на мотокара и зоната за опаковане почти никога не се чертаят |
За да съчетаете тези времена с часовото си производство, вижте изчисление на капацитета на линията за прахово боядисване: дължината на линията и капацитетът са двете лица на едно и също уравнение.
Защо височината на тавана ограничава повече от подовата площ?

Подовата площ е гъвкава: сгънете линията в U, преместете една секция в успореден ред, наемете съседния халеен модул. Височината на тавана не е. Повдигането на покрива на съществуваща сграда струва почти колкото построяването на нова, а в наета сграда изобщо не е възможност.
Втората причина е, че височината е кумулативна. На пода разполагате секциите една до друга; вертикално детайлът, окачването, релсата на конвейера, носещата стоманена конструкция, покривният корпус на пещта и групата вентилатор и въздуховоди над него се наслагват едно върху друго. Всяка позиция поотделно е малка; заедно те сумират приблизително височината на самия детайл.
| Височина на детайла | Допуск за окачване | Ниво на конвейера (под релсата) | Необходима нетна вътрешна височина |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (алуминиев профил) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Логиката: ниво на конвейера = просвет над пода (0,2–0,3 m) + височина на детайла + допуск за окачване. Над това таванът се нуждае от още 1,4–1,8 m за носеща стомана, покривни корпуси на пещта и камерата, въздуховоди и достъп за обслужване. Това са типични стойности; точната се изчислява за всеки проект. Ако сградата има греди, спринклерна инсталация или кранов път, нетната височина се мери под тях, а не до билото.
Каква е разликата в площта между камерна пещ и тунелна линия?
| Камерна пещ (партидна) | Тунелна линия (непрекъснат поток) | |
|---|---|---|
| Форма на пространството | Компактно и делимо; секциите могат да са в отделни помещения | Изисква един непрекъснат маршрут; не може да се раздели |
| Какво определя площта | Външен размер на пещта + дъга на вратата + маневриране на количка или палет | Скорост на линията × време за секция = дължина на секцията |
| Манипулиране на детайлите | Количка или мотокар; тази зона за маневриране заема толкова място, колкото и пещта | Конвейер; транспортната площ е самата линия |
| Как расте | Чрез добавяне на още една пещ; площта расте на стъпки | Чрез удължаване на линията; ако не е запазен маршрут, растежът спира |
| Къде пасва | Разнородни детайли, малък до среден обем, неправилни сгради | 500–5,000 детайла на час, голям обем, сходни детайли |
Работилницата с партидно производство обикновено има по-малка обща площ, но по-нисък дял продуктивна площ: пространството, оставено свободно за мотокари и колички, транспортира, а не произвежда. Тунелната линия заема повече квадратни метри, но почти всички те произвеждат. Сравнявайте детайли на квадратен метър, а не квадратни метри. За размери вижте страниците ни за камерна електрическа пещ и тунелен цех за прахово боядисване.
Защо разположението тип U пести площ?
При права линия (тип I) зареждането е в единия край, а разтоварването в другия: използвате цялата дължина на сградата, поддържате два поста с персонал и връщате празните окачвания от края към началото по втори маршрут.
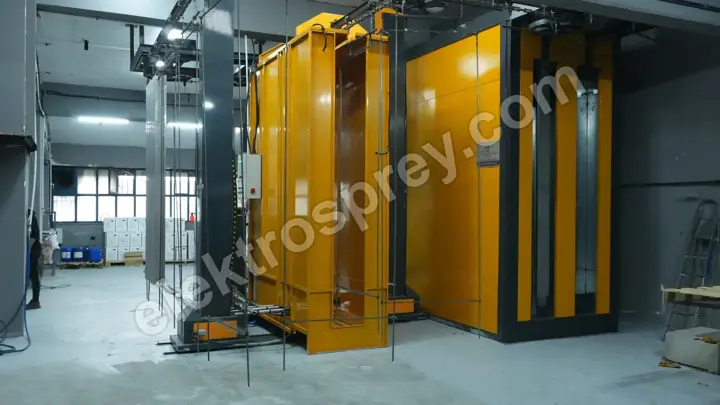
При разположение тип U линията отива и се връща; зареждането и разтоварването се срещат в една и съща зона. Печалбата е тройна: същата дължина на линията, сгъната в два реда, намалява наполовина дължината на сградата; връщането на празните окачвания е част от линията, така че за него не се харчи подова площ; и тъй като зареждането и разтоварването са на едно място, персоналът и трафикът на мотокари се концентрират в една зона.
При боядисване на алуминиеви профили това разположение е стандарт. Профилите са от 3 до 7 m и висят вертикално, така че заеманата площ се свива и радиусът на завоя пада до 1–1,5 метра — докато изискването към тавана се качва до последния ред по-горе. На нашите алуминиеви линии тип U смяната на цвета отнема под 20 минути; при чести смени това време е капацитет.
Най-честата грешка: забравеното пространство за обслужване и поддръжка
Повечето разположения се чертаят по външните размери на машините. Машината се побира. Поддръжката — не. Допуски, които задължително трябва да се запазят:
- Разстояние за изваждане на патроните. Патроните се изваждат отзад или отгоре на филтърния модул. Без свободно разстояние, равно на дължината на патрона, смяната на филтър означава разглобяване на част от линията — а тази поддръжка е това, което поддържа ефективността от над 99,9%.
- Дъга на отваряне на вратата на пещта. Площта, която описва въртящата се врата, трябва да фигурира в разположението; поставете там палет и вратата няма да се отвори.
- Страна на горелката и таблото. Работна ширина до газовата горелка и място вратата на таблото да се отвори, докато пред него стои човек.
- Почистване на ваните и дозиране на химикали. Пътека около ваните, плюс маршрут за източване и отстраняване на утайката.
- Пътеки и аварийни изходи. Непрекъснат безопасен маршрут по протежение на линията; прекият път с навеждане под конвейера се превръща в забележка при одит и в травма в цеха.
Практично правило: изчислете площта, която заемат машините, и добавете още 30–40% за обслужване и движение. Където този допуск липсва, поддръжката се плаща като спряно производство.
Каква подготовка е нужна за пода, вентилацията, тока и газа?
Под. Опорите на конвейера, теглото на пещта и пълните вани създават концентрирани натоварвания; носимоспособността трябва да се провери спрямо проекта. В зоната на предварителната обработка подът трябва да устои на вода и химикали и да е с наклон и отводняване. Ямата за ваните трябва да е завършена преди пристигането на машините. Ако конвейерът е окачен, натоварването отива в покривните ферми — това е конструктивно изчисление, а не допускане.
Вентилация. Три отделни трасета: изсмукване от камерата за боядисване, комин на пещта, обща вентилация на цеха. Скоростта 0,5–0,8 m/s в камерата се постига само когато изсмукването и подаваният свеж въздух са балансирани; където изсмуканият въздух не се компенсира, вратите се отварят трудно и характеристиките на камерата падат. При газова пещ трасето на комина трябва да се начертае още в началото на разположението.
Електрозахранване. Нашите електрически пещи се произвеждат между 3 и 150 kW, плюс вентилатори на камерата, двигател на конвейера, помпи и компресор. Ако предоставената ви мощност не ги покрива, трансформатор и разпределителна уредба са отделна инвестиция. Разположете помещението с таблата далеч от зоните на камерата и ваните, защитено от прах и влага.
Газ. Нашите газови пещи с горно зареждане работят при 50,000–500,000 kcal/h и дават 30–40% по-нисък разход за енергия от електрическия еквивалент. Но абонаментът, измервателният уред, регулаторът и вътрешната тръбна инсталация са отделен процес, обикновено по-дълъг от срока за производство на машината; подайте заявлението в същата седмица като поръчката. И тъй като пистолетът се нуждае от сух, чист въздух, изсушител и филтри са задължителни редом с компресора.
Често задавани въпроси
Може ли цех за прахово боядисване да се изгради в малка работилница?
Да, но типът се променя. В тясна, неправилна сграда правилният отговор не е конвейерна тунелна линия, а партидно производство с камерна пещ и ръчен пистолет, със секции, разпределени в отделни помещения. Дължината на детайла поставя границата: 3–4,5 метра вътрешна височина покрива детайли в диапазона 1–2 метра; детайл от 5 метра не е възможен в малка работилница.
Какво може да се направи, ако височината на тавана не стига?
Три възможности. Хоризонталното окачване на детайла намалява изискването за височина, но увеличава радиуса на завоя и подовата площ. Свалянето на нивото на конвейера приближава детайла до пода и тъй като под него не остава пътека, тогава обикаляте около линията. Или премахнете конвейера и минете на партидно производство с камерна пещ. Дължината на детайла и целевият обем заедно решават кое е правилното.
Колко по-голяма от детайла трябва да е вътрешността на пещта?
Между детайла и вътрешната стена трябва да има просвет, за да циркулира горещият въздух; ако той се стесни, равномерността се разпада и една повърхност се полимеризира, докато друга остава недостатъчно обработена. Изчисляваме вътрешния размер от най-големия детайл на клиента и схемата му на окачване, никога от каталожни размери. Външният размер е около 15 cm по-голям от всяка страна.
Колко място трябва да запазя за по-късно разширяване на линията?
Растежът почти винаги означава добавяне на степен в предварителната обработка и удължаване на секцията за охлаждане. Оставете свободен маршрут в края на тези две секции, равен на около една трета от сегашната им дължина. При партидна инсталация растежът означава втора пещ; отбележете нейното място и трасетата за ток и газ още днес.
Кои размери трябва да посоча, преди да поискам оферта?
Четири неща: трите размера и теглото на най-големия детайл, целево производство на час или на ден, нетната вътрешна височина и използваемите подови размери на сградата, и ширината на вратите и отворите за достъп. Последното често се пропуска — ако корпусът на пещта не мине през отвора, тя трябва да се сглоби на място. За тази страна вижте транспорт и експедиция на цех за прахово боядисване.
Обобщение
Отговорът не е стойност в квадратни метри, а верига от размери: най-голям детайл → допуск за окачване → ниво на конвейера и радиус на завоя → вътрешен обем на пещта → дължини на секциите → допуск за обслужване. Изградете тази верига и както изискването към пода, така и това към тавана произтичат от нея. Подовата площ може да се коригира по-късно; височината на тавана — не, и точно затова тя е първото нещо, което се мери при избора на сграда. За всяка стъпка от инвестицията по ред вижте нашето ръководство за изграждане на цех за прахово боядисване.
Изпратете ни размерите на най-големия си детайл, дневната си цел и нетната вътрешна височина на сградата си — ще изчислим кое разположение пасва и ще дадем оферта с чертеж на разположението.