
¿Cuánta superficie y altura libre necesita una planta de pintura en polvo?
La superficie de una planta de pintura en polvo no sale de un catálogo: se calcula desde la pieza más grande que vaya a recubrir. Tres dimensiones la deciden: longitud de pieza más margen de colgado, radio de giro del transportador y volumen interior del horno. En la mayoría de proyectos la restricción no es la superficie, sino la altura libre de la nave.
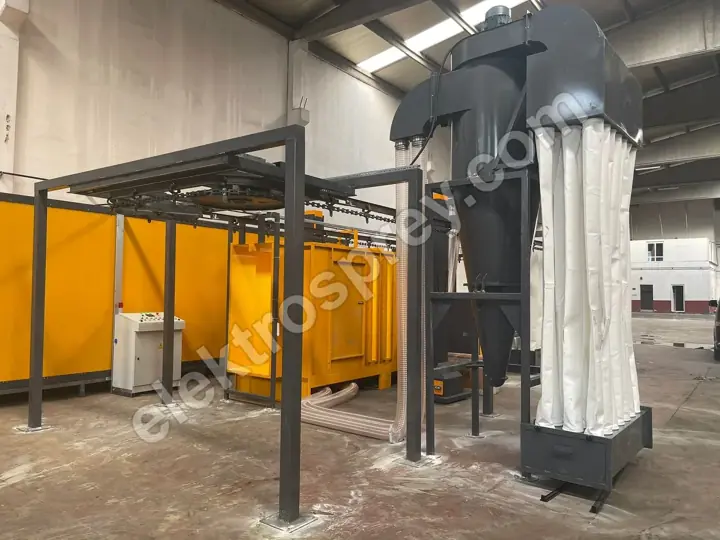 Ampliar
La superficie que necesita una planta de pintura en polvo no es un dato de catálogo: se calcula hacia atrás desde la pieza más grande que vaya a recubrir. Ese cálculo lo hacen tres dimensiones: la longitud de la pieza más el margen de colgado, el radio de giro del transportador y el volumen interior del horno. Un taller por lotes que trabaja piezas de 1 metro cabe en una sola nave; una línea túnel que mueve piezas de 6 metros en continuo necesita un recorrido ininterrumpido. Y en la mayoría de proyectos lo que detiene la inversión no es la superficie, sino la altura libre: en cuanto una pieza se cuelga en vertical, el requisito deja de medirse en metros cuadrados y pasa a medirse en metros, y una nave se puede ampliar en horizontal, pero casi nunca en altura.
Llevamos veinticinco años fabricando estas máquinas. El error más caro que vemos en obra es una distribución dibujada con las medidas de las máquinas y sin margen para el acceso de mantenimiento.
Las tres dimensiones que fijan la superficie
1. Longitud de la pieza + margen de colgado. Una pieza nunca cuelga desnuda: cuelga de ganchos, un bastidor de colgador y un travesaño, y ese conjunto añade 30–70 cm por encima. Por debajo hacen falta 20–30 cm de holgura para que la pieza no toque nunca el suelo. Así, una pieza de 2 metros ocupa en la línea un gálibo de 2,5–2,8 metros.
2. Radio de giro del transportador. Las curvas definen la superficie que barre la pieza colgada. Si la pieza cuelga en horizontal, el radio crece la mitad de la longitud de la pieza; una pieza de 4 metros necesita más de 2 metros para girar, y esa esquina se convierte en suelo inutilizable. Colgada en vertical, la misma pieza solo queda limitada por el ancho del colgador y el radio baja a 1–1,5 metros. Para piezas largas, el colgado vertical es la única decisión que reduce a la mitad la superficie ocupada, y su precio es la altura libre.
3. Volumen interior del horno. Las dimensiones interiores se fijan dejando holgura de circulación alrededor de la pieza más grande por todos sus lados; si el aire caliente no puede moverse entre la pieza y la pared, la uniformidad se rompe. Nuestros hornos eléctricos tipo cajón mantienen una uniformidad de ±3 °C, pero esa cifra da por supuesta una colocación correcta. La envolvente exterior queda después unos 15 cm más afuera por cada lado, por los 10 cm de lana mineral y los paneles del cuerpo: planifique la nave con la medida exterior.
Distribución: ¿qué fija el tamaño de cada tramo?
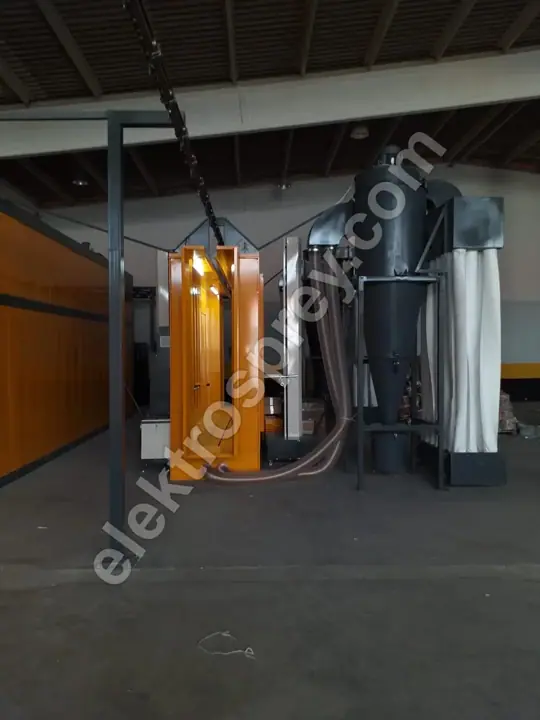
La secuencia es fija; una distribución que la rompa obliga a la pieza a retroceder y gasta dos veces la misma superficie.
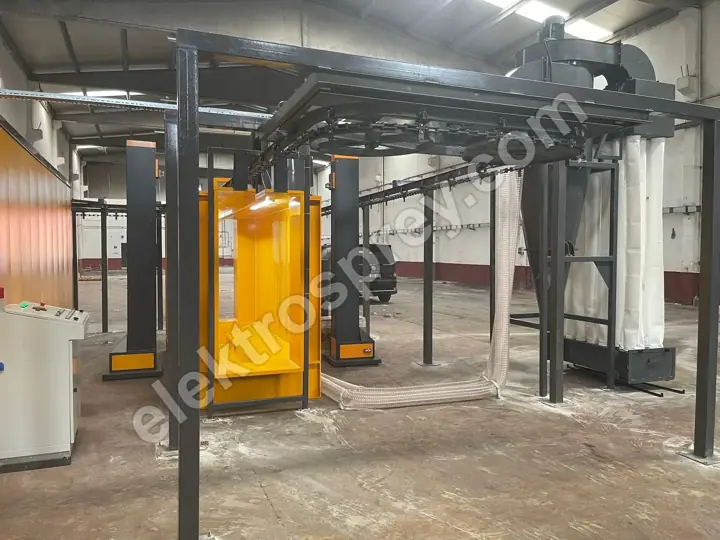
| Tramo | Qué fija su tamaño | A qué prestar atención |
|---|---|---|
| Pretratamiento | Número de etapas (3–7 etapas) × longitud de cuba; la dimensión mayor de la pieza | El foso de cubas de una línea de inmersión es obra civil aparte; deje pasillo por el lado de dosificación y desagüe |
| Secado (evaporación de agua) | Velocidad del transportador (1–6 m/min) × tiempo de secado = longitud del túnel | Distancia y extracción independiente para que el vapor no llegue a la cabina de pintura |
| Cabina de pintura | Número de pistolas (2–12), velocidad de aire 0,5–0,8 m/s, unidad de recuperación | El espacio real está detrás: la unidad de filtros y la extracción de cartuchos no figuran en las medidas indicadas |
| Horno de polimerización | Pieza mayor + holgura de circulación + pared aislada; tiempo de polimerización × velocidad de línea | Arco de apertura de puerta en horno tipo cajón; lado de servicio del quemador y trazado de chimenea en horno de gas |
| Enfriamiento | Tiempo hasta temperatura manipulable × velocidad de línea | Es el tramo que más se recorta; el coste vuelve en forma de marcas y huellas en la descarga |
| Descarga / embalaje | Producción diaria × tiempo de espera de las piezas en planta | El radio de giro de la carretilla y la zona de embalaje casi nunca se dibujan |
Para combinar estos tiempos con su producción horaria, vea el cálculo de capacidad de una línea de pintura en polvo: longitud de línea y capacidad son las dos caras de la misma ecuación.
¿Por qué la altura libre limita más que la superficie?

La superficie es flexible: se pliega la línea en U, se lleva un tramo a una fila paralela, se alquila la nave contigua. La altura libre no. Levantar la cubierta de una nave existente cuesta casi lo mismo que construir una nueva, y en una nave alquilada ni siquiera es una opción.
La segunda razón es que la altura es acumulativa. En el suelo los tramos se colocan uno al lado del otro; en vertical se apilan la pieza, el colgador, el carril del transportador, la estructura de soporte, el cuerpo superior del horno y el grupo de ventiladores y conductos que va encima. Cada elemento es pequeño por separado; juntos suman aproximadamente la altura de la propia pieza.
| Altura de la pieza | Margen de colgado | Nivel de transportador (bajo carril) | Altura libre interior necesaria |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (perfil de aluminio) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
La lógica: nivel de transportador = holgura al suelo (0,2–0,3 m) + altura de la pieza + margen de colgado. Por encima, el techo necesita otros 1,4–1,8 m para estructura de soporte, cuerpos superiores de horno y cabina, conductos y acceso de mantenimiento. Son valores típicos; la cifra exacta se calcula en cada proyecto. Si la nave tiene vigas, un trazado de rociadores o un carril de puente grúa, la altura libre se mide por debajo de ellos, no en la cumbrera.
¿Qué diferencia de espacio hay entre un horno tipo cajón y una línea túnel?
| Horno tipo cajón (por lotes) | Línea túnel (flujo continuo) | |
|---|---|---|
| Forma del espacio | Compacto y divisible; los tramos pueden estar en salas separadas | Necesita un recorrido ininterrumpido; no se puede partir |
| Qué fija la superficie | Medida exterior del horno + arco de puerta + maniobra de carro o palé | Velocidad de línea × tiempo por tramo = longitud de tramo |
| Manipulación de la pieza | Carro o carretilla; esa zona de maniobra ocupa tanto como el horno | Transportador; la zona de transporte es la propia línea |
| Cómo crece | Añadiendo otro horno; la superficie crece a saltos | Alargando la línea; si no se reservó recorrido, el crecimiento se detiene |
| Dónde encaja | Piezas variadas, volumen bajo o medio, naves irregulares | 500 a 5.000 piezas por hora, volumen alto, piezas similares |
Un taller por lotes suele tener menos superficie total pero una proporción menor de superficie productiva: el espacio que se reserva para carretillas y carros transporta, no produce. Una línea túnel ocupa más metros cuadrados, pero casi todos producen. Compare piezas por metro cuadrado, no metros cuadrados. Para medidas, vea nuestras páginas de horno eléctrico tipo cajón y planta de pintura en polvo tipo túnel.
¿Por qué una distribución en U ahorra espacio?
En una línea recta (tipo I), la carga está en un extremo y la descarga en el otro: se usa toda la longitud de la nave, se dotan dos puestos de personal y los colgadores vacíos vuelven del final al principio por un segundo recorrido.
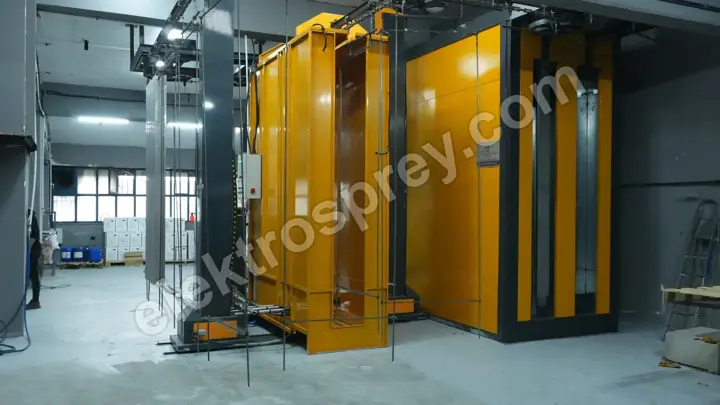
En una distribución en U la línea va y vuelve; carga y descarga coinciden en la misma zona. La ganancia tiene tres partes: la misma longitud de línea plegada en dos filas reduce a la mitad la longitud de nave; el retorno de colgadores vacíos forma parte de la línea, así que no consume superficie propia; y como carga y descarga están en un solo punto, el personal y el tráfico de carretillas se concentran en una sola zona.
En el recubrimiento de perfil de aluminio esta distribución es el estándar. Los perfiles miden de 3 a 7 m y cuelgan en vertical, de modo que la superficie ocupada se reduce y el radio de giro baja a 1–1,5 metros, mientras que el requisito de altura sube hasta la última fila de la tabla anterior. En nuestras líneas de aluminio en U un cambio de color lleva menos de 20 minutos; con cambios frecuentes, ese tiempo es capacidad.
El error más común: olvidar el espacio de servicio y mantenimiento
La mayoría de distribuciones se dibujan con las medidas exteriores de las máquinas. La máquina cabe. El mantenimiento no. Márgenes que hay que reservar:
- Distancia de extracción de cartuchos. Los cartuchos se retiran por la parte trasera o superior de la unidad de filtros. Sin una distancia libre igual a la longitud del cartucho, cambiar un filtro obliga a desmontar parte de la línea, y ese mantenimiento es lo que sostiene el rendimiento del 99,9%+.
- Arco de apertura de la puerta del horno. La superficie que barre una puerta abatible tiene que aparecer en el plano; ponga un palé ahí y la puerta no abrirá.
- Lado de quemador y cuadro. Anchura de trabajo junto a un quemador de gas y espacio para que la puerta del cuadro abra con una persona delante.
- Limpieza de cubas y dosificación de químicos. Pasillo alrededor de las cubas y recorrido para el vaciado y la retirada de lodos.
- Pasillos y salidas de emergencia. Un recorrido seguro continuo a lo largo de la línea; el atajo de agacharse bajo el transportador se convierte en una no conformidad en una auditoría y en un accidente en la nave.
Una regla práctica: calcule la superficie que ocupan las máquinas y añada un 30–40% más para servicio y circulación. Donde falta ese margen, el mantenimiento se paga como parada de producción.
¿Qué preparación hace falta en solera, ventilación, electricidad y gas?
Solera. Los apoyos del transportador, el peso del horno y las cubas llenas generan cargas puntuales; hay que comprobar la capacidad portante frente al proyecto. En la zona de pretratamiento la solera debe resistir agua y productos químicos y estar en pendiente y con desagüe. Un foso de cubas tiene que estar terminado antes de que lleguen las máquinas. Si el transportador va suspendido, la carga va a las cerchas de cubierta: eso es un cálculo estructural, no una suposición.
Ventilación. Tres recorridos independientes: extracción de cabina, chimenea de horno y ventilación general de la nave. La velocidad de 0,5–0,8 m/s en la cabina de pintura solo se mantiene si extracción y aire de aportación están equilibrados; donde el aire extraído no se repone, las puertas cuestan de abrir y el rendimiento de la cabina cae. En un horno de gas, el trazado de la chimenea debe dibujarse al principio de la distribución.
Suministro eléctrico. Nuestros hornos eléctricos se fabrican entre 3 y 150 kW, más los ventiladores de cabina, el motor del transportador, las bombas y el compresor. Si su potencia contratada no da para ello, el transformador y las celdas son una inversión aparte. Sitúe la sala de cuadros lejos de la cabina y de la zona de cubas, protegida de polvo y humedad.
Gas. Nuestros hornos de gas de carga superior trabajan a 50.000–500.000 kcal/h y dan un coste energético un 30–40% menor que el equivalente eléctrico. Pero el alta, el contador, el regulador y la instalación interior son un proceso aparte, normalmente más largo que el plazo de fabricación de la máquina: inicie la solicitud la misma semana que el pedido. Y como la pistola necesita aire seco y limpio, el secador y los filtros son obligatorios junto al compresor.
Preguntas frecuentes
¿Se puede instalar una planta de pintura en polvo en un taller pequeño?
Sí, pero cambia el tipo. En una nave estrecha e irregular la respuesta correcta no es un túnel con transportador, sino producción por lotes con horno tipo cajón y pistola manual, con los tramos repartidos en salas separadas. El límite lo marca la longitud de la pieza: de 3 a 4,5 metros de altura interior cubren piezas del orden de 1 a 2 metros; una pieza de 5 metros no es posible en un taller pequeño.
¿Qué se puede hacer si la altura libre no es suficiente?
Hay tres opciones. Colgar la pieza en horizontal baja el requisito de altura, pero aumenta el radio de giro y la superficie. Bajar el nivel del transportador acerca la pieza al suelo y, como debajo ya no queda pasillo, obliga a rodear la línea. O prescindir del transportador y pasar a producción por lotes con horno tipo cajón. La longitud de la pieza y el volumen objetivo deciden juntos cuál es la correcta.
¿Cuánto mayor que la pieza debe ser el interior del horno?
Tiene que quedar un hueco para que el aire caliente circule entre la pieza y la pared interior; si se estrecha, la uniformidad se rompe y una cara polimeriza mientras otra se queda corta. Calculamos la medida interior a partir de la pieza más grande del cliente y de su disposición de colgado, nunca a partir de medidas de catálogo. La medida exterior es aproximadamente 15 cm mayor por cada lado.
¿Cuánto espacio debo reservar para ampliar la línea más adelante?
El crecimiento casi siempre significa añadir una etapa de pretratamiento y alargar el tramo de enfriamiento. Deje libre, al final de esos dos tramos, un recorrido equivalente a un tercio de su longitud actual. En una instalación por lotes, crecer significa un segundo horno: marque hoy su posición y sus recorridos eléctrico y de gas.
¿Qué medidas debo indicar antes de pedir una oferta?
Cuatro cosas: las tres dimensiones y el peso de la pieza más grande, la producción objetivo por hora o por día, la altura libre interior y las dimensiones útiles de la nave, y el ancho de puertas y huecos de acceso. Lo último se olvida a menudo: si el cuerpo del horno no pasa por el hueco, hay que montarlo en obra. Para ese aspecto, vea transporte y expedición de una planta de pintura en polvo.
Resumen
La respuesta no es una cifra de metros cuadrados, sino una cadena de dimensiones: pieza más grande → margen de colgado → nivel de transportador y radio de giro → volumen interior del horno → longitud de los tramos → margen de servicio. Construya esa cadena y de ella salen tanto el requisito de suelo como el de techo. La superficie se puede corregir después; la altura libre no, y por eso es lo primero que hay que medir al elegir nave. Para todos los pasos de la inversión en orden, vea nuestra guía de montaje de una planta de pintura en polvo.
Envíenos las dimensiones de su pieza más grande, su objetivo diario y la altura libre interior de su nave: calcularemos qué distribución encaja y se lo presupuestamos con un plano de implantación.