
Koliko prostora in višine potrebuje obrat za praškasto barvanje?
Tloris obrata za praškasto barvanje ne izhaja iz kataloga; izračuna se iz največjega kosa, ki ga boste barvali. Odločajo tri dimenzije: dolžina kosa z dodatkom za obešalo, radij zavoja transporterja in notranja prostornina peči. V večini projektov omejitev ni tlorisna površina, ampak svetla višina stavbe.
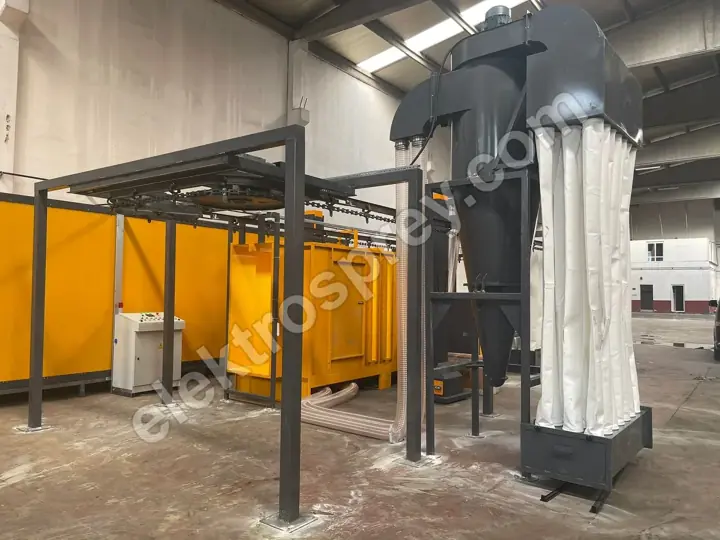 Povečaj
Prostor, ki ga potrebuje obrat za praškasto barvanje, ni podatek iz kataloga: izračuna se nazaj iz največjega kosa, ki ga boste barvali. Ta izračun opravijo tri dimenzije — dolžina kosa z dodatkom za obešalo, radij zavoja transporterja in notranja prostornina peči. Šaržna delavnica za kose dolžine 1 metra gre v eno samo ladjo; tunelska linija, ki neprekinjeno vozi 6-metrske kose, potrebuje nepretrgano pot. In v večini projektov naložbe ne ustavi tlorisna površina, ampak svetla višina: v trenutku, ko kos obesite navpično, se zahteva iz kvadratnih metrov spremeni v metre — stavbo pa je mogoče razširiti vstran, dvigniti pa le redko.
Te stroje izdelujemo petindvajset let. Najdražja napaka, ki jo vidimo na terenu, je razporeditev, narisana po dimenzijah strojev, brez rezerve za servisni dostop.
Tri dimenzije, ki določajo tloris
1. Dolžina kosa + dodatek za obešalo. Kos nikoli ne visi gol; visi na kljukah, okvirju obešala in prečki, ta sklop pa nad njim doda 30–70 cm. Spodaj je potrebnih 20–30 cm zračnosti, da se kos nikoli ne dotakne tal. 2-metrski kos torej na liniji zaseda ovojnico 2,5–2,8 metra.
2. Radij zavoja transporterja. Vogali določajo površino, ki jo obviseli kos prevozi. Če kos visi vodoravno, radij naraste za polovico dolžine kosa; 4-metrski kos potrebuje za zavoj več kot 2 metra in ta vogal postane neuporabna tlorisna površina. Če visi navpično, isti kos omejuje le širina obešala in radij pade na 1–1,5 metra. Pri dolgih kosih je navpično obešanje edina odločitev, ki prepolovi tlorisno površino — njena cena pa je svetla višina.
3. Notranja prostornina peči. Notranje mere se določijo tako, da okoli največjega kosa na vseh straneh ostane zračnost za kroženje; če se vroč zrak ne more gibati med kosom in steno, se enakomernost poruši. Naše komorne električne peči držijo enakomernost ±3 °C, a ta številka predpostavlja pravilno postavitev. Zunanji plašč je nato zaradi 10 cm mineralne volne in oplate na vsaki strani približno 15 cm dlje — stavbo načrtujte po zunanji meri.
Razporeditev: kaj določa velikost posameznega sklopa?
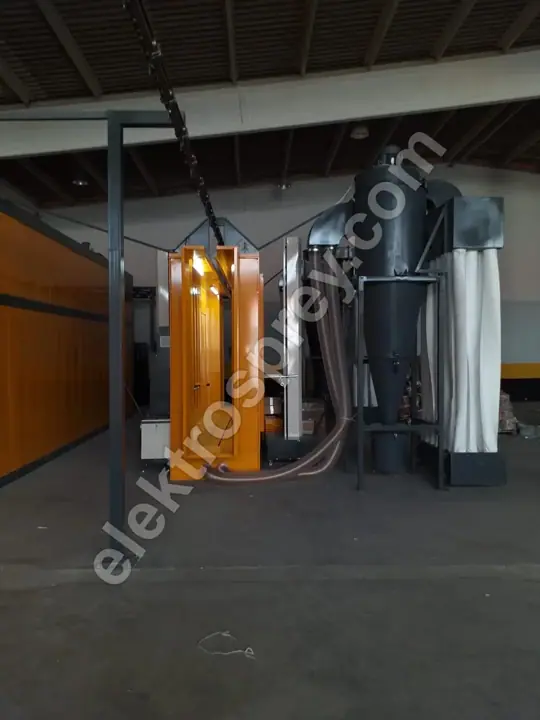
Zaporedje je fiksno; razporeditev, ki ga prekine, prisili kos, da potuje nazaj, in isto površino porabi dvakrat.
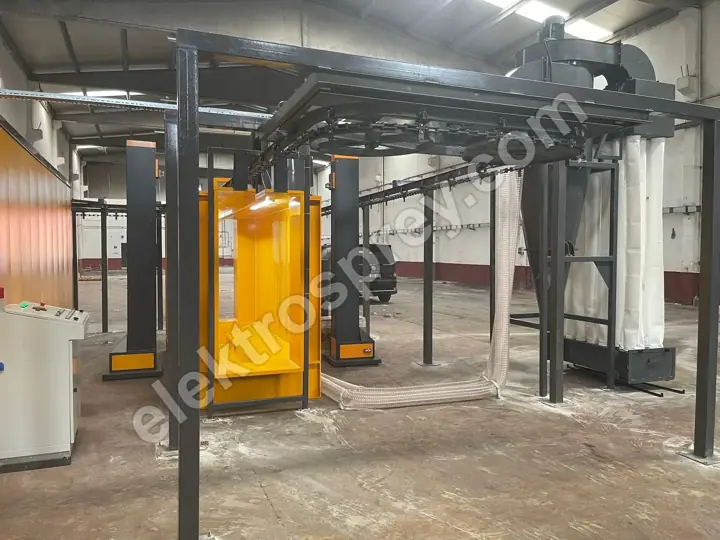
| Sklop | Kaj določa njegovo velikost | Na kaj paziti |
|---|---|---|
| Predobdelava | Število kopeli (3–7 kopeli) × dolžina kadi; najdaljša dimenzija kosa | Jama za kad potopne linije je ločeno gradbeno delo; ohranite pohodno pot na strani doziranja in izpusta |
| Sušenje (odstranjevanje vode) | Hitrost transporterja (1–6 m/min) × čas sušenja = dolžina tunela | Razdalja in ločen odvod, da para ne zaide v barvno kabino |
| Barvna kabina | Število pištol (2–12), hitrost zraka 0,5–0,8 m/s, enota za predelavo praška | Pravi prostor je za njo: filtrska enota in izvlek kartuš nista v navedenih merah |
| Peč za polimerizacijo | Največji kos + zračnost za kroženje + izolirana stena; čas polimerizacije × hitrost linije | Lok odpiranja vrat pri komorni peči; servis na strani gorilnika in pot dimnika pri plinski peči |
| Hlajenje | Čas do temperature za rokovanje × hitrost linije | Najpogosteje prikrajšano; strošek se vrne kot sledovi in prstni odtisi pri razkladanju |
| Razkladanje / pakiranje | Dnevni izplen × kako dolgo kosi čakajo na lokaciji | Obračalni krog viličarja in prostor za pakiranje sta skoraj nikoli narisana |
Če želite te čase združiti s svojim urnim izplenom, si oglejte izračun zmogljivosti linije za praškasto barvanje: dolžina linije in zmogljivost sta dve plati iste enačbe.
Zakaj je svetla višina bolj omejujoča kot tlorisna površina?

Tlorisna površina je prožna: linijo prepognite v obliko U, sklop prestavite v vzporedno vrsto, najemite sosednjo ladjo. Svetla višina ni. Dvig strehe obstoječi stavbi stane skoraj toliko kot postavitev nove, v najeti stavbi pa sploh ni možnost.
Drugi razlog je, da se višina sešteva. Na tleh sklope postavljate drug ob drugega; navpično pa se kos, obešalo, tirnica transporterja, nosilno jeklo, streha peči ter skupina ventilatorja in kanalov nad njo zlagajo drug na drugega. Vsaka postavka je sama zase majhna; skupaj naneseta približno višino kosa samega.
| Višina kosa | Dodatek za obešalo | Nivo transporterja (pod tirnico) | Potrebna neto svetla višina |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (aluminijast profil) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Logika: nivo transporterja = zračnost nad tlemi (0,2–0,3 m) + višina kosa + dodatek za obešalo. Strop potrebuje nad tem še 1,4–1,8 m za nosilno jeklo, ohišja strehe peči in kabine, kanale in servisni dostop. To so tipične vrednosti; točna številka se izračuna za vsak projekt posebej. Če ima stavba nosilce, potek škropilnega sistema ali žerjavno progo, se neto višina meri pod njimi, ne pri slemenu.
Kakšna je razlika v prostoru med komorno pečjo in tunelsko linijo?
| Komorna peč (šaržno) | Tunelska linija (neprekinjen pretok) | |
|---|---|---|
| Oblika prostora | Kompaktna in deljiva; sklopi so lahko v ločenih prostorih | Potrebuje eno nepretrgano pot; ni je mogoče razdeliti |
| Kaj določa površino | Zunanja mera peči + lok odpiranja vrat + manevriranje z vozičkom ali paleto | Hitrost linije × čas na sklop = dolžina sklopa |
| Rokovanje s kosi | Voziček ali viličar; ta manevrski prostor vzame toliko prostora kot peč | Transporter; transportna površina je linija sama |
| Kako raste | Z dodajanjem druge peči; površina raste v stopnicah | S podaljšanjem linije; če pot ni bila rezervirana, rast zastane |
| Kam sodi | Raznoliki kosi, nizka do srednja količina, nepravilne stavbe | 500–5,000 kosov na uro, velika količina, podobni kosi |
Šaržna delavnica ima običajno manjšo skupno površino, a nižji delež produktivne površine: prostor, ki ostaja prost za viličarje in vozičke, transportira, ne proizvaja. Tunelska linija vzame več kvadratnih metrov, a skoraj vsi proizvajajo. Primerjajte kose na kvadratni meter, ne kvadratnih metrov. Za mere si oglejte strani komorna električna peč in tunelski obrat za praškasto barvanje.
Zakaj razporeditev tipa U prihrani prostor?
Pri ravni liniji (tip I) je nakladanje na enem koncu in razkladanje na drugem: porabite celotno dolžino stavbe, imate dve mesti z osebjem in prazna obešala vračate s konca na začetek po drugi poti.
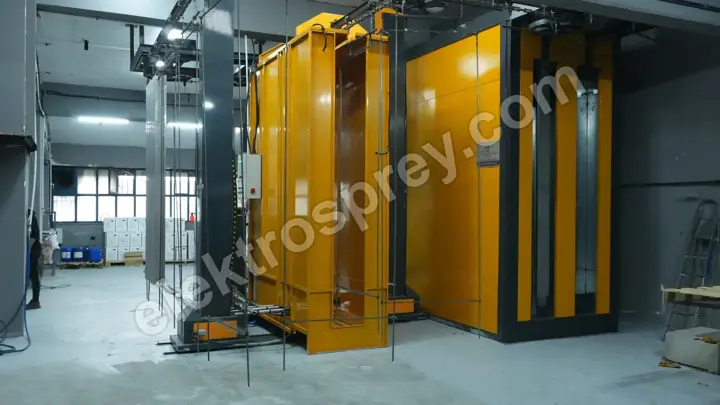
Pri razporeditvi tipa U gre linija ven in se vrne; nakladanje in razkladanje se srečata v isti coni. Pridobitev ima tri dele: ista dolžina linije, prepognjena v dve vrsti, prepolovi dolžino stavbe; vračanje praznih obešal je del linije, zato zanj ni porabljene tlorisne površine; in ker sta nakladanje in razkladanje na eni točki, se promet osebja in viličarjev zgosti na enem območju.
Pri barvanju aluminijastih profilov je ta razporeditev standard. Profili so dolgi 3 do 7 m in visijo navpično, zato se tloris skrči in radij zavoja pade na 1–1,5 metra — medtem ko se zahteva po višini dvigne na zadnjo vrstico zgornje tabele. Na naših aluminijastih linijah tipa U menjava barve traja manj kot 20 minut; pri pogostih menjavah ta čas je zmogljivost.
Najpogostejša napaka: pozabljen prostor za servis in vzdrževanje
Večina razporeditev je narisana po zunanjih merah strojev. Stroj gre noter. Vzdrževanje ne. Rezerve, ki jih je treba predvideti:
- Razdalja za izvlek kartuš. Kartuše se izvlečejo z zadnje strani ali z vrha filtrske enote. Brez proste razdalje, enake dolžini kartuše, menjava filtra pomeni razstavljanje dela linije — in prav to vzdrževanje ohranja učinkovitost 99,9%+.
- Lok odpiranja vrat peči. Površina, ki jo prevozijo krilna vrata, mora biti na razporeditvi; postavite tja paleto in vrata se ne bodo odprla.
- Stran gorilnika in stikalne omare. Delovna širina ob plinskem gorilniku in prostor, da se vrata omare odprejo, ko nekdo stoji pred njimi.
- Čiščenje kadi in doziranje kemikalij. Pohodna pot okoli kadi ter pot za praznjenje in odvoz blata.
- Pohodne poti in zasilni izhodi. Neprekinjena varna pot ob liniji; bližnjica s sklonitvijo pod transporterjem postane ugotovitev na inšpekciji in poškodba v obratu.
Praktično pravilo: izračunajte površino, ki jo zasedejo stroji, in nato dodajte še 30–40% za servis in gibanje. Kjer te rezerve ni, se vzdrževanje plača kot zastoj proizvodnje.
Kakšna priprava je potrebna za tla, prezračevanje, elektriko in plin?
Tla. Podpore transporterja, teža peči in polne kadi ustvarijo točkovne obremenitve; nosilnost je treba preveriti glede na projekt. V območju predobdelave morajo tla vzdržati vodo in kemikalije ter biti nagnjena in odvodnjena. Jama za kad mora biti dokončana, preden pridejo stroji. Če je transporter obešen, gre obremenitev v strešne nosilce — to je statični izračun, ne domneva.
Prezračevanje. Tri ločene poti: odvod iz kabine, dimnik peči in splošno prezračevanje delavnice. Hitrost 0,5–0,8 m/s v kabini drži le, kadar sta odvod in dovod svežega zraka uravnotežena; kjer odvedeni zrak ni nadomeščen, se vrata težko odpirajo in zmogljivost kabine pade. Pri plinski peči je treba pot dimnika narisati že na začetku razporeditve.
Električno napajanje. Naše električne peči izdelujemo med 3 in 150 kW, k temu pa se prištejejo ventilatorji kabine, motor transporterja, črpalke in kompresor. Če vaša obračunska moč tega ne pokrije, sta transformator in stikalna oprema ločena naložba. Prostor za stikalne omare postavite stran od kabine in kadi, zaščiten pred prahom in vlago.
Plin. Naše plinske peči s polnjenjem od zgoraj obratujejo pri 50,000–500,000 kcal/h in dajejo 30–40% nižji strošek energije od električne različice. Vendar so priklop, števec, regulator in notranja napeljava ločen postopek, običajno daljši od proizvodnega roka stroja; vlogo oddajte v istem tednu kot naročilo. In ker pištola potrebuje suh, čist zrak, sta poleg kompresorja obvezna še sušilnik in filtri.
Pogosta vprašanja
Ali je mogoče obrat za praškasto barvanje postaviti v majhno delavnico?
Da, a spremeni se tip. V ozki, nepravilni stavbi pravi odgovor ni tunel s transporterjem, ampak šaržna proizvodnja s komorno pečjo in ročno pištolo, s sklopi, razporejenimi po ločenih prostorih. Mejo določa dolžina kosa: 3–4,5 metra notranje višine pokrije kose v razponu 1–2 metra; 5-metrski kos v majhni delavnici ni mogoč.
Kaj je mogoče storiti, če svetla višina ne zadošča?
Tri možnosti. Vodoravno obešanje kosa zniža zahtevo po višini, a poveča radij zavoja in tlorisno površino. Znižanje nivoja transporterja približa kos tlom, in ker pod njim ne ostane pohodna pot, potem hodite okoli linije. Ali pa transporter opustite in preidete na šaržno proizvodnjo s komorno pečjo. Kaj je pravilno, skupaj določita dolžina kosa in ciljna količina.
Koliko večja od kosa mora biti notranjost peči?
Med kosom in notranjo steno mora ostati reža, po kateri kroži vroč zrak; če se zoži, se enakomernost poruši in ena površina se polimerizira, druga pa ostane prikrajšana. Notranjo mero izračunamo iz strankinega največjega kosa in njegove razporeditve obešanja, nikoli iz kataloških velikosti. Zunanja mera je na vsaki strani približno 15 cm večja.
Koliko prostora naj rezerviram za poznejšo razširitev linije?
Rast skoraj vedno pomeni dodajanje kopeli predobdelave in podaljšanje sklopa hlajenja. Za tema dvema pustite prosto pot v dolžini približno tretjine njune trenutne dolžine. Pri šaržni postavitvi rast pomeni drugo peč; njeno mesto ter električno in plinsko pot označite že danes.
Katere dimenzije naj navedem pred povpraševanjem?
Štiri stvari: tri dimenzije in težo največjega kosa, ciljni izplen na uro ali na dan, neto notranjo višino in uporabne tlorisne mere stavbe ter širino vrat in dostopnih odprtin. Zadnje se pogosto izpusti — če ohišje peči ne gre skozi odprtino, ga je treba sestaviti na lokaciji. Za to plat si oglejte prevoz in odpremo obrata za praškasto barvanje.
Povzetek
Odgovor ni številka v kvadratnih metrih, ampak veriga dimenzij: največji kos → dodatek za obešalo → nivo transporterja in radij zavoja → notranja prostornina peči → dolžine sklopov → rezerva za servis. Sestavite to verigo in iz nje izpadeta tako zahteva po tlorisu kot po višini. Tlorisno površino je mogoče popraviti pozneje; svetle višine ne, zato je prva stvar, ki jo je treba izmeriti pri izbiri stavbe. Za vsak korak naložbe po vrsti si oglejte naš vodnik za postavitev obrata za praškasto barvanje.
Pošljite nam dimenzije svojega največjega kosa, dnevni cilj in neto notranjo višino svoje stavbe — izračunali bomo, katera razporeditev se prilega, in pripravili ponudbo z risbo razporeditve.