
Wie viel Fläche und Hallenhöhe braucht eine Pulverbeschichtungsanlage?
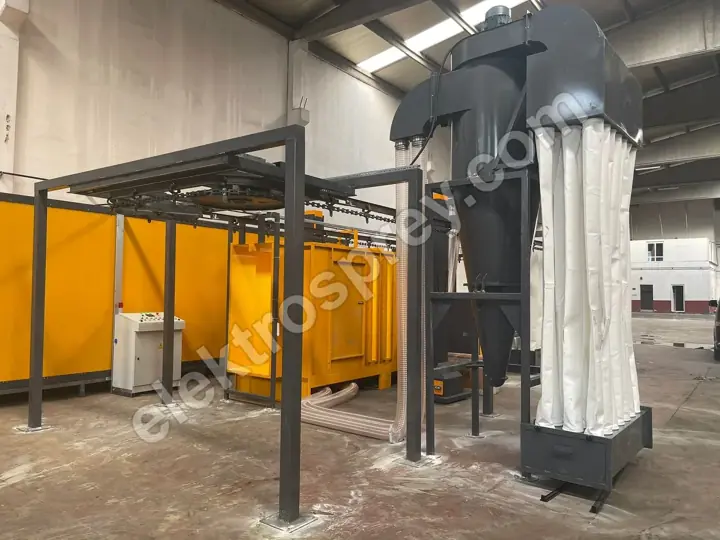
Der Flächenbedarf einer Pulverbeschichtungsanlage kommt nicht aus dem Katalog; er wird aus dem größten zu beschichtenden Teil berechnet. Drei Maße entscheiden: Teilelänge plus Gehängezugabe, Kurvenradius des Fördersystems und Innenvolumen des Ofens. In den meisten Projekten ist nicht die Grundfläche der Engpass, sondern die Hallenhöhe.
 Vergrößern
Die Fläche, die eine Pulverbeschichtungsanlage braucht, ist keine Katalogzahl: sie wird rückwärts aus dem größten zu beschichtenden Teil berechnet. Drei Maße erledigen diese Rechnung — Teilelänge plus Gehängezugabe, der Kurvenradius des Fördersystems und das Innenvolumen des Einbrennofens. Eine Chargenwerkstatt für 1-Meter-Teile passt in ein einziges Hallenschiff; eine Tunnelanlage, die 6-Meter-Teile kontinuierlich bewegt, braucht eine ununterbrochene Strecke. Und in den meisten Projekten stoppt nicht die Grundfläche die Investition, sondern die Hallenhöhe: Sobald ein Teil senkrecht hängt, wird aus der Anforderung in Quadratmetern eine Anforderung in Metern — und eine Halle lässt sich seitlich erweitern, aber nur selten aufstocken.
Wir fertigen diese Maschinen seit fünfundzwanzig Jahren. Der teuerste Fehler, den wir vor Ort sehen, ist ein Layout, das nach Maschinenmaßen gezeichnet wurde, ohne Platz für Wartungszugänge.
Die drei Maße, die den Flächenbedarf bestimmen
1. Teilelänge + Gehängezugabe. Ein Teil hängt nie blank; es hängt an Haken, einem Gehängerahmen und einer Traverse, und diese Baugruppe kommt mit 30–70 cm oben hinzu. Darunter werden 20–30 cm Freiraum gebraucht, damit das Teil den Boden nie berührt. Ein 2-Meter-Teil belegt auf der Anlage also eine Hüllkurve von 2,5–2,8 Metern.
2. Kurvenradius des Fördersystems. Ecken bestimmen die Fläche, die das hängende Teil überstreicht. Hängt das Teil waagerecht, wächst der Radius um die halbe Teilelänge; ein 4-Meter-Teil braucht mehr als 2 Meter zum Umlenken, und diese Ecke wird zu unbrauchbarer Fläche. Senkrecht gehängt ist dasselbe Teil nur durch die Gehängebreite begrenzt, und der Radius sinkt auf 1–1,5 Meter. Bei langen Teilen ist das senkrechte Hängen die eine Entscheidung, die die Grundfläche halbiert — und ihr Preis ist die Hallenhöhe.
3. Innenvolumen des Ofens. Die Innenmaße ergeben sich daraus, dass um das größte Teil auf allen Seiten Zirkulationsfreiraum bleibt; kann sich die heiße Luft nicht zwischen Teil und Wand bewegen, bricht die Gleichmäßigkeit zusammen. Unsere elektrischen Kammeröfen halten ±3 °C Gleichmäßigkeit, doch diese Zahl setzt eine korrekte Beschickung voraus. Die Außenhülle liegt dann wegen der 10 cm Mineralwolldämmung und der Blechverkleidung auf jeder Seite rund 15 cm weiter außen — planen Sie die Halle nach dem Außenmaß.
Layout: Was bestimmt die Größe der einzelnen Abschnitte?
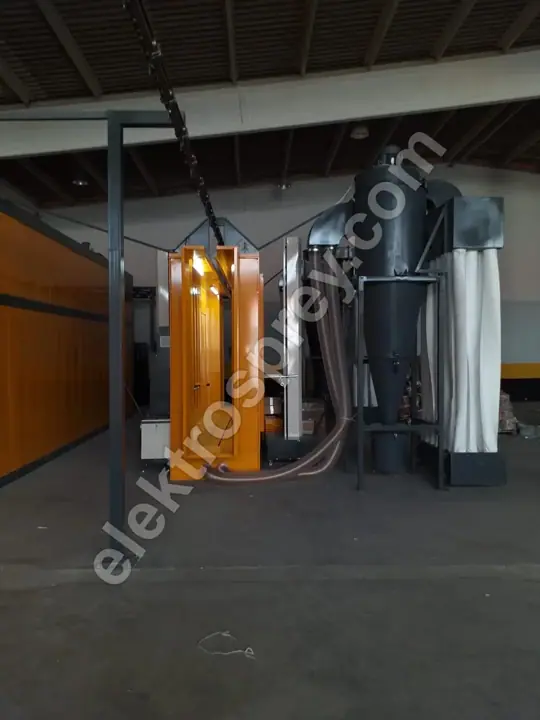
Die Reihenfolge liegt fest; ein Layout, das sie durchbricht, lässt das Teil rückwärts laufen und verbraucht dieselbe Fläche zweimal.
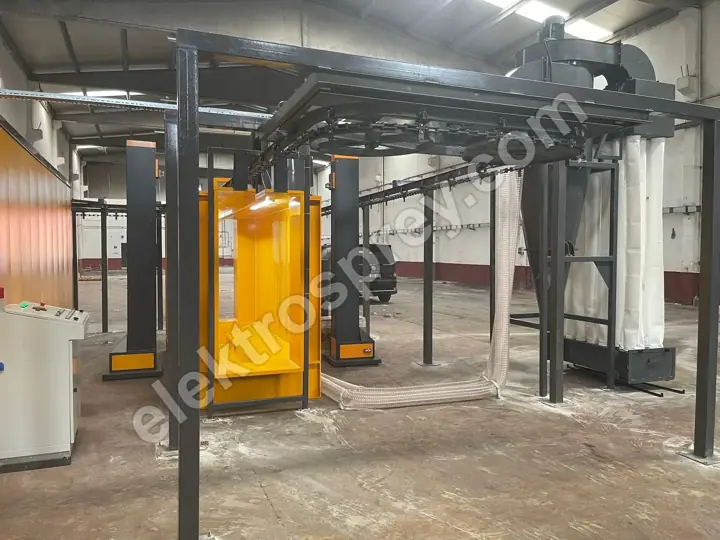
| Abschnitt | Was seine Größe bestimmt | Worauf zu achten ist |
|---|---|---|
| Vorbehandlung | Stufenzahl (3–7 Stufen) × Beckenlänge; das längste Teilemaß | Die Beckengrube einer Tauchanlage ist eigenes Bauwerk; Laufgang auf der Dosier- und Ablassseite freihalten |
| Trocknung (Abtrocknen) | Fördergeschwindigkeit (1–6 m/min) × Trocknungszeit = Tunnellänge | Abstand und eine separate Absaugung, damit kein Dampf in die Kabine gelangt |
| Pulverkabine | Pistolenzahl (2–12), Luftgeschwindigkeit 0,5–0,8 m/s, Rückgewinnungseinheit | Der eigentliche Platz liegt dahinter: Filtereinheit und Auszug der Patronen stehen nicht in den Katalogmaßen |
| Einbrennofen | Größtes Teil + Zirkulationsfreiraum + gedämmte Wand; Aushärtezeit × Anlagengeschwindigkeit | Türschwenkbereich beim Kammerofen; Servicezugang auf der Brennerseite und Kaminführung beim Gasofen |
| Kühlung | Zeit bis zur Handhabungstemperatur × Anlagengeschwindigkeit | Wird am häufigsten zu kurz ausgelegt; die Kosten kommen als Druckstellen und Fingerabdrücke beim Entladen zurück |
| Entladen / Verpacken | Tagesausbringung × Verweildauer der Teile im Werk | Wendekreis des Staplers und Verpackungsfläche werden fast nie eingezeichnet |
Um diese Zeiten mit Ihrer Stundenausbringung zu verbinden, siehe Kapazitätsberechnung für Pulverbeschichtungsanlagen: Anlagenlänge und Kapazität sind zwei Seiten derselben Gleichung.
Warum ist die Hallenhöhe kritischer als die Grundfläche?

Die Grundfläche ist flexibel: Man legt die Anlage in ein U, verschiebt einen Abschnitt in eine parallele Reihe, mietet das Nachbarschiff dazu. Die Hallenhöhe ist es nicht. Das Dach einer bestehenden Halle anzuheben kostet fast so viel wie ein Neubau, und in einer gemieteten Halle ist es nicht einmal eine Option.
Der zweite Grund ist, dass sich Höhe aufsummiert. Auf dem Boden stellt man Abschnitte nebeneinander; in der Vertikalen stapeln sich Teil, Gehänge, Förderschiene, Tragkonstruktion, Ofendach und darüber die Ventilator- und Kanalgruppe übereinander. Jeder Posten ist für sich klein; zusammen ergeben sie ungefähr die Höhe des Teils selbst.
| Teilehöhe | Gehängezugabe | Förderebene (unter der Schiene) | Erforderliche lichte Höhe |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (Aluminiumprofil) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Die Logik: Förderebene = Bodenfreiheit (0,2–0,3 m) + Teilehöhe + Gehängezugabe. Darüber braucht die Decke weitere 1,4–1,8 m für Tragkonstruktion, Ofen- und Kabinendächer, Kanäle und Wartungszugang. Das sind typische Werte; die genaue Zahl wird je Projekt berechnet. Hat die Halle Unterzüge, eine Sprinklerleitung oder eine Kranbahn, wird die lichte Höhe darunter gemessen, nicht am First.
Wie groß ist der Flächenunterschied zwischen Kammerofen und Tunnelanlage?
| Kammerofen (Charge) | Tunnelanlage (kontinuierlicher Fluss) | |
|---|---|---|
| Form des Raums | Kompakt und teilbar; Abschnitte können in getrennten Räumen stehen | Braucht eine ununterbrochene Strecke; nicht teilbar |
| Was die Fläche bestimmt | Ofenaußenmaß + Türschwenkbereich + Rangieren von Wagen oder Paletten | Anlagengeschwindigkeit × Zeit je Abschnitt = Abschnittslänge |
| Teilehandhabung | Wagen oder Stapler; diese Rangierfläche beansprucht so viel Platz wie der Ofen | Fördersystem; die Transportfläche ist die Anlage selbst |
| Wie sie wächst | Durch einen weiteren Ofen; die Fläche wächst in Stufen | Durch Verlängern der Anlage; ist keine Strecke reserviert, endet das Wachstum |
| Wofür sie passt | Wechselnde Teile, kleine bis mittlere Stückzahlen, unregelmäßige Hallen | 500–5.000 Teile pro Stunde, hohe Stückzahlen, ähnliche Teile |
Eine Chargenwerkstatt hat meist die kleinere Gesamtfläche, aber einen geringeren Anteil produktiver Fläche: Platz, der für Stapler und Wagen freigehalten wird, transportiert, er produziert nicht. Eine Tunnelanlage braucht mehr Quadratmeter, doch fast alle produzieren. Vergleichen Sie Teile pro Quadratmeter, nicht Quadratmeter. Maße finden Sie auf unseren Seiten elektrischer Kammerofen und Tunnel-Pulverbeschichtungsanlage.
Warum spart ein U-förmiges Layout Fläche?
Auf einer geraden Anlage (I-Form) liegt die Beladung an einem Ende und die Entladung am anderen: Sie nutzen die volle Hallenlänge, besetzen zwei Arbeitsplätze und führen die leeren Gehänge auf einer zweiten Strecke vom Ende zum Anfang zurück.
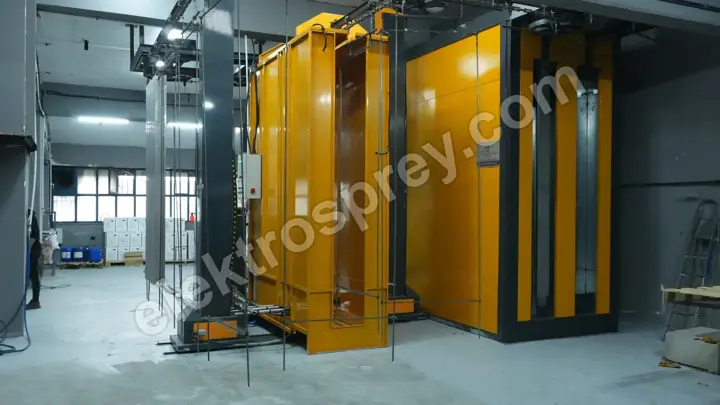
In einem U-Layout läuft die Anlage hin und zurück; Beladung und Entladung treffen sich in derselben Zone. Der Gewinn besteht aus drei Teilen: dieselbe Anlagenlänge in zwei Reihen gefaltet halbiert die Hallenlänge; der Rücklauf der leeren Gehänge ist Teil der Anlage, es wird also keine Fläche dafür verbraucht; und weil Beladung und Entladung an einem Punkt liegen, konzentrieren sich Personal- und Staplerverkehr auf eine einzige Zone.
Bei der Beschichtung von Aluminiumprofilen ist dieses Layout Standard. Profile sind 3 bis 7 m lang und hängen senkrecht, sodass die Grundfläche schrumpft und der Kurvenradius auf 1–1,5 Meter sinkt — während die Höhenanforderung auf die letzte Zeile der Tabelle oben steigt. Auf unseren Aluminium-U-Anlagen dauert ein Farbwechsel unter 20 Minuten; bei häufigem Wechsel ist diese Zeit Kapazität.
Der häufigste Fehler: Service- und Wartungsfläche vergessen
Die meisten Layouts werden nach den Außenmaßen der Maschinen gezeichnet. Die Maschine passt. Die Wartung passt nicht. Zugaben, die reserviert werden müssen:
- Auszugsweg der Filterpatronen. Patronen werden hinten oder oben aus der Filtereinheit gezogen. Ohne freien Abstand in Patronenlänge bedeutet ein Filterwechsel, Teile der Anlage zu demontieren — und genau diese Wartung erhält den Wirkungsgrad von über 99,9 %.
- Türschwenkbereich des Ofens. Die Fläche, die eine angeschlagene Tür überstreicht, muss im Layout erscheinen; stellen Sie dort eine Palette ab, öffnet die Tür nicht.
- Brenner- und Schaltschrankseite. Arbeitsbreite neben einem Gasbrenner und Raum, damit eine Schaltschranktür aufgeht, während jemand davorsteht.
- Beckenreinigung und Chemikaliendosierung. Ein Laufgang rund um die Becken sowie ein Weg zum Ablassen und zur Schlammentnahme.
- Laufwege und Notausgänge. Eine durchgehend sichere Strecke entlang der Anlage; die Abkürzung unter dem Fördersystem hindurch wird im Audit zur Feststellung und in der Halle zur Verletzung.
Eine praktische Regel: Berechnen Sie die Fläche, die die Maschinen belegen, und schlagen Sie 30–40 % mehr für Service und Verkehrswege auf. Wo diese Zugabe fehlt, wird Wartung als Produktionsstillstand bezahlt.
Welche Vorbereitungen sind für Boden, Lüftung, Strom und Gas nötig?
Boden. Förderstützen, Ofengewicht und gefüllte Becken erzeugen Punktlasten; die Tragfähigkeit muss gegen das Projekt geprüft werden. Im Bereich der Vorbehandlung muss der Boden wasser- und chemikalienbeständig, geneigt und entwässert sein. Eine Beckengrube muss fertig sein, bevor die Maschinen eintreffen. Wird das Fördersystem abgehängt, geht die Last in die Dachbinder — eine statische Berechnung, keine Annahme.
Lüftung. Drei getrennte Wege: Kabinenabluft, Ofenkamin, allgemeine Hallenlüftung. Die Kabinengeschwindigkeit von 0,5–0,8 m/s hält nur, wenn Absaugung und Zuluft ausgeglichen sind; wo abgesaugte Luft nicht ersetzt wird, lassen sich Türen schwer öffnen und die Kabinenleistung sinkt. Beim Gasofen muss die Kaminführung von Beginn an im Layout gezeichnet sein.
Stromversorgung. Unsere Elektroöfen werden zwischen 3 und 150 kW gebaut, dazu kommen Kabinenventilatoren, Fördermotor, Pumpen und Kompressor. Deckt Ihre Anschlussleistung das nicht ab, sind Transformator und Schaltanlage eine eigene Investition. Platzieren Sie den Schaltraum abseits von Kabinen- und Beckenbereichen, geschützt vor Staub und Feuchtigkeit.
Gas. Unsere Gasöfen mit Beschickung von oben arbeiten mit 50.000–500.000 kcal/h und liefern 30–40 % niedrigere Energiekosten als das elektrische Äquivalent. Doch Anschluss, Zähler, Regler und Innenverrohrung sind ein eigener Vorgang, meist länger als die Fertigungszeit der Maschine; stellen Sie den Antrag in derselben Woche wie die Bestellung. Und weil die Pistole trockene, saubere Luft braucht, sind Trockner und Filter neben dem Kompressor zwingend.
Häufig gestellte Fragen
Lässt sich eine Pulverbeschichtungsanlage in einer kleinen Werkstatt aufstellen?
Ja, aber die Bauart ändert sich. In einer schmalen, unregelmäßigen Halle ist die richtige Antwort kein Tunnel mit Fördersystem, sondern Chargenbetrieb mit Kammerofen und Handpistole, mit Abschnitten verteilt auf getrennte Räume. Die Teilelänge setzt die Grenze: 3–4,5 Meter lichte Höhe decken Teile im Bereich 1–2 Meter ab; ein 5-Meter-Teil ist in einer kleinen Werkstatt nicht möglich.
Was lässt sich tun, wenn die Hallenhöhe nicht ausreicht?
Drei Möglichkeiten. Das Teil waagerecht zu hängen senkt die Höhenanforderung, erhöht aber Kurvenradius und Grundfläche. Die Förderebene abzusenken bringt das Teil näher an den Boden, und weil darunter kein Laufgang bleibt, geht man dann um die Anlage herum. Oder man verzichtet auf das Fördersystem und wechselt zum Chargenbetrieb mit Kammerofen. Teilelänge und Zielmenge entscheiden gemeinsam, was richtig ist.
Wie viel größer als das Teil muss der Ofeninnenraum sein?
Zwischen Teil und Innenwand muss ein Spalt bleiben, damit die heiße Luft zirkulieren kann; wird er zu eng, bricht die Gleichmäßigkeit zusammen und eine Fläche härtet aus, während eine andere zu kurz kommt. Wir berechnen das Innenmaß aus dem größten Teil des Kunden und dessen Aufhängung, nie aus Katalogmaßen. Das Außenmaß liegt auf jeder Seite rund 15 cm darüber.
Wie viel Platz sollte ich für eine spätere Erweiterung reservieren?
Wachstum bedeutet fast immer eine zusätzliche Vorbehandlungsstufe und eine längere Kühlstrecke. Lassen Sie am Ende dieser beiden eine freie Strecke von etwa einem Drittel ihrer heutigen Länge. Bei einer Chargenanlage bedeutet Wachstum einen zweiten Ofen; markieren Sie seine Position sowie seine Strom- und Gaswege schon heute.
Welche Maße sollte ich vor einer Angebotsanfrage nennen?
Vier Dinge: die drei Maße und das Gewicht des größten Teils, die Zielausbringung pro Stunde oder pro Tag, die lichte Höhe und die nutzbare Grundfläche der Halle sowie die Breite von Toren und Zugangsöffnungen. Das Letzte wird oft übersprungen — passt der Ofenkörper nicht durch die Öffnung, muss er vor Ort montiert werden. Zu dieser Seite siehe Transport und Versand von Pulverbeschichtungsanlagen.
Zusammenfassung
Die Antwort ist keine Quadratmeterzahl, sondern eine Kette von Maßen: größtes Teil → Gehängezugabe → Förderebene und Kurvenradius → Innenvolumen des Ofens → Abschnittslängen → Servicezugabe. Bauen Sie diese Kette auf, und Fläche wie Höhe ergeben sich daraus. Die Grundfläche lässt sich später korrigieren; die Hallenhöhe nicht, weshalb sie das Erste ist, was bei der Hallenwahl gemessen werden muss. Für jeden Schritt der Investition in der richtigen Reihenfolge siehe unseren Leitfaden zum Aufbau einer Pulverbeschichtungsanlage.
Senden Sie uns die Maße Ihres größten Teils, Ihr Tagesziel und die lichte Höhe Ihrer Halle — wir berechnen, welches Layout passt, und legen dem Angebot eine Layoutzeichnung bei.