
Toz Boya Tesisi İçin Ne Kadar Alan ve Tavan Yüksekliği Gerekir?
Toz boya tesisinin alanı katalogdan gelmez; boyanacak en büyük parçadan hesaplanır. Belirleyici üç ölçü vardır: parça boyu artı askı payı, konveyör dönüş yarıçapı ve fırının iç hacmi. Çoğu projede kısıtı zemin alanı değil, binanın tavan yüksekliği koyar.
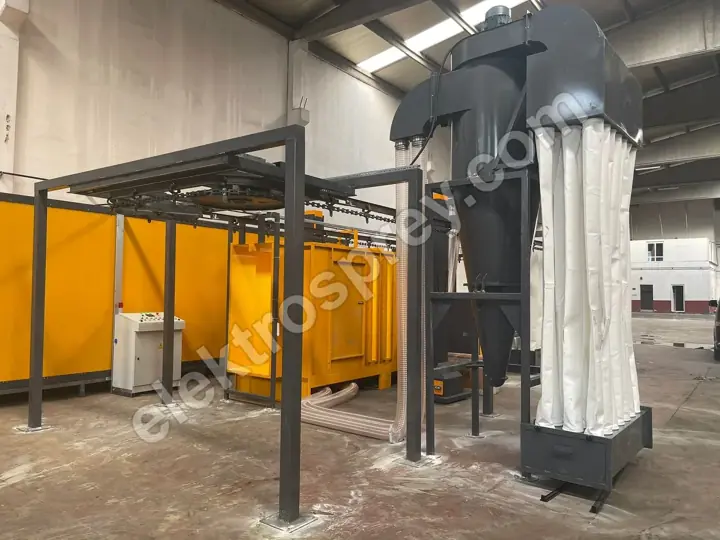 Büyüt
Toz boya tesisi için gereken alan bir katalog rakamı değildir: boyanacak en büyük parçadan geriye doğru hesaplanır. Bu hesabı üç ölçü yapar — parça boyu artı askı payı, konveyörün dönüş yarıçapı ve fırının iç hacmi. 1 metrelik parçalarla çalışan kesikli bir atölye tek göz bir bölüme sığar; 6 metrelik parçaların sürekli aktığı tünel hat kesintisiz bir güzergâh ister. Ve çoğu projede yatırımı durduran şey zemin alanı değil, tavan yüksekliğidir: parça dikey asıldığı anda ihtiyaç metrekareden metreye döner — binayı yana büyütebilirsiniz, yükseltemezsiniz.
Yirmi beş yıldır bu makineleri imal ediyoruz. Sahada gördüğümüz en pahalı hata, alan planının makine ölçüsüyle çizilip servis payının unutulması.
Alanı belirleyen üç ölçü
1. Parça boyu + askı payı. Parça konveyöre çıplak asılmaz; kanca, askı aparatı ve traversle asılır ve bu aparat parçanın üstüne 30–70 cm ekler. Altında da zeminle temas etmeyecek 20–30 cm boşluk kalır. Yani 2 metrelik bir parça hat üzerinde 2,5–2,8 metrelik bir hacim işgal eder.
2. Konveyör dönüş yarıçapı. Köşe dönüşü, askıdaki parçanın süpürdüğü alanı belirler. Parça yatay asılıyorsa yarıçap parçanın yarı boyu kadar büyür; 4 metrelik bir parça dönerken 2 metreden fazla yarıçap ister ve o köşe kullanılamaz alana dönüşür. Aynı parça dikey asıldığında yarıçap askı genişliğiyle sınırlıdır, 1–1,5 metreye iner. Uzun parçada dikey askı, zemin alanını yarıya indiren tek karardır — bedeli tavan yüksekliğidir.
3. Fırın iç hacmi. İç ölçü, en büyük parçanın her yönünde ısıl sirkülasyon payı bırakılarak belirlenir; parçayla iç duvar arasında hava dolaşmazsa homojenlik bozulur. Kutu tipi elektrikli fırınlarımız ±3 °C homojenlik tutar, ama bu değer doğru yerleşimi varsayar. Dış gövde, 10 cm taşyünü yalıtım ve saç cidarla her yönde ~15 cm daha büyür; bina hesabını dış ölçüyle yapın.
Yerleşim: hangi bölüm neye göre boyutlanır?
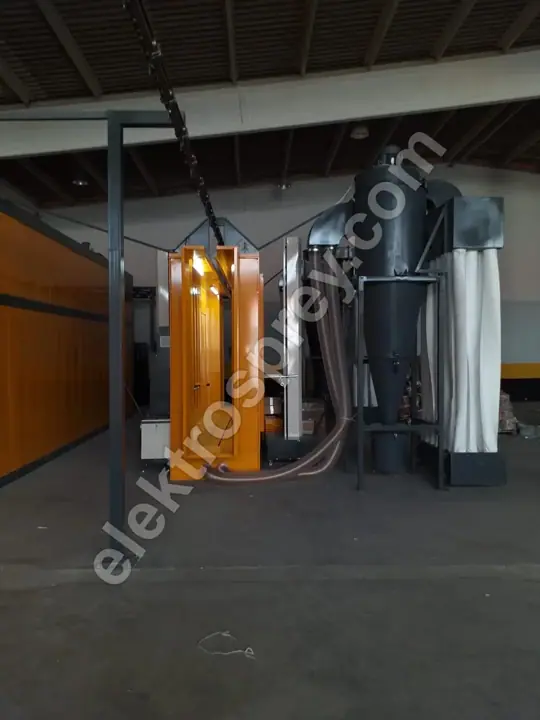
Sıra sabittir; sırayı bozan yerleşim parçayı geri döndürür ve aynı alanı iki kez harcar.
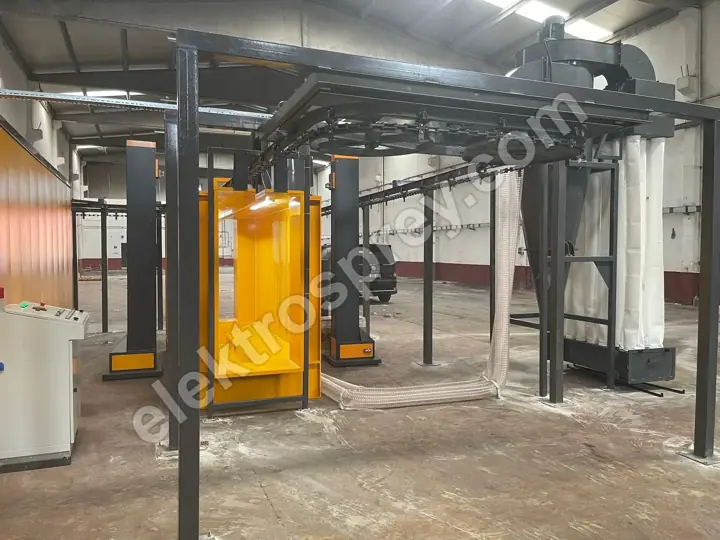
| Bölüm | Alanını ne belirler | Dikkat edilecek |
|---|---|---|
| Ön işlem | Kademe sayısı (3–7 kademe) × tank boyu; parçanın en uzun ölçüsü | Daldırma hatta tank çukuru ayrı inşaat işi; kimyasal ikmali ve tahliye tarafında yürüme yolu |
| Kurutma (su alma) | Konveyör hızı (1–6 m/dk) × kurutma süresi = tünel boyu | Kabine buhar taşımayacak mesafe ve ayrı egzoz |
| Toz kabini | Tabanca sayısı (2–12), iç hava hızı 0,5–0,8 m/s, geri kazanım ünitesi | Asıl alan kabinin arkasında: filtre ünitesi ve kartuş çekme mesafesi ölçüye dahil değildir |
| Fırın | En büyük parça + sirkülasyon payı + yalıtım cidarı; kür süresi × hat hızı | Kutu tipte kapı açılım yayı; gazlıda brülör tarafı servis ve baca güzergâhı |
| Soğutma | Parçanın elle tutulabilir sıcaklığa inme süresi × hat hızı | En sık kısa kesilen bölüm; bedeli boşaltmada iz ve parmak izi |
| Boşaltma / paketleme | Günlük çıktı × parçanın sahada bekleme süresi | Forklift dönüş yarıçapı ve ambalaj alanı çoğu planda hiç çizilmez |
Bu süreleri saatlik çıktıyla birleştirmek için toz boya hattı kapasite hesabı yazısına bakın: hat uzunluğu ile kapasite aynı denklemin iki yüzüdür.
Tavan yüksekliği neden zemin alanından daha kısıtlayıcı?

Zemin alanı esnektir: hattı U yaparsınız, bölümü yan sıraya alırsınız, bitişik bölümü kiralarsınız. Tavan yüksekliği esnek değildir; mevcut binada çatı kotunu yükseltmek yeni bina yapmakla neredeyse aynı maliyettir, kirada ise seçenek bile değildir.
İkinci sebep, yüksekliğin toplamalı olmasıdır. Zeminde bölümleri yan yana dizersiniz; düşeyde parça, askı, konveyör rayı, taşıyıcı çelik, fırın tavan gövdesi ve üstündeki fan-kanal grubu birbirinin üzerine biner. Her kalem küçüktür, toplamı parçanın kendi boyu kadar tutar.
| Parça yüksekliği | Askı payı | Konveyör kotu (ray altı) | Gereken net iç tavan |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (alüminyum profil) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
Mantık şu: konveyör kotu = zemin payı (0,2–0,3 m) + parça yüksekliği + askı payı. Gereken tavan bunun üzerine 1,4–1,8 m daha ister; ray taşıyıcı çeliği, fırın ve kabin tavan gövdesi, hava kanalları ve servis payı. Bunlar tipik değerlerdir, kesin ölçü projeye göre hesaplanır. Binada kiriş, sprinkler hattı veya vinç yolu varsa net yükseklik bunların altından ölçülür, çatı mahyasından değil.
Kutu tipi fırın ile tünel hat arasındaki alan farkı nedir?
| Kutu tipi fırın (kesikli) | Tünel hat (sürekli akış) | |
|---|---|---|
| Alanın şekli | Toplu ve bölünebilir; bölümler ayrı odalara dağıtılabilir | Kesintisiz düz güzergâh ister; bölünemez |
| Alanı belirleyen | Fırın dış ölçüsü + kapı açılım yayı + araba/palet manevrası | Hat hızı × bölüm süresi = bölüm uzunluğu |
| Parça taşıma | Araba veya forklift; manevra alanı fırın kadar yer tutar | Konveyör; taşıma alanı hattın kendisidir |
| Büyümesi | Yeni fırın ekleyerek; alan parça parça büyür | Hattı uzatarak; yer ayrılmadıysa büyüme durur |
| Uygun olduğu yer | Değişken parça, düşük-orta adet, düzensiz binalar | 500–5.000 parça/saat, tek tip yüksek adet |
Kesikli atölyede toplam alan genelde küçüktür ama verimli alan oranı düşüktür: forklift ve araba manevrası için ayrılan yer üretmez, taşır. Tünel hatta metrekare büyüktür, neredeyse tamamı üretir. Metrekareyi değil, metrekare başına çıkan parçayı karşılaştırın. Ölçüler için kutu tipi elektrikli fırın ve tünel tipi toz boyama tesisi sayfalarına bakabilirsiniz.
U tipi yerleşim neden alan kazandırır?
Düz (I tipi) hatta yükleme bir uçta, boşaltma diğer uçtadır: binanın tam boyu kullanılır, iki ayrı personel bölgesi kurulur ve boş askılar hattın sonundan başına ikinci bir güzergâhla döndürülür.
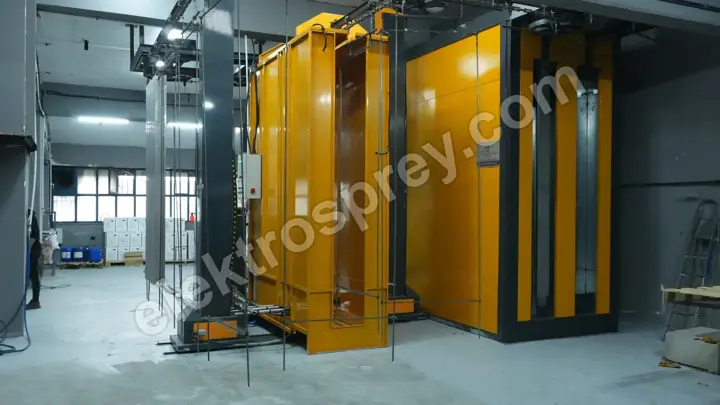
U tipinde hat gider ve geri döner; yükleme ile boşaltma aynı bölgede birleşir. Kazanç üç kalemdir: aynı hat uzunluğu iki sıraya katlandığı için bina boyu yarıya iner; boş askı dönüşü hattın parçası olduğundan ayrı güzergâha alan harcanmaz; yükleme ve boşaltma tek noktada olduğu için personel ve forklift trafiği tek bölgede toplanır.
Alüminyum profil boyamada bu yerleşim standarttır. Profil 3–7 m aralığındadır ve dikey asılır; zemindeki iz küçülür, dönüş yarıçapı 1–1,5 metreye iner, ama tavan ihtiyacı yukarıdaki tablonun son satırına çıkar. Alüminyum U tipi hatlarımızda renk değişimi 20 dakikanın altındadır; sık renk değişen üretimde bu süre doğrudan kapasitedir.
En sık yapılan hata: servis ve bakım payının unutulması
Yerleşim planlarının çoğu makinenin dış ölçüsüyle çizilir. Makine oraya sığar; bakım sığmaz. Ayrılması gereken paylar:
- Kartuş çekme mesafesi. Kartuş, filtre ünitesinin arkasından veya üstünden çekilir. Kartuş boyu kadar boş mesafe yoksa filtre değişimi için hattın bir parçasını sökersiniz — %99,9+ verimi sürdüren şey o bakımdır.
- Fırın kapısı açılım yayı. Kanadın süpürdüğü alan planda çizilmelidir; oraya palet konursa kapı açılmaz.
- Brülör ve pano tarafı. Brülör yanında çalışma genişliği, panoda kapak açılıp önünde durulabilecek mesafe.
- Tank temizliği ve kimyasal ikmali. Tankların çevresinde dolaşma yolu, boşaltma ve çamur alma güzergâhı.
- Yürüme ve acil çıkış koridorları. Hat boyunca kesintisiz güvenli geçiş; hattın altından geçilerek çözülen kısayol hem denetimde hem kazada karşınıza çıkar.
Pratik kural: makinelerin kapladığı alanı hesaplayın, servis ve dolaşım için üzerine %30–40 ekleyin. Bu payı bırakmayan tesiste bakım, üretim durdurma süresi olarak faturalanır.
Zemin, havalandırma, elektrik ve gaz için ne hazırlanır?
Zemin. Konveyör ayakları, fırın ağırlığı ve dolu tanklar noktasal yük oluşturur; taşıma kapasitesi projeye göre kontrol edilir. Ön işlem bölgesinde zemin su ve kimyasala dayanıklı, eğimli ve drenajlı olmalıdır. Tank çukuru gerekiyorsa makineden önce bitmelidir. Konveyör tavandan asılacaksa yük çatı makasına biner; bu, statik hesabı yapılacak bir konudur.
Havalandırma. Üç ayrı hat: kabin egzozu, fırın bacası, genel atölye havalandırması. Kabindeki 0,5–0,8 m/s hava hızı ancak emiş ile taze hava dengelendiğinde tutar; emilen kadar temiz hava girmeyen atölyede kapılar zorlanır, kabin performansı düşer. Gazlı fırında baca güzergâhı planın başında çizilmelidir.
Elektrik. Elektrikli fırınlarımız 3–150 kW aralığındadır; buna kabin fanları, konveyör motoru, pompalar ve kompresör eklenir. Sözleşme gücü yetmiyorsa trafo ve dağıtım panosu ayrı bir yatırımdır. Pano yerini kabin ve tank bölgesinden uzakta, tozdan ve nemden korunaklı seçin.
Gaz. Üstten paletli gazlı fırınlarımız 50.000–500.000 kcal/h aralığındadır ve elektrikliye göre %30–40 düşük enerji maliyeti verir. Ancak abonelik, sayaç, regülatör ve iç tesisat ayrı bir süreçtir ve çoğu zaman makine imalat süresinden uzun sürer; başvuruyu siparişle aynı hafta yapın. Tabanca kuru ve temiz hava istediği için kompresörün yanında kurutucu ve filtre de zorunludur.
Sık sorulan sorular
Küçük bir atölyeye toz boya tesisi kurulur mu?
Kurulur, ama tipi değişir. Dar ve düzensiz binada doğru çözüm konveyörlü tünel değil, kutu tipi fırın ve manuel tabancayla kesikli üretimdir; bölümler ayrı odalara dağıtılabilir. Sınırı parça boyu koyar: 1–2 metre aralığındaki parçalar için 3–4,5 metre iç yükseklik yeterlidir, 5 metrelik parça küçük atölyede zaten mümkün değildir.
Tavan yüksekliği yetmezse ne yapılır?
Üç seçenek var. Parçayı yatay asmak tavan ihtiyacını düşürür ama dönüş yarıçapını ve zemin alanını büyütür. Konveyör kotunu düşürmek parçayı zemine yaklaştırır, altında yürüme yolu kalmadığı için hattın çevresini dolaşmayı gerektirir. Üçüncüsü konveyörden vazgeçip kutu tipi fırınla kesikli üretime geçmektir. Hangisinin doğru olduğuna parça boyu ve hedef adet birlikte karar verir.
Fırının iç ölçüsü parçadan ne kadar büyük olmalıdır?
Parçayla iç duvar arasında sıcak havanın dolaşacağı bir boşluk şarttır; daralırsa homojenlik bozulur, aynı fırında bir yüzey pişerken diğeri eksik kalır. İç ölçüyü müşterinin en büyük parçası ve askı düzeni verildikten sonra hesaplıyoruz, katalog ölçüsü kullanmıyoruz. Dış ölçü ise yalıtım ve gövde nedeniyle her yönde yaklaşık 15 cm daha büyüktür.
Hattı sonradan büyütmek için ne kadar yer ayırmalıyım?
Büyüme neredeyse her zaman ön işleme kademe eklemek ve soğutmayı uzatmakla olur. Bu iki bölümün ucunda, mevcut uzunluklarının yaklaşık üçte biri kadar boş güzergâh bırakın. Kutu tipi kurulumda büyüme ikinci fırınla olur; o fırının yeri ile elektrik ve gaz hattı bugünden işaretlenmelidir.
Teklif öncesi hangi ölçüleri bildirmeliyim?
Dört bilgi yeterlidir: en büyük parçanın üç ölçüsü ve ağırlığı, saatlik veya günlük hedef adet, binanın net iç yüksekliği ile kullanılabilir zemin ölçüleri, kapı ve giriş genişlikleri. Sonuncusu sık atlanır: fırın gövdesi binaya girmiyorsa saha montajı gerekir. Bu tarafın ayrıntıları için toz boya tesisi nakliye ve sevkiyat yazısına bakın.
Özet
Cevap metrekare değil, bir ölçü zinciridir: en büyük parça → askı payı → konveyör kotu ve dönüş yarıçapı → fırın iç hacmi → bölüm uzunlukları → servis payı. Zinciri kurduğunuzda hem zemin hem tavan ihtiyacı kendiliğinden çıkar. Zemin alanını sonradan düzeltebilirsiniz, tavan yüksekliğini düzeltemezsiniz; bina seçiminde ilk ölçülecek şey odur. Yatırımın tüm adımları için toz boya tesisi kurma rehberi yazısına bakın.
En büyük parçanızın ölçülerini, günlük hedefinizi ve binanızın net iç yüksekliğini iletin — hangi yerleşimin sığdığını hesaplayıp yerleşim planıyla birlikte teklif verelim.