
Quanta superficie e quale altezza servono a un impianto di verniciatura a polvere?
L'ingombro di un impianto di verniciatura a polvere non si legge su un catalogo: si calcola a partire dal pezzo più grande che verniciate. A deciderlo sono tre dimensioni: lunghezza del pezzo più l'ingombro del gancio, raggio di curvatura del convogliatore e volume interno del forno. Nella maggior parte dei progetti il vincolo non è la superficie a terra, ma l'altezza utile del capannone.
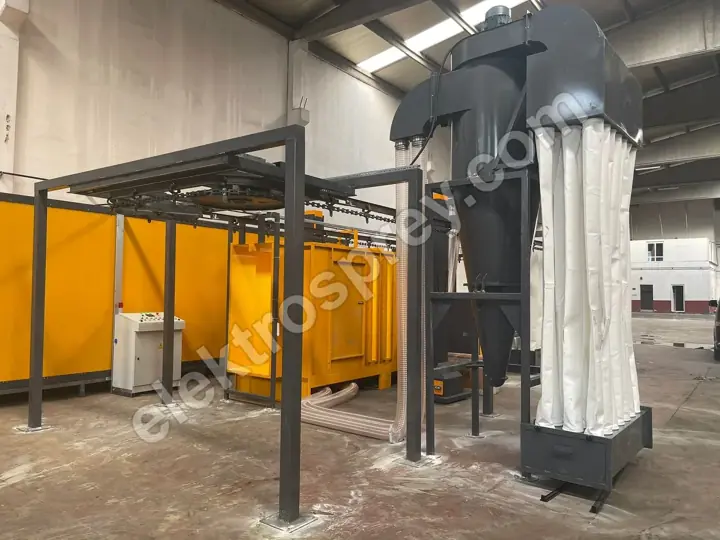 Ingrandisci
Lo spazio che richiede un impianto di verniciatura a polvere non è un dato di catalogo: si calcola a ritroso partendo dal pezzo più grande che verniciate. A fare quel calcolo sono tre dimensioni: lunghezza del pezzo più l'ingombro del gancio, raggio di curvatura del convogliatore e volume interno del forno. Un'officina a lotti che lavora pezzi da 1 metro entra in una sola campata; una linea a tunnel che muove in continuo pezzi da 6 metri ha bisogno di un percorso ininterrotto. E nella maggior parte dei progetti a bloccare l'investimento non è la superficie a terra ma l'altezza utile: nel momento in cui un pezzo viene appeso in verticale, il requisito passa dai metri quadri ai metri — e un capannone si può allungare di lato, ma quasi mai alzare.
Costruiamo queste macchine da venticinque anni. L'errore più costoso che vediamo in cantiere è un layout disegnato sulle dimensioni delle macchine, senza alcun margine per l'accesso alla manutenzione.
Le tre dimensioni che determinano l'ingombro
1. Lunghezza del pezzo + ingombro del gancio. Un pezzo non viene mai appeso nudo: pende da uncini, da un telaio di appensione e da una traversa, e quell'insieme aggiunge 30–70 cm sopra di esso. Sotto servono 20–30 cm di franco perché il pezzo non tocchi mai il pavimento. Un pezzo da 2 metri occupa quindi sulla linea un involucro di 2,5–2,8 metri.
2. Raggio di curvatura del convogliatore. Le curve definiscono l'area che il pezzo appeso spazza. Se il pezzo pende in orizzontale, il raggio cresce di metà della sua lunghezza: un pezzo da 4 metri ha bisogno di oltre 2 metri per girare, e quell'angolo diventa superficie inutilizzabile. Appeso in verticale, lo stesso pezzo è limitato solo dalla larghezza del gancio e il raggio scende a 1–1,5 metri. Per i pezzi lunghi, l'appensione verticale è l'unica decisione che dimezza la superficie a terra — e il suo prezzo è l'altezza.
3. Volume interno del forno. Le dimensioni interne si ricavano lasciando un franco di circolazione attorno al pezzo più grande su ogni lato; se l'aria calda non riesce a passare tra il pezzo e la parete, l'uniformità crolla. I nostri forni elettrici a camera mantengono ±3 °C di uniformità, ma quel valore presuppone un posizionamento corretto. L'involucro esterno sporge poi di circa 15 cm per lato a causa dei 10 cm di lana minerale e dei pannelli di rivestimento: progettate il capannone sulla dimensione esterna.
Layout: che cosa determina la dimensione di ogni sezione?
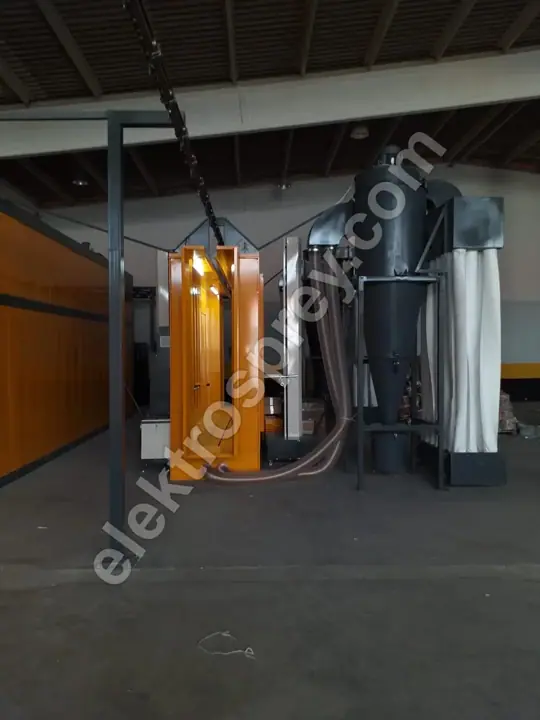
La sequenza è fissa; un layout che la rompe fa tornare indietro il pezzo e spende due volte la stessa superficie.
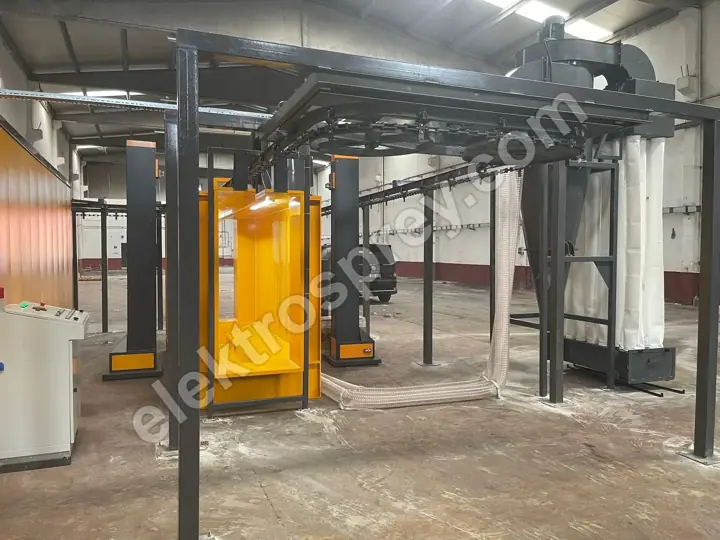
| Sezione | Che cosa ne fissa la dimensione | A che cosa fare attenzione |
|---|---|---|
| Pretrattamento | Numero di stadi (3–7 stadi) × lunghezza vasca; dimensione maggiore del pezzo | La fossa delle vasche di una linea a immersione è un'opera civile a parte; lasciate un passaggio sul lato dosaggio e scarico |
| Asciugatura (evaporazione) | Velocità del convogliatore (1–6 m/min) × tempo di asciugatura = lunghezza del tunnel | Distanza e aspirazione separata perché il vapore non entri in cabina |
| Cabina di verniciatura | Numero di pistole (2–12), velocità dell'aria 0,5–0,8 m/s, gruppo di recupero | Lo spazio vero è dietro: gruppo filtrante ed estrazione delle cartucce non rientrano nelle dimensioni dichiarate |
| Forno | Pezzo più grande + franco di circolazione + parete isolata; tempo di polimerizzazione × velocità di linea | Arco di apertura della porta su un forno a camera; lato bruciatore e percorso del camino su un forno a gas |
| Raffreddamento | Tempo per arrivare a temperatura di manipolazione × velocità di linea | È la sezione più spesso accorciata; il costo torna sotto forma di segni e impronte allo scarico |
| Scarico / imballaggio | Produzione giornaliera × tempo di sosta dei pezzi in stabilimento | Raggio di sterzata del muletto e area di imballaggio non vengono quasi mai disegnati |
Per combinare questi tempi con la vostra produzione oraria, vedete il calcolo della capacità di una linea di verniciatura a polvere: lunghezza della linea e capacità sono due facce della stessa equazione.
Perché l'altezza è più vincolante della superficie a terra?

La superficie a terra è flessibile: si piega la linea a U, si sposta una sezione su una fila parallela, si affitta la campata accanto. L'altezza no. Alzare il tetto di un capannone esistente costa quasi quanto costruirne uno nuovo, e in un immobile in affitto non è nemmeno un'opzione.
Il secondo motivo è che l'altezza è cumulativa. A terra si accostano le sezioni una all'altra; in verticale il pezzo, il gancio, la via di corsa del convogliatore, la carpenteria di sostegno, il tetto del forno e il gruppo ventilatore e canalizzazioni sopra di esso si sommano l'uno sull'altro. Ogni voce presa da sola è piccola; insieme arrivano più o meno all'altezza del pezzo stesso.
| Altezza pezzo | Ingombro gancio | Quota convogliatore (sotto la via di corsa) | Altezza netta interna necessaria |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (profilo in alluminio) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
La logica: quota convogliatore = franco da terra (0,2–0,3 m) + altezza del pezzo + ingombro del gancio. Sopra quella quota servono altri 1,4–1,8 m per carpenteria di sostegno, tetti di forno e cabina, canalizzazioni e accesso di servizio. Sono valori tipici; il dato esatto si calcola progetto per progetto. Se il capannone ha travi, una linea sprinkler o una via di corsa per carroponte, l'altezza netta si misura sotto di esse, non al colmo.
Che differenza di spazio c'è tra un forno a camera e una linea a tunnel?
| Forno a camera (a lotti) | Linea a tunnel (flusso continuo) | |
|---|---|---|
| Forma dello spazio | Compatta e divisibile; le sezioni possono stare in locali separati | Richiede un unico percorso ininterrotto; non si può spezzare |
| Che cosa determina la superficie | Ingombro esterno del forno + arco della porta + manovra di carrelli o pallet | Velocità di linea × tempo per sezione = lunghezza della sezione |
| Movimentazione dei pezzi | Carrello o muletto; quell'area di manovra occupa quanto il forno stesso | Convogliatore; l'area di trasporto è la linea stessa |
| Come cresce | Aggiungendo un altro forno; la superficie cresce a scalini | Allungando la linea; se non è stato riservato il percorso, la crescita si ferma |
| Dove si colloca | Pezzi eterogenei, volumi bassi o medi, capannoni irregolari | 500–5.000 pezzi all'ora, volumi alti, pezzi simili tra loro |
Un'officina a lotti ha di solito una superficie totale minore ma una quota di superficie produttiva più bassa: lo spazio tenuto libero per muletti e carrelli trasporta, non produce. Una linea a tunnel occupa più metri quadri, ma quasi tutti producono. Confrontate i pezzi per metro quadro, non i metri quadri. Per le dimensioni vedete le pagine del forno elettrico a camera e dell'impianto di verniciatura a polvere a tunnel.
Perché un layout a U fa risparmiare spazio?
Su una linea rettilinea (tipo I) il carico sta a un'estremità e lo scarico all'altra: usate tutta la lunghezza del capannone, presidiate due postazioni e riportate i ganci vuoti dalla fine all'inizio su un secondo percorso.
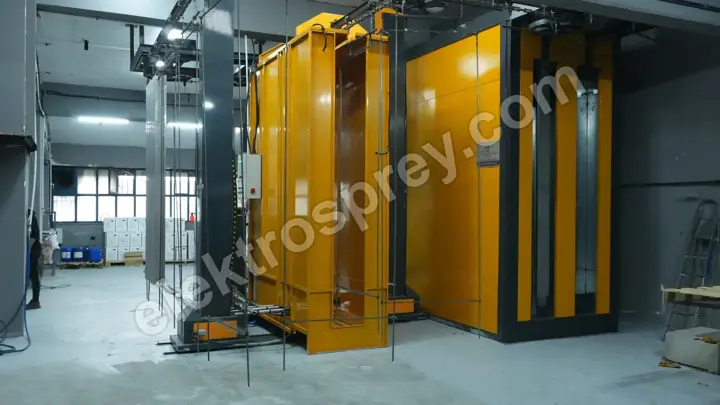
In un layout a U la linea va e torna: carico e scarico si incontrano nella stessa zona. Il vantaggio è triplice: la stessa lunghezza di linea ripiegata su due file dimezza la lunghezza del capannone; il ritorno dei ganci vuoti fa parte della linea, quindi non consuma superficie; e poiché carico e scarico stanno in un unico punto, personale e traffico di muletti si concentrano in una sola area.
Nella verniciatura dei profili in alluminio questo layout è lo standard. I profili sono lunghi da 3 a 7 m e si appendono in verticale, quindi l'ingombro a terra si riduce e il raggio di curvatura scende a 1–1,5 metri — mentre il requisito di altezza sale fino all'ultima riga della tabella qui sopra. Sulle nostre linee a U per alluminio un cambio colore richiede meno di 20 minuti; con cambi frequenti, quel tempo è capacità.
L'errore più comune: dimenticare lo spazio per assistenza e manutenzione
La maggior parte dei layout è disegnata sulle dimensioni esterne delle macchine. La macchina ci entra. La manutenzione no. I margini da riservare:
- Distanza di estrazione delle cartucce. Le cartucce si sfilano dal retro o dall'alto del gruppo filtrante. Senza una distanza libera pari alla lunghezza della cartuccia, cambiare un filtro significa smontare una parte della linea — ed è proprio quella manutenzione a mantenere il rendimento del 99,9%+.
- Arco di apertura della porta del forno. L'area spazzata da una porta a battente deve comparire sul layout; mettete lì un pallet e la porta non si apre.
- Lato bruciatore e quadri. Larghezza di lavoro a fianco di un bruciatore a gas e spazio perché la porta di un quadro si apra con una persona davanti.
- Pulizia vasche e dosaggio chimico. Un passaggio attorno alle vasche, più un percorso per lo scarico e la rimozione dei fanghi.
- Passaggi e uscite di emergenza. Un percorso sicuro continuo lungo la linea; la scorciatoia di passare chinandosi sotto il convogliatore diventa un rilievo in audit e un infortunio in officina.
Una regola pratica: calcolate la superficie occupata dalle macchine e aggiungete un 30–40% in più per assistenza e circolazione. Dove manca quel margine, la manutenzione si paga come fermo di produzione.
Quali preparativi servono per pavimento, ventilazione, energia elettrica e gas?
Pavimento. Sostegni del convogliatore, peso del forno e vasche piene generano carichi concentrati; la portata va verificata sul progetto. Nell'area di pretrattamento il pavimento deve resistere ad acqua e prodotti chimici ed essere in pendenza e drenato. La fossa delle vasche va completata prima dell'arrivo delle macchine. Se il convogliatore è sospeso, il carico va sulle capriate — è un calcolo strutturale, non un'ipotesi.
Ventilazione. Tre percorsi separati: aspirazione della cabina, camino del forno, ventilazione generale dell'officina. La velocità in cabina di 0,5–0,8 m/s si mantiene solo se estrazione e aria di reintegro sono bilanciate; dove l'aria estratta non viene reimmessa, le porte diventano difficili da aprire e le prestazioni della cabina calano. Su un forno a gas il percorso del camino va disegnato fin dall'inizio del layout.
Alimentazione elettrica. I nostri forni elettrici sono costruiti tra 3 e 150 kW, a cui si aggiungono ventilatori di cabina, motore del convogliatore, pompe e compressore. Se la potenza contrattuale non basta, trasformatore e quadri sono un investimento a parte. Collocate il locale quadri lontano da cabina e vasche, protetto da polvere e umidità.
Gas. I nostri forni a gas con carico dall'alto lavorano a 50.000–500.000 kcal/h e danno un costo energetico inferiore del 30–40% rispetto all'equivalente elettrico. Ma allacciamento, contatore, riduttore e tubazioni interne sono un procedimento a parte, di solito più lungo del tempo di costruzione della macchina: avviate la pratica nella stessa settimana dell'ordine. E poiché la pistola richiede aria secca e pulita, essiccatore e filtri sono obbligatori accanto al compressore.
Domande frequenti
Si può installare un impianto di verniciatura a polvere in una piccola officina?
Sì, ma cambia la tipologia. In un capannone stretto e irregolare la risposta giusta non è un tunnel con convogliatore, ma la produzione a lotti con un forno a camera e pistola manuale, con le sezioni distribuite in locali separati. È la lunghezza del pezzo a porre il limite: 3–4,5 metri di altezza interna coprono pezzi da 1–2 metri; un pezzo da 5 metri in una piccola officina non è possibile.
Che cosa si può fare se l'altezza non basta?
Tre opzioni. Appendere il pezzo in orizzontale abbassa il requisito di altezza ma aumenta raggio di curvatura e superficie a terra. Abbassare la quota del convogliatore avvicina il pezzo al pavimento e, non restando più un passaggio sotto, si gira intorno alla linea. Oppure si rinuncia al convogliatore e si passa alla produzione a lotti con forno a camera. Lunghezza del pezzo e volume obiettivo decidono insieme quale sia la scelta giusta.
Quanto più grande del pezzo deve essere l'interno del forno?
Deve restare uno spazio perché l'aria calda circoli tra pezzo e parete interna; se si stringe, l'uniformità crolla e una superficie polimerizza mentre un'altra resta indietro. Calcoliamo la dimensione interna sul pezzo più grande del cliente e sul suo schema di appensione, mai su misure di catalogo. La dimensione esterna è maggiore di circa 15 cm per lato.
Quanto spazio devo riservare per ampliare la linea in futuro?
La crescita significa quasi sempre aggiungere uno stadio di pretrattamento e allungare la sezione di raffreddamento. Lasciate in coda a queste due sezioni un percorso libero pari a circa un terzo della loro lunghezza attuale. In un impianto a lotti crescere significa un secondo forno: segnatene già oggi la posizione e i percorsi elettrici e del gas.
Quali dimensioni devo indicare prima di chiedere un preventivo?
Quattro cose: le tre dimensioni e il peso del pezzo più grande, la produzione obiettivo oraria o giornaliera, l'altezza netta interna e le dimensioni utili a terra del capannone, e la larghezza di porte e aperture di accesso. L'ultima viene spesso saltata: se il corpo del forno non passa dall'apertura, va assemblato in loco. Per questo aspetto vedete trasporto e spedizione di un impianto di verniciatura a polvere.
In sintesi
La risposta non è un numero di metri quadri ma una catena di dimensioni: pezzo più grande → ingombro del gancio → quota del convogliatore e raggio di curvatura → volume interno del forno → lunghezze delle sezioni → margine di servizio. Costruite quella catena e ne escono sia il requisito a terra sia quello in altezza. La superficie si può correggere dopo; l'altezza no, ed è per questo la prima cosa da misurare quando si sceglie un capannone. Per tutte le fasi dell'investimento in ordine, vedete la nostra guida all'installazione di un impianto di verniciatura a polvere.
Inviateci le dimensioni del vostro pezzo più grande, l'obiettivo giornaliero e l'altezza netta interna del vostro capannone: calcoleremo quale layout è adatto e vi faremo un'offerta con il disegno di layout.