
Hoeveel ruimte en vrije hoogte vraagt een poedercoatinstallatie?
Het grondvlak van een poedercoatinstallatie komt niet uit een catalogus; het wordt berekend vanaf het grootste deel dat u gaat coaten. Drie maten bepalen het: deellengte plus ophangtoeslag, de draaistraal van het transportsysteem en het inwendige volume van de oven. In de meeste projecten is niet het vloeroppervlak maar de vrije hoogte van het pand de beperking.
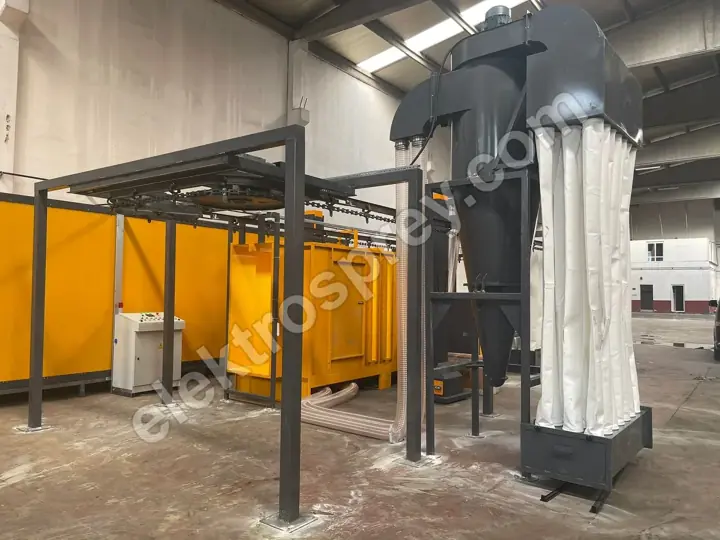 Vergroten
De ruimte die een poedercoatinstallatie nodig heeft, is geen catalogusgetal: die wordt teruggerekend vanaf het grootste deel dat u gaat coaten. Drie maten maken die berekening — deellengte plus ophangtoeslag, de draaistraal van het transportsysteem en het inwendige volume van de moffeloven. Een batchwerkplaats voor delen van 1 meter past in één travee; een tunnellijn die delen van 6 meter continu verplaatst, heeft een ononderbroken route nodig. En in de meeste projecten is het niet het vloeroppervlak dat de investering tegenhoudt, maar de vrije hoogte: zodra een deel verticaal wordt gehangen, verandert de eis van vierkante meters in meters — en een pand kan zijdelings worden uitgebreid, maar zelden verhoogd.
Wij bouwen deze machines al vijfentwintig jaar. De duurste fout die wij op locatie zien, is een indeling die op machinematen is getekend zonder ruimte voor onderhoudstoegang.
De drie maten die het grondvlak bepalen
1. Deellengte + ophangtoeslag. Een deel hangt nooit kaal; het hangt aan haken, een ophangframe en een dwarsbalk, en dat geheel voegt er 30–70 cm bovenop toe. Eronder is 20–30 cm vrije ruimte nodig zodat het deel de vloer nooit raakt. Een deel van 2 meter neemt op de lijn dus een omhullende van 2,5–2,8 meter in beslag.
2. Draaistraal van het transportsysteem. Bochten bepalen het vlak dat het hangende deel bestrijkt. Hangt het deel horizontaal, dan groeit de straal met de halve deellengte; een deel van 4 meter heeft meer dan 2 meter nodig om te draaien, en die hoek wordt onbruikbare vloer. Verticaal gehangen wordt hetzelfde deel alleen door de haakbreedte begrensd en zakt de straal naar 1–1,5 meter. Bij lange delen is verticaal hangen de enige beslissing die het vloeroppervlak halveert — en de prijs daarvan is vrije hoogte.
3. Inwendig ovenvolume. De inwendige maten ontstaan door rondom het grootste deel aan alle zijden circulatieruimte te laten; kan de hete lucht niet tussen deel en wand door, dan loopt de uniformiteit mis. Onze elektrische ovens van het kasttype houden ±3 °C uniformiteit, maar dat getal veronderstelt correcte plaatsing. De buitenmantel ligt vervolgens aan elke zijde ongeveer 15 cm verder naar buiten door de 10 cm steenwolisolatie en de plaatpanelen — reken het gebouw op de buitenmaat.
Indeling: wat bepaalt de maat van elke sectie?
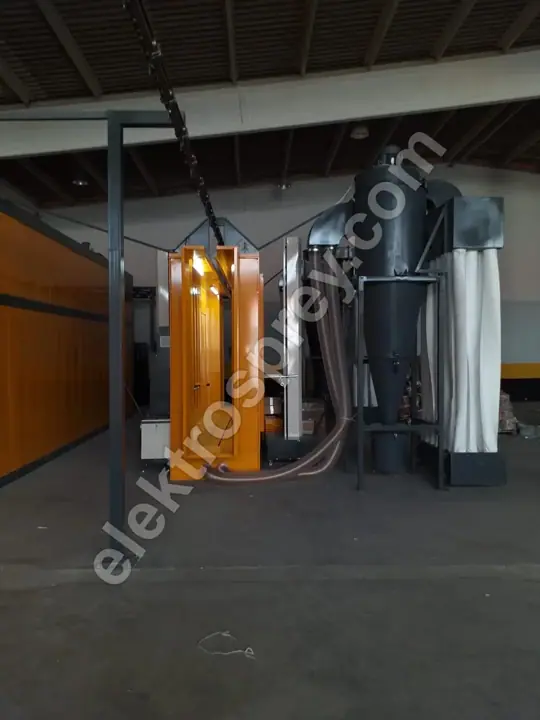
De volgorde ligt vast; een indeling die haar doorbreekt, laat het deel achteruit reizen en besteedt hetzelfde oppervlak twee keer.
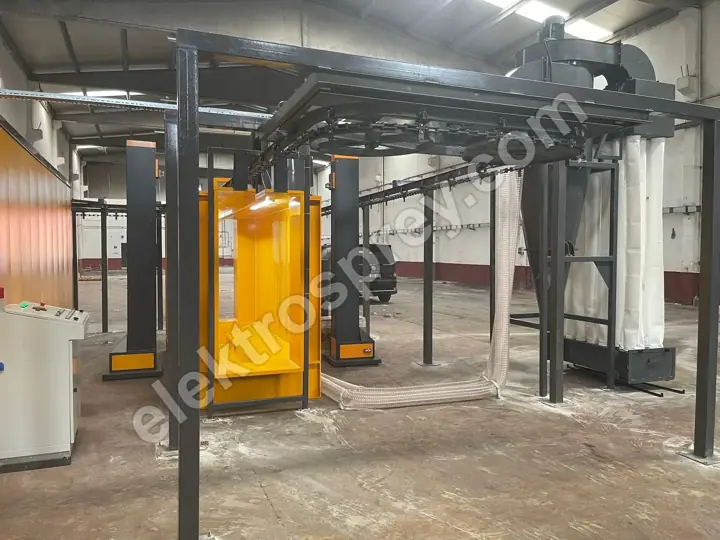
| Sectie | Wat de maat bepaalt | Waar u op moet letten |
|---|---|---|
| Voorbehandeling | Aantal trappen (3–7 trappen) × badlengte; de langste deelmaat | Een badkuip in een dompellijn is aparte bouwkunde; houd een looppad aan de doseer- en aftapzijde |
| Drogen (waterafdamping) | Transportsnelheid (1–6 m/min) × droogtijd = tunnellengte | Afstand en een eigen afzuiging zodat er geen damp de cabine in trekt |
| Poedercoatcabine | Aantal pistolen (2–12), luchtsnelheid 0,5–0,8 m/s, terugwinunit | De echte ruimte zit erachter: filterunit en het uittrekken van patronen zitten niet in de opgegeven maten |
| Moffeloven | Grootste deel + circulatieruimte + geïsoleerde wand; uithardtijd × lijnsnelheid | Draaicirkel van de deur bij een kastoven; onderhoudsruimte aan de branderzijde en het schoorsteentracé bij een gasoven |
| Koelen | Tijd tot hanteerbare temperatuur × lijnsnelheid | Wordt het vaakst afgeknepen; de kosten komen terug als afdrukken en vingersporen bij het afhangen |
| Afhangen / verpakken | Dagproductie × hoe lang delen op locatie wachten | Draaicirkel van de heftruck en verpakkingsruimte worden vrijwel nooit ingetekend |
Om deze tijden aan uw uurproductie te koppelen, zie capaciteitsberekening van een poedercoatlijn: lijnlengte en capaciteit zijn twee kanten van dezelfde vergelijking.
Waarom is de vrije hoogte beperkender dan het vloeroppervlak?

Vloeroppervlak is flexibel: vouw de lijn tot een U, verplaats een sectie naar een parallelle rij, huur de aangrenzende travee erbij. Vrije hoogte is dat niet. Het dak van een bestaand pand verhogen kost bijna evenveel als nieuwbouw, en in een gehuurd pand is het niet eens een optie.
De tweede reden is dat hoogte cumulatief is. Op de vloer zet u secties naast elkaar; in de hoogte stapelen het deel, de ophanghaak, de transportrail, het draagstaal, de ovendakconstructie en de ventilator- en kanaalgroep daarboven allemaal op elkaar. Elk item is op zichzelf klein; samen tellen ze op tot ongeveer de hoogte van het deel zelf.
| Deelhoogte | Ophangtoeslag | Transportniveau (onder de rail) | Benodigde netto vrije hoogte |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (aluminium profiel) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
De logica: transportniveau = vrije hoogte boven de vloer (0,2–0,3 m) + deelhoogte + ophangtoeslag. Daarboven heeft het plafond nog 1,4–1,8 m nodig voor draagstaal, dak van oven en cabine, kanaalwerk en onderhoudstoegang. Dit zijn richtwaarden; het exacte getal wordt per project berekend. Heeft het pand liggers, een sprinklerleiding of een kraanbaan, dan wordt de netto hoogte daaronder gemeten, niet bij de nok.
Wat is het ruimteverschil tussen een kastoven en een tunnellijn?
| Kastoven (batch) | Tunnellijn (continue doorstroom) | |
|---|---|---|
| Vorm van de ruimte | Compact en deelbaar; secties kunnen in aparte ruimtes staan | Vraagt één ononderbroken route; niet op te splitsen |
| Wat het oppervlak bepaalt | Buitenmaat oven + draaicirkel deur + manoeuvreren met wagen of pallet | Lijnsnelheid × tijd per sectie = sectielengte |
| Deelhandling | Wagen of heftruck; die manoeuvreerruimte kost evenveel plaats als de oven | Transportsysteem; het transportvlak is de lijn zelf |
| Hoe het groeit | Door een tweede oven te plaatsen; het oppervlak groeit met sprongen | Door de lijn te verlengen; is er geen route gereserveerd, dan stopt de groei |
| Waar het past | Wisselende delen, laag tot middelhoog volume, onregelmatige panden | 500–5,000 stuks per uur, hoog volume, gelijksoortige delen |
Een batchwerkplaats heeft meestal een kleiner totaaloppervlak maar een lager aandeel productief oppervlak: ruimte die vrij blijft voor heftrucks en wagens transporteert, ze produceert niet. Een tunnellijn kost meer vierkante meters, maar vrijwel allemaal produceren ze. Vergelijk stuks per vierkante meter, niet vierkante meters. Voor de maten zie onze pagina's elektrische kastoven en tunnel-type poedercoatinstallatie.
Waarom bespaart een U-vormige indeling ruimte?
Bij een rechte (I-vormige) lijn zit het ophangen aan het ene uiteinde en het afhangen aan het andere: u gebruikt de volledige lengte van het pand, bemant twee punten en voert lege haken via een tweede route van het einde terug naar het begin.
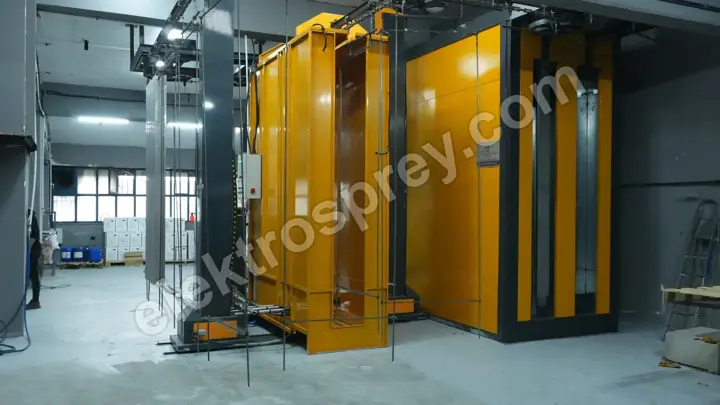
In een U-vormige indeling gaat de lijn heen en komt terug; ophangen en afhangen komen in dezelfde zone samen. De winst bestaat uit drie delen: dezelfde lijnlengte in twee rijen gevouwen halveert de gebouwlengte; de retour van lege haken maakt deel uit van de lijn, dus daar gaat geen vloeroppervlak aan op; en omdat ophangen en afhangen op één punt liggen, concentreren personeel en heftruckverkeer zich in één gebied.
Bij het coaten van aluminium profiel is deze indeling standaard. Profielen zijn 3 tot 7 m en hangen verticaal, dus het grondvlak krimpt en de draaistraal zakt naar 1–1,5 meter — terwijl de hoogte-eis stijgt tot de laatste regel hierboven. Op onze aluminium U-type lijnen duurt een kleurwissel minder dan 20 minuten; bij frequente wissels is die tijd capaciteit.
De meest gemaakte fout: service- en onderhoudsruimte vergeten
De meeste indelingen worden op de buitenmaten van de machines getekend. De machine past. Het onderhoud niet. Ruimte die gereserveerd moet worden:
- Uittrekafstand van de patronen. Patronen worden aan de achter- of bovenzijde uit de filterunit getrokken. Zonder een vrije afstand gelijk aan de patroonlengte betekent een filterwissel het gedeeltelijk demonteren van de lijn — en juist dat onderhoud houdt het rendement van 99,9%+ in stand.
- Draaicirkel van de ovendeur. Het vlak dat een scharnierdeur bestrijkt, moet op de indeling staan; zet er een pallet neer en de deur gaat niet open.
- Brander- en paneelzijde. Werkbreedte naast een gasbrander, en ruimte om een paneeldeur te openen terwijl er iemand voor staat.
- Badreiniging en chemiedosering. Een looppad rond de baden, plus een route voor het aftappen en het afvoeren van slib.
- Looppaden en nooduitgangen. Een doorlopende veilige route langs de lijn; de sluiproute onder het transportsysteem door wordt een bevinding in een audit en een ongeval op de werkvloer.
Een praktische vuistregel: bereken het oppervlak dat de machines innemen en tel daar 30–40% bij voor service en circulatie. Waar die reserve ontbreekt, wordt onderhoud betaald als productiestilstand.
Welke voorbereiding is nodig voor vloer, ventilatie, stroom en gas?
Vloer. Steunen van het transportsysteem, het ovengewicht en volle baden geven puntlasten; de draagkracht moet tegen het project worden gecontroleerd. In de voorbehandelingszone moet de vloer bestand zijn tegen water en chemie en op afschot liggen met afvoer. Een badkuip moet klaar zijn voordat de machines arriveren. Hangt het transportsysteem, dan gaat de last de dakspanten in — een constructieve berekening, geen aanname.
Ventilatie. Drie gescheiden paden: cabineafzuiging, ovenschoorsteen, algemene halventilatie. De cabinesnelheid van 0,5–0,8 m/s houdt alleen stand als afzuiging en toevoerlucht in balans zijn; wordt afgezogen lucht niet vervangen, dan gaan deuren zwaar open en zakt de cabineprestatie. Bij een gasoven moet het schoorsteentracé al aan het begin van de indeling worden ingetekend.
Elektrische aansluiting. Onze elektrische ovens worden gebouwd tussen 3 en 150 kW, plus cabineventilatoren, transportmotor, pompen en compressor. Dekt uw aansluitwaarde dat niet, dan zijn een transformator en schakelinstallatie een aparte investering. Plaats de paneelruimte weg van cabine- en badzones, beschermd tegen stof en vocht.
Gas. Onze gasovens met bovenbelading werken op 50,000–500,000 kcal/h en geven 30–40% lagere energiekosten dan het elektrische equivalent. Maar aansluiting, meter, drukregelaar en inpandig leidingwerk vormen een apart traject, meestal langer dan de fabricagetijd van de machine; start de aanvraag in dezelfde week als de bestelling. En omdat het pistool droge, schone lucht nodig heeft, zijn een droger en filters naast de compressor verplicht.
Veelgestelde vragen
Kan een poedercoatinstallatie in een kleine werkplaats worden geplaatst?
Ja, maar het type verandert. In een smal, onregelmatig pand is het juiste antwoord geen tunnel met transportsysteem maar batchproductie met een kastoven en een handpistool, met de secties verspreid over aparte ruimtes. De deellengte stelt de grens: 3–4,5 meter inwendige hoogte dekt delen in de klasse 1–2 meter; een deel van 5 meter is in een kleine werkplaats niet mogelijk.
Wat kan er gedaan worden als de vrije hoogte niet toereikend is?
Drie mogelijkheden. Het deel horizontaal hangen verlaagt de hoogte-eis maar vergroot draaistraal en vloeroppervlak. Het transportniveau verlagen brengt het deel dichter bij de vloer, en omdat er dan geen looppad onder overblijft, loopt u om de lijn heen. Of laat het transportsysteem vallen en stap over op batchproductie met een kastoven. Deellengte en doelvolume bepalen samen welke de juiste is.
Hoeveel groter dan het deel moet het ovenbinnenwerk zijn?
Er moet een spleet zijn waardoor hete lucht tussen het deel en de binnenwand kan circuleren; wordt die te nauw, dan loopt de uniformiteit mis en hardt het ene vlak uit terwijl het andere tekortkomt. Wij berekenen de inwendige maat uit het grootste deel van de klant en de manier waarop het hangt, nooit uit catalogusmaten. De buitenmaat is aan elke zijde ongeveer 15 cm groter.
Hoeveel ruimte moet ik reserveren om de lijn later uit te breiden?
Groei betekent vrijwel altijd een extra voorbehandelingstrap en een langere koelsectie. Houd aan het einde van die twee een vrije route aan van ongeveer een derde van hun huidige lengte. In een batchopstelling betekent groei een tweede oven; markeer vandaag al de positie en de tracés voor elektra en gas.
Welke maten moet ik opgeven voordat ik een offerte aanvraag?
Vier dingen: de drie afmetingen en het gewicht van het grootste deel, de doelproductie per uur of per dag, de netto inwendige hoogte en bruikbare vloermaten van het pand, en de breedte van deuren en toegangsopeningen. Dat laatste wordt vaak overgeslagen — past de ovenmantel niet door de opening, dan moet die op locatie worden gemonteerd. Voor die kant zie transport en verzending van een poedercoatinstallatie.
Samenvatting
Het antwoord is geen getal in vierkante meters maar een keten van maten: grootste deel → ophangtoeslag → transportniveau en draaistraal → inwendig ovenvolume → sectielengtes → serviceruimte. Bouw die keten op en zowel de vloer- als de hoogte-eis rolt eruit. Vloeroppervlak kan later gecorrigeerd worden; vrije hoogte niet, en daarom is dat het eerste wat u meet bij de keuze van een pand. Voor elke stap van de investering op volgorde, zie onze gids voor het opzetten van een poedercoatinstallatie.
Stuur ons de afmetingen van uw grootste deel, uw dagdoelstelling en de netto inwendige hoogte van uw pand — wij berekenen welke indeling past en offreren die met een indelingstekening.