
Quelle surface et quelle hauteur sous plafond pour une installation de thermolaquage ?
L'emprise au sol d'une installation de thermolaquage ne sort pas d'un catalogue ; elle se calcule à partir de la plus grande pièce que vous traiterez. Trois dimensions la déterminent : longueur de pièce plus réserve d'accrochage, rayon de virage du convoyeur et volume intérieur du four. Dans la plupart des projets, la contrainte n'est pas la surface mais la hauteur sous plafond du bâtiment.
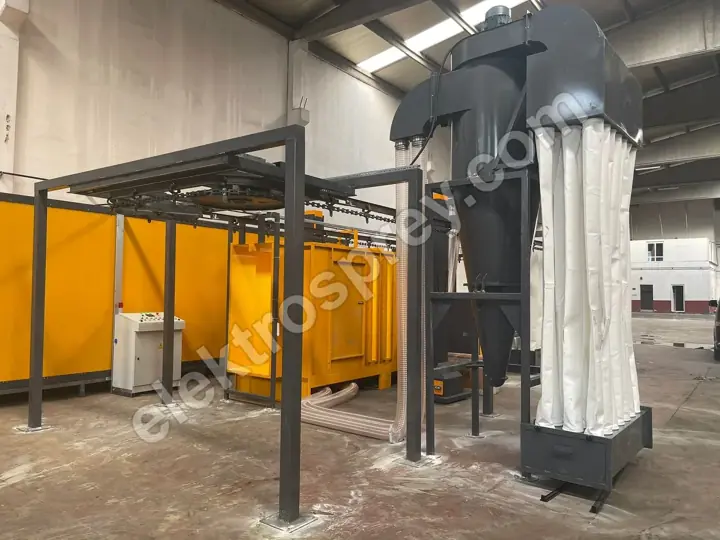 Agrandir
La surface qu'exige une installation de thermolaquage n'est pas un chiffre de catalogue : elle se calcule à rebours, à partir de la plus grande pièce que vous traiterez. Trois dimensions font ce calcul — la longueur de la pièce augmentée de la réserve d'accrochage, le rayon de virage du convoyeur et le volume intérieur du four. Un atelier en discontinu traitant des pièces d'un mètre tient dans une seule travée ; une ligne tunnel qui déplace en continu des pièces de 6 mètres exige un parcours ininterrompu. Et dans la plupart des projets, ce qui bloque l'investissement n'est pas la surface au sol mais la hauteur sous plafond : dès qu'une pièce est accrochée verticalement, le besoin se convertit de mètres carrés en mètres — or un bâtiment s'agrandit latéralement, rarement en hauteur.
Nous fabriquons ces machines depuis vingt-cinq ans. L'erreur la plus coûteuse que nous rencontrons sur site est une implantation dessinée aux cotes des machines, sans aucune réserve pour l'accès de maintenance.
Les trois dimensions qui fixent l'emprise au sol
1. Longueur de pièce + réserve d'accrochage. Une pièce n'est jamais accrochée nue ; elle pend à des crochets, à un cadre de balancelle et à une traverse, et cet ensemble ajoute 30 à 70 cm au-dessus d'elle. En dessous, il faut 20 à 30 cm de garde pour que la pièce ne touche jamais le sol. Une pièce de 2 mètres occupe donc sur la ligne une enveloppe de 2,5 à 2,8 mètres.
2. Rayon de virage du convoyeur. Les angles définissent la surface balayée par la pièce accrochée. Si la pièce est suspendue horizontalement, le rayon augmente de la moitié de la longueur de la pièce ; une pièce de 4 mètres exige plus de 2 mètres pour tourner, et cet angle devient une surface au sol inexploitable. Suspendue verticalement, la même pièce n'est limitée que par la largeur de la balancelle et le rayon retombe à 1–1,5 mètre. Pour les pièces longues, l'accrochage vertical est la seule décision qui divise par deux la surface au sol — et son prix, c'est la hauteur sous plafond.
3. Volume intérieur du four. Les cotes intérieures se fixent en laissant, sur toutes les faces, un dégagement de circulation autour de la plus grande pièce ; si l'air chaud ne peut pas passer entre la pièce et la paroi, l'uniformité s'effondre. Nos fours électriques de type caisson tiennent une uniformité de ±3 °C, mais ce chiffre suppose un positionnement correct. L'enveloppe extérieure se situe ensuite environ 15 cm plus loin de chaque côté, du fait des 10 cm de laine minérale et des tôles de carrosserie — dimensionnez le bâtiment sur la cote extérieure.
Implantation : qu'est-ce qui fixe la taille de chaque poste ?
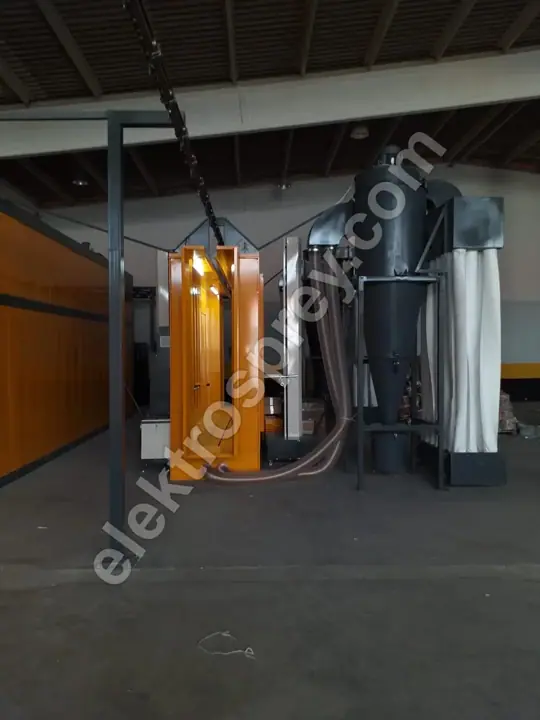
L'ordre est imposé ; une implantation qui le rompt fait revenir la pièce en arrière et dépense deux fois la même surface.
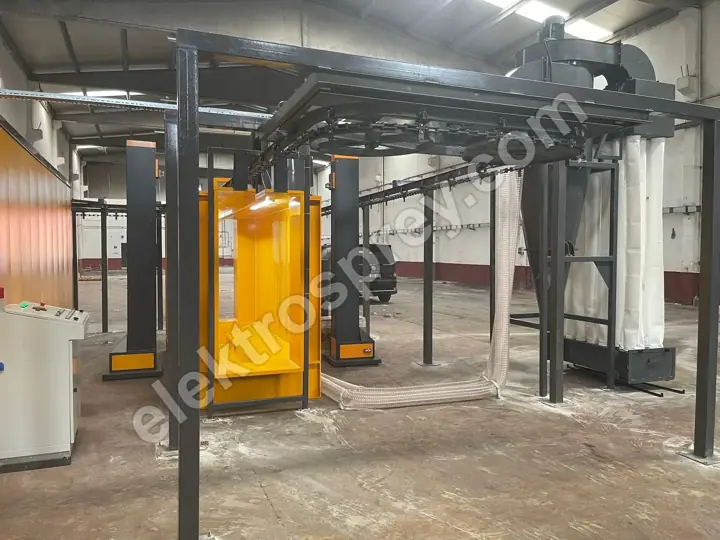
| Poste | Ce qui fixe sa taille | Points de vigilance |
|---|---|---|
| Prétraitement | Nombre d'étages (3–7 étages) × longueur de cuve ; la plus grande dimension de pièce | La fosse des cuves d'une ligne d'immersion est un lot de génie civil à part ; gardez une passerelle côté dosage et vidange |
| Séchage (égouttage) | Vitesse du convoyeur (1–6 m/min) × temps de séchage = longueur du tunnel | De la distance et une extraction séparée pour qu'aucune vapeur n'atteigne la cabine |
| Cabine de poudrage | Nombre de pistolets (2–12), vitesse d'air 0,5–0,8 m/s, unité de récupération | L'espace réel est derrière : l'unité de filtration et l'extraction des cartouches ne figurent pas dans les cotes annoncées |
| Four | Plus grande pièce + dégagement de circulation + paroi isolée ; temps de polymérisation × vitesse de ligne | Débattement de porte sur un four caisson ; accès côté brûleur et tracé de cheminée sur un four gaz |
| Refroidissement | Temps pour atteindre une température de manipulation × vitesse de ligne | Le plus souvent raccourci ; le coût revient sous forme de marques et d'empreintes au déchargement |
| Déchargement / emballage | Production quotidienne × durée d'attente des pièces sur site | Le rayon de braquage du chariot élévateur et l'aire d'emballage ne sont presque jamais dessinés |
Pour combiner ces durées avec votre production horaire, voyez le calcul de capacité d'une ligne de thermolaquage : longueur de ligne et cadence sont les deux faces de la même équation.
Pourquoi la hauteur sous plafond est-elle plus contraignante que la surface ?

La surface au sol est souple : repliez la ligne en U, déplacez un poste sur une rangée parallèle, louez la travée voisine. La hauteur sous plafond, non. Rehausser la toiture d'un bâtiment existant coûte presque autant qu'en construire un neuf, et dans un bâtiment loué ce n'est même pas envisageable.
La seconde raison est que la hauteur est cumulative. Au sol, vous placez les postes les uns à côté des autres ; à la verticale, la pièce, la balancelle, le rail du convoyeur, la charpente porteuse, le toit du four et le groupe ventilateur-gaines au-dessus s'empilent tous. Chaque élément est petit isolément ; ensemble, ils totalisent à peu près la hauteur de la pièce elle-même.
| Hauteur de pièce | Réserve d'accrochage | Niveau du convoyeur (sous rail) | Hauteur libre intérieure nécessaire |
|---|---|---|---|
| 1,0 m | 0,3–0,5 m | 1,6–1,8 m | 3,0–3,5 m |
| 2,0 m | 0,3–0,5 m | 2,6–2,8 m | 4,0–4,5 m |
| 3,0 m | 0,4–0,6 m | 3,7–4,0 m | 5,2–5,8 m |
| 5,0 m | 0,4–0,6 m | 5,7–6,0 m | 7,2–7,8 m |
| 7,0 m (profilé aluminium) | 0,5–0,7 m | 7,8–8,2 m | 9,3–10,0 m |
La logique : niveau du convoyeur = garde au sol (0,2–0,3 m) + hauteur de pièce + réserve d'accrochage. Le plafond réclame ensuite 1,4 à 1,8 m de plus pour la charpente porteuse, les toits du four et de la cabine, les gaines et l'accès de maintenance. Ce sont des valeurs typiques ; la cote exacte se calcule projet par projet. Si le bâtiment comporte des poutres, un réseau sprinkler ou un chemin de roulement de pont, la hauteur libre se mesure sous ces éléments, pas au faîtage.
Quelle différence de surface entre un four caisson et une ligne tunnel ?
| Four de type caisson (discontinu) | Ligne tunnel (flux continu) | |
|---|---|---|
| Forme de l'espace | Compacte et divisible ; les postes peuvent occuper des locaux séparés | Exige un parcours ininterrompu ; ne peut pas être fractionnée |
| Ce qui fixe la surface | Cote extérieure du four + débattement de porte + manœuvre des chariots ou palettes | Vitesse de ligne × temps par poste = longueur de poste |
| Manutention des pièces | Chariot ou élévateur ; cette aire de manœuvre occupe autant que le four | Convoyeur ; l'aire de transport est la ligne elle-même |
| Mode de croissance | Par ajout d'un second four ; la surface croît par paliers | Par allongement de la ligne ; si aucun parcours n'a été réservé, la croissance s'arrête |
| Domaine d'emploi | Pièces variées, volume faible à moyen, bâtiments irréguliers | 500–5 000 pièces par heure, gros volumes, pièces similaires |
Un atelier en discontinu occupe en général une surface totale plus faible mais avec une part productive plus faible : l'espace laissé libre pour les élévateurs et les chariots transporte, il ne produit pas. Une ligne tunnel prend davantage de mètres carrés, mais presque tous produisent. Comparez les pièces par mètre carré, pas les mètres carrés. Pour les cotes, voyez nos pages four électrique de type caisson et installation de thermolaquage de type tunnel.
Pourquoi une implantation en U économise-t-elle de la place ?
Sur une ligne droite (type I), le chargement est à une extrémité et le déchargement à l'autre : vous utilisez toute la longueur du bâtiment, vous tenez deux postes de personnel et vous ramenez les balancelles vides de la fin au début par un second parcours.
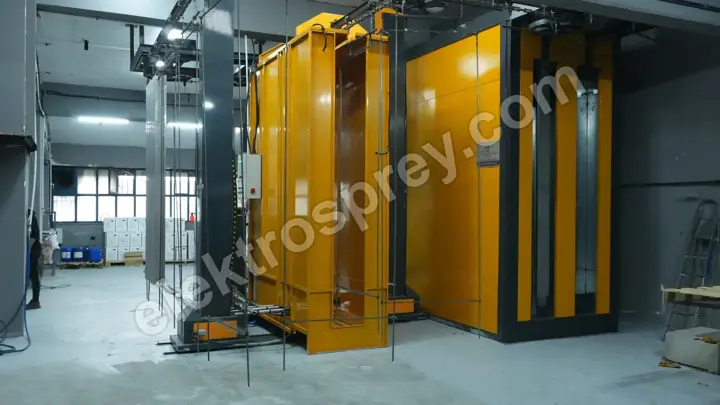
Dans une implantation en U, la ligne part et revient ; le chargement et le déchargement se rejoignent dans la même zone. Le gain a trois composantes : la même longueur de ligne repliée sur deux rangées divise par deux la longueur de bâtiment ; le retour des balancelles vides fait partie de la ligne, donc aucune surface n'y est consacrée ; et comme chargement et déchargement sont au même endroit, le personnel et le trafic d'élévateurs se concentrent sur une seule zone.
Dans le thermolaquage de profilés aluminium, cette implantation est la norme. Les profilés font 3 à 7 m et sont accrochés verticalement : l'emprise au sol se réduit et le rayon de virage retombe à 1–1,5 mètre — tandis que le besoin en hauteur monte jusqu'à la dernière ligne du tableau ci-dessus. Sur nos lignes aluminium en U, un changement de teinte prend moins de 20 minutes ; avec des changements fréquents, ce temps est de la capacité.
L'erreur la plus fréquente : oublier l'espace de service et de maintenance
La plupart des implantations sont dessinées aux cotes extérieures des machines. La machine passe. La maintenance, non. Les réserves à prévoir :
- Distance d'extraction des cartouches. Les cartouches se retirent par l'arrière ou par le dessus de l'unité de filtration. Sans un dégagement égal à la longueur d'une cartouche, changer un filtre impose de démonter une partie de la ligne — or c'est cette maintenance qui maintient le rendement supérieur à 99,9 %.
- Débattement de la porte du four. La surface balayée par une porte battante doit figurer sur le plan ; posez-y une palette et la porte ne s'ouvrira pas.
- Côté brûleur et armoire. Une largeur de travail le long d'un brûleur gaz, et la place pour ouvrir une porte d'armoire avec quelqu'un devant.
- Nettoyage des cuves et dosage chimique. Une passerelle autour des cuves, plus un parcours pour la vidange et l'évacuation des boues.
- Circulations et issues de secours. Un cheminement sûr et continu le long de la ligne ; le raccourci consistant à passer sous le convoyeur devient une non-conformité en audit et un accident sur le terrain.
Règle pratique : calculez la surface occupée par les machines, puis ajoutez 30 à 40 % pour le service et les circulations. Là où cette réserve manque, la maintenance se paie en arrêts de production.
Quelle préparation pour le sol, la ventilation, l'électricité et le gaz ?
Sol. Les supports de convoyeur, le poids du four et les cuves pleines créent des charges ponctuelles ; la capacité portante doit être vérifiée au regard du projet. Dans la zone de prétraitement, le sol doit résister à l'eau et aux produits chimiques, être en pente et drainé. Une fosse de cuve doit être achevée avant l'arrivée des machines. Si le convoyeur est suspendu, la charge part dans les fermes de toiture — c'est un calcul de structure, pas une hypothèse.
Ventilation. Trois circuits distincts : extraction de la cabine, cheminée du four, ventilation générale de l'atelier. La vitesse de 0,5–0,8 m/s en cabine ne tient que si extraction et air de compensation sont équilibrés ; là où l'air extrait n'est pas remplacé, les portes deviennent dures à ouvrir et la cabine perd en performance. Sur un four gaz, le tracé de la cheminée doit être dessiné dès le début de l'implantation.
Alimentation électrique. Nos fours électriques sont construits entre 3 et 150 kW, auxquels s'ajoutent les ventilateurs de cabine, le moteur de convoyeur, les pompes et le compresseur. Si votre puissance souscrite ne suffit pas, transformateur et appareillage constituent un investissement distinct. Placez le local électrique à l'écart de la cabine et des cuves, à l'abri de la poussière et de l'humidité.
Gaz. Nos fours gaz à chargement par le haut fonctionnent entre 50 000 et 500 000 kcal/h et offrent un coût énergétique inférieur de 30 à 40 % à l'équivalent électrique. Mais l'abonnement, le compteur, le détendeur et la tuyauterie intérieure forment un processus à part, souvent plus long que le délai de fabrication de la machine ; lancez la demande la semaine même de la commande. Et comme le pistolet exige un air sec et propre, un sécheur et des filtres sont obligatoires à côté du compresseur.
Questions fréquentes
Peut-on installer une ligne de thermolaquage dans un petit atelier ?
Oui, mais le type change. Dans un bâtiment étroit et irrégulier, la bonne réponse n'est pas un tunnel convoyé mais une production en discontinu avec un four de type caisson et un pistolet manuel, les postes répartis dans des locaux séparés. La longueur de pièce fixe la limite : 3 à 4,5 mètres de hauteur libre couvrent les pièces de 1 à 2 mètres ; une pièce de 5 mètres n'est pas envisageable dans un petit atelier.
Que faire si la hauteur sous plafond est insuffisante ?
Trois options. Accrocher la pièce horizontalement abaisse le besoin en hauteur mais augmente le rayon de virage et la surface au sol. Abaisser le niveau du convoyeur rapproche la pièce du sol, et comme il ne reste plus de passage en dessous, vous contournez ensuite la ligne. Ou bien renoncer au convoyeur et passer en discontinu avec un four caisson. La longueur de pièce et le volume visé décident ensemble de la bonne solution.
De combien l'intérieur du four doit-il dépasser la pièce ?
Il faut un jeu permettant à l'air chaud de circuler entre la pièce et la paroi intérieure ; s'il se resserre, l'uniformité s'effondre et une face polymérise pendant qu'une autre reste incomplète. Nous calculons la cote intérieure à partir de la plus grande pièce du client et de son mode d'accrochage, jamais à partir de tailles de catalogue. La cote extérieure est environ 15 cm plus grande sur chaque face.
Quelle réserve prévoir pour agrandir la ligne plus tard ?
La croissance signifie presque toujours ajouter un étage de prétraitement et allonger la zone de refroidissement. Laissez au bout de ces deux postes un parcours libre équivalant à environ un tiers de leur longueur actuelle. Dans une installation en discontinu, croître signifie un second four ; repérez dès aujourd'hui sa position ainsi que ses tracés électrique et gaz.
Quelles cotes indiquer avant de demander un devis ?
Quatre choses : les trois dimensions et le poids de la plus grande pièce, la production visée par heure ou par jour, la hauteur libre intérieure et les dimensions utiles au sol du bâtiment, et la largeur des portes et ouvertures d'accès. La dernière est souvent oubliée — si le corps du four ne passe pas par l'ouverture, il faudra l'assembler sur site. Voyez transport et expédition d'une installation de thermolaquage pour cet aspect.
En résumé
La réponse n'est pas un nombre de mètres carrés mais une chaîne de cotes : plus grande pièce → réserve d'accrochage → niveau du convoyeur et rayon de virage → volume intérieur du four → longueurs de postes → réserve de service. Construisez cette chaîne et le besoin au sol comme en hauteur en découle. La surface au sol se corrige plus tard ; la hauteur sous plafond, non — raison pour laquelle c'est la première chose à mesurer au moment de choisir un bâtiment. Pour toutes les étapes de l'investissement dans l'ordre, voyez notre guide de montage d'une installation de thermolaquage.
Envoyez-nous les dimensions de votre plus grande pièce, votre objectif quotidien et la hauteur libre intérieure de votre bâtiment — nous calculerons l'implantation qui convient et la chiffrerons avec un plan d'implantation.