
Pré-Tratamento: Deve Ter 3 Fases ou 7?
O número de fases não vem do seu orçamento; vem do estado em que a peça chega e do tempo que o revestimento tem de durar. Que banhos existem num pré-tratamento de 3, 5 e 7 fases, que peça se adequa a cada um e o que lhe custa mais tarde cada fase que dispensou.
 Ampliar
O número de fases não vem do seu orçamento. Vem de quão suja chega a peça e de quanto tempo o revestimento tem de sobreviver. As nossas linhas em túnel são construídas com 3 a 7 fases de pré-tratamento. Os dois extremos são assim: 3 fases significa desengordurar + enxaguar + secar; chega quando o aço já chega limpo, a peça fica no interior e o revestimento é decorativo. 7 fases é a sequência completa — desengorduramento, duplo enxaguamento, fosfatação, passivação, enxaguamento desmineralizado e secagem; é obrigatória para uma peça que vai ficar no exterior, apanhar humidade e sal e levar uma garantia longa.
É também aqui que acontece o erro mais comum em obra: cortar no pré-tratamento para pagar um forno maior. Se o revestimento não aderir à superfície, o forno não o salva. Um forno polimeriza revestimento que aderiu; revestimento que não aderiu limita-se a empolar num estado perfeitamente polimerizado. A factura de um pré-tratamento em falta não chega no primeiro dia — chega ao sexto mês, na aresta onde a tinta levanta.
3, 5 e 7 fases — que banhos estão lá dentro
| Fases | Banhos incluídos | Adequado a | Utilização típica |
|---|---|---|---|
| 3 fases | Desengorduramento → enxaguamento → secagem | Peças de chapa que chegam limpas, ligeiramente oleadas, que ficam no interior | Estruturas de mobiliário, estantes, componentes interiores, artigos decorativos |
| 5 fases | Desengorduramento → enxaguamento → fosfatação → enxaguamento → secagem | Peças vindas de maquinação, oleosas, com uma vida útil média esperada | Corpos de máquinas, armários, séries do tipo electrodoméstico |
| 7 fases | Desengorduramento → enxaguamento → enxaguamento → fosfatação → passivação → enxaguamento desmineralizado → secagem | Peças de exterior, ambientes húmidos ou salinos, garantia longa | Perfil de alumínio, elementos de fachada, máquinas agrícolas e de construção, postes e guardas |
Existem também arranjos de quatro e seis fases; a fase adicional é normalmente um segundo enxaguamento ou um banho ácido separado. Como construímos a linha em torno da sua peça, o número de fases nunca é escolhido de um catálogo — é calculado a partir da sua peça e do seu objectivo de vida útil do revestimento.
O que faz cada fase e o que acontece se a dispensar
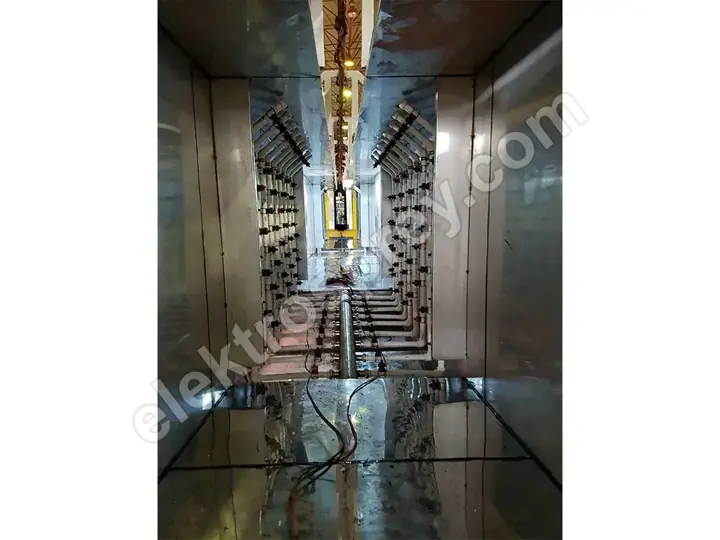
| Fase | Função | Se for dispensada |
|---|---|---|
| Desengorduramento | Remove da superfície óleo de prensagem e de maquinação, dedadas e fluido de corte | O revestimento assenta sobre óleo: crateras, má aderência, descasque ao primeiro impacto |
| Enxaguamento | Arrasta da superfície a química do banho anterior | O arrastamento químico contamina o banho seguinte e encurta-lhe a vida; manchas e marcas brancas na secagem |
| Fosfatação | Cria uma camada de conversão microcristalina onde o revestimento se pode ancorar quimicamente | O revestimento só agarra mecanicamente; a resistência à corrosão cai bruscamente e a ferrugem avança sob a película a partir de qualquer risco |
| Passivação | Sela os poros da camada de fosfato e fixa-a | A camada de fosfato fica aberta; em ambiente húmido a corrosão começa por baixo dela |
| Enxaguamento desmineralizado | Lavagem final que não deixa sais nem minerais dissolvidos | Os minerais deixados pela secagem de água da rede formam pontos iónicos sob a película: empolamento e corrosão nas arestas |
| Secagem | Envia a peça para a cabine de pintura completamente seca | O pó aglomera numa superfície húmida e não assenta; no forno aparecem bolhas de vapor e microfuros |
A tabela deixa um ponto claro: as fases não se substituem umas às outras. Não se compensa a falta de fosfatação com melhor química, nem a falta de um enxaguamento com mais tempo de permanência. Cada fase faz um trabalho diferente.
Linha de imersão ou túnel de aspersão?

A segunda decisão, tão importante como o número de fases, é como a peça entra nos banhos.
| Linha de imersão | Túnel de aspersão | |
|---|---|---|
| Método | A peça é mergulhada no banho em cesto ou em gancho de suspensão e permanece imersa | A peça viaja no transportador enquanto os bicos a aspergem |
| Geometria complexa | Forte — secções em caixa, cavidades interiores e peças perfuradas molham-se por completo | Fraco — a química nunca chega às superfícies que os bicos não alcançam |
| Capacidade | Processo por lotes, capacidade horária limitada | Fluxo contínuo, compatível com linhas de 500–5,000 peças/hora |
| Espaço | Globalmente mais compacto, mas cada banho precisa de volume de tanque | Exige um túnel comprido; custa-lhe metros na implantação |
| Acção química | Actua pelo tempo de permanência, com pouca acção mecânica | A pressão de aspersão acrescenta limpeza mecânica |
| Consumo de água e químicos | Enchimento inicial grande, renovação lenta | Circulação contínua, perdas maiores por fugas e evaporação |
Uma regra prática: geometria complexa favorece a imersão, volume elevado favorece o túnel. Para peças com cavidades interiores, secções tubulares e em caixa, ou furos por onde a química tem de passar, uma linha de tratamento de superfície por imersão é a escolha certa. Onde milhares da mesma peça circulam em fluxo a direito, o túnel de aspersão dentro de uma instalação de pintura a pó em túnel é mais eficiente. Algumas instalações montam os dois: as peças de série passam pelo túnel, as geometrias difíceis pela linha de imersão.
Resistência ao nevoeiro salino face ao número de fases
Um ensaio de nevoeiro salino mede quantas horas um revestimento sobrevive em névoa salina. Sejamos honestos: não confie em quem lhe der um número exacto de horas, porque o resultado depende não só do número de fases mas da química utilizada, do substrato, da qualidade do pó, da espessura da película e do laboratório que faz o ensaio.
O que se pode afirmar é a direcção: a resistência sobe à medida que se acrescentam fases, e a subida não é linear — dá-se em saltos.
| Pré-tratamento | Direcção da resistência | Razão |
|---|---|---|
| 3 fases (só desengorduramento) | Mais baixa | Não há camada de conversão; o revestimento agarra mecanicamente |
| 5 fases (com fosfatação) | Um salto claro | Os cristais de fosfato dão ao revestimento uma superfície de ligação química |
| 7 fases (passivação + enxaguamento desmineralizado) | Mais alta | A camada fica selada e não sobra resíduo iónico na superfície |
O maior salto acontece onde entra a fosfatação. O segundo salto vem do par passivação + enxaguamento desmineralizado. Portanto, se o orçamento for apertado, a ordem correcta é: primeiro acrescentar a fosfatação, depois converter o enxaguamento final para água desmineralizada.
O custo de acrescentar fases: água, efluentes e operação
Acrescentar fases não é grátis e não vale a pena escondê-lo:
- O consumo de água sobe. Cada enxaguamento é um circuito de água separado. Uma linha de 7 fases tem três pontos de enxaguamento, um deles com água desmineralizada — e produzir água desmineralizada exige a sua própria unidade de tratamento (resina ou osmose inversa).
- A carga de efluentes sobe. Os banhos de fosfato e ácidos exigem tratamento. Uma linha com fosfatação carrega uma obrigação diferente de uma linha só com desengorduramento, em matéria de estação de tratamento e licença de descarga. É uma rubrica de investimento à parte no plano da sua instalação.
- O custo de químicos e de análise sobe. Cada banho tem uma concentração, um pH e uma temperatura a medir com periodicidade. Mais fases significa mais parâmetros a acompanhar, o que significa tempo de uma pessoa.
- A carga térmica sobe. Os banhos de desengorduramento e de fosfato trabalham quentes. Mais banhos significa mais volume a aquecer e mais combustível queimado.
- A linha fica mais comprida. Cada fase são metros num túnel e um tanque numa linha de imersão. Esses metros têm de ser reservados na sua implantação desde o início — encaixar uma fase depois normalmente não é possível.
Pela mesma razão, "vamos construir 7 fases por precaução" também não é uma decisão sólida. Explorar uma linha de 7 fases para um produto decorativo de interior deita fora água, químicos, calor e mão-de-obra todos os dias.
Como tomar a decisão
Responda a três perguntas por esta ordem:
- Como chega a peça? Oleosa da maquinação, coberta de lubrificante de estampagem, poeirenta do armazém, ou chapa limpa?
- Onde vai viver a peça? No interior, numa fachada, num ambiente costeiro ou salino, exposta a vapores químicos?
- Que garantia vai dar? Está a prometer ao seu cliente 2 anos ou 10? Essa resposta fala directamente à passivação e ao enxaguamento desmineralizado.
A mais exigente das três respostas define o seu número de fases. Depois, essas fases têm de ser conciliadas com a capacidade da linha: os tempos de permanência nos banhos limitam a velocidade do transportador, e a velocidade do transportador limita as suas peças por hora. Percorremos esse cálculo passo a passo em cálculo de capacidade da linha de pintura a pó. Para o quadro completo do investimento, custo de montagem de uma instalação de pintura a pó e o nosso guia principal, como montar uma instalação de pintura a pó, tratam dos passos seguintes.
Perguntas frequentes
Um pré-tratamento de 3 fases é suficiente?
É suficiente quando a peça chega limpa, fica no interior e não se espera que dure décadas. É muito usado em estruturas de mobiliário, componentes interiores e sistemas de estantes. Para qualquer peça que fique no exterior ou apanhe humidade e sal, 3 fases não chegam; a ausência de camada de conversão manifesta-se logo no primeiro ano.
A pintura a pó adere sem fosfatação?
Fisicamente sim, quimicamente não. Numa superfície não fosfatada o revestimento agarra apenas mecanicamente, e a sua resistência ao impacto, ao risco e à humidade é baixa. Assim que aparece um risco, a corrosão viaja sob a película a partir desse ponto. A fosfatação é a única fase que traz o maior salto de durabilidade em todo o pré-tratamento.
A água desmineralizada é indispensável?
No enxaguamento final é indispensável se o revestimento tiver de durar. A água da rede deixa cálcio, magnésio e cloretos ao secar, e esses resíduos formam pontos iónicos atractores de humidade sob a película de tinta, que dão início ao empolamento. Para trabalho de interior de vida curta, um enxaguamento final com água da rede é aceitável.
Uma linha de imersão é melhor do que um túnel?
Não existe um "melhor" único; depende da peça. Para secções em caixa, tubos e peças com cavidades interiores ou furos, a linha de imersão é superior porque leva a química a todas as superfícies. Para volumes elevados da mesma geometria, o túnel de aspersão é superior porque assegura fluxo contínuo e capacidade horária. A decisão está no equilíbrio entre geometria e quantidade.
É possível acrescentar fases mais tarde?
É, se a possibilidade tiver sido considerada quando a linha foi construída: uma posição de módulo livre no túnel, espaço de tanque na linha de imersão e folga na infra-estrutura de químicos e de efluentes. Se a implantação foi planeada de forma apertada, acrescentar uma fase mais tarde significa normalmente rearranjar a linha. Mesmo que construa hoje 3 fases, aconselhamos reservar o espaço para crescer até 5.
Devo cortar no pré-tratamento para investir no forno?
Não. Este é o erro mais comum e mais caro. Um forno polimeriza revestimento que aderiu à superfície; revestimento que não aderiu limita-se a empolar num estado perfeitamente polimerizado. Se o pré-tratamento for curto, nem o forno mais uniforme do mundo salva o resultado. Com um orçamento limitado, a ordem correcta é: primeiro o número de fases certo, depois a capacidade do forno.
Resumo
Três fases é para peças que chegam limpas e ficam no interior; sete é para peças que vão estar no exterior sob uma garantia longa. A diferença entre elas é a fosfatação, a passivação e o enxaguamento desmineralizado — e são essas três fases que trazem os maiores saltos de durabilidade. Em troca, aumentam o consumo de água, as obrigações de tratamento de efluentes, a análise química e o espaço ocupado. O número de fases certo está onde a sujidade da sua peça se encontra com o seu objectivo de vida útil do revestimento.
Diga-nos qual é a sua peça, como se suja e onde vai ser utilizada — calculamos o número de fases e o tipo de linha e apresentamos o orçamento.