
Prétraitement : 3 étages ou 7 étages ?
Le nombre d'étages ne dépend pas de votre budget ; il dépend de l'état de saleté de la pièce à l'arrivée et de la durée de vie attendue du revêtement. Quels bains composent un prétraitement à 3, 5 et 7 étages, quelle pièce relève de quelle configuration, et ce que coûte plus tard chaque étage supprimé.
 Agrandir
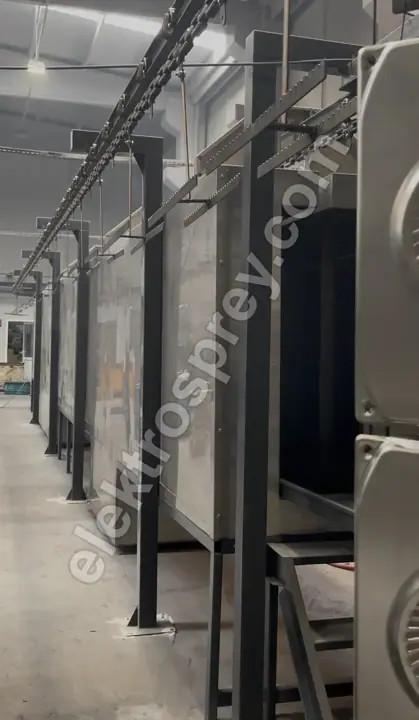
Le nombre d'étages ne dépend pas de votre budget. Il dépend de l'état de saleté de la pièce à l'arrivée et de la durée pendant laquelle le revêtement doit tenir. Nos lignes de type tunnel sont construites avec 3 à 7 étages de prétraitement. Les deux extrêmes se présentent ainsi : 3 étages signifie dégraissage + rinçage + séchage ; cela suffit lorsque l'acier arrive déjà propre, que la pièce reste en intérieur et que le revêtement est décoratif. 7 étages correspond à la séquence complète — dégraissage, double rinçage, phosphatation, passivation, rinçage déminéralisé et séchage ; c'est ce qu'exige une pièce destinée à rester dehors, à rencontrer l'humidité et le sel, et à porter une longue garantie.
C'est aussi là que se produit l'erreur la plus fréquente sur le terrain : rogner sur le prétraitement pour financer un four plus grand. Si le revêtement n'adhère pas au support, le four n'y changera rien. Un four polymérise un revêtement qui a adhéré ; un revêtement qui n'a pas adhéré cloque simplement dans un état parfaitement polymérisé. La facture d'un prétraitement insuffisant n'arrive pas le premier jour — elle arrive au sixième mois, sur l'arête où la peinture se soulève.
3, 5 et 7 étages — quels bains les composent
| Étages | Bains inclus | Adapté à | Usage typique |
|---|---|---|---|
| 3 étages | Dégraissage → rinçage → séchage | Pièces en tôle arrivant propres, légèrement huilées, restant en intérieur | Piétements de mobilier, rayonnages, composants internes, articles décoratifs |
| 5 étages | Dégraissage → rinçage → phosphatation → rinçage → séchage | Pièces issues d'usinage, huileuses, avec une durée de vie moyenne attendue | Bâtis de machines, coffrets, séries de type électroménager |
| 7 étages | Dégraissage → rinçage → rinçage → phosphatation → passivation → rinçage DI → séchage | Pièces d'extérieur, milieux humides ou salins, longue garantie | Profilés aluminium, éléments de façade, machines agricoles et de chantier, poteaux et garde-corps |
Des configurations à quatre et six étages existent également ; l'étage supplémentaire est le plus souvent un second rinçage ou un bain acide distinct. Comme nous construisons la ligne autour de votre pièce, le nombre d'étages ne se choisit jamais sur catalogue — il se calcule à partir de votre pièce et de votre objectif de durée de vie du revêtement.
Ce que fait chaque étage, et ce qui arrive si vous le supprimez
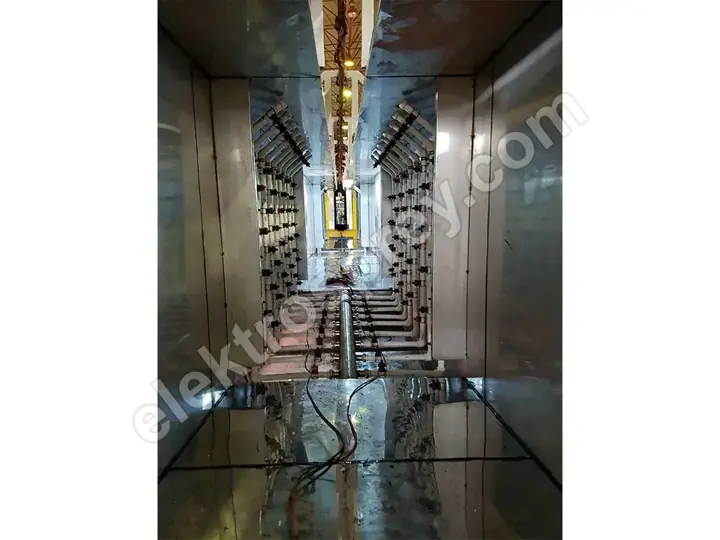
| Étage | Fonction | Si on le supprime |
|---|---|---|
| Dégraissage | Élimine de la surface les huiles d'emboutissage et d'usinage, les traces de doigts et le fluide de coupe | Le revêtement se dépose sur l'huile : cratères, mauvaise adhérence, écaillage au premier choc |
| Rinçage | Évacue de la surface la chimie du bain précédent | L'entraînement chimique contamine le bain suivant et raccourcit sa durée de vie ; taches et marques blanches au séchage |
| Phosphatation | Forme une couche de conversion microcristalline dans laquelle le revêtement s'ancre chimiquement | Le revêtement n'accroche que mécaniquement ; la tenue à la corrosion chute fortement et la rouille progresse sous le film à partir de la moindre rayure |
| Passivation | Obture les pores de la couche de phosphate et la verrouille | La couche de phosphate reste ouverte ; en milieu humide, la corrosion démarre en dessous |
| Rinçage DI (déminéralisé) | Lavage final ne laissant derrière lui ni sels dissous ni minéraux | Les minéraux laissés par le séchage de l'eau de ville forment des sites ioniques sous le film : cloquage et corrosion sur arêtes |
| Séchage | Envoie la pièce parfaitement sèche dans la cabine de poudrage | La poudre s'agglomère sur une surface humide et ne s'étale pas ; bulles de vapeur et piqûres apparaissent au four |
Ce tableau établit un point : les étages ne se remplacent pas les uns les autres. On ne compense pas une phosphatation absente par une meilleure chimie, ni un rinçage manquant par un temps de séjour plus long. Chaque étage fait un travail différent.
Ligne par immersion ou tunnel d'aspersion ?

La seconde décision, aussi importante que le nombre d'étages, porte sur la façon dont la pièce entre dans les bains.
| Ligne par immersion | Tunnel d'aspersion | |
|---|---|---|
| Méthode | La pièce est descendue dans le bain en panier ou sur balancelle et y séjourne | La pièce avance sur le convoyeur pendant que les buses l'aspergent |
| Géométrie complexe | Point fort — profilés creux, cavités internes et pièces perforées se mouillent intégralement | Point faible — la chimie n'atteint jamais les surfaces que les buses ne voient pas |
| Cadence | Procédé par lots, débit horaire limité | Flux continu, compatible avec des lignes de 500–5 000 pièces/heure |
| Encombrement | Globalement plus compact, mais chaque bain exige un volume de cuve | Exige un long tunnel ; coûte des mètres dans l'implantation |
| Action chimique | Agit par le temps de séjour, peu d'action mécanique | La pression d'aspersion ajoute un nettoyage mécanique |
| Consommation d'eau et de produits | Remplissage initial important, renouvellement lent | Circulation continue, pertes plus élevées par fuites et évaporation |
Règle pratique : la géométrie complexe appelle l'immersion, le gros volume appelle le tunnel. Pour des pièces à cavités internes, des tubes et des profilés creux, ou des perçages que la chimie doit traverser, une ligne de traitement de surface par immersion est le bon choix. Là où des milliers de pièces identiques défilent en flux droit, le tunnel d'aspersion intégré à une installation de thermolaquage de type tunnel est plus efficace. Certaines usines installent les deux : les pièces de série passent au tunnel, les géométries difficiles à l'immersion.
Tenue au brouillard salin et nombre d'étages
L'essai au brouillard salin mesure combien d'heures un revêtement survit sous brouillard salin. Soyons francs : ne faites pas confiance à qui vous annonce un nombre d'heures précis, car le résultat dépend non seulement du nombre d'étages, mais aussi de la chimie employée, du support, de la qualité de la poudre, de l'épaisseur de film et du laboratoire qui conduit l'essai.
Ce que l'on peut affirmer, c'est le sens : la tenue augmente à mesure qu'on ajoute des étages, et cette progression n'est pas linéaire — elle se fait par sauts.
| Prétraitement | Sens de la tenue | Raison |
|---|---|---|
| 3 étages (dégraissage seul) | Le plus bas | Aucune couche de conversion ; le revêtement n'accroche que mécaniquement |
| 5 étages (avec phosphatation) | Saut net | Les cristaux de phosphate offrent au revêtement une surface d'accroche chimique |
| 7 étages (passivation + rinçage DI) | Le plus élevé | La couche est scellée et aucun résidu ionique ne reste en surface |
Le saut le plus important se produit là où la phosphatation entre en jeu. Le second vient du couple passivation + rinçage DI. Donc, si le budget est serré, le bon ordre est : ajouter d'abord la phosphatation, puis convertir le rinçage final à l'eau déminéralisée.
Le coût des étages supplémentaires : eau, effluents et exploitation
Ajouter des étages n'est pas gratuit, et il est inutile de le masquer :
- La consommation d'eau augmente. Chaque rinçage est un flux d'eau distinct. Une ligne à 7 étages comporte trois points de rinçage, dont un à l'eau déminéralisée — et produire de l'eau DI exige sa propre unité de traitement (résines ou osmose inverse).
- La charge d'effluents augmente. Les bains de phosphatation et acides doivent être traités. Une ligne de phosphatation entraîne, en matière de station de traitement et d'autorisation de rejet, des obligations différentes d'une ligne limitée au dégraissage. C'est un poste d'investissement à part dans votre plan d'installation.
- Le coût de chimie et d'analyses augmente. Chaque bain a une concentration, un pH et une température à mesurer selon un calendrier. Plus d'étages signifie plus de paramètres à suivre, donc du temps d'opérateur.
- La charge de chauffage augmente. Les bains de dégraissage et de phosphatation fonctionnent à chaud. Plus de bains signifie plus de volume à chauffer et plus de combustible brûlé.
- La ligne s'allonge. Chaque étage représente des mètres dans un tunnel et une cuve sur une ligne par immersion. Ces mètres doivent être réservés dans votre implantation dès le départ — insérer un étage après coup est généralement impossible.
Pour la même raison, « construisons 7 étages au cas où » n'est pas non plus une décision saine. Faire tourner une ligne à 7 étages pour un produit décoratif d'intérieur revient à gaspiller chaque jour de l'eau, des produits chimiques, de la chaleur et de la main-d'œuvre.
Comment prendre la décision
Répondez à trois questions dans l'ordre :
- Dans quel état la pièce arrive-t-elle ? Huileuse d'usinage, couverte de lubrifiant de presse, poussiéreuse de stockage, ou tôle propre ?
- Où la pièce vivra-t-elle ? En intérieur, sur une façade, en bord de mer ou en milieu salin, exposée à des vapeurs chimiques ?
- Quelle garantie allez-vous accorder ? Promettez-vous 2 ans ou 10 ans à votre client ? Cette réponse renvoie directement à la passivation et au rinçage DI.
La plus exigeante des trois réponses fixe votre nombre d'étages. Ces étages doivent ensuite être conciliés avec la cadence de la ligne : les temps de séjour en bain limitent la vitesse du convoyeur, et la vitesse du convoyeur limite vos pièces par heure. Nous détaillons ce calcul pas à pas dans le calcul de capacité d'une ligne de thermolaquage. Pour le tableau complet de l'investissement, le coût d'installation d'une ligne de thermolaquage et notre guide principal, comment monter une installation de thermolaquage, couvrent les étapes suivantes.
Questions fréquentes
Un prétraitement à 3 étages suffit-il ?
Il suffit lorsque la pièce arrive propre, reste en intérieur et n'a pas vocation à durer des décennies. Il est très employé pour les piétements de mobilier, les composants internes et les rayonnages. Pour toute pièce destinée à rester dehors ou à rencontrer l'humidité et le sel, 3 étages ne suffisent pas ; l'absence de couche de conversion se manifeste dès la première année.
Le thermolaquage adhère-t-il sans phosphatation ?
Physiquement oui, chimiquement non. Sur une surface non phosphatée, le revêtement n'accroche que mécaniquement, et sa résistance aux chocs, aux rayures et à l'humidité est faible. Dès qu'une rayure apparaît, la corrosion progresse sous le film à partir de ce point. La phosphatation est l'étage qui apporte le plus grand gain de durabilité de tout le prétraitement.
L'eau déminéralisée est-elle indispensable ?
Pour le rinçage final, elle est indispensable si le revêtement doit durer. L'eau de ville laisse en séchant du calcium, du magnésium et des chlorures, et ces résidus forment sous le feuil des sites ioniques attirant l'humidité, qui déclenchent le cloquage. Pour des travaux d'intérieur à courte durée de vie, un rinçage final à l'eau de ville est acceptable.
Une ligne par immersion vaut-elle mieux qu'un tunnel ?
Il n'existe pas de « mieux » absolu ; cela dépend de la pièce. Pour les profilés creux, les tubes et les pièces à cavités internes ou perçages, l'immersion est supérieure car elle porte la chimie sur toutes les surfaces. Pour de gros volumes d'une même géométrie, le tunnel d'aspersion est supérieur car il assure le flux continu et la cadence horaire. La décision se joue sur l'équilibre entre géométrie et quantité.
Peut-on ajouter des étages plus tard ?
Oui, à condition que la possibilité ait été prévue à la construction de la ligne : un emplacement de module libre dans le tunnel, de la place pour une cuve sur la ligne d'immersion, et de la marge dans les infrastructures chimiques et d'effluents. Si l'implantation a été serrée, ajouter un étage plus tard impose généralement de réorganiser la ligne. Même si vous construisez 3 étages aujourd'hui, nous conseillons de réserver la place pour passer à 5.
Faut-il rogner sur le prétraitement pour investir dans le four ?
Non. C'est l'erreur la plus fréquente et la plus coûteuse. Un four polymérise un revêtement qui a adhéré au support ; un revêtement qui n'a pas adhéré cloque simplement dans un état parfaitement polymérisé. Si le prétraitement est insuffisant, même le four le plus uniforme du monde ne sauvera pas le résultat. Avec un budget limité, le bon ordre est : d'abord le bon nombre d'étages, ensuite la capacité du four.
En résumé
Trois étages, c'est pour des pièces arrivant propres et destinées à l'intérieur ; sept, c'est pour des pièces qui resteront dehors sous une longue garantie. Entre les deux, la différence tient à la phosphatation, à la passivation et au rinçage DI — et ce sont ces trois étages qui apportent les plus grands sauts de durabilité. En contrepartie, la consommation d'eau, les obligations de traitement des effluents, les analyses chimiques et l'emprise au sol augmentent tous. Le bon nombre d'étages se situe là où la saleté de votre pièce rencontre votre objectif de durée de vie du revêtement.
Dites-nous ce qu'est votre pièce, comment elle se salit et où elle sera utilisée — nous calculerons le nombre d'étages et le type de ligne, et nous les chiffrerons.