
Paruošiamasis apdorojimas: 3 ar 7 pakopos?
Pakopų skaičių lemia ne jūsų biudžetas, o tai, kaip nešvari atkeliauja detalė ir kiek laiko turi laikytis danga. Kokios vonios sudaro 3, 5 ir 7 pakopų paruošiamąjį apdorojimą, kuriai detalei kuris tinka ir kiek vėliau kainuoja kiekviena praleista pakopa.
 Padidinti
Pakopų skaičių lemia ne jūsų biudžetas. Jį lemia tai, kaip nešvari atkeliauja detalė ir kiek laiko turi išsilaikyti danga. Mūsų tunelinio tipo linijos statomos su 3–7 paruošiamojo apdorojimo pakopomis. Abu galai atrodo taip: 3 pakopos reiškia nuriebalinimą + skalavimą + džiovinimą; to pakanka, kai plienas atkeliauja jau švarus, detalė lieka patalpoje, o danga yra dekoratyvinė. 7 pakopos yra visa seka — nuriebalinimas, dvigubas skalavimas, fosfatavimas, pasyvavimas, demineralizuoto vandens skalavimas ir džiovinimas; jos būtinos detalei, kuri stovės lauke, susidurs su drėgme ir druska ir turės ilgą garantiją.
Būtent čia daroma ir dažniausia klaida objekte: paruošiamojo apdorojimo apkarpymas, kad užtektų pinigų didesnei krosniai. Jei danga nesukimba su paviršiumi, krosnis jos neišgelbės. Krosnis kepina dangą, kuri sukibo; nesukibusi danga tiesiog pūslėja būdama nepriekaištingai iškepinta. Sąskaita už trūkstamą paruošiamąjį apdorojimą ateina ne pirmą dieną — ji ateina šeštą mėnesį, ties briauna, nuo kurios pakyla dažai.
3, 5 ir 7 pakopos — kokios vonios jose yra
| Pakopos | Vonios | Kam tinka | Tipiniai gaminiai |
|---|---|---|---|
| 3 pakopos | Nuriebalinimas → skalavimas → džiovinimas | Švarios atkeliaujančios, lengvai sutepamos skardinės detalės, liekančios patalpose | Baldų rėmai, stelažai, vidinės sudedamosios dalys, dekoratyviniai gaminiai |
| 5 pakopos | Nuriebalinimas → skalavimas → fosfatavimas → skalavimas → džiovinimas | Detalės po mechaninio apdirbimo, alyvuotos, su vidutine numatoma tarnavimo trukme | Staklių korpusai, spintos, buitinės technikos tipo serijinė gamyba |
| 7 pakopos | Nuriebalinimas → skalavimas → skalavimas → fosfatavimas → pasyvavimas → DI skalavimas → džiovinimas | Lauko detalės, drėgna ar druskinga aplinka, ilga garantija | Aliuminio profiliai, fasado elementai, žemės ūkio ir statybinė technika, stulpai ir turėklai |
Egzistuoja ir keturių bei šešių pakopų deriniai; papildoma pakopa paprastai yra antras skalavimas arba atskira rūgštinė vonia. Kadangi liniją statome pagal jūsų detalę, pakopų skaičius niekada nėra imamas iš katalogo — jis apskaičiuojamas pagal jūsų detalę ir jūsų dangos tarnavimo trukmės tikslą.
Ką daro kiekviena pakopa ir kas nutinka ją praleidus
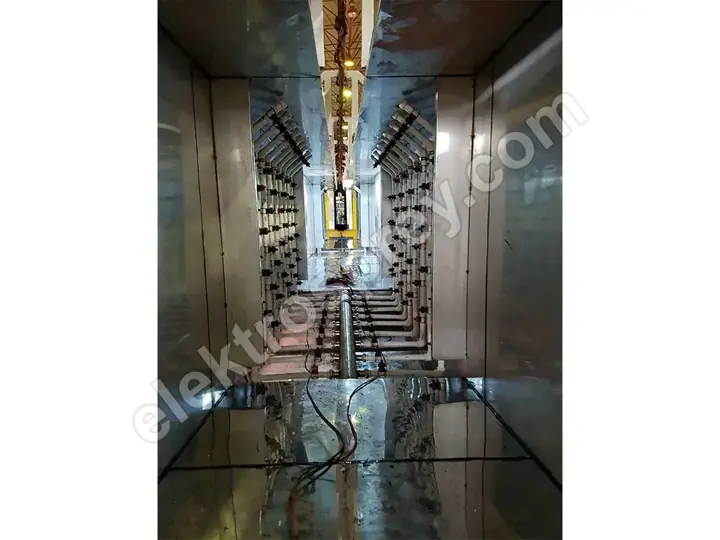
| Pakopa | Funkcija | Jei praleidžiama |
|---|---|---|
| Nuriebalinimas | Pašalina nuo paviršiaus presavimo ir apdirbimo alyvą, pirštų atspaudus ir pjovimo skystį | Danga gula ant alyvos: krateriai, prastas sukibimas, lupimasis nuo pirmo smūgio |
| Skalavimas | Nuplauna nuo paviršiaus ankstesnės vonios chemiją | Cheminis pernešimas užteršia kitą vonią ir trumpina jos tarnavimą; džiūstant lieka dėmės ir balti pėdsakai |
| Fosfatavimas | Suformuoja mikrokristalinį konversinį sluoksnį, prie kurio danga prisitvirtina chemiškai | Danga laikosi tik mechaniškai; atsparumas korozijai smarkiai krenta, o nuo bet kokio įbrėžimo rūdys plinta po danga |
| Pasyvavimas | Užsandarina fosfatinio sluoksnio poras ir jį užfiksuoja | Fosfatinis sluoksnis lieka atviras; drėgnoje aplinkoje korozija prasideda po juo |
| DI (demineralizuoto vandens) skalavimas | Baigiamasis plovimas, nepaliekantis ištirpusių druskų ar mineralų | Džiūstant iš vandentiekio vandens likę mineralai po danga sudaro joninius židinius: pūslėjimas ir briaunų korozija |
| Džiovinimas | Į dažymo kabiną detalė patenka visiškai sausa | Ant drėgno paviršiaus milteliai gumuliuojasi ir nesigula; krosnyje atsiranda garo burbulų ir smeigtukinių skylučių |
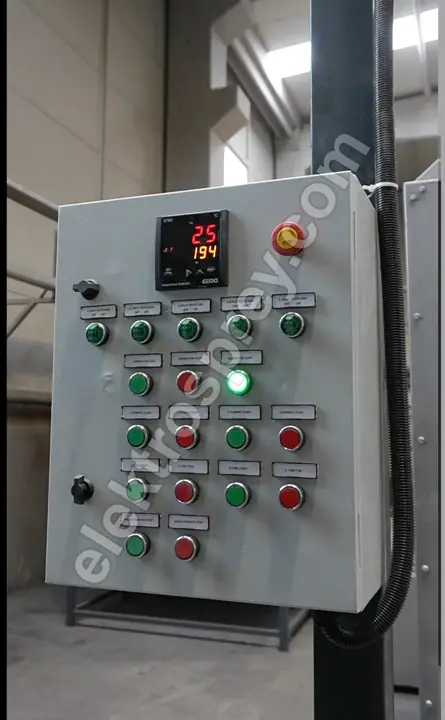
Lentelė pasako viena: pakopos viena kitos nepakeičia. Trūkstamo fosfatavimo neatsversite geresne chemija, o trūkstamo skalavimo — ilgesniu išlaikymo laiku. Kiekviena pakopa atlieka skirtingą darbą.
Panardinimo linija ar purškimo tunelis?

Antrasis sprendimas, ne mažiau svarbus už pakopų skaičių, yra kaip detalė patenka į vonias.
| Panardinimo (nardinimo) linija | Purškimo tunelis | |
|---|---|---|
| Metodas | Detalė krepšyje arba ant pakabos nuleidžiama į vonią ir joje išlaikoma | Detalė juda konvejeriu, o purkštukai ją apipurškia |
| Sudėtinga geometrija | Stipri pusė — dėžiniai profiliai, vidinės ertmės ir perforuotos detalės sudrėksta visiškai | Silpna pusė — chemija nepasiekia paviršių, kurių purkštukai nemato |
| Našumas | Partijinis procesas, ribotas valandinis pralaidumas | Nepertraukiamas srautas, atitinka 500–5,000 detalių/val. linijas |
| Plotas | Apskritai kompaktiškesnė, tačiau kiekvienai voniai reikia talpos | Reikia ilgo tunelio; išdėstyme atsieina metrais |
| Cheminis poveikis | Veikia išlaikymo laiku, mechaninio poveikio mažai | Purškimo slėgis prideda mechaninį valymą |
| Vandens ir chemijos sąnaudos | Didelis pradinis pripildymas, lėta apykaita | Nuolatinė cirkuliacija, didesni nuostoliai dėl nutekėjimo ir garavimo |
Praktinė taisyklė: sudėtinga geometrija palanki panardinimui, dideli kiekiai — tuneliui. Detalėms su vidinėmis ertmėmis, vamzdiniams ir dėžiniams profiliams ar skylėms, pro kurias chemija turi pratekėti, tinkamas pasirinkimas yra panardinimo tipo paviršiaus apdorojimo linija. Ten, kur tiesiu srautu juda tūkstančiai vienodų detalių, efektyvesnis yra purškimo tunelis tunelinio tipo miltelinio dažymo linijoje. Kai kurie cechai įsirengia abu: serijinės detalės eina per tunelį, nepatogios geometrijos — per panardinimo liniją.
Atsparumas druskos rūkui ir pakopų skaičius
Druskos rūko bandymas parodo, kiek valandų danga išlaiko druskingoje migloje. Būkime sąžiningi: nepasitikėkite tuo, kas jums pateikia tikslų valandų skaičių, nes rezultatas priklauso ne tik nuo pakopų skaičiaus, bet ir nuo naudojamos chemijos, pagrindo, miltelių kokybės, dangos storio ir bandymą atliekančios laboratorijos.
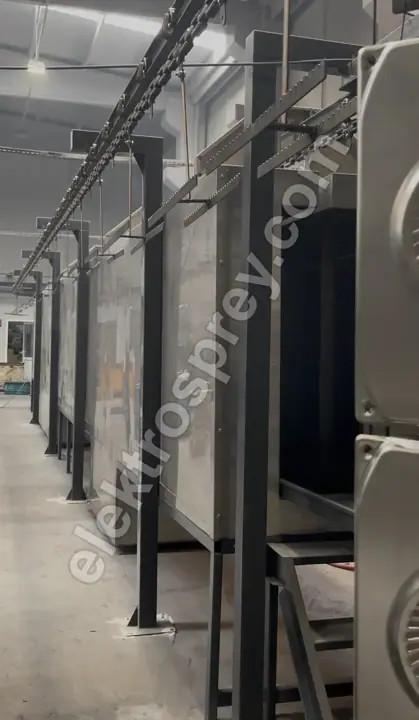
Ką galima pasakyti — tai kryptį: atsparumas didėja pridedant pakopų, ir tas didėjimas nėra tiesinis — jis vyksta šuoliais.
| Paruošiamasis apdorojimas | Atsparumo kryptis | Priežastis |
|---|---|---|
| 3 pakopos (tik nuriebalinimas) | Žemiausias | Nėra konversinio sluoksnio; danga laikosi mechaniškai |
| 5 pakopos (su fosfatavimu) | Aiškus šuolis | Fosfato kristalai suteikia dangai cheminio sukibimo paviršių |
| 7 pakopos (pasyvavimas + DI skalavimas) | Aukščiausias | Sluoksnis užsandarintas, ant paviršiaus nelieka joninių likučių |
Didžiausias šuolis įvyksta ten, kur atsiranda fosfatavimas. Antrasis šuolis ateina iš pasyvavimo ir DI skalavimo poros. Todėl, jei biudžetas ribotas, teisinga eilė tokia: pirmiausia pridėti fosfatavimą, tada baigiamąjį skalavimą perkelti ant demineralizuoto vandens.
Pakopų pridėjimo kaina: vanduo, nuotekos ir eksploatacija
Pakopų pridėjimas nėra nemokamas, ir nėra prasmės to slėpti:
- Auga vandens sąnaudos. Kiekvienas skalavimas yra atskiras vandens srautas. 7 pakopų linijoje yra trys skalavimo taškai, vienas iš jų — su demineralizuotu vandeniu, o DI vandens gamybai reikia atskiro vandens ruošimo įrenginio (jonitinio arba atvirkštinio osmoso).
- Auga nuotekų apkrova. Fosfatavimo ir rūgštinės vonios reikalauja valymo. Fosfatavimo linija, kalbant apie valymo įrenginį ir išleidimo leidimą, turi kitokias prievoles nei vien nuriebalinimo linija. Tai atskira investicijų eilutė jūsų cecho plane.
- Auga chemijos ir analizių sąnaudos. Kiekvienoje vonioje pagal grafiką reikia matuoti koncentraciją, pH ir temperatūrą. Daugiau pakopų reiškia daugiau stebimų parametrų, o tai — žmogaus laikas.
- Auga šildymo apkrova. Nuriebalinimo ir fosfatavimo vonios veikia įkaitusios. Daugiau vonių reiškia didesnį šildomą tūrį ir daugiau sudeginamo kuro.
- Linija ilgėja. Kiekviena pakopa tunelyje yra metrai, o panardinimo linijoje — vonia. Tuos metrus išdėstyme reikia numatyti iš karto — vėliau įsprausti pakopą paprastai nebeįmanoma.
Dėl tos pačios priežasties „pasistatykime 7 pakopas dėl viso pikto“ taip pat nėra sveikas sprendimas. 7 pakopų linijos eksploatavimas dekoratyviniam vidaus gaminiui kasdien beria į kanalizaciją vandenį, chemiją, šilumą ir darbo laiką.
Kaip priimti sprendimą
Iš eilės atsakykite į tris klausimus:
- Kokia atkeliauja detalė? Alyvuota po apdirbimo, padengta presavimo tepalu, apdulkėjusi nuo sandėliavimo ar švari skarda?
- Kur detalė gyvens? Patalpoje, ant fasado, pajūrio ar druskingoje aplinkoje, veikiama cheminių garų?
- Kokią garantiją suteiksite? Žadate klientui 2 ar 10 metų? Tas atsakymas tiesiogiai kalba apie pasyvavimą ir DI skalavimą.
Griežčiausias iš trijų atsakymų nustato jūsų pakopų skaičių. Tada tas pakopas reikia suderinti su linijos našumu: išlaikymo vonioje laikai riboja konvejerio greitį, o konvejerio greitis riboja jūsų detalių skaičių per valandą. Šį skaičiavimą žingsnis po žingsnio aptariame straipsnyje miltelinio dažymo linijos našumo skaičiavimas. Visą investicijų vaizdą rasite straipsniuose miltelinio dažymo cecho įrengimo kaina ir mūsų pagrindiniame vadove kaip įrengti miltelinio dažymo cechą.
Dažniausiai užduodami klausimai
Ar pakanka 3 pakopų paruošiamojo apdorojimo?
Pakanka, kai detalė atkeliauja švari, lieka patalpoje ir iš jos nesitikima dešimtmečių tarnavimo. Jis plačiai naudojamas baldų rėmams, vidinėms sudedamosioms dalims ir stelažų sistemoms. Bet kuriai detalei, kuri stovės lauke arba susidurs su drėgme ir druska, 3 pakopų nepakanka; konversinio sluoksnio nebuvimas išryškėja per pirmuosius metus.
Ar milteliniai dažai sukibs be fosfatavimo?
Fiziškai taip, chemiškai ne. Ant nefosfatuoto paviršiaus danga laikosi tik mechaniškai, o jos atsparumas smūgiams, subraižymui ir drėgmei yra menkas. Atsiradus įbrėžimui, korozija nuo to taško keliauja po danga. Fosfatavimas yra ta viena pakopa, kuri paruošiamajame apdorojime duoda didžiausią patvarumo šuolį.
Ar demineralizuotas vanduo būtinas?
Baigiamajam skalavimui jis būtinas, jei danga turi ilgai laikytis. Vandentiekio vanduo džiūdamas palieka kalcio, magnio ir chlorido likučius, o šie po dažų sluoksniu sudaro drėgmę traukiančius joninius židinius, nuo kurių prasideda pūslėjimas. Trumpalaikiams vidaus gaminiams baigiamasis skalavimas vandentiekio vandeniu yra priimtinas.
Ar panardinimo linija geresnė už tunelį?
Vieno „geriau“ nėra; viskas priklauso nuo detalės. Dėžiniams profiliams, vamzdžiams ir detalėms su vidinėmis ertmėmis ar skylėmis panardinimo linija pranašesnė, nes ji nuneša chemiją į kiekvieną paviršių. Dideliems vienodos geometrijos kiekiams pranašesnis purškimo tunelis, nes jis užtikrina nepertraukiamą srautą ir valandinį našumą. Sprendimas glūdi geometrijos ir kiekio pusiausvyroje.
Ar pakopas galima pridėti vėliau?
Galima, jei tokia galimybė buvo numatyta statant liniją: laisva modulio vieta tunelyje, vieta voniai panardinimo linijoje ir atsarga chemijos bei nuotekų infrastruktūroje. Jei išdėstymas buvo suplanuotas įtemptai, pakopos pridėjimas vėliau paprastai reiškia linijos perstatymą. Net jei šiandien statote 3 pakopas, patariame numatyti vietą išaugti iki 5.
Ar verta apkarpyti paruošiamąjį apdorojimą, kad investuočiau į krosnį?
Ne. Tai dažniausia ir brangiausia klaida. Krosnis kepina dangą, kuri sukibo su paviršiumi; nesukibusi danga tiesiog pūslėja būdama nepriekaištingai iškepinta. Jei paruošiamasis apdorojimas per trumpas, rezultato neišgelbės net ir tolygiausia pasaulyje krosnis. Turint ribotą biudžetą, teisinga eilė yra tokia: pirmiausia tinkamas pakopų skaičius, tik paskui krosnies našumas.
Santrauka
Trys pakopos skirtos švarioms atkeliaujančioms vidaus detalėms; septynios — detalėms, kurios stovės lauke su ilga garantija. Skirtumas tarp jų yra fosfatavimas, pasyvavimas ir DI skalavimas — būtent šios trys pakopos duoda didžiausius patvarumo šuolius. Mainais auga vandens sąnaudos, nuotekų valymo prievolės, chemijos analizės ir užimamas plotas. Teisingas pakopų skaičius yra ten, kur jūsų detalės užterštumas susitinka su jūsų dangos tarnavimo trukmės tikslu.
Pasakykite mums, kokia yra jūsų detalė, kaip ji užsiteršia ir kur bus naudojama — apskaičiuosime pakopų skaičių bei linijos tipą ir pateiksime pasiūlymą.