
Eeltöötlus: kas 3 astet või 7?
Astmete arv ei tule sinu eelarvest; see tuleb sellest, kui määrdunult detail saabub ja kui kaua kate peab vastu pidama. Millised vannid on 3-, 5- ja 7-astmelises eeltöötluses, milline detail millisesse sobib ja mis maksab sulle iga vahelejäetud aste hiljem.
 Suurenda
Astmete arv ei tule sinu eelarvest. See tuleb sellest, kui määrdunult detail saabub ja kui kaua kate peab vastu pidama. Meie tunneltüüpi liinid ehitatakse 3 kuni 7 eeltöötluse astmega. Kaks otsa näevad välja nii: 3 astet tähendab rasvaärastus + loputus + kuivatus; sellest piisab, kui teras saabub juba puhtana, detail jääb siseruumi ja kate on dekoratiivne. 7 astet on täielik järjestus — rasvaärastus, kaks loputust, fosfateerimine, passiveerimine, demineraliseeritud vee loputus ja kuivatus; see on nõutav detailile, mis seisab õues, kohtab niiskust ja soola ning kannab pikka garantiid.
Just siin tehakse objektidel ka kõige tavalisem viga: eeltöötluse kärpimine, et maksta suurema kuumutusahju eest. Kui kate ei naku pinnaga, ei päästa kuumutusahi seda. Ahi kõvendab katet, mis on nakkunud; kate, mis ei ole nakkunud, lihtsalt villitab ideaalselt kõvenenud olekus. Puuduva eeltöötluse arve ei saabu esimesel päeval — see saabub kuuendal kuul, servalt, kust värv lahti tuleb.
3, 5 ja 7 astet — millised vannid on sees
| Astmed | Sisalduvad vannid | Millele sobib | Tüüpiline kasutus |
|---|---|---|---|
| 3-astmeline | Rasvaärastus → loputus → kuivatus | Puhtana saabuvad, kergelt õlised plekkdetailid, mis jäävad siseruumi | Mööbliraamid, riiulisüsteemid, sisekomponendid, dekoratiivtooted |
| 5-astmeline | Rasvaärastus → loputus → fosfateerimine → loputus → kuivatus | Töötlemisest tulnud õlised detailid, millelt oodatakse keskmist eluiga | Masinakered, korpused, valgetehnika laadis seeriatootmine |
| 7-astmeline | Rasvaärastus → loputus → loputus → fosfateerimine → passiveerimine → DI-loputus → kuivatus | Välitingimuste detailid, niiske või soolane keskkond, pikk garantii | Alumiiniumprofiil, fassaadielemendid, põllu- ja ehitusmasinad, postid ja piirded |
Olemas on ka nelja- ja kuueastmelised lahendused; lisaaste on tavaliselt teine loputus või eraldi happevann. Kuna ehitame liini sinu detaili ümber, ei valita astmete arvu kunagi kataloogist — see arvutatakse sinu detailist pluss sinu katte eluea eesmärgist.
Mida iga aste teeb ja mis juhtub, kui selle vahele jätad
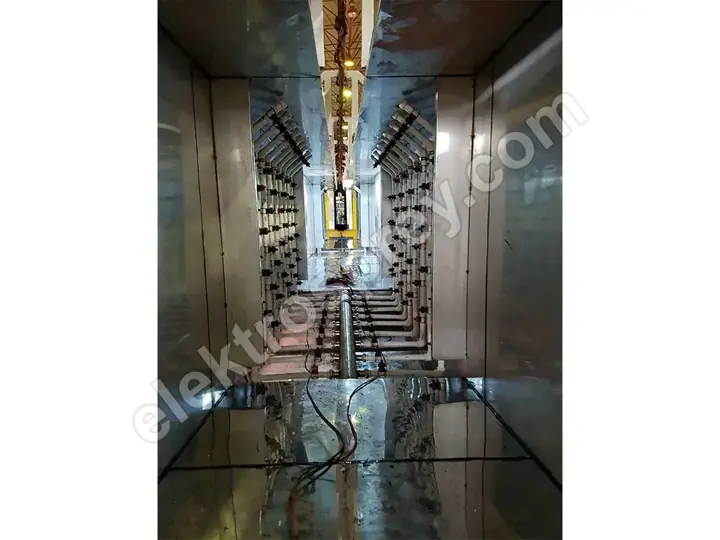
| Aste | Ülesanne | Kui see vahele jätta |
|---|---|---|
| Rasvaärastus | Eemaldab pinnalt pressi- ja töötlemisõli, sõrmejäljed ja lõikevedeliku | Kate jääb õli peale: kraatrid, halb nake, koorumine esimesel löögil |
| Loputus | Kannab eelmise vanni keemia pinnalt ära | Keemia ülekanne saastab järgmise vanni ja lühendab selle iga; kuivamisel plekid ja valged jäljed |
| Fosfateerimine | Ehitab mikrokristallilise konversioonikihi, millega kate saab keemiliselt siduda | Kate haakub ainult mehaaniliselt; korrosioonikindlus langeb järsult ja rooste roomab igast kriimust kile alla |
| Passiveerimine | Sulgeb fosfaatkihi poorid ja lukustab selle | Fosfaatkiht jääb avatuks; niiskes keskkonnas algab korrosioon selle all |
| DI- (demineraliseeritud) loputus | Viimane pesu, mis ei jäta pinnale lahustunud sooli ega mineraale | Kraaniveest kuivamisel jäänud mineraalid moodustavad kile all ioonsed kolded: villimine ja servakorrosioon |
| Kuivatus | Saadab detaili värvimiskabiini täiesti kuivana | Pulber klombib niiskel pinnal ega laotu; ahjus tekivad auramullid ja nõelaugud |
Tabel ütleb ühte asja: astmed ei asenda üksteist. Puuduvat fosfateerimist ei saa kompenseerida parema keemiaga ja puuduvat loputust ei saa kompenseerida pikema viibimisajaga. Iga aste teeb erinevat tööd.
Sukelliin või pihustustunnel?

Teine otsus, sama tähtis kui astmete arv, on kuidas detail vannidesse siseneb.
| Sukel- (immersioon-) liin | Pihustustunnel | |
|---|---|---|
| Meetod | Detail lastakse korvis või riputil vanni ja seisab seal | Detail liigub konveieril, samal ajal kui düüsid teda pihustavad |
| Keeruline geomeetria | Tugev — kastprofiilid, sisemised õõnsused ja perforeeritud detailid saavad täielikult märjaks | Nõrk — keemia ei ulatu kunagi pindadele, mida düüsid ei näe |
| Läbilaskevõime | Partiiprotsess, piiratud tunnine läbilaskevõime | Pidev vool, sobib liinidele 500–5,000 detaili tunnis |
| Ruum | Üldiselt kompaktsem, kuid iga vann vajab vannimahtu | Vajab pikka tunnelit; maksab sulle paigutuses meetreid |
| Keemiline toime | Töötab viibimisaja kaudu, vähe mehaanilist toimet | Pihustusrõhk lisab mehaanilist puhastust |
| Vee- ja kemikaalikulu | Suur esmatäide, aeglane vahetus | Pidev ringlus, suuremad kaod lekke ja aurustumise kaudu |
Praktiline reegel: keeruline geomeetria eelistab sukeldamist, suur maht eelistab tunnelit. Sisemiste õõnsustega detailide, toru- ja kastprofiilide või aukude puhul, millest keemia peab läbi minema, on õige valik sukeltüüpi pinnatöötlusliin. Kus tuhanded ühesugused detailid liiguvad sirges voos, on tunneltüüpi pulbervärvimistehase sees olev pihustustunnel tõhusam. Mõned tehased paigaldavad mõlemad: seeriadetailid lähevad läbi tunneli, kohmakad geomeetriad läbi sukelliini.
Soolapihustuskindlus versus astmete arv
Soolapihustustest mõõdab, mitu tundi kate soolaudus vastu peab. Olgem siin ausad: ära usalda kedagi, kes annab sulle täpse tundide arvu, sest tulemus ei sõltu mitte ainult astmete arvust, vaid ka kasutatud keemiast, aluspinnast, pulbri kvaliteedist, kile paksusest ja testi teostavast laborist.
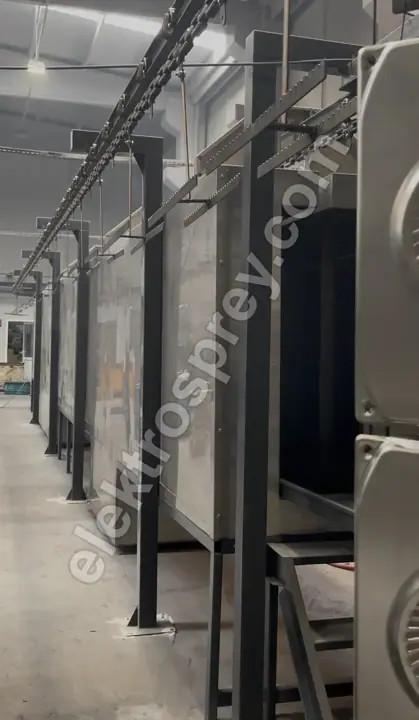
Öelda saab suunda: kindlus tõuseb astmete lisandumisel ja tõus ei ole lineaarne — see tuleb hüpetena.
| Eeltöötlus | Kindluse suund | Põhjus |
|---|---|---|
| 3-astmeline (ainult rasvaärastus) | Madalaim | Konversioonikihti ei ole; kate haakub mehaaniliselt |
| 5-astmeline (fosfaadiga) | Selge hüpe | Fosfaatkristallid annavad kattele keemilise sidumispinna |
| 7-astmeline (passiveerimine + DI-loputus) | Kõrgeim | Kiht on suletud ja pinnale ei jää ioonset jääki |
Suurim hüpe toimub seal, kus lisandub fosfateerimine. Teine hüpe tuleb passiveerimise ja DI-loputuse paarist. Seega, kui eelarve on kitsas, on õige järjekord: lisa esmalt fosfateerimine, seejärel muuda lõpuloputus demineraliseeritud veele.
Astmete lisamise hind: vesi, heitvesi ja käitamine
Astmete lisamine ei ole tasuta ja seda pole mõtet varjata:
- Veekulu tõuseb. Iga loputus on eraldi veevoog. 7-astmelisel liinil on kolm loputuspunkti, üks neist demineraliseeritud veel — ja DI-vee tootmine vajab oma veetöötlusseadet (vaik või pöördosmoos).
- Heitvee koormus tõuseb. Fosfaat- ja happevannid vajavad töötlemist. Fosfateerimisliinil on puhastusseadme ja väljalaskeloa osas teistsugune kohustus kui ainult rasvaärastust tegeval liinil. See on sinu tehaseplaanis eraldi investeeringurida.
- Kemikaali- ja analüüsikulu tõuseb. Igal vannil on kontsentratsioon, pH ja temperatuur, mida tuleb graafiku alusel mõõta. Rohkem astmeid tähendab rohkem jälgitavaid parameetreid, mis tähendab inimese aega.
- Küttekoormus tõuseb. Rasvaärastus- ja fosfaatvannid töötavad kuumalt. Rohkem vanne tähendab rohkem soojendatavat mahtu ja rohkem põletatud kütust.
- Liin läheb pikemaks. Iga aste on tunnelis meetrid ja sukelliinil vann. Need meetrid tuleb sinu paigutuses algusest peale ette näha — astme hiljem vahele surumine ei ole tavaliselt võimalik.
Samal põhjusel ei ole ka „ehitame igaks juhuks 7 astet" mõistlik otsus. 7-astmelise liini käitamine dekoratiivse siseruumitoote jaoks valab iga päev vett, kemikaale, soojust ja tööjõudu tühja.
Kuidas otsust teha
Vasta järjekorras kolmele küsimusele:
- Kuidas detail saabub? Töötlemisest õlisena, pressist tempimismäärdes, laost tolmusena või puhta plekina?
- Kus detail elab? Siseruumis, fassaadil, ranniku- või soolases keskkonnas, kemikaaliaurude käes?
- Millist garantiid annad? Lubad oma kliendile 2 aastat või 10? See vastus räägib otse passiveerimisest ja DI-loputusest.
Kolmest kõige nõudlikum vastus määrab sinu astmete arvu. Seejärel tuleb need astmed sobitada liini läbilaskevõimega: vannide viibimisajad piiravad konveieri kiirust ja konveieri kiirus piirab sinu detaile tunnis. Selle arvutuse käime samm-sammult läbi artiklis pulbervärvimisliini läbilaskevõime arvutus. Kogu investeeringupildi jaoks katavad järgmised sammud pulbervärvimistehase rajamise maksumus ja meie peajuhend, kuidas rajada pulbervärvimistehas.
Korduma kippuvad küsimused
Kas 3-astmelisest eeltöötlusest piisab?
Piisab siis, kui detail saabub puhtana, jääb siseruumi ega pea vastu pidama aastakümneid. Seda kasutatakse laialdaselt mööbliraamide, sisekomponentide ja riiulisüsteemide puhul. Iga detaili jaoks, mis seisab õues või kohtab niiskust ja soola, ei ole 3 astet piisav; konversioonikihi puudumine annab endast märku juba esimese aasta jooksul.
Kas pulbervärv nakub ilma fosfateerimiseta?
Füüsikaliselt jah, keemiliselt ei. Fosfateerimata pinnal haakub kate ainult mehaaniliselt ja selle vastupidavus löögile, kriimustusele ja niiskusele on madal. Niipea kui tekib kriim, liigub korrosioon sellest kohast kile alla. Fosfateerimine on ainus aste, mis annab eeltöötluses suurima vastupidavuse hüppe.
Kas demineraliseeritud vesi on hädavajalik?
Lõpuloputuse jaoks on see hädavajalik, kui kate peab kaua vastu pidama. Kraanivesi jätab kuivades maha kaltsiumi, magneesiumi ja kloriidi ning need jäägid moodustavad värvikile all niiskust ligitõmbavad ioonsed kolded, mis alustavad villimist. Lühikese elueaga siseruumitöö puhul on kraaniveega lõpuloputus vastuvõetav.
Kas sukelliin on parem kui tunnel?
Ühest „paremat" ei ole; see sõltub detailist. Kastprofiilide, torude ja sisemiste õõnsuste või aukudega detailide puhul on sukelliin üle, sest see viib keemia igale pinnale. Suurte koguste sama geomeetria puhul on pihustustunnel üle, sest see annab pideva voo ja tunnise läbilaskevõime. Otsus seisab geomeetria ja koguse tasakaalul.
Kas astmeid saab hiljem lisada?
Saab, kui seda võimalust arvestati liini ehitamisel: tühi mooduli koht tunnelis, vannikoht sukelliinil ning varu kemikaali- ja heitveetaristus. Kui paigutus planeeriti kitsalt, tähendab astme hilisem lisamine tavaliselt liini ümberpaigutamist. Isegi kui ehitad täna 3 astet, soovitame reserveerida ruumi kasvuks viieni.
Kas peaksin eeltöötlust kärpima, et investeerida kuumutusahju?
Ei. See on kõige tavalisem ja kõige kallim viga. Ahi kõvendab katet, mis on pinnaga nakkunud; kate, mis ei ole nakkunud, lihtsalt villitab ideaalselt kõvenenud olekus. Kui eeltöötlus jääb lühikeseks, ei päästa tulemust ka maailma kõige ühtlasem ahi. Piiratud eelarve puhul on õige järjekord: esmalt õige astmete arv, teiseks ahju läbilaskevõime.
Kokkuvõte
Kolm astet on puhtana saabuvatele siseruumidetailidele; seitse on detailidele, mis seisavad õues pika garantii all. Nende vahe on fosfateerimine, passiveerimine ja DI-loputus — ja just need kolm astet annavad vastupidavuses suurimad hüpped. Vastutasuks kasvavad veekulu, heitvee töötlemise kohustused, kemikaalianalüüsid ja pinnavajadus. Õige astmete arv on seal, kus sinu detaili määrdumus kohtub sinu katte eluea eesmärgiga.
Ütle meile, mis on sinu detail, kuidas see määrdub ja kus seda kasutatakse — arvutame astmete arvu ja liini tüübi ning teeme pakkumise.