
Pretrattamento: 3 stadi o 7 stadi?
Il numero di stadi non lo decide il budget: lo decidono quanto sporco arriva il pezzo e quanto a lungo deve durare il rivestimento. Quali bagni ci sono dentro un pretrattamento a 3, 5 e 7 stadi, quale pezzo richiede quale configurazione e che cosa vi costa più avanti ogni stadio saltato.
 Ingrandisci
Il numero di stadi non lo decide il vostro budget. Lo decidono quanto sporco arriva il pezzo e quanto a lungo deve resistere il rivestimento. Le nostre linee a tunnel vengono costruite con da 3 a 7 stadi di pretrattamento. I due estremi si presentano così: 3 stadi significa sgrassaggio + risciacquo + asciugatura; basta quando l'acciaio arriva già pulito, il pezzo resta al chiuso e il rivestimento è decorativo. 7 stadi è la sequenza completa — sgrassaggio, doppio risciacquo, fosfatazione, passivazione, risciacquo demineralizzato e asciugatura; è indispensabile per un pezzo destinato a stare all'aperto, a incontrare umidità e salsedine e a portare una garanzia lunga.
È anche qui che si commette l'errore più comune in cantiere: tagliare il pretrattamento per pagarsi un forno più grande. Se il rivestimento non aderisce alla superficie, il forno non lo salva. Un forno di polimerizzazione polimerizza un rivestimento che ha aderito; un rivestimento che non ha aderito si limita a formare bolle in stato di perfetta polimerizzazione. Il conto del pretrattamento mancante non arriva il primo giorno: arriva al sesto mese, sul bordo da cui la vernice si solleva.
3, 5 e 7 stadi — quali bagni ci sono dentro
| Stadi | Bagni inclusi | Adatto a | Impiego tipico |
|---|---|---|---|
| 3 stadi | Sgrassaggio → risciacquo → asciugatura | Pezzi in lamiera che arrivano puliti, leggermente oliati, destinati all'interno | Telai per mobili, scaffalature, componenti interni, articoli decorativi |
| 5 stadi | Sgrassaggio → risciacquo → fosfatazione → risciacquo → asciugatura | Pezzi provenienti da lavorazione meccanica, oliati, con durata di servizio media attesa | Carpenteria di macchine, quadri e armadi, produzione di serie tipo elettrodomestico |
| 7 stadi | Sgrassaggio → risciacquo → risciacquo → fosfatazione → passivazione → risciacquo demi → asciugatura | Pezzi da esterno, ambienti umidi o salini, garanzia lunga | Profili in alluminio, elementi di facciata, macchine agricole ed edili, pali e ringhiere |
Esistono anche configurazioni a quattro e sei stadi; lo stadio aggiuntivo è di solito un secondo risciacquo o un bagno acido separato. Poiché costruiamo la linea attorno al vostro pezzo, il numero di stadi non si sceglie mai da un catalogo: si calcola dal vostro pezzo più il vostro obiettivo di durata del rivestimento.
Che cosa fa ogni stadio e che cosa succede se lo si salta
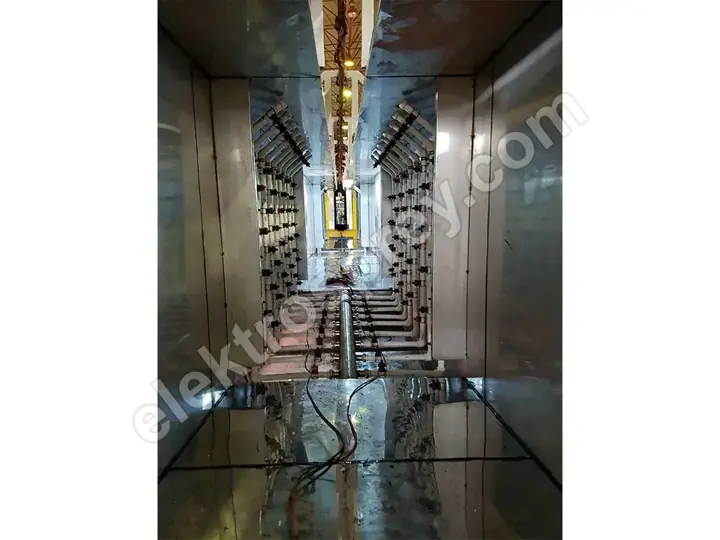
| Stadio | Funzione | Se viene saltato |
|---|---|---|
| Sgrassaggio | Rimuove dalla superficie oli di stampaggio e di lavorazione, impronte e fluidi da taglio | Il rivestimento si posa sopra l'olio: crateri, adesione scarsa, sfogliamento al primo urto |
| Risciacquo | Porta via dalla superficie la chimica del bagno precedente | Il trascinamento chimico contamina il bagno successivo e ne accorcia la vita; macchie e aloni bianchi in asciugatura |
| Fosfatazione | Forma uno strato di conversione microcristallino a cui il rivestimento si àncora chimicamente | Il rivestimento tiene solo per via meccanica; la resistenza alla corrosione crolla e la ruggine avanza sotto il film da ogni graffio |
| Passivazione | Sigilla i pori dello strato fosfatico e lo blocca | Lo strato fosfatico resta aperto; in ambiente umido la corrosione parte al di sotto |
| Risciacquo demi (demineralizzato) | Lavaggio finale che non lascia sali né minerali disciolti | I minerali lasciati dall'acqua di rete in asciugatura formano siti ionici sotto il film: bolle e corrosione sui bordi |
| Asciugatura | Manda il pezzo in cabina di verniciatura completamente asciutto | Su una superficie umida la polvere si aggruma e non si distende; nel forno compaiono bolle di vapore e microcrateri |
La tabella dice una cosa sola: gli stadi non si sostituiscono a vicenda. Non si compensa una fosfatazione mancante con una chimica migliore, né un risciacquo mancante con un tempo di permanenza più lungo. Ogni stadio fa un lavoro diverso.
Linea a immersione o tunnel a spruzzo?

La seconda decisione, importante quanto il numero di stadi, è il modo in cui il pezzo entra nei bagni.
| Linea a immersione | Tunnel a spruzzo | |
|---|---|---|
| Metodo | Il pezzo viene calato nel bagno in cesto o su gancio e vi permane | Il pezzo avanza sul convogliatore mentre gli ugelli lo spruzzano |
| Geometrie complesse | Punto di forza — scatolati, cavità interne e pezzi forati si bagnano completamente | Punto debole — la chimica non raggiunge le superfici che gli ugelli non vedono |
| Capacità | Processo a lotti, produttività oraria limitata | Flusso continuo, adatto a linee da 500–5.000 pezzi/ora |
| Spazio | Più compatta nel complesso, ma ogni bagno richiede volume di vasca | Richiede un tunnel lungo; nel layout costa metri |
| Azione chimica | Agisce per tempo di permanenza, poca azione meccanica | La pressione di spruzzo aggiunge azione meccanica di pulizia |
| Consumo di acqua e chimici | Riempimento iniziale elevato, ricambio lento | Circolazione continua, perdite maggiori per trafilamenti ed evaporazione |
Una regola pratica: le geometrie complesse chiedono l'immersione, i volumi alti chiedono il tunnel. Per pezzi con cavità interne, tubolari e scatolati, o con fori che la chimica deve attraversare, la scelta giusta è una linea di trattamento superficiale a immersione. Dove migliaia di pezzi identici scorrono in flusso rettilineo, il tunnel a spruzzo all'interno di un impianto di verniciatura a polvere a tunnel è più efficiente. Alcuni stabilimenti installano entrambi: i pezzi di serie passano nel tunnel, le geometrie difficili nella linea a immersione.
Resistenza alla nebbia salina e numero di stadi
La prova in nebbia salina misura quante ore un rivestimento sopravvive in atmosfera salina. Siamo onesti: non fidatevi di chi vi consegna un numero esatto di ore, perché il risultato dipende non solo dal numero di stadi ma dalla chimica impiegata, dal substrato, dalla qualità della polvere, dallo spessore del film e dal laboratorio che esegue la prova.
Quello che si può dire è la direzione: la resistenza cresce man mano che si aggiungono stadi, e la crescita non è lineare — avviene a salti.
| Pretrattamento | Direzione della resistenza | Motivo |
|---|---|---|
| 3 stadi (solo sgrassaggio) | La più bassa | Nessuno strato di conversione; il rivestimento tiene per via meccanica |
| 5 stadi (con fosfatazione) | Un salto netto | I cristalli di fosfato offrono al rivestimento una superficie di legame chimico |
| 7 stadi (passivazione + risciacquo demi) | La più alta | Lo strato è sigillato e sulla superficie non resta alcun residuo ionico |
Il salto maggiore avviene dove entra la fosfatazione. Il secondo salto arriva dalla coppia passivazione + risciacquo demi. Quindi, se il budget è stretto, l'ordine corretto è: prima aggiungere la fosfatazione, poi convertire il risciacquo finale ad acqua demineralizzata.
Il costo di aggiungere stadi: acqua, reflui e gestione
Aggiungere stadi non è gratis, e non ha senso nasconderlo:
- Il consumo d'acqua sale. Ogni risciacquo è un flusso d'acqua a sé. Una linea a 7 stadi ha tre punti di risciacquo, uno dei quali ad acqua demineralizzata — e produrre acqua demi richiede un impianto di trattamento dedicato (resine o osmosi inversa).
- Il carico dei reflui sale. I bagni di fosfatazione e acidi vanno depurati. Una linea con fosfatazione comporta obblighi diversi da una linea di solo sgrassaggio in termini di impianto di depurazione e autorizzazione allo scarico. È una voce di investimento a parte nel piano dello stabilimento.
- Il costo di chimici e analisi sale. Ogni bagno ha una concentrazione, un pH e una temperatura da misurare secondo un programma. Più stadi significa più parametri da seguire, cioè tempo di una persona.
- Il carico termico sale. I bagni di sgrassaggio e fosfatazione lavorano a caldo. Più bagni significa più volume da riscaldare e più combustibile bruciato.
- La linea si allunga. Ogni stadio sono metri in un tunnel e una vasca su una linea a immersione. Quei metri vanno previsti nel layout fin dall'inizio: infilare uno stadio in seguito di solito non è possibile.
Per lo stesso motivo, neanche «facciamo 7 stadi per sicurezza» è una decisione sensata. Far girare una linea a 7 stadi per un prodotto decorativo da interni butta via acqua, chimici, calore e manodopera tutti i giorni.
Come prendere la decisione
Rispondete a tre domande, in questo ordine:
- Come arriva il pezzo? Oliato dalla lavorazione, coperto di lubrificante di stampaggio dalla pressa, impolverato dal magazzino, oppure lamiera pulita?
- Dove vivrà il pezzo? Al chiuso, su una facciata, in ambiente costiero o salino, esposto a vapori chimici?
- Quale garanzia darete? State promettendo al vostro cliente 2 anni o 10? Quella risposta parla direttamente di passivazione e risciacquo demi.
La più esigente delle tre risposte fissa il vostro numero di stadi. Poi quegli stadi vanno conciliati con la capacità della linea: i tempi di permanenza nei bagni limitano la velocità del convogliatore, e la velocità del convogliatore limita i vostri pezzi/ora. Ripercorriamo quel calcolo passo per passo nel calcolo della capacità di una linea di verniciatura a polvere. Per il quadro completo dell'investimento, il costo di installazione di un impianto di verniciatura a polvere e la nostra guida principale, come installare un impianto di verniciatura a polvere, coprono i passi successivi.
Domande frequenti
Bastano 3 stadi di pretrattamento?
Bastano quando il pezzo arriva pulito, resta al chiuso e non deve durare decenni. È una configurazione molto diffusa per telai di mobili, componenti interni e sistemi di scaffalatura. Per qualsiasi pezzo destinato a stare all'aperto o a incontrare umidità e salsedine, 3 stadi non bastano: l'assenza di uno strato di conversione si manifesta entro il primo anno.
La verniciatura a polvere aderisce senza fosfatazione?
Fisicamente sì, chimicamente no. Su una superficie non fosfatata il rivestimento tiene solo per via meccanica e la sua resistenza a urto, graffio e umidità è bassa. Appena compare un graffio, la corrosione viaggia sotto il film a partire da quel punto. La fosfatazione è il singolo stadio che dà il salto di durabilità più grande di tutto il pretrattamento.
L'acqua demineralizzata è indispensabile?
Per il risciacquo finale lo è, se il rivestimento deve durare. L'acqua di rete lascia calcio, magnesio e cloruri man mano che asciuga, e quei residui formano sotto il film di vernice siti ionici che attirano umidità e innescano le bolle. Per lavori da interni di breve durata, un risciacquo finale con acqua di rete è accettabile.
Una linea a immersione è meglio di un tunnel?
Non esiste un «meglio» assoluto: dipende dal pezzo. Per scatolati, tubolari e pezzi con cavità interne o fori, la linea a immersione è superiore perché porta la chimica su ogni superficie. Per volumi elevati della stessa geometria, il tunnel a spruzzo è superiore perché garantisce flusso continuo e capacità oraria. La decisione sta nell'equilibrio tra geometria e quantità.
Si possono aggiungere stadi in seguito?
Si può, se la possibilità è stata considerata quando la linea è stata costruita: una posizione di modulo libera nel tunnel, spazio per una vasca sulla linea a immersione e margine nell'infrastruttura chimica e dei reflui. Se il layout è stato pianificato al millimetro, aggiungere uno stadio in seguito significa di norma riorganizzare la linea. Anche se oggi ne costruite 3, consigliamo di riservare lo spazio per arrivare a 5.
Devo tagliare il pretrattamento per investire nel forno?
No. È l'errore più comune e più costoso. Un forno polimerizza un rivestimento che ha aderito alla superficie; un rivestimento che non ha aderito si limita a formare bolle in stato di perfetta polimerizzazione. Se il pretrattamento è corto, nemmeno il forno più uniforme del mondo salverà il risultato. Con un budget limitato l'ordine corretto è: prima il numero di stadi giusto, poi la capacità del forno.
In sintesi
Tre stadi sono per pezzi da interno che arrivano puliti; sette sono per pezzi che staranno all'aperto sotto una garanzia lunga. La differenza tra i due sono fosfatazione, passivazione e risciacquo demi — e sono proprio quei tre stadi a dare i salti di durabilità più grandi. In cambio aumentano consumo d'acqua, obblighi di depurazione, analisi chimiche e superficie occupata. Il numero di stadi giusto è il punto in cui lo sporco del vostro pezzo incontra il vostro obiettivo di durata del rivestimento.
Diteci qual è il vostro pezzo, come si sporca e dove verrà impiegato: calcoleremo il numero di stadi e il tipo di linea e vi faremo un'offerta.