
Priekšapstrāde: 3 pakāpes vai 7?
Pakāpju skaits nenāk no jūsu budžeta; tas nāk no tā, cik netīra detaļa pienāk un cik ilgi pārklājumam jākalpo. Kādas vannas ietilpst 3, 5 un 7 pakāpju priekšapstrādē, kura detaļa kurai der un ko jums vēlāk izmaksā katra izlaistā pakāpe.
 Palielināt
Pakāpju skaits nenāk no jūsu budžeta. Tas nāk no tā, cik netīra detaļa pienāk un cik ilgi pārklājumam jāizdzīvo. Mūsu tuneļa tipa līnijas tiek būvētas ar 3 līdz 7 priekšapstrādes pakāpēm. Abi gali izskatās šādi: 3 pakāpes nozīmē attaukošanu + skalošanu + žāvēšanu; ar to pietiek, kad tērauds jau pienāk tīrs, detaļa paliek iekštelpās un pārklājums ir dekoratīvs. 7 pakāpes ir pilnā secība — attaukošana, dubultā skalošana, fosfatēšana, pasivēšana, demineralizēta skalošana un žāvēšana; tā ir nepieciešama detaļai, kas stāvēs ārā, saskarsies ar mitrumu un sāli un nesīs ilgu garantiju.
Tieši šeit notiek arī visbiežākā kļūda objektos: priekšapstrādes apcirpšana, lai samaksātu par lielāku krāsni. Ja pārklājums nesaistās ar virsmu, krāsns to neizglābs. Krāsns žāvē pārklājumu, kas ir saistījies; pārklājums, kas nav saistījies, vienkārši uzpūšas burbuļos nevainojami izžāvētā stāvoklī. Rēķins par trūkstošu priekšapstrādi nepienāk pirmajā dienā — tas pienāk sestajā mēnesī, malā, kur krāsa atlobās.
3, 5 un 7 pakāpes — kādas vannas ietilpst
| Pakāpes | Iekļautās vannas | Kam der | Tipisks pielietojums |
|---|---|---|---|
| 3 pakāpes | Attaukošana → skalošana → žāvēšana | Tīri pienākošas, viegli ieeļļotas lokšņu detaļas, kas paliek iekštelpās | Mēbeļu rāmji, plauktu sistēmas, iekšējie komponenti, dekoratīvi izstrādājumi |
| 5 pakāpes | Attaukošana → skalošana → fosfatēšana → skalošana → žāvēšana | Detaļas no mehāniskās apstrādes, eļļainas, ar sagaidāmu vidēju kalpošanas laiku | Mašīnu korpusi, skapji, sadzīves tehnikas tipa sērijveida ražošana |
| 7 pakāpes | Attaukošana → skalošana → skalošana → fosfatēšana → pasivēšana → DI skalošana → žāvēšana | Āra detaļas, mitra vai sāļa vide, ilga garantija | Alumīnija profils, fasādes elementi, lauksaimniecības un būvniecības tehnika, stabi un margas |
Pastāv arī četru un sešu pakāpju risinājumi; papildu pakāpe parasti ir otrā skalošana vai atsevišķa skābes vanna. Tā kā mēs līniju būvējam ap jūsu detaļu, pakāpju skaits nekad netiek izvēlēts no kataloga — tas tiek aprēķināts no jūsu detaļas plus jūsu pārklājuma kalpošanas mērķa.
Ko dara katra pakāpe un kas notiek, ja to izlaiž
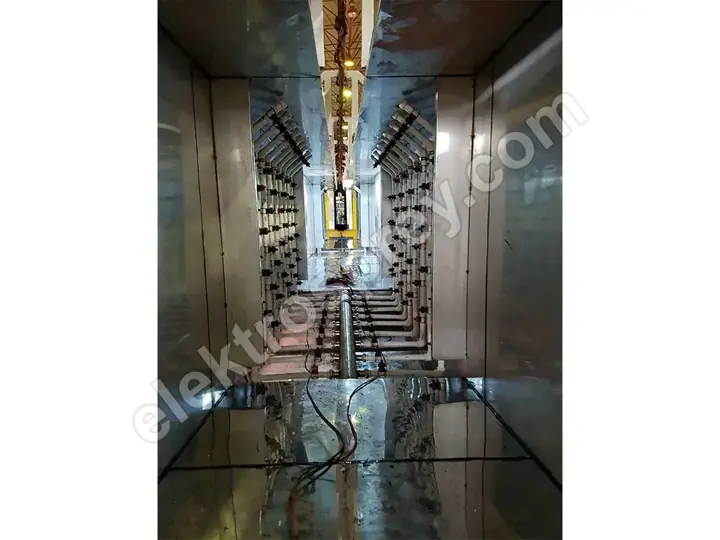
| Pakāpe | Funkcija | Ja to izlaiž |
|---|---|---|
| Attaukošana | Noņem no virsmas presēšanas un apstrādes eļļu, pirkstu nospiedumus un griešanas šķidrumu | Pārklājums guļ uz eļļas: krāterīši, slikta adhēzija, atlobīšanās pie pirmā trieciena |
| Skalošana | Aiznes no virsmas iepriekšējās vannas ķīmiju | Ķīmijas pārnese piesārņo nākamo vannu un saīsina tās mūžu; traipi un balti nosēdumi pēc nožūšanas |
| Fosfatēšana | Izveido mikrokristālisku konversijas slāni, pie kura pārklājums var ķīmiski pieķerties | Pārklājums turas tikai mehāniski; korozijizturība strauji krīt un rūsa no jebkura skrāpējuma ložņā zem plēves |
| Pasivēšana | Noslēdz fosfāta slāņa poras un nofiksē to | Fosfāta slānis paliek atvērts; mitros apstākļos korozija sākas zem tā |
| DI (demineralizēta) skalošana | Pēdējā mazgāšana, kas neatstāj izšķīdušus sāļus vai minerālvielas | Minerālvielas, ko atstāj nožūstošs ūdensvada ūdens, veido jonu perēkļus zem plēves: burbuļošana un malu korozija |
| Žāvēšana | Nosūta detaļu uz krāsošanas kameru pilnīgi sausu | Uz mitras virsmas pulveris salīp un neizlīdzinās; krāsnī parādās tvaika burbuļi un adatas caurumi |
Tabula pasaka vienu: pakāpes cita citu neaizstāj. Trūkstošu fosfatēšanu nevar kompensēt ar labāku ķīmiju, un trūkstošu skalošanu nevar kompensēt ar ilgāku uzturēšanās laiku. Katra pakāpe dara citu darbu.
Iegremdēšanas līnija vai izsmidzināšanas tunelis?

Otrs lēmums, tikpat svarīgs kā pakāpju skaits, ir veids, kā detaļa nonāk vannās.
| Iegremdēšanas līnija | Izsmidzināšanas tunelis | |
|---|---|---|
| Metode | Detaļa grozā vai uz pakaramā tiek nolaista vannā un tur uzturas | Detaļa pārvietojas pa konveijeru, kamēr sprauslas to apsmidzina |
| Sarežģīta ģeometrija | Spēcīga — kastveida profili, iekšējie dobumi un perforētas detaļas samirkst pilnībā | Vāja — ķīmija nekad nesasniedz virsmas, ko sprauslas neredz |
| Jauda | Partiju process, ierobežota ražība stundā | Nepārtraukta plūsma, atbilst līnijām ar 500–5000 detaļām stundā |
| Platība | Kopumā kompaktāka, bet katrai vannai vajag tvertnes tilpumu | Nepieciešams garš tunelis; izvietojumā tas maksā metrus |
| Ķīmiskā darbība | Darbojas caur uzturēšanās laiku, maza mehāniskā iedarbība | Izsmidzināšanas spiediens pievieno mehānisku tīrīšanu |
| Ūdens un ķimikāliju patēriņš | Liela sākotnējā uzpilde, lēna aprite | Nepārtraukta cirkulācija, lielāki zudumi caur noplūdēm un iztvaikošanu |
Praktisks likums: sarežģītai ģeometrijai izdevīgāka ir iegremdēšana, lielam apjomam — tunelis. Detaļām ar iekšējiem dobumiem, cauruļu un kastveida profiliem vai caurumiem, cauri kuriem ķīmijai jāizplūst, pareizā izvēle ir iegremdēšanas tipa virsmas apstrādes līnija. Tur, kur taisnā plūsmā iet tūkstošiem vienādu detaļu, efektīvāks ir izsmidzināšanas tunelis tuneļa tipa pulverkrāsošanas ražotnē. Dažas ražotnes uzstāda abus: sērijveida detaļas iet caur tuneli, sarežģītās ģeometrijas — caur iegremdēšanas līniju.
Sāls miglas izturība attiecībā pret pakāpju skaitu
Sāls miglas tests mēra, cik stundas pārklājums izdzīvo sāls miglā. Būsim godīgi: neuzticieties nevienam, kas jums pasniedz precīzu stundu skaitu, jo rezultāts ir atkarīgs ne tikai no pakāpju skaita, bet arī no izmantotās ķīmijas, pamatnes materiāla, pulvera kvalitātes, kārtiņas biezuma un laboratorijas, kas veic testu.
Ko var pateikt, ir virziens: izturība pieaug, pievienojot pakāpes, un pieaugums nav lineārs — tas notiek lēcienos.
| Priekšapstrāde | Izturības virziens | Iemesls |
|---|---|---|
| 3 pakāpes (tikai attaukošana) | Zemākā | Nav konversijas slāņa; pārklājums turas mehāniski |
| 5 pakāpes (ar fosfatēšanu) | Skaidrs lēciens | Fosfāta kristāli dod pārklājumam ķīmiskas saistīšanās virsmu |
| 7 pakāpes (pasivēšana + DI skalošana) | Augstākā | Slānis ir noslēgts un uz virsmas nepaliek jonu atlikumu |
Lielākais lēciens notiek tur, kur ienāk fosfatēšana. Otrais lēciens nāk no pasivēšanas un DI skalošanas pāra. Tātad, ja budžets ir ierobežots, pareizā secība ir: vispirms pievienot fosfatēšanu, pēc tam pēdējo skalošanu pārvērst par demineralizētu.
Pakāpju pievienošanas izmaksas: ūdens, notekūdeņi un ekspluatācija
Pakāpju pievienošana nav bez maksas, un nav jēgas to slēpt:
- Ūdens patēriņš pieaug. Katra skalošana ir atsevišķa ūdens plūsma. 7 pakāpju līnijai ir trīs skalošanas punkti, viens no tiem ar demineralizētu ūdeni — un DI ūdens ražošanai vajag savu ūdens sagatavošanas iekārtu (sveķi vai reversā osmoze).
- Notekūdeņu slodze pieaug. Fosfāta un skābes vannas prasa attīrīšanu. Fosfatēšanas līnijai ir citādas saistības nekā tikai attaukošanas līnijai attiecībā uz attīrīšanas iekārtu un novadīšanas atļauju. Tā ir atsevišķa izmaksu rinda jūsu ražotnes plānā.
- Ķimikāliju un analīžu izmaksas pieaug. Katrai vannai ir koncentrācija, pH un temperatūra, kas jāmēra pēc grafika. Vairāk pakāpju nozīmē vairāk parametru, kas jāseko, kas nozīmē cilvēka laiku.
- Sildīšanas slodze pieaug. Attaukošanas un fosfāta vannas darbojas karstas. Vairāk vannu nozīmē vairāk sildāma tilpuma un vairāk sadedzinātas degvielas.
- Līnija kļūst garāka. Katra pakāpe ir metri tunelī un vanna iegremdēšanas līnijā. Šie metri jūsu izvietojumā jāparedz jau no sākuma — iespiest pakāpi vēlāk parasti nav iespējams.
Tā paša iemesla dēļ arī "uzbūvēsim 7 pakāpes katram gadījumam" nav pamatots lēmums. 7 pakāpju līnijas darbināšana dekoratīvam iekštelpu izstrādājumam katru dienu izlej ūdeni, ķimikālijas, siltumu un darbu.
Kā pieņemt lēmumu
Atbildiet uz trim jautājumiem pēc kārtas:
- Kādā stāvoklī pienāk detaļa? Eļļaina no mehāniskās apstrādes, presēšanas smērvielā, putekļaina no noliktavas vai tīra loksne?
- Kur detaļa dzīvos? Iekštelpās, uz fasādes, piekrastes vai sāļā vidē, ķīmisku tvaiku iedarbībā?
- Kādu garantiju jūs dosiet? Vai jūs solāt klientam 2 gadus vai 10? Šī atbilde runā tieši par pasivēšanu un DI skalošanu.
Prasīgākā no šīm trim atbildēm nosaka jūsu pakāpju skaitu. Pēc tam šīs pakāpes jāsaskaņo ar līnijas jaudu: vannu uzturēšanās laiki ierobežo konveijera ātrumu, un konveijera ātrums ierobežo jūsu detaļu skaitu stundā. Šo aprēķinu soli pa solim izejam rakstā pulverkrāsošanas līnijas jaudas aprēķins. Pilnam ieguldījuma pārskatam nākamos soļus sedz pulverkrāsošanas ražotnes izveides izmaksas un mūsu galvenais ceļvedis, kā izveidot pulverkrāsošanas ražotni.
Biežāk uzdotie jautājumi
Vai 3 pakāpju priekšapstrāde ir pietiekama?
Tā ir pietiekama, kad detaļa pienāk tīra, paliek iekštelpās un no tās netiek gaidīta gadu desmitu kalpošana. To plaši izmanto mēbeļu rāmjiem, iekšējiem komponentiem un plauktu sistēmām. Jebkurai detaļai, kas stāvēs ārā vai saskarsies ar mitrumu un sāli, 3 pakāpes nav pietiekami; konversijas slāņa trūkums parādās jau pirmajā gadā.
Vai pulverkrāsa pielips bez fosfatēšanas?
Fiziski jā, ķīmiski nē. Uz nefosfatētas virsmas pārklājums turas tikai mehāniski, un tā izturība pret triecienu, skrāpējumiem un mitrumu ir zema. Tiklīdz parādās skrāpējums, korozija no šī punkta ceļo zem plēves. Fosfatēšana ir tā vienīgā pakāpe, kas priekšapstrādē dod lielāko izturības lēcienu.
Vai demineralizēts ūdens ir obligāts?
Pēdējai skalošanai tas ir obligāts, ja pārklājumam jākalpo ilgi. Ūdensvada ūdens, nožūstot, atstāj kalciju, magniju un hlorīdus, un šie atlikumi zem krāsas plēves veido mitrumu piesaistošus jonu perēkļus, no kuriem sākas burbuļošana. Īsa kalpošanas laika iekštelpu darbam pēdējā skalošana ar ūdensvada ūdeni ir pieņemama.
Vai iegremdēšanas līnija ir labāka par tuneli?
Vienas "labākas" nav; tas atkarīgs no detaļas. Kastveida profiliem, caurulēm un detaļām ar iekšējiem dobumiem vai caurumiem iegremdēšanas līnija ir pārāka, jo tā aiznes ķīmiju uz katru virsmu. Lieliem vienādas ģeometrijas apjomiem pārāks ir izsmidzināšanas tunelis, jo tas nodrošina nepārtrauktu plūsmu un jaudu stundā. Lēmums balstās uz līdzsvaru starp ģeometriju un daudzumu.
Vai pakāpes var pievienot vēlāk?
Var, ja šī iespēja tika paredzēta, būvējot līniju: tukša moduļa vieta tunelī, vieta vannai iegremdēšanas līnijā un rezerve ķīmijas un notekūdeņu infrastruktūrā. Ja izvietojums plānots cieši, pakāpes pievienošana vēlāk parasti nozīmē līnijas pārkārtošanu. Pat ja šodien būvējat 3 pakāpes, mēs iesakām rezervēt vietu izaugsmei līdz 5.
Vai apcirpt priekšapstrādi, lai ieguldītu krāsnī?
Nē. Šī ir visbiežākā un visdārgākā kļūda. Krāsns žāvē pārklājumu, kas ir saistījies ar virsmu; pārklājums, kas nav saistījies, vienkārši uzpūšas burbuļos nevainojami izžāvētā stāvoklī. Ja priekšapstrāde ir īsa, pat vienmērīgākā krāsns pasaulē rezultātu neglābs. Ar ierobežotu budžetu pareizā secība ir: vispirms pareizais pakāpju skaits, tad krāsns jauda.
Kopsavilkums
Trīs pakāpes ir tīri pienākošām iekštelpu detaļām; septiņas ir detaļām, kas stāvēs ārā ar ilgu garantiju. Atšķirība starp tām ir fosfatēšana, pasivēšana un DI skalošana — un tieši šīs trīs pakāpes dod lielākos izturības lēcienus. Pretī pieaug ūdens patēriņš, notekūdeņu attīrīšanas saistības, ķīmiskās analīzes un platība. Pareizais pakāpju skaits ir tur, kur jūsu detaļas piesārņojums satiekas ar jūsu pārklājuma kalpošanas mērķi.
Pastāstiet mums, kāda ir jūsu detaļa, kā tā piesārņojas un kur tā tiks lietota — mēs aprēķināsim pakāpju skaitu un līnijas tipu un sagatavosim piedāvājumu.