
Predobdelava: 3 ali 7 kopeli?
Število kopeli ne izhaja iz vašega proračuna; izhaja iz tega, kako umazan kos pride in kako dolgo mora nanos zdržati. Katere kopeli sestavljajo 3-, 5- in 7-stopenjsko predobdelavo, kateremu kosu ustreza katera in koliko vas pozneje stane vsaka izpuščena stopnja.
 Povečaj
Število kopeli ne izhaja iz vašega proračuna. Izhaja iz tega, kako umazan kos pride in kako dolgo mora nanos preživeti. Naše tunelske linije gradimo s 3 do 7 stopnjami predobdelave. Konca izgledata takole: 3 stopnje pomenijo razmastitev + izpiranje + sušenje; to zadošča, kadar jeklo pride že čisto, kos ostane v zaprtem prostoru in je nanos dekorativen. 7 stopenj je celotno zaporedje — razmastitev, dvojno izpiranje, fosfatiranje, pasivacija, demineralizirano izpiranje in sušenje; to je nujno za kos, ki bo stal na prostem, se srečal z vlago in soljo ter nosil dolgo garancijo.
Prav tu se zgodi tudi najpogostejša napaka na terenu: krčenje predobdelave, da bi plačali večjo peč. Če se nanos ne veže na površino, ga peč ne bo rešila. Peč polimerizira nanos, ki se je vezal; nanos, ki se ni, preprosto zamehurja v popolnoma polimeriziranem stanju. Račun za manjkajočo predobdelavo ne pride prvi dan — pride v šestem mesecu, na robu, kjer se barva dvigne.
3, 5 in 7 stopenj — katere kopeli so notri
| Stopnje | Vključene kopeli | Ustreza | Tipična uporaba |
|---|---|---|---|
| 3 stopnje | Razmastitev → izpiranje → sušenje | Čisto prispeli, rahlo naoljeni pločevinasti kosi, ki ostanejo v zaprtem prostoru | Ogrodja pohištva, regali, notranji sestavni deli, dekorativno blago |
| 5 stopenj | Razmastitev → izpiranje → fosfatiranje → izpiranje → sušenje | Kosi iz strojne obdelave, mastni, s pričakovano srednjo življenjsko dobo | Ohišja strojev, omarice, serijska proizvodnja v slogu bele tehnike |
| 7 stopenj | Razmastitev → izpiranje → izpiranje → fosfatiranje → pasivacija → DI izpiranje → sušenje | Kosi na prostem, vlažna ali slana okolja, dolga garancija | Aluminijast profil, fasadni elementi, kmetijski in gradbeni stroji, stebri in ograje |
Obstajata tudi štiri- in šeststopenjska izvedba; dodatna stopnja je običajno drugo izpiranje ali ločena kislinska kopel. Ker linijo gradimo okoli vašega kosa, število stopenj nikoli ni izbrano iz kataloga — izračuna se iz vašega kosa in vašega cilja glede življenjske dobe nanosa.
Kaj počne posamezna stopnja in kaj se zgodi, če jo izpustite
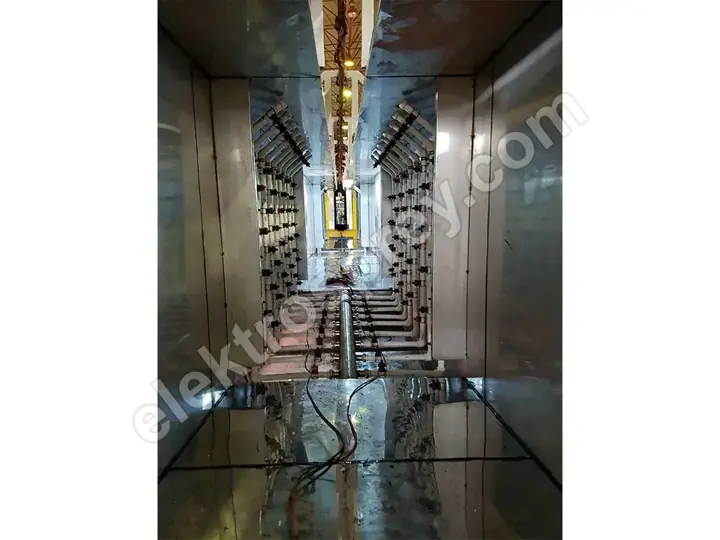
| Stopnja | Funkcija | Če je izpuščena |
|---|---|---|
| Razmastitev | S površine odstrani olje iz stiskanja in obdelave, prstne odtise in rezalno tekočino | Nanos leži na olju: kraterji, slab oprijem, luščenje ob prvem udarcu |
| Izpiranje | S površine odnese kemijo prejšnje kopeli | Prenesena kemija onesnaži naslednjo kopel in ji skrajša življenjsko dobo; madeži in beli sledovi pri sušenju |
| Fosfatiranje | Zgradi mikrokristalno konverzijsko plast, na katero se nanos lahko kemijsko veže | Nanos oprime le mehansko; korozijska odpornost strmo pade in rja se od vsake praske plazi pod filmom |
| Pasivacija | Zatesni pore fosfatne plasti in jo zaklene | Fosfatna plast ostane odprta; v vlažnih razmerah se korozija začne pod njo |
| DI (demineralizirano) izpiranje | Zadnje spiranje, ki ne pusti raztopljenih soli ali mineralov | Minerali, ki jih pusti sušenje vodovodne vode, tvorijo ionska mesta pod filmom: mehurjenje in korozija robov |
| Sušenje | Kos pošlje v barvno kabino popolnoma suh | Prašek se na vlažni površini sprime in se ne poleže; v peči nastanejo parni mehurčki in luknjice |
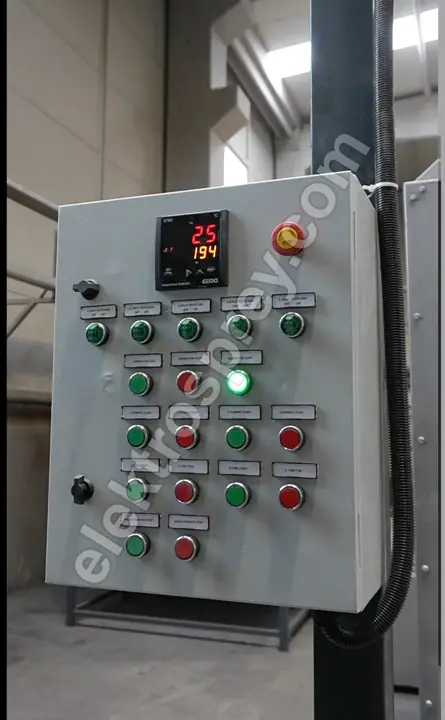
Tabela pove eno stvar: stopnje se med seboj ne nadomeščajo. Manjkajočega fosfatiranja ne morete nadomestiti z boljšo kemijo, manjkajočega izpiranja pa ne z daljšim zadrževalnim časom. Vsaka stopnja opravlja drugo delo.
Potopna linija ali pršilni tunel?

Druga odločitev, enako pomembna kot število stopenj, je kako kos vstopi v kopeli.
| Potopna linija | Pršilni tunel | |
|---|---|---|
| Metoda | Kos se v košari ali na obešalu spusti v kopel in se v njej zadržuje | Kos potuje po transporterju, medtem ko ga šobe pršijo |
| Zapletena geometrija | Močna — škatlasti profili, notranje votline in perforirani kosi se povsem omočijo | Šibka — kemija nikoli ne doseže površin, ki jih šobe ne vidijo |
| Zmogljivost | Šaržni postopek, omejen urni pretok | Neprekinjen pretok, ustreza linijam 500–5,000 kosov/uro |
| Prostor | Skupno bolj kompaktna, a vsaka kopel potrebuje prostornino kadi | Potrebuje dolg tunel; v razporeditvi vas stane metre |
| Kemijsko delovanje | Deluje prek zadrževalnega časa, malo mehanskega učinka | Tlak pršenja doda mehansko čiščenje |
| Poraba vode in kemikalij | Velika začetna polnitev, počasna izmenjava | Neprekinjeno kroženje, večje izgube zaradi puščanja in izhlapevanja |
Praktično pravilo: zapletena geometrija govori za potapljanje, velika količina za tunel. Za kose z notranjimi votlinami, cevne in škatlaste profile ali luknje, skozi katere mora kemija, je potopna linija za površinsko obdelavo prava izbira. Kjer skozi ravni pretok potuje na tisoče enakih kosov, je pršilni tunel v tunelskem obratu za praškasto barvanje učinkovitejši. Nekateri obrati postavijo oboje: serijski kosi gredo skozi tunel, nerodne geometrije pa skozi potopno linijo.
Odpornost proti slani megli glede na število stopenj
Test v slani megli meri, koliko ur nanos preživi v slani megli. Bodimo tu odkriti: ne zaupajte nikomur, ki vam ponudi natančno število ur, saj rezultat ni odvisen le od števila stopenj, ampak tudi od uporabljene kemije, osnovnega materiala, kakovosti praška, debeline filma in laboratorija, ki test izvaja.
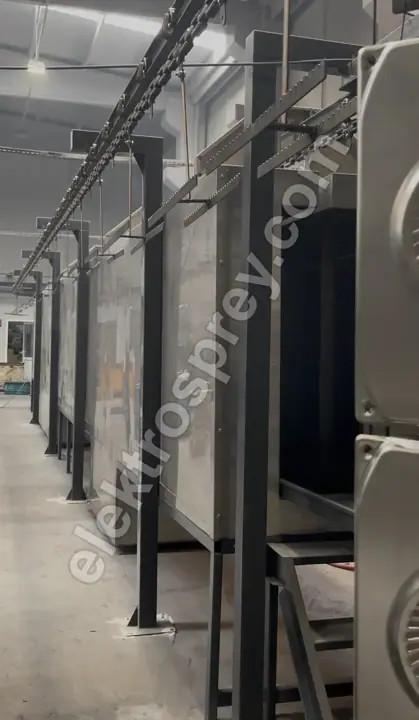
Povedati je mogoče smer: odpornost narašča z dodajanjem stopenj, in ta rast ni linearna — prihaja v skokih.
| Predobdelava | Smer odpornosti | Razlog |
|---|---|---|
| 3 stopnje (samo razmastitev) | Najnižja | Ni konverzijske plasti; nanos oprime mehansko |
| 5 stopenj (s fosfatiranjem) | Očiten skok | Fosfatni kristali dajo nanosu površino za kemijsko vezavo |
| 7 stopenj (pasivacija + DI izpiranje) | Najvišja | Plast je zatesnjena in na površini ne ostane ionskih ostankov |
Največji skok se zgodi tam, kjer vstopi fosfatiranje. Drugi skok prinese par pasivacija + DI izpiranje. Če je proračun tesen, je pravilni vrstni red torej: najprej dodajte fosfatiranje, nato zadnje izpiranje preusmerite na demineralizirano vodo.
Cena dodajanja stopenj: voda, odpadna voda in obratovanje
Dodajanje stopenj ni brezplačno in tega nima smisla skrivati:
- Poraba vode naraste. Vsako izpiranje je ločen vodni tok. Linija s 7 stopnjami ima tri točke izpiranja, eno od njih na demineralizirani vodi — proizvodnja DI vode pa zahteva lastno enoto za pripravo vode (smole ali reverzna osmoza).
- Obremenitev z odpadno vodo naraste. Fosfatne in kislinske kopeli zahtevajo obdelavo. Linija s fosfatiranjem nosi glede čistilne naprave in dovoljenja za izpust drugačno obveznost kot linija zgolj z razmastitvijo. To je ločena naložbena postavka v vašem načrtu obrata.
- Strošek kemikalij in analiz naraste. Vsaka kopel ima koncentracijo, pH in temperaturo, ki jih je treba redno meriti. Več stopenj pomeni več parametrov za spremljanje, kar pomeni delovni čas človeka.
- Toplotna obremenitev naraste. Kopeli za razmastitev in fosfatiranje obratujejo vroče. Več kopeli pomeni več prostornine za ogrevanje in več porabljenega goriva.
- Linija se podaljša. Vsaka stopnja pomeni metre v tunelu in kad na potopni liniji. Te metre je treba v razporeditvi predvideti od začetka — naknadno stiskanje stopnje vmes običajno ni mogoče.
Iz istega razloga tudi »zgradimo kar 7 stopenj za vsak primer« ni preudarna odločitev. Vožnja 7-stopenjske linije za dekorativen izdelek v zaprtem prostoru vsak dan zapravlja vodo, kemikalije, toploto in delo.
Kako se odločiti
Po vrsti odgovorite na tri vprašanja:
- Kako kos prispe? Masten iz strojne obdelave, prekrit z mazivom za orodje iz stiskalnice, prašen iz skladišča ali čista pločevina?
- Kje bo kos živel? V zaprtem prostoru, na fasadi, v obalnem ali slanem okolju, izpostavljen kemijskim hlapom?
- Kakšno garancijo boste dali? Ali stranki obljubljate 2 leti ali 10? Ta odgovor govori neposredno o pasivaciji in DI izpiranju.
Najzahtevnejši od treh odgovorov določi vaše število stopenj. Nato je treba te stopnje uskladiti z zmogljivostjo linije: zadrževalni časi v kopelih omejujejo hitrost transporterja, hitrost transporterja pa omejuje vaše kose na uro. Ta izračun po korakih predstavimo v izračunu zmogljivosti linije za praškasto barvanje. Za celotno sliko naložbe naslednje korake pokrivata strošek postavitve obrata za praškasto barvanje in naš glavni vodnik, kako postaviti obrat za praškasto barvanje.
Pogosta vprašanja
Ali 3-stopenjska predobdelava zadošča?
Zadošča, kadar kos pride čist, ostane v zaprtem prostoru in se od njega ne pričakuje, da bo zdržal desetletja. Široko se uporablja za ogrodja pohištva, notranje sestavne dele in regalne sisteme. Za vsak kos, ki bo stal na prostem ali se srečal z vlago in soljo, 3 stopnje ne zadoščajo; odsotnost konverzijske plasti se pokaže že v prvem letu.
Ali se praškasti nanos oprime brez fosfatiranja?
Fizikalno da, kemijsko ne. Na nefosfatirani površini se nanos oprime le mehansko, njegova odpornost proti udarcem, praskam in vlagi pa je nizka. Ko se pojavi praska, korozija od te točke potuje pod filmom. Fosfatiranje je edina stopnja, ki v predobdelavi prinese največji skok v trajnosti.
Ali je demineralizirana voda nujna?
Za zadnje izpiranje je nujna, če mora nanos zdržati. Vodovodna voda ob sušenju pusti kalcij, magnezij in klorid, ti ostanki pa pod barvnim filmom tvorijo ionska mesta, ki privlačijo vlago in začnejo mehurjenje. Za kratkotrajno delo v zaprtem prostoru je zadnje izpiranje z vodovodno vodo sprejemljivo.
Ali je potopna linija boljša od tunela?
Enotnega »boljšega« ni; odvisno je od kosa. Za škatlaste profile, cevi in kose z notranjimi votlinami ali luknjami je potopna linija boljša, ker kemijo prinese na vsako površino. Za velike količine iste geometrije je boljši pršilni tunel, ker daje neprekinjen pretok in urno zmogljivost. Odločitev sedi na ravnovesju med geometrijo in količino.
Ali je stopnje mogoče dodati pozneje?
Mogoče je, če je bila ta možnost upoštevana ob gradnji linije: prazno mesto za modul v tunelu, prostor za kad na potopni liniji in rezerva v kemijski in odpadnovodni infrastrukturi. Če je bila razporeditev načrtovana na tesno, poznejše dodajanje stopnje običajno pomeni prerazporeditev linije. Tudi če danes gradite 3 stopnje, svetujemo, da rezervirate prostor za rast na 5.
Ali naj skrčim predobdelavo, da vložim v peč?
Ne. To je najpogostejša in najdražja napaka. Peč polimerizira nanos, ki se je vezal na površino; nanos, ki se ni, preprosto zamehurja v popolnoma polimeriziranem stanju. Če je predobdelava prekratka, rezultata ne bo rešila niti najbolj enakomerna peč na svetu. Pri omejenem proračunu je pravilni vrstni red: najprej pravo število stopenj, nato zmogljivost peči.
Povzetek
Tri stopnje so za čisto prispele kose v zaprtih prostorih; sedem je za kose, ki bodo stali na prostem pod dolgo garancijo. Razlika med njima so fosfatiranje, pasivacija in DI izpiranje — in prav te tri stopnje prinesejo največje skoke v trajnosti. V zameno naraščajo poraba vode, obveznosti glede čiščenja odpadne vode, kemijske analize in tlorisna površina. Pravo število stopenj je tam, kjer se umazanost vašega kosa sreča z vašim ciljem glede življenjske dobe nanosa.
Povejte nam, kakšen je vaš kos, kako se umaže in kje bo v uporabi — izračunali bomo število stopenj in tip linije ter vam pripravili ponudbo.