
Vorbehandlung — 3 Stufen oder 7 Stufen?
Die Stufenzahl richtet sich nicht nach Ihrem Budget, sondern danach, wie verschmutzt das Teil ankommt und wie lange die Beschichtung halten muss. Welche Bäder in einer 3-, 5- und 7-stufigen Vorbehandlung stecken, welches Teil zu welcher passt und was jede eingesparte Stufe später kostet.
 Vergrößern
Die Stufenzahl richtet sich nicht nach Ihrem Budget. Sie richtet sich danach, wie verschmutzt das Teil ankommt und wie lange die Beschichtung überstehen muss. Unsere Tunnelanlagen werden mit 3 bis 7 Vorbehandlungsstufen gebaut. Die beiden Enden sehen so aus: 3 Stufen bedeutet Entfetten + Spülen + Trocknen; das genügt, wenn der Stahl bereits sauber ankommt, das Teil im Innenbereich bleibt und die Beschichtung dekorativ ist. 7 Stufen ist die vollständige Abfolge — Entfetten, doppeltes Spülen, Phosphatieren, Passivieren, VE-Spüle und Trocknen; sie ist Pflicht für ein Teil, das im Freien steht, Feuchtigkeit und Salz begegnet und eine lange Garantie trägt.
Genau hier passiert auch der häufigste Fehler vor Ort: an der Vorbehandlung sparen, um einen größeren Ofen zu bezahlen. Wenn die Beschichtung nicht am Untergrund haftet, rettet sie der Ofen nicht. Ein Ofen härtet Beschichtung aus, die gehaftet hat; Beschichtung, die nicht gehaftet hat, blasenwirft schlicht in perfekt ausgehärtetem Zustand. Die Rechnung für eine fehlende Vorbehandlung kommt nicht am ersten Tag — sie kommt im sechsten Monat, an der Kante, an der die Farbe abhebt.
3, 5 und 7 Stufen — welche Bäder darin stecken
| Stufen | Enthaltene Bäder | Geeignet für | Typischer Einsatz |
|---|---|---|---|
| 3 Stufen | Entfetten → Spülen → Trocknen | Sauber angeliefertes, leicht geöltes Blech für den Innenbereich | Möbelgestelle, Regalsysteme, Innenbauteile, Dekorartikel |
| 5 Stufen | Entfetten → Spülen → Phosphatieren → Spülen → Trocknen | Teile aus der Zerspanung, ölig, mit mittlerer Lebensdauererwartung | Maschinengestelle, Gehäuse, Serienfertigung im Weißwaren-Stil |
| 7 Stufen | Entfetten → Spülen → Spülen → Phosphatieren → Passivieren → VE-Spüle → Trocknen | Teile im Freien, feuchte oder salzhaltige Umgebungen, lange Garantie | Aluminiumprofile, Fassadenelemente, Land- und Baumaschinen, Pfosten und Geländer |
Es gibt auch vier- und sechsstufige Anordnungen; die zusätzliche Stufe ist meist eine zweite Spüle oder ein separates Säurebad. Weil wir die Anlage um Ihr Teil herum bauen, wird die Stufenzahl nie aus einem Katalog gewählt — sie wird aus Ihrem Teil plus Ihrem Ziel für die Beschichtungslebensdauer berechnet.
Was jede Stufe leistet und was passiert, wenn sie fehlt
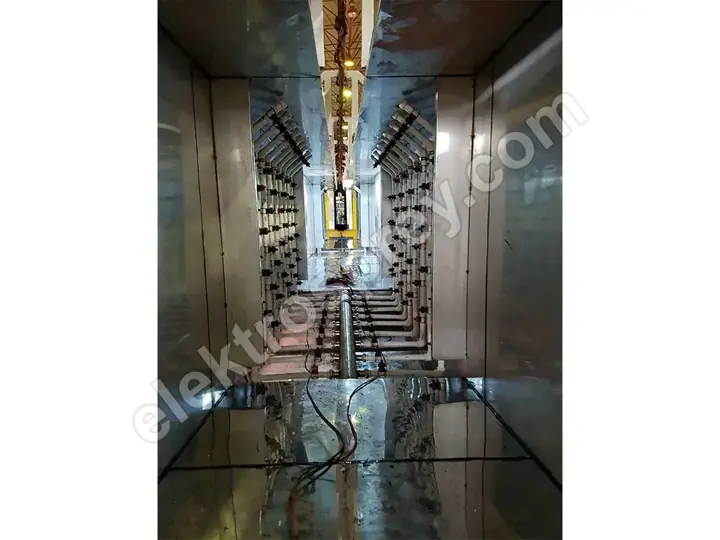
| Stufe | Funktion | Wenn sie entfällt |
|---|---|---|
| Entfetten | Entfernt Press- und Bearbeitungsöl, Fingerabdrücke und Kühlschmierstoff von der Oberfläche | Die Beschichtung sitzt auf Öl: Krater, schlechte Haftung, Abplatzen beim ersten Stoß |
| Spülen | Trägt die Chemie des vorherigen Bades von der Oberfläche | Chemieverschleppung verunreinigt das nächste Bad und verkürzt dessen Standzeit; Flecken und weiße Ränder beim Trocknen |
| Phosphatieren | Bildet eine mikrokristalline Konversionsschicht, in die sich die Beschichtung chemisch verankert | Die Beschichtung hält nur mechanisch; der Korrosionswiderstand fällt stark ab und Rost unterwandert den Film von jedem Kratzer aus |
| Passivieren | Verschließt die Poren der Phosphatschicht und fixiert sie | Die Phosphatschicht bleibt offen; bei Feuchtigkeit beginnt darunter die Korrosion |
| VE-Spüle (vollentsalzt) | Letzte Spülung, die keine gelösten Salze und Mineralien zurücklässt | Mineralien aus trocknendem Leitungswasser bilden ionische Stellen unter dem Film: Blasenbildung und Kantenkorrosion |
| Trocknen | Schickt das Teil vollständig trocken in die Pulverkabine | Pulver verklumpt auf feuchter Oberfläche und verläuft nicht; im Ofen entstehen Dampfblasen und Nadelstiche |
Die Tabelle macht einen Punkt deutlich: Stufen ersetzen einander nicht. Eine fehlende Phosphatierung lässt sich nicht durch bessere Chemie ausgleichen, und eine fehlende Spüle nicht durch längere Verweilzeit. Jede Stufe erledigt eine andere Aufgabe.
Tauchanlage oder Spritztunnel?

Die zweite Entscheidung, ebenso wichtig wie die Stufenzahl, lautet: wie kommt das Teil in die Bäder?
| Tauchanlage (Immersion) | Spritztunnel | |
|---|---|---|
| Verfahren | Das Teil wird im Korb oder am Gehänge ins Bad abgesenkt und verweilt dort | Das Teil läuft auf dem Fördersystem, während Düsen es besprühen |
| Komplexe Geometrie | Stark — Hohlprofile, Innenräume und perforierte Teile werden vollständig benetzt | Schwach — die Chemie erreicht keine Flächen, die die Düsen nicht sehen |
| Kapazität | Chargenprozess, begrenzter Stundendurchsatz | Kontinuierlicher Fluss, passend zu Anlagen mit 500–5.000 Teilen/Stunde |
| Platz | Insgesamt kompakter, aber jedes Bad braucht Beckenvolumen | Braucht einen langen Tunnel; kostet Meter im Layout |
| Chemische Wirkung | Wirkt über die Verweilzeit, wenig mechanische Wirkung | Der Spritzdruck ergänzt eine mechanische Reinigung |
| Wasser- und Chemikalienverbrauch | Große Erstbefüllung, langsamer Umschlag | Ständiger Umlauf, höhere Verluste durch Leckage und Verdunstung |
Eine praktische Regel: komplexe Geometrie spricht für das Tauchen, hohe Stückzahl für den Tunnel. Für Teile mit Innenräumen, Rohr- und Hohlprofilen oder Bohrungen, durch die die Chemie hindurch muss, ist eine Tauchanlage zur Oberflächenbehandlung die richtige Wahl. Wo Tausende gleicher Teile im geraden Fluss durchlaufen, ist der Spritztunnel in einer Tunnel-Pulverbeschichtungsanlage effizienter. Manche Betriebe installieren beides: Serienteile durch den Tunnel, sperrige Geometrien durch die Tauchanlage.
Salzsprühbeständigkeit im Verhältnis zur Stufenzahl
Ein Salzsprühtest misst, wie viele Stunden eine Beschichtung im Salznebel übersteht. Seien wir hier ehrlich: Trauen Sie niemandem, der Ihnen eine exakte Stundenzahl nennt, denn das Ergebnis hängt nicht nur von der Stufenzahl ab, sondern auch von der eingesetzten Chemie, dem Untergrund, der Pulverqualität, der Schichtdicke und dem Labor, das prüft.
Was sich sagen lässt, ist die Richtung: die Beständigkeit steigt mit jeder zusätzlichen Stufe, und der Anstieg ist nicht linear — er kommt in Sprüngen.
| Vorbehandlung | Richtung der Beständigkeit | Grund |
|---|---|---|
| 3 Stufen (nur Entfettung) | Am niedrigsten | Keine Konversionsschicht; die Beschichtung hält mechanisch |
| 5 Stufen (mit Phosphatierung) | Ein deutlicher Sprung | Phosphatkristalle geben der Beschichtung eine chemische Anbindungsfläche |
| 7 Stufen (Passivierung + VE-Spüle) | Am höchsten | Die Schicht ist versiegelt und es bleiben keine ionischen Rückstände auf der Oberfläche |
Der größte Sprung entsteht dort, wo die Phosphatierung hinzukommt. Der zweite Sprung stammt aus dem Paar Passivierung + VE-Spüle. Ist das Budget knapp, lautet die richtige Reihenfolge also: zuerst die Phosphatierung ergänzen, dann die letzte Spüle auf vollentsalztes Wasser umstellen.
Was zusätzliche Stufen kosten: Wasser, Abwasser und Betrieb
Stufen hinzuzufügen ist nicht kostenlos, und es gibt keinen Grund, das zu verschweigen:
- Der Wasserverbrauch steigt. Jede Spüle ist ein eigener Wasserstrom. Eine 7-stufige Anlage hat drei Spülstellen, eine davon mit vollentsalztem Wasser — und dessen Erzeugung braucht eine eigene Wasseraufbereitung (Ionenaustauscher oder Umkehrosmose).
- Die Abwasserlast steigt. Phosphat- und Säurebäder müssen behandelt werden. Eine Anlage mit Phosphatierung unterliegt hinsichtlich Kläranlage und Einleitgenehmigung anderen Pflichten als eine Anlage, die nur entfettet. Das ist eine eigene Position in Ihrem Investitionsplan.
- Chemikalien- und Analysekosten steigen. Jedes Bad hat eine Konzentration, einen pH-Wert und eine Temperatur, die nach Plan gemessen werden müssen. Mehr Stufen heißt mehr Parameter, also die Arbeitszeit eines Menschen.
- Die Heizlast steigt. Entfettungs- und Phosphatbäder laufen heiß. Mehr Bäder heißt mehr zu erwärmendes Volumen und mehr verbrannter Brennstoff.
- Die Anlage wird länger. Jede Stufe bedeutet Meter im Tunnel und ein Becken in der Tauchanlage. Diese Meter müssen von Anfang an im Layout vorgesehen sein — eine Stufe nachträglich hineinzuquetschen ist meist nicht möglich.
Aus demselben Grund ist „bauen wir vorsichtshalber 7 Stufen" ebenfalls keine solide Entscheidung. Eine 7-stufige Anlage für ein dekoratives Innenprodukt zu betreiben, verschwendet Tag für Tag Wasser, Chemikalien, Wärme und Arbeitszeit.
Wie die Entscheidung getroffen wird
Beantworten Sie drei Fragen in dieser Reihenfolge:
- Wie kommt das Teil an? Ölig aus der Zerspanung, mit Ziehfett aus der Presse, staubig aus dem Lager oder als sauberes Blech?
- Wo wird das Teil stehen? Im Innenbereich, an einer Fassade, in Küstennähe oder salzhaltiger Umgebung, chemischen Dämpfen ausgesetzt?
- Welche Garantie geben Sie? Versprechen Sie Ihrem Kunden 2 Jahre oder 10? Diese Antwort spricht unmittelbar für Passivierung und VE-Spüle.
Die anspruchsvollste der drei Antworten bestimmt Ihre Stufenzahl. Danach müssen diese Stufen mit der Anlagenkapazität in Einklang gebracht werden: Die Verweilzeiten in den Bädern begrenzen die Fördergeschwindigkeit, und die Fördergeschwindigkeit begrenzt Ihre Teile pro Stunde. Diese Rechnung gehen wir Schritt für Schritt in der Kapazitätsberechnung für Pulverbeschichtungsanlagen durch. Für das vollständige Investitionsbild decken Investitionskosten einer Pulverbeschichtungsanlage und unser Hauptleitfaden wie man eine Pulverbeschichtungsanlage aufbaut die nächsten Schritte ab.
Häufig gestellte Fragen
Reicht eine 3-stufige Vorbehandlung aus?
Sie reicht aus, wenn das Teil sauber ankommt, im Innenbereich bleibt und nicht jahrzehntelang halten muss. Sie ist verbreitet bei Möbelgestellen, Innenbauteilen und Regalsystemen. Für jedes Teil, das im Freien steht oder Feuchtigkeit und Salz begegnet, sind 3 Stufen zu wenig; das Fehlen einer Konversionsschicht zeigt sich schon im ersten Jahr.
Haftet Pulverbeschichtung auch ohne Phosphatierung?
Physikalisch ja, chemisch nein. Auf einer nicht phosphatierten Oberfläche hält die Beschichtung nur mechanisch, und ihre Beständigkeit gegen Stoß, Kratzer und Feuchtigkeit ist gering. Sobald ein Kratzer entsteht, wandert die Korrosion von dieser Stelle aus unter den Film. Die Phosphatierung ist die eine Stufe, die in der Vorbehandlung den größten Haltbarkeitssprung liefert.
Ist vollentsalztes Wasser zwingend erforderlich?
Für die letzte Spüle ist es zwingend, wenn die Beschichtung lange halten soll. Leitungswasser hinterlässt beim Trocknen Kalzium, Magnesium und Chlorid, und diese Rückstände bilden feuchtigkeitsanziehende ionische Stellen unter dem Lackfilm, die zur Blasenbildung führen. Für kurzlebige Innenanwendungen ist eine Endspüle mit Leitungswasser vertretbar.
Ist eine Tauchanlage besser als ein Tunnel?
Es gibt kein pauschales „besser"; es hängt vom Teil ab. Für Hohlprofile, Rohre und Teile mit Innenräumen oder Bohrungen ist die Tauchanlage überlegen, weil sie die Chemie an jede Fläche bringt. Für hohe Stückzahlen derselben Geometrie ist der Spritztunnel überlegen, weil er kontinuierlichen Fluss und Stundenkapazität liefert. Die Entscheidung liegt im Gleichgewicht zwischen Geometrie und Menge.
Lassen sich Stufen nachträglich ergänzen?
Ja, wenn die Möglichkeit beim Bau der Anlage berücksichtigt wurde: eine freie Modulposition im Tunnel, Beckenplatz in der Tauchanlage sowie Reserven in der Chemikalien- und Abwasserinfrastruktur. Wurde das Layout eng geplant, bedeutet eine zusätzliche Stufe später meist ein Umbauen der Anlage. Auch wenn Sie heute 3 Stufen bauen, empfehlen wir, den Platz bis 5 Stufen zu reservieren.
Soll ich an der Vorbehandlung sparen, um in den Ofen zu investieren?
Nein. Das ist der häufigste und teuerste Fehler. Ein Ofen härtet Beschichtung aus, die am Untergrund gehaftet hat; Beschichtung, die nicht gehaftet hat, blasenwirft schlicht in perfekt ausgehärtetem Zustand. Ist die Vorbehandlung zu kurz, rettet auch der gleichmäßigste Ofen der Welt das Ergebnis nicht. Bei begrenztem Budget lautet die richtige Reihenfolge: zuerst die richtige Stufenzahl, dann die Ofenkapazität.
Zusammenfassung
Drei Stufen sind für sauber angelieferte Innenteile; sieben sind für Teile, die im Freien unter langer Garantie stehen. Der Unterschied zwischen beiden sind Phosphatierung, Passivierung und VE-Spüle — und diese drei Stufen liefern die größten Haltbarkeitssprünge. Im Gegenzug steigen Wasserverbrauch, Abwasserpflichten, Chemikalienanalytik und Flächenbedarf. Die richtige Stufenzahl liegt dort, wo der Verschmutzungsgrad Ihres Teils auf Ihr Ziel für die Beschichtungslebensdauer trifft.
Sagen Sie uns, was Ihr Teil ist, wie es verschmutzt und wo es eingesetzt wird — wir berechnen Stufenzahl und Anlagentyp und erstellen Ihnen ein Angebot.