
Hoeveel Containers Vult een Poedercoatlijn? Modulesplitsing en Laadplan
Het antwoord op hoeveel containers een poedercoatlijn vult, ligt in de dwarsdoorsnede van uw grootste deel, niet in de doorvoer van de lijn. Waar de lijn in modules wordt gesplitst, welke module in een container gaat en welke op een flatrack, en waarom de laadvolgorde de montagevolgorde op locatie dicteert.
 Vergroten
Hoeveel containers een poedercoatlijn vult, wordt bepaald door de dwarsdoorsnede van uw grootste deel, niet door de doorvoer van de lijn. Drie afmetingen bouwen de berekening op: het interne volume van 12,03 × 2,35 × 2,70 m van een 40' High Cube, het interne volume van 12,03 × 2,35 × 2,39 m van een standaard 40', en de regel dat alles wat in geen van beide past, automatisch op een flatrack of in een open top terechtkomt. In de praktijk past een enkele handmatige poedercoat-unit met een kleine cabine comfortabel in één container; een tunneltype poedercoatlijn die 500–5.000 delen/uur draait, spreidt zich over meerdere containers plus vrachtvervoer buiten normmaat zodra u ovenpanelen, voorbehandelingsmodules, cabinewanden, transportbundels en de gekratte panelen en pistolen toevoegt.
Dat cijfer wordt pas vast nadat het modulesplitsingsplan is getekend, nooit ervoor. Elk onderdeel van de installatie wordt gefabriceerd op het grootste werkstuk van de klant, en omdat er geen catalogusmaat is, is er ook geen vaste tabel "deze lijn is gelijk aan dit aantal containers". De echte taak van het splitsingsplan is trouwens niet het vullen van containers: het is bepalen welke module als eerste op locatie uit de kist komt.
Containertypes en waar elke module terechtkomt
Het splitsingsplan begint bij de interne afmetingen van de drager. De deuropening is een paar centimeter smaller dan de interne breedte, dus een module die "precies" overeenkomt met het interne cijfer past meestal niet door de deur — daarom worden moduledwarsdoorsnedes onder de nominale interne maat gehouden.
| Drager | Ca. interne maat (L × B × H) | Laadrichting | Modules die erin gaan |
|---|---|---|---|
| 20' standaard | 5,90 × 2,35 × 2,39 m | Door de deur | Panelen, pistoolsets, kabels, reserveonderdeelkratten |
| 40' standaard | 12,03 × 2,35 × 2,39 m | Door de deur | Railbundels transportsysteem, ventilatormotorgroepen, filterpatronen |
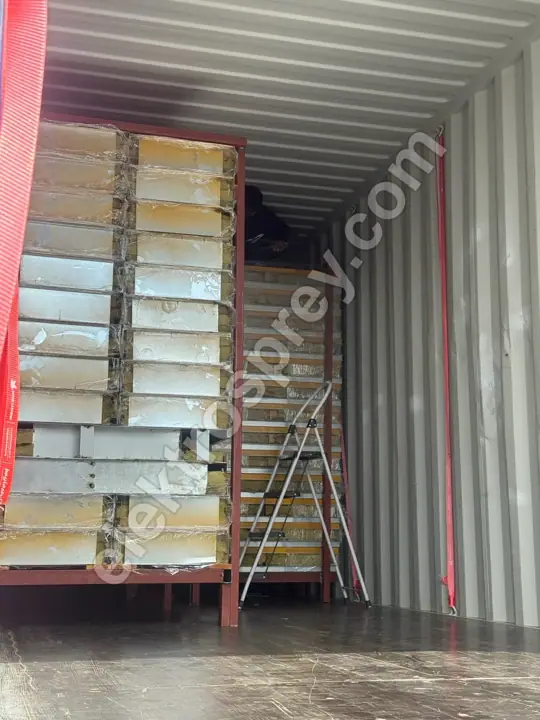
| 40' High Cube | 12,03 × 2,35 × 2,70 m | Door de deur | Cabinepanelen, ovenpaneelstapels, isolatiepakketten |
| Open top | Zelfde vloer als 40' HC, dak open | Van bovenaf gekraand | Gelaste rompen binnen de breedte maar boven de hoogte |
| Flatrack | Geen zijwanden, inklapbare eindwanden | Van opzij of bovenaf gekraand | Ovenromp, tunnelmodule, gelaste tankromp |
De regel is bot: halen breedte en hoogte de containerdeur, dan reist het als containervracht, zo niet dan is het buiten normmaat. Waar die drempel wordt overschreden, hoe een flatrack verschilt van een open top en welke richting elke optie de kosten opduwt, behandelen we apart in wanneer zijn buiten-normmaat (OOG) en flatrack nodig.
Waar de lijn werkelijk wordt doorgesneden
Een modulegrens wordt bepaald door welke van drie beperkingen het strengst is: de interne maat van de drager, de stijfheid van het deel zelf (een romp mag niet verwringen tijdens transport, waar hij ook wordt doorgesneden), en de moeilijkheid om hem op locatie weer samen te voegen. De derde wordt meestal genegeerd — toch is elke extra snede voor de montageploeg weer een afdicht- en waterpassingsklus.
| Lijnonderdeel | Waar het wordt gesplitst | Typische drager | Hoe het op locatie weer samenkomt |
|---|---|---|---|
| Romp elektrische kastoven | In panelen met 10 cm steenwolisolatie | 40' HC (panelen plat gelegd) of flatrack | In paneelvolgorde, vanaf het hoekprofiel |
| Romp bovenlaad-paletoven | Zijwanden, dak en deurgroep apart | Flatrack | Frame eerst opgebouwd, dan panelen aangekleed |
| Ventilator-/verwarmer-/brandergroep van de oven | Eén geheel, niet gesplitst | Container, gekrat | Gemonteerd nadat de romp gesloten is |
| Gefilterde poedercoatcabine | Panelen en patroonfiltereenheid apart | 40' HC | Eerst paneelschil, dan filteraansluiting |
| Voorbehandelingstunnel | Bij de flenzen tussen traprompen | Flatrack / open top | Flensvolgorde, dan pompen en sproeierleidingwerk |
| Dompeltanks | Gelaste romp, kan niet worden gesplitst | Flatrack | In één stuk neergelaten, kraan verplicht |
| Transportrail en ketting | Bundels onder 6 m of 12 m | 40' container | Nadat het haaksysteem staat |
| Bedieningspaneel, PID-kast | Aparte kist met droogmiddel | Container | Als laatste, samen met de bedrading |
| Poederpistolen en besturingsunits | Houten kist met schuiminleg | Container | Bij inbedrijfstelling |
Gevoelige groepen — patroonfilters, PID-panelen, pistoolsets — delen nooit een kist met staalwerk. Hun tolerantie voor trilling en vocht is niet dezelfde: een wandpaneel voelt niets bij een zeeoverstap terwijl een besturingskaart dezelfde reis niet hoeft te overleven.
Waarom de laadvolgorde de montagevolgorde bepaalt
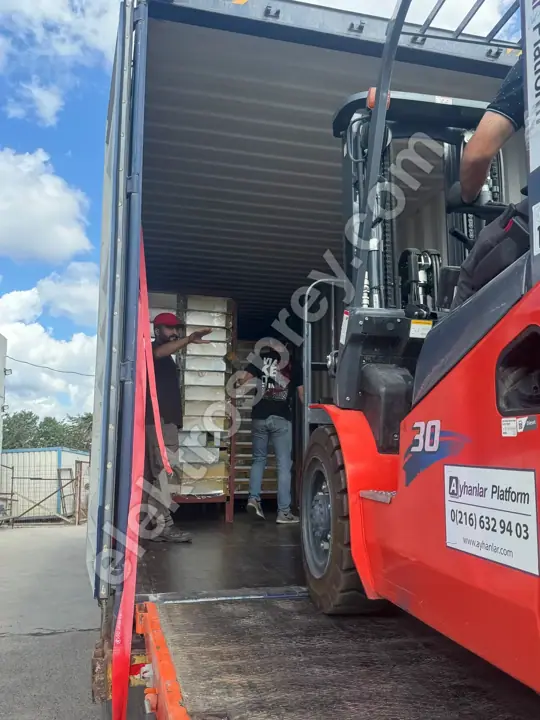
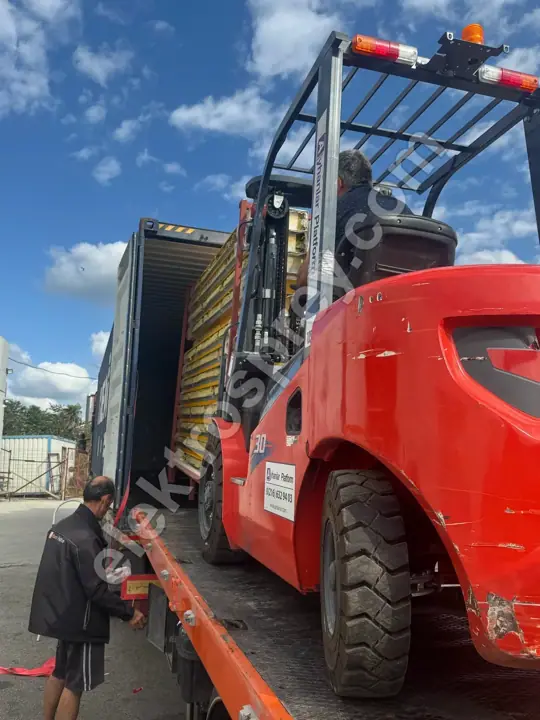
Een container werkt LIFO: het laatste item erin is het eerste eruit. Die ene zin verklaart waarom het splitsingsplan een montagebeslissing is en geen verzendbeslissing. Zit de module die u het eerst op locatie nodig heeft achterin de kist, dan moet u alles ervoor lossen, ergens opstapelen, en daar bewaren tot de montage klaar is. In een krappe fabriek kost dat dagen.
De juiste laadvolgorde is het omgekeerde van de montagevolgorde:
- Diepst achterin: wat als laatste wordt geïnstalleerd — pistoolsets, besturingsunits, materiaal voor inbedrijfstelling.
- Midden: panelen, kabelgoten, ventilatormotorgroepen, filterpatronen.
- Dichtst bij de deur: wat als eerste wordt opgebouwd — railbundels van het transportsysteem en het haaksysteem, dan cabine- en ovenpaneelstapels.
Onderdelen buiten normmaat vallen buiten deze volgorde; ze arriveren op hun eigen dragers en worden rechtstreeks gekraand naar hun positie. Precies daarom worden de flatracks gepland om vóór de containers op locatie aan te komen: zolang de ovenromp en de tunnelmodules niet staan, hebben de panelen die uit de containers komen, nergens naartoe. De stapsgewijze montagevolgorde op locatie en hoe lang elke stap duurt, staan in montagevolgorde en -duur op locatie.
Beslissingen die het containeraantal verlagen
Het containeraantal is geen lot. Een handvol keuzes in het splitsingsplan verschuift het merkbaar.
Panelen plat stapelen, niet rechtop. Oven- en cabinepanelen die plat op pallets liggen, benutten de volledige 2,70 m hoogte van een High Cube. Hetzelfde volume draagt veel minder panelen wanneer de stapel op zijn kant staat.
Vul de lege ruimte. Kabels, bouten, pakkingen en isolatiemateriaal gaan in de tussenruimtes tussen paneelstapels. Dit verlaagt het containeraantal en voorkomt dat de stapels verschuiven tijdens transport — maar elk kratnummer moet nog steeds apart op de paklijst staan, anders kan het onderdeel dat op locatie gezocht wordt, niet worden gevonden.
Vermijd een romp doorsnijden alleen om hem te laten passen. Elke extra snede is werk op locatie. Een romp in tweeën splitsen om hem in een container te proppen, wint op vracht en verliest op montage. Voor een eenmalige verzending valt die afweging meestal uit in het voordeel van niet snijden en betalen voor de flatrack.
Let op de gewichtslimiet, niet alleen het volume. Een container kan zijn tonnagelimiet bereiken lang voordat hij vol oogt. Met geïsoleerde ovenpanelen en gelaste rompen is het bepalende cijfer gewicht, dus wordt de kist gesloten terwijl hij nog half leeg oogt. Route-, Incoterm- en documentatiebeslissingen staan verzameld in verzending en levering van de poedercoatinstallatie; om de hele investering in volgorde te zien, is onze hoofdgids gids voor het opzetten van een poedercoatinstallatie het juiste startpunt.
Veelgestelde vragen
Hoeveel containers vult een poedercoatlijn?
Een vast cijfer komt pas zodra het modulesplitsingsplan bestaat. Een kleine cabine met een handmatige unit heeft mogelijk aan één container genoeg; een complete tunnellijn met voorbehandeling, oven, cabine en transportsysteem heeft er meerdere 40' High Cubes plus vervoer buiten normmaat voor nodig. De bepalende factor is niet de doorvoer van de lijn maar de dwarsdoorsnede van uw grootste deel — en omdat de lijn op dat deel wordt gebouwd, wordt het cijfer voor elk project opnieuw berekend.
Past een ovenromp in een container?
Meestal niet. De romp van een elektrische kastoven is gebouwd uit panelen met 10 cm steenwolisolatie, en die isolatiedikte telt op bij de breedte van de binnenkamer, waardoor de totale breedte normaal gesproken de deuropening van de container overschrijdt. Het antwoord is niet de romp in zijn geheel te verschepen maar hem als panelen te verschepen: ze worden genummerd, gedemonteerd, plat gepalletiseerd en op locatie in dezelfde volgorde weer opgebouwd. Alleen ovens met een klein volume reizen als één geheel.
Maakt splitsing in modules de montage langzamer?
Ja, en dat is een bewuste afweging. Elke extra snede creëert een verbinding die op locatie moet worden gebout, afgedicht en waterpas gezet. Dus wordt het splitsingsplan getekend om sneden te minimaliseren, niet containers. Bespaart een romp doorsnijden op vracht maar kost het meer op montage, dan blijft hij heel en gaat hij naar een flatrack.
Wat gebeurt er als de laadvolgorde verkeerd is?
U betaalt ervoor met dubbele handling. Zitten de transportrails die als eerste nodig zijn achterin de container, dan moet elke kist ervoor eruit en ergens in de fabriek worden opgestapeld — wat vloeroppervlak, een heftruck en dagen kost. Een container correct geladen legt het onderdeel dat de montageploeg nodig heeft, precies op de dag dat ze het nodig hebben bij de deur. Daarom worden kratnummers op de paklijst gekoppeld aan de montagevolgorde.
Wie houdt de kratnummers bij?
De paklijst draagt het nummer, de inhoud, de afmetingen en het gewicht van elke kist, en de montageploeg leest hem in montagevolgorde op locatie. Een ongenummerde kist, of een zonder opgegeven inhoud, veroorzaakt problemen bij de douane en opnieuw op locatie. Elke lijn die wij bouwen wordt geleverd met een genummerde paklijst en 2 jaar fabrieksgarantie.
Samenvatting
Goed gesteld is "hoeveel containers?" eigenlijk "waar snijden we hem door?". Elke module die past binnen het interne volume van 12,03 × 2,35 × 2,70 m van een 40' High Cube reist als containervracht; elke romp die dat niet doet, gaat op een flatrack of in een open top. Oven- en cabinerompen worden als panelen verscheept, de voorbehandelingstunnel wordt bij zijn flenzen verscheept, het transportsysteem in bundels, en panelen, filters en pistoolgroepen worden apart van het staalwerk gekrat. De laadvolgorde is het omgekeerde van de montagevolgorde, omdat een container LIFO werkt en het laatste item erin het eerste eruit is. En elke extra snede gemaakt om een container te besparen, komt terug als arbeid op locatie.
Stuur ons de afmetingen van uw grootste deel, de deuropening van uw fabriek en de kraantoegang op locatie — wij tekenen het modulesplitsingsplan en de laadvolgorde per kist eromheen.