
Висечки транспортер или power and free? Кое му треба на вашата линија
Разликата меѓу висечки транспортер и power and free се сведува на едно прашање: дали делот треба да може да застане на линијата? Механичката разлика, табела за одлука, споредба на инвестиција и оперативен трошок, напишана од градителот на линијата.
 Зголеми
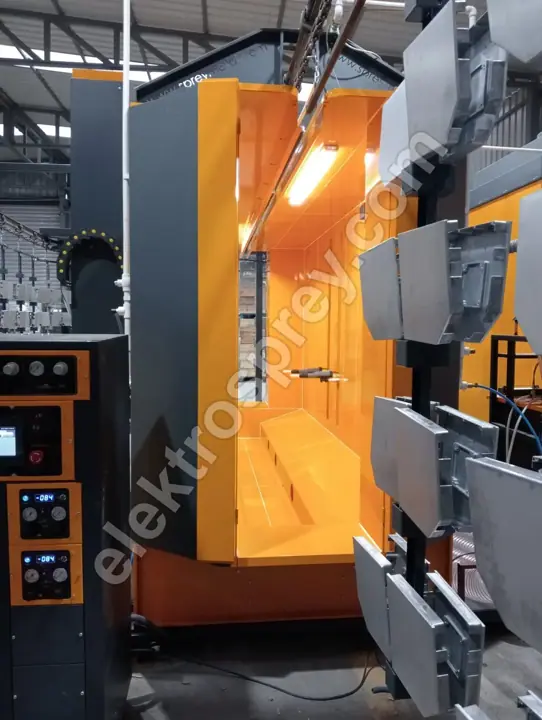
Разликата меѓу висечки транспортер и power and free се сведува на едно единствено прашање: дали делот треба да може да застане на линијата? Континуиран висечки транспортер е еден синџир; секоја кука на него се движи во истиот момент, со иста брзина, држејќи постојан проток меѓу 1–6 m/min. Тунелска линија за прашкасто фарбање ги произведува своите 500–5.000 делови/час токму на тој постојан проток. Power and free го одвојува погонскиот синџир (power) од шината на која носачот се вози (free): носач може да се ослободи од синџирот, да се задржи на станица, да се редицира во банка за акумулација, да се пренасочи на втора печка или резервна кабина, и повторно да се земе од синџирот. На линија со една печка, еден тип дел и без чекање на кабината, висечки транспортер е правилната и поевтината одлука. Ако вашата мешавина делови е широка, ако времето на рачно нанесување варира од дел до дел, или ако можете подоцна да додадете втора печка или банка за акумулација, вредноста на power and free не се појавува во првата година — се враќа во третата.
Ова е одделна одлука од протокот. Колку делови можете да турнете низ линијата е поставено со вашата пресметка на капацитет на линија за прашкасто фарбање; прашањето тука не е колку делови, туку дали делот мора да може да стои неподвижен.
Механичката разлика: еден синџир или две шини
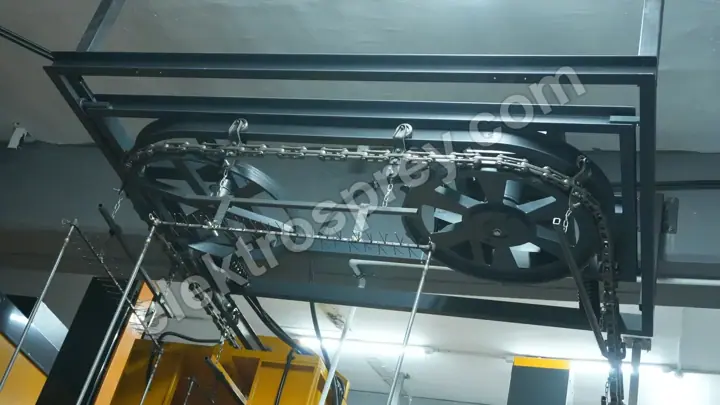
На континуиран висечки транспортер куката е фиксирана на синџирот. Ако синџирот се движи, сè се движи; ако синџирот застане, секој дел на линијата застанува истовремено. Ова е наједноставната и најиздржлива форма што може да ја има линија: малку компоненти, малку прилагодувања, малку дефекти. Но брзината на линијата е една единствена бројка, и таа бројка е диктирана од најбавната станица. Во производствен циклус што бара 6 минути во претходна обработка, 40 секунди на кабината и 20 минути во печката, еден синџир ги принудува сите да чекорат со темпото на најбавниот.
Power and free користи две шини. Синџирот работи континуирано на горната шина; носачите се возат слободно на долната. Носачот се влече само додека потисник на синџирот останува во контакт со забецот на носачот. Во моментот кога стопер го притисне тој забец надолу, контактот се прекинува, синџирот се лизга покрај, а носачот чека таму каде е. Со други зборови, еден дел може да стои неподвижен додека линијата продолжува да работи. Секоја способност на системот произлегува од тој единствен механички детал.
Цената е бројот на компоненти: два профили на шини, носачи, потисници, стопери, преклопници, единици за трансфер и PLC-от што ги оркестрира. На висечки транспортер го набљудувате синџирот, шината и погонот; на power and free секој стопер, секој преклопник и секој сензор се приклучува на списокот за одржување.
Табела за одлука: која линија каков систем зема
| Ситуација | Континуиран висечки транспортер | Power and free |
|---|---|---|
| Еден тип дел, висок волумен | Правилен избор — фиксна брзина, најниска инвестиција | Непотребна сложеност |
| Широка мешавина делови | Се мачи; брзината заклучена на најбавниот дел | Правилен избор — секој дел го зема своето време |
| Рачно фарбање, променливо време | Операторот мора да ја следи линијата | Правилен избор — делот се задржува на станицата |
| Две печки или паралелни кабини | Непрактично; потребна е втора линија | Правилен избор — се хранат од една линија преку преклопници |
| Акумулација пред печката | Ништо; печката празни или линијата застанува | Правилен избор — редот ја држи печката полна |
| Товарење/растоварување без запирање на линијата | Линијата е забавена или запрена | Станицата за товарење работи на сопствен циклус |
| Тешки, големи единечни делови | Капацитетот на куката го поставува лимитот | Товарот може да се подели меѓу два носача |
| Тесен буџет, брз старт | Правилен избор — малку делови, кратка инсталација | Подолга инсталација и пуштање во работа |
| Мала просторна површина, кратка линија | Правилен избор — врти на мал радиус | Треба дополнителна должина за преклопници и банки |
| Слаб или необучен тим за одржување | Правилен избор — едноставно одржување | Стоперите и сензорите бараат дисциплина |
Правилото што го дава табелата е следново: ако линијата може да работи на еден ритам, користете висечки транспортер; ако ритамот се менува од дел до дел, користете power and free. Постои средно решение и често се користи: изградете ја целата линија како континуиран висечки транспортер, и додајте индексирано запирање или ротирачки куки само во зоната за товарење/растоварување. Тоа купува мал дел од она што power and free го нуди, по далеку помала цена.
Четирите работи што power and free реално ви ги дава
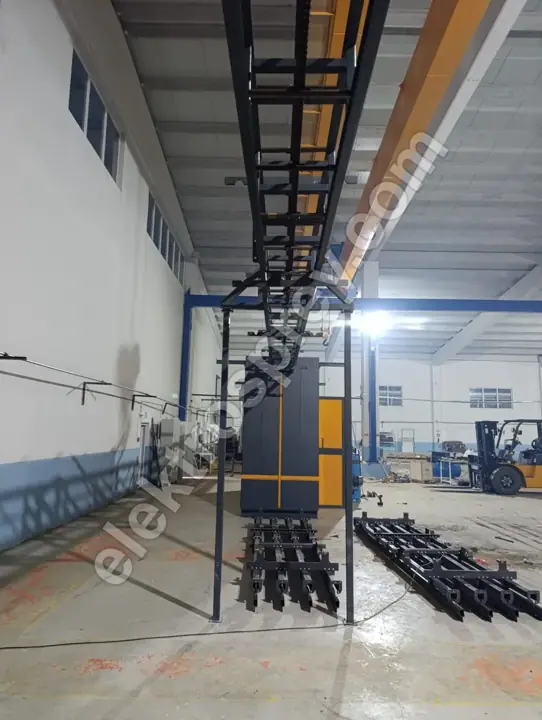
Акумулација. Ред од 10–20 куки пред печката спречува кратки застои во претходната обработка некогаш да стигнат до печката. Капацитетот на печката е најскапата ставка на линијата; неработењето празно е најконкретниот принос што го дава power and free.
Асинхроно време на станица. Ако еден рачно нанесен дел бара 90 секунди а следниот 25, континуиран транспортер мора да се постави на 90 и остатокот на линијата се забавува со тоа. На power and free секој дел го зема своето време и линијата работи на просекот.
Флексибилност на маршрутирање. Делови што пристигнуваат на истата линија можат да се разделат — некои кон кабината за прашка, некои кон кабина за мокро фарбање со воден слап или втора печка. Кај работа со промена на боја, делот чека во редот додека кабината се чисти; на алуминиумска U-тип линија за прашкасто фарбање промена на боја се прави за под 20 минути, а банка за акумулација го апсорбира тоа време без да ја запре линијата.
Ракување на крајот на смена. Кога смената се затвора, деловите на линијата се акумулираат на излезот на печката и следната смена почнува со полн ред. На континуиран транспортер не можете да ја запрете линијата без прво да ја испразните.
Разлика во инвестиција и оперативен трошок
Не објавуваме бројки на цени, бидејќи секоја линија е изградена според најголемиот дел на клиентот и нема каталошка големина. Она што можеме јасно да го кажеме е која трошковна ставка ја турка одлуката во која насока.
| Ставка | Висечки транспортер | Power and free | Насока |
|---|---|---|---|
| Број механички делови | Синџир, шина, погон, куки | + носачи, потисници, стопери, преклопници, трансфери | Инвестицијата расте за power and free |
| Автоматика | Едноставна контрола на брзина | PLC, сензори, следење на позиција, рецепти | Расте за power and free |
| Инсталација и пуштање во работа | Кратко | Забележливо подолго | Расте за power and free |
| Оптоварување со одржување | Ниско; подмачкување и затегнување на синџир | Стопери, преклопници и сензори за проверка | Расте за power and free |
| Зафатеност на печката | Паѓа при застои | Се држи високо преку редот | Трошокот на енергија паѓа со power and free |
| Ефикасност на труд | Операторот ја следи линијата | Линијата го следи операторот | Паѓа со power and free |
| Проширување подоцна | Обично бара нова линија | Расте со додавање преклопници и банки | Идниот трошок паѓа со power and free |
| Отпад и препрскување | Притисокот на ритамот може да ги крене дефектите | Делот чека, па има време за прилагодување | Паѓа со power and free |
Одлуката седи на таа рамнотежа: power and free ги крева првичната инвестиција и оптоварувањето со одржување, и ги спушта зафатеноста на печката и ефикасноста на труд во ваша полза. Ако вашиот годишен волумен е низок, ставката погоре не ја надминува ставката подолу, и висечкиот транспортер е точниот одговор.
Искрениот случај за обичниот висечки транспортер
Тоа што power and free е поспособен не го прави висечкиот транспортер слаб систем. Едноставната линија има три конкретни предности. Прво, нејзината површина на дефект е мала: без стопери, преклопници или сензори, ниту еден од нив не може да откаже. Второ, пуштањето во работа е брзо; времето од монтажа до производство е кратко. Трето, брзината е стабилна: фиксен m/min ја фиксира температурата на втврднување, а во електрична печка од тип кутија што држи 80–250 °C со ±3 °C уедначеност тоа произведува повторлив резултат. Ја опфативме поврзаноста на брзината на транспортерот со должината на печката одделно во брзина на транспортер и должина на печка.
Трошокот на power and free што заслужува да биде напишан искрено е следен: лошо одржувана power and free линија работи полошо од висечки транспортер. Еден заглавен стопер или еден лошо поставен преклопник го заклучува целиот проток на една единствена точка. Во погон без дисциплина на одржување, поедноставниот систем произведува повеќе.
Пет работи што треба да се измерат пред да изберете
- Бројот типови делови и распространетоста во нивните времиња. Ако времињата на станица низ вашите делови се блиску едно до друго, придобивката од power and free се намалува.
- Времето на најбавната станица. Оваа бројка ја управува линијата, а разликата меѓу двата системи се раѓа тука.
- Како прскате. Целосно автоматски низ пиштоли работи со фиксна брзина; рачното прскање бара променливо време.
- Вашиот петгодишен план за раст. Ако втора печка, втора кабина или втора смена е на маса, шината се одлучува денес.
- Просторна површина и висина на таван. Редовите и преклопниците заземаат физички простор; логиката на распоред во површина и распоред на погонот за прашкасто фарбање директно се влева во оваа одлука.
Најчесто поставувани прашања
Која е основната разлика меѓу висечки транспортер и power and free?
На висечки транспортер куката е фиксирана на синџирот, па делот не може да застане освен ако синџирот не застане. На power and free носачот може да се ослободи од синџирот, па еден единствен дел може да биде запрен, акумулиран или пренасочен додека линијата продолжува да работи. Секоја друга разлика е последица на таа единствена механичка разлика.
Кога линија со power and free е едноставно потрошени пари?
На линија со еден тип дел, фиксно време на станица, една печка и една кабина. Во тој тип производство power and free не додава ниту капацитет ниту квалитет; само додава инвестиција и оптоварување со одржување. Правилната одлука таму е континуиран висечки транспортер, со заштедениот буџет ставен во фази за претходна обработка или изолација на печката.
Може ли континуиран висечки транспортер да се конвертира во power and free подоцна?
Бидејќи целиот систем на шини се менува, во пракса ова не е конверзија туку нова инсталација на транспортер. Зградата, печката и кабината обично остануваат; транспортерот се заменува целосно. Затоа погон со амбиции за раст треба да одлучи на почетокот. Како среден пат, индексирано запирање може да се додаде на висечка линија само во зоната за товарење/растоварување.
Колку долга треба да биде банка за акумулација?
Се димензионира според најдолгиот застој на линијата. Работата на редот пред печката е да продолжи да ја храни за времетраењето на застој нагоре по линијата, па должината на банката произлегува од тоа времетраење помножено со брзината на транспортерот. Не можеме да дадеме фиксна бројка — не може да се пресмета без мерење на вашиот образец на застои и должината на вашиот дел.
Како се поставува брзината на транспортерот на power and free линија?
Брзината на синџирот сè уште се држи постојана во опсегот 1–6 m/min; она што варира е колку долго дел чека на станица. Времето на втврднување внатре во печката затоа е поставено со брзината на синџирот и должината на печката, додека времето на станицата е поставено со програмата на стоперот. Таа одвоеност е она што дозволува спреј од 25 секунди и од 90 секунди да работат на истата линија.
Дали ефикасноста на нанесување е иста со двата система?
Ефикасноста на нанесување зависи од дизајнот на кабината и поврат, не од типот транспортер; трансферна ефикасност од 98,5%+ е достижна со двата на правилно изградена линија. Индиректниот придонес на power and free е следен: бидејќи делот може да чека, поставките на пиштолот можат да се коригираат пред прскањето, што го намалува процентот на препрскување.
Заклучок
Изборот меѓу висечки транспортер и power and free не е одлука за брзина — тоа е одлука за способноста да се стои неподвижно. На линии што работат на еден ритам, со една печка и еден тип дел, континуиран висечки транспортер значи помалку компоненти, помалку дефекти и побрз старт, а буџетот подобро се троши на претходна обработка и печката. Ако вашата мешавина делови е широка, времињата на рачно прскање варираат, или е планирана втора печка или паралелна кабина, флексибилноста на акумулација и маршрутирање на power and free ја враќа дополнителната инвестиција околу третата година. Одлуката седи на рамнотежата меѓу годишниот волумен и разновидноста на делови, а бидејќи секоја линија е изградена според погонот, нема каталошки одговор. Нашиот водич за поставување погон за прашкасто фарбање го опфаќа општиот пристап со секоја ставка на линијата. Секоја линија што ја градиме се испорачува со 2-годишна гаранција од производителот.
Испратете ни ја вашата мешавина делови, времето на вашата најбавна станица и годишниот волумен — ќе пресметаме дали ви треба висечки транспортер или power and free, и ќе понудиме со димензиите на шината.