
Подвесной конвейер или пауэр-энд-фри? Что нужно вашей линии
Разница между подвесным конвейером и пауэр-энд-фри сводится к одному вопросу: должна ли деталь иметь возможность остановиться на линии? Механическая разница, таблица решений, сравнение вложений и эксплуатационных затрат — от изготовителя линий.
 Увеличить
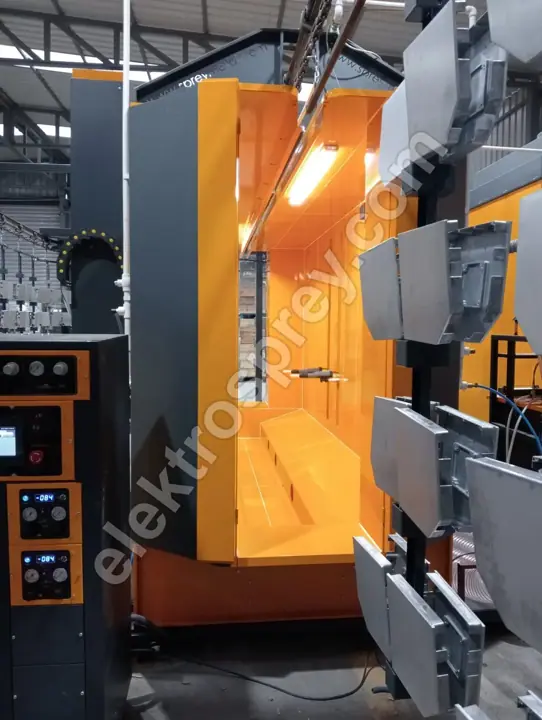
Разница между подвесным конвейером и пауэр-энд-фри сводится к одному вопросу: должна ли деталь иметь возможность остановиться на линии? Непрерывный подвесной конвейер — это одна цепь; каждая подвеска на ней трогается в один и тот же момент и с одной скоростью, удерживая ровный поток в пределах 1–6 м/мин. Линия порошковой окраски туннельного типа выдаёт свои 500–5 000 деталей/час именно за счёт этого ровного потока. Пауэр-энд-фри разделяет ведущую цепь (power) и путь, по которому катится каретка (free): каретку можно отцепить от цепи, задержать на посту, поставить в очередь в накопителе, перевести стрелкой ко второй печи или к резервной кабине и снова подхватить цепью. На линии с одной печью, одним типом детали и без ожидания у кабины подвесной конвейер — правильное и более дешёвое решение. Если номенклатура деталей широкая, если время ручного напыления меняется от детали к детали или если позже возможна вторая печь либо накопитель, ценность пауэр-энд-фри не проявится в первый год — она возвращается на третий.
Это решение отдельно от вопроса производительности. Сколько деталей вы способны пропустить, определяет ваш расчёт производительности линии порошковой окраски; здесь вопрос не в количестве деталей, а в том, должна ли деталь уметь стоять на месте.
Механическая разница: одна цепь или два пути
На непрерывном подвесном конвейере подвеска жёстко закреплена на цепи. Идёт цепь — идёт всё; встала цепь — разом встали все детали на линии. Это самая простая и самая живучая форма линии: мало узлов, мало настроек, мало отказов. Но скорость линии — одно-единственное число, и это число диктует самый медленный пост. В производстве, где требуется 6 минут на подготовку поверхности, 40 секунд у кабины и 20 минут в печи, одна цепь заставляет всех идти в шаге самого медленного.
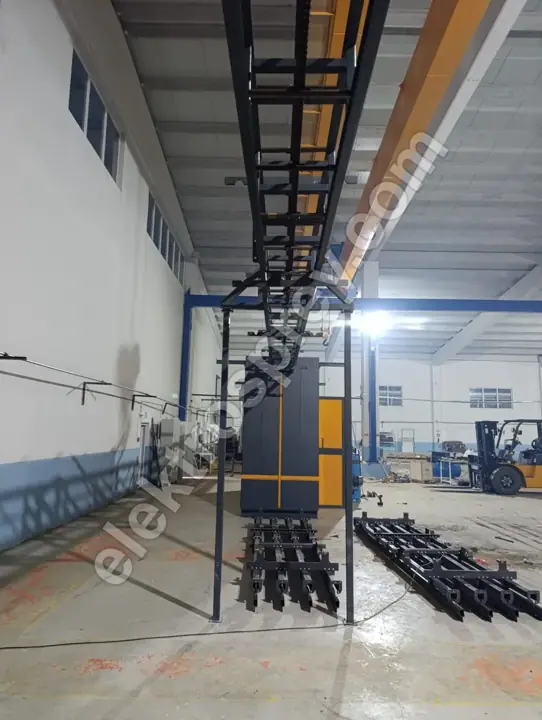
Пауэр-энд-фри использует два пути. Цепь непрерывно идёт по верхнему пути; каретки свободно катятся по нижнему. Каретку тянет только до тех пор, пока толкатель на цепи остаётся в зацеплении с упором каретки. Как только стопор опускает этот упор, зацепление разрывается, цепь проходит мимо, а каретка ждёт на месте. Иначе говоря, одна деталь может стоять, пока линия продолжает работать. Все возможности системы вырастают из этой одной механической детали.
Цена — количество узлов: два профиля пути, каретки, толкатели, стопоры, стрелки, передаточные узлы и ПЛК, который всем этим управляет. На подвесном конвейере вы следите за цепью, путём и приводом; на пауэр-энд-фри в список обслуживания попадают каждый стопор, каждая стрелка и каждый датчик.
Таблица решений: какой линии какая система
| Ситуация | Непрерывный подвесной конвейер | Пауэр-энд-фри |
|---|---|---|
| Один тип детали, большой объём | Правильный выбор — фиксированная скорость, минимальные вложения | Излишнее усложнение |
| Широкая номенклатура деталей | Тяжело; скорость привязана к самой медленной детали | Правильный выбор — каждая деталь берёт своё время |
| Ручное напыление, переменное время | Оператор вынужден поспевать за линией | Правильный выбор — деталь удерживается на посту |
| Две печи или параллельные кабины | Практически нереально; нужна вторая линия | Правильный выбор — питаются с одной линии через стрелки |
| Накопитель перед печью | Отсутствует; печь работает вхолостую или линия встаёт | Правильный выбор — очередь держит печь загруженной |
| Загрузка/разгрузка без остановки линии | Линию замедляют или останавливают | Пост загрузки работает в своём такте |
| Тяжёлые крупногабаритные детали | Предел задаёт грузоподъёмность подвески | Груз можно распределить на две каретки |
| Ограниченный бюджет, быстрый пуск | Правильный выбор — мало узлов, короткий монтаж | Дольше монтаж и пусконаладка |
| Малая площадь, короткая линия | Правильный выбор — поворот малым радиусом | Нужна дополнительная длина под стрелки и накопители |
| Слабая или необученная служба обслуживания | Правильный выбор — прост в обслуживании | Стопоры и датчики требуют дисциплины |
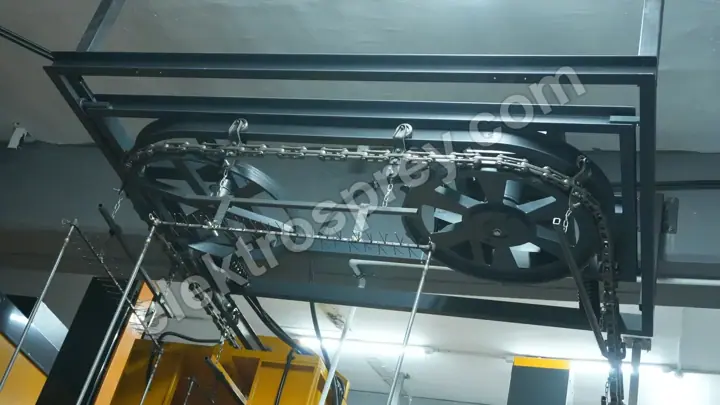
Правило, которое даёт эта таблица, такое: если линия способна работать в одном ритме — берите подвесной конвейер; если ритм меняется от детали к детали — берите пауэр-энд-фри. Есть и промежуточный ответ, и его применяют часто: всю линию строят как непрерывный подвесной конвейер, а тактовую остановку или поворотные подвески добавляют только в зоне загрузки/разгрузки. Это покупает малую долю того, что даёт пауэр-энд-фри, но заметно дешевле.
Четыре вещи, которые пауэр-энд-фри действительно даёт
Накопление. Очередь из 10–20 подвесок перед печью не даёт коротким остановкам на подготовке поверхности дойти до печи. Мощность печи — самая дорогая позиция линии; не гонять её порожней и есть самая осязаемая отдача от пауэр-энд-фри.
Асинхронное время поста. Если одной детали ручного напыления нужно 90 секунд, а следующей 25, непрерывный конвейер приходится настраивать на 90, и вместе с ним замедляется вся линия. На пауэр-энд-фри каждая деталь берёт своё время, а линия работает по среднему.
Гибкость маршрутизации. Детали, приходящие по одной линии, можно разделить — часть в порошковую кабину, часть в кабину жидкой окраски с водяной завесой или во вторую печь. При смене цвета деталь ждёт в очереди, пока кабину чистят; на линии порошковой окраски алюминия U-образного типа смена цвета выполняется менее чем за 20 минут, и накопитель поглощает это время без остановки линии.
Работа в конце смены. К концу смены находящиеся на линии детали накапливают на выходе из печи, и следующая смена начинает с полной очереди. На непрерывном конвейере линию нельзя остановить, не опорожнив её сначала.
Разница во вложениях и эксплуатационных затратах
Мы не публикуем цены, потому что каждая линия строится под самую крупную деталь заказчика и каталожного типоразмера не существует. Что мы можем сказать прямо — какая статья затрат толкает решение в какую сторону.
| Статья | Подвесной конвейер | Пауэр-энд-фри | Направление |
|---|---|---|---|
| Число механических узлов | Цепь, путь, привод, подвески | + каретки, толкатели, стопоры, стрелки, передачи | Вложения выше у пауэр-энд-фри |
| Автоматизация | Простое регулирование скорости | ПЛК, датчики, отслеживание позиции, рецепты | Выше у пауэр-энд-фри |
| Монтаж и пусконаладка | Короткие | Заметно дольше | Выше у пауэр-энд-фри |
| Трудоёмкость обслуживания | Низкая; смазка и натяжение цепи | Проверка стопоров, стрелок и датчиков | Выше у пауэр-энд-фри |
| Загрузка печи | Падает во время остановок | Держится высокой за счёт очереди | Затраты на энергию ниже с пауэр-энд-фри |
| Производительность труда | Оператор поспевает за линией | Линия подстраивается под оператора | Ниже с пауэр-энд-фри |
| Расширение в будущем | Обычно нужна новая линия | Растёт добавлением стрелок и накопителей | Будущие затраты ниже с пауэр-энд-фри |
| Брак и перекраска | Давление ритма может поднять дефектность | Деталь ждёт, есть время подстроить | Ниже с пауэр-энд-фри |
Решение стоит именно на этих весах: пауэр-энд-фри поднимает первичные вложения и нагрузку на обслуживание и опускает — в вашу пользу — простой печи и потери труда. Если годовой объём невелик, верхняя чаша не перевешивается нижней, и правильный ответ — подвесной конвейер.
Честный довод в пользу простого подвесного конвейера
То, что пауэр-энд-фри умеет больше, не делает подвесной конвейер плохой системой. У простой линии три конкретных преимущества. Во-первых, у неё малая площадь отказа: нет стопоров, стрелок и датчиков — значит, ничему из этого не выйти из строя. Во-вторых, пусконаладка быстрая; срок от монтажа до выпуска продукции короткий. В-третьих, скорость стабильна: фиксированные м/мин фиксируют время полимеризации, а в камерной электрической печи, держащей 80–250 °C с равномерностью ±3 °C, это даёт повторяемый результат. Как скорость конвейера связана с длиной печи, мы разбираем отдельно в материале скорость конвейера и длина печи.
Издержку пауэр-энд-фри, которую честно надо назвать, звучит так: плохо обслуживаемая линия пауэр-энд-фри работает хуже подвесного конвейера. Один заклинивший стопор или одна неверно выставленная стрелка запирают весь поток в одной точке. На заводе без дисциплины обслуживания более простая система выпускает больше.
Пять величин, которые надо измерить до выбора
- Число типов деталей и разброс их времён. Если времена постов у ваших деталей близки друг к другу, выигрыш от пауэр-энд-фри сжимается.
- Время самого медленного поста. Это число правит линией, и именно там рождается разница между двумя системами.
- Как вы напыляете. Полностью автоматическая пистолетная рампа идёт на фиксированной скорости; ручное напыление требует переменного времени.
- Ваш пятилетний план роста. Если на столе вторая печь, вторая кабина или вторая смена — путь решается сегодня.
- Площадь и высота потолка. Очереди и стрелки занимают физическое место; логика планировки из материала площадь и планировка участка порошковой окраски прямо питает это решение.
Часто задаваемые вопросы
В чём ключевая разница между подвесным конвейером и пауэр-энд-фри?
На подвесном конвейере подвеска закреплена на цепи, поэтому деталь не может остановиться, пока не остановится цепь. На пауэр-энд-фри каретка расцепляется с цепью, поэтому отдельную деталь можно остановить, накопить или отправить другим маршрутом, пока линия продолжает работать. Все прочие различия — следствие этой одной механической особенности.
Когда линия пауэр-энд-фри — просто выброшенные деньги?
На линии с одним типом детали, фиксированным временем поста, одной печью и одной кабиной. В таком производстве пауэр-энд-фри не добавляет ни производительности, ни качества; он добавляет только вложения и нагрузку на обслуживание. Правильное решение там — непрерывный подвесной конвейер, а сэкономленный бюджет направить в ступени подготовки поверхности или в теплоизоляцию печи.
Можно ли позже переделать непрерывный подвесной конвейер в пауэр-энд-фри?
Поскольку меняется вся путевая система, на практике это не переделка, а монтаж нового конвейера. Здание, печь и кабина обычно остаются; конвейер заменяется целиком. Поэтому производству с планами роста стоит определиться сразу. Как промежуточный путь, на подвесную линию можно добавить тактовую остановку только в зоне загрузки/разгрузки.
Какой длины должен быть накопитель?
Он рассчитывается на самую долгую остановку линии. Задача очереди перед печью — продолжать её питать всё время остановки на предыдущем участке, поэтому длина накопителя получается из этой длительности, умноженной на скорость конвейера. Фиксированную цифру мы дать не можем — её не посчитать без замера картины ваших простоев и длины ваших деталей.
Как задаётся скорость конвейера на линии пауэр-энд-фри?
Скорость цепи по-прежнему держится постоянной в полосе 1–6 м/мин; меняется то, сколько деталь ждёт на посту. Значит, время полимеризации в печи задаётся скоростью цепи и длиной печи, а время поста — программой стопоров. Именно это разделение позволяет вести на одной линии напыление длительностью 25 секунд и 90 секунд.
Одинакова ли эффективность нанесения у обеих систем?
Эффективность нанесения зависит от конструкции кабины и системы рекуперации, а не от типа конвейера; коэффициент переноса 98,5 %+ достижим с любой из них на грамотно построенной линии. Косвенный вклад пауэр-энд-фри таков: раз деталь может подождать, настройки пистолетов можно поправить до напыления, а это снижает долю перекраски.
Итог
Выбор между подвесным конвейером и пауэр-энд-фри — это не решение о скорости, а решение о способности стоять на месте. На линиях, работающих в одном ритме, с одной печью и одним типом детали, непрерывный подвесной конвейер означает меньше узлов, меньше отказов и более быстрый пуск, а бюджет разумнее вложить в подготовку поверхности и печь. Если номенклатура деталей широкая, время ручного напыления гуляет или планируются вторая печь либо параллельные кабины, накопление и гибкость маршрутизации пауэр-энд-фри возвращают дополнительные вложения примерно к третьему году. Решение стоит на весах между годовым объёмом и разнообразием деталей, и, поскольку каждая линия строится под конкретное производство, каталожного ответа нет. Наше руководство по созданию участка порошковой окраски разбирает общий подход по каждой позиции. Каждая построенная нами линия поставляется с 2-летней гарантией изготовителя.
Пришлите нам вашу номенклатуру деталей, время самого медленного поста и годовой объём — мы определим, нужен ли вам подвесной конвейер или пауэр-энд-фри, и дадим предложение с размерами путей.