
¿Transportador aéreo o power and free? Cuál necesita su línea
La diferencia entre un transportador aéreo y un power and free se reduce a una sola pregunta: ¿la pieza tiene que poder detenerse en la línea? La diferencia mecánica, una tabla de decisión y la comparación de inversión y costes de explotación, escrito por el fabricante de la línea.
 Ampliar
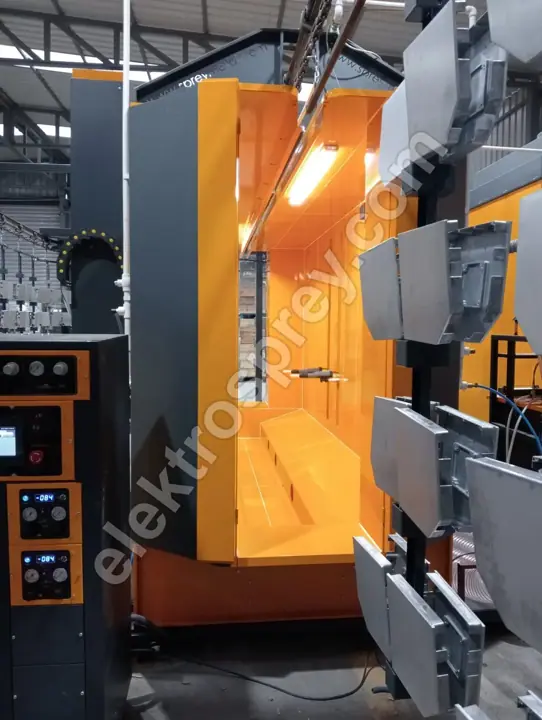
La diferencia entre un transportador aéreo y un power and free se reduce a una sola pregunta: ¿la pieza tiene que poder detenerse en la línea? Un transportador aéreo continuo es una única cadena; cada balancín colgado de ella se mueve en el mismo instante y a la misma velocidad, manteniendo un flujo constante entre 1–6 m/min. Una línea de pintura en polvo de tipo túnel produce sus 500–5.000 piezas/hora precisamente sobre ese flujo constante. El power and free separa la cadena motriz (power) del carril por el que rueda el carro (free): el carro puede soltarse de la cadena, retenerse en una estación, ponerse en cola en una zona de acumulación, desviarse hacia un segundo horno o una cabina de reserva, y volver a ser recogido por la cadena. En una línea con un solo horno, un solo tipo de pieza y sin esperas en la cabina, el transportador aéreo es la decisión correcta y la más barata. Si su mezcla de piezas es amplia, si el tiempo de aplicación manual varía de una pieza a otra, o si más adelante puede añadir un segundo horno o una zona de acumulación, el valor del power and free no aparece el primer año: vuelve en el tercero.
Esta es una decisión distinta de la de producción horaria. Cuántas piezas puede empujar por la línea lo fija su cálculo de capacidad de la línea de pintura en polvo; aquí la pregunta no es cuántas piezas, sino si una pieza tiene que poder quedarse quieta.
La diferencia mecánica: una cadena o dos carriles
En un transportador aéreo continuo el balancín va fijado a la cadena. Si la cadena avanza, avanza todo; si la cadena se para, todas las piezas de la línea se paran a la vez. Es la forma más sencilla y más duradera que puede adoptar una línea: pocos componentes, pocos ajustes, pocas averías. Pero la velocidad de línea es un único número, y ese número lo dicta la estación más lenta. En una producción que necesita 6 minutos de pretratamiento, 40 segundos en la cabina y 20 minutos en el horno, una sola cadena obliga a todos a caminar al paso del más lento.
El power and free usa dos carriles. La cadena corre de forma continua por el carril superior; los carros ruedan libres por el inferior. El carro solo es arrastrado mientras un empujador de la cadena mantiene contacto con la uña del carro. En cuanto un tope baja esa uña, el contacto se rompe, la cadena pasa de largo y el carro espera donde está. Dicho de otro modo: una pieza puede quedarse quieta mientras la línea sigue funcionando. Todas las capacidades del sistema nacen de ese único detalle mecánico.
El precio es el número de componentes: dos perfiles de carril, carros, empujadores, topes, desvíos, unidades de transferencia y el PLC que lo coordina todo. En un transportador aéreo vigila la cadena, el carril y el accionamiento; en un power and free cada tope, cada desvío y cada sensor entra en la lista de mantenimiento.
Tabla de decisión: qué línea lleva qué sistema
| Situación | Transportador aéreo continuo | Power and free |
|---|---|---|
| Un solo tipo de pieza, gran volumen | Elección correcta — velocidad fija, la menor inversión | Complejidad innecesaria |
| Mezcla de piezas amplia | Sufre; la velocidad queda atada a la pieza más lenta | Elección correcta — cada pieza se toma su tiempo |
| Aplicación manual, tiempo variable | El operario debe seguir a la línea | Elección correcta — la pieza se retiene en la estación |
| Dos hornos o cabinas en paralelo | Poco viable; hace falta una segunda línea | Elección correcta — se alimentan desde una línea con desvíos |
| Acumulación antes del horno | Ninguna; el horno va vacío o la línea se para | Elección correcta — la cola mantiene el horno lleno |
| Cargar/descargar sin parar la línea | La línea se frena o se detiene | La estación de carga trabaja a su propio ciclo |
| Piezas unitarias pesadas y grandes | La capacidad del balancín marca el límite | La carga puede repartirse entre dos carros |
| Presupuesto ajustado, arranque rápido | Elección correcta — pocas piezas, montaje corto | Montaje y puesta en marcha más largos |
| Poca superficie, línea corta | Elección correcta — gira con radio pequeño | Necesita longitud extra para desvíos y colas |
| Equipo de mantenimiento escaso o poco formado | Elección correcta — sencillo de mantener | Topes y sensores exigen disciplina |
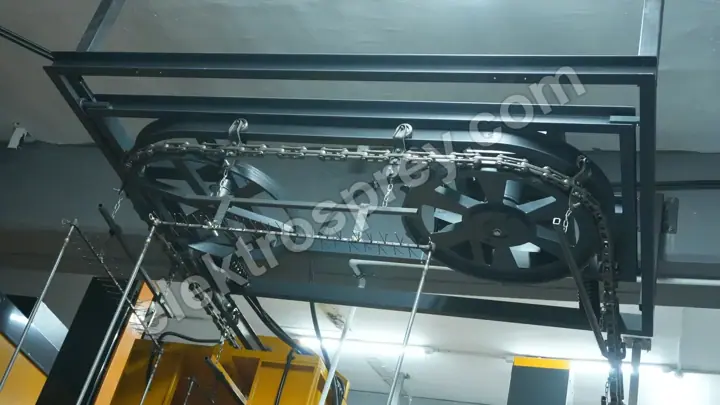
La regla que produce la tabla es esta: si la línea puede funcionar a un solo ritmo, use un transportador aéreo; si el ritmo cambia de una pieza a otra, use power and free. Hay una respuesta intermedia y se usa a menudo: construir toda la línea como transportador aéreo continuo y añadir parada indexada o balancines giratorios solo en la zona de carga y descarga. Eso compra una pequeña parte de lo que ofrece el power and free, a un coste mucho menor.
Las cuatro cosas que el power and free le da de verdad
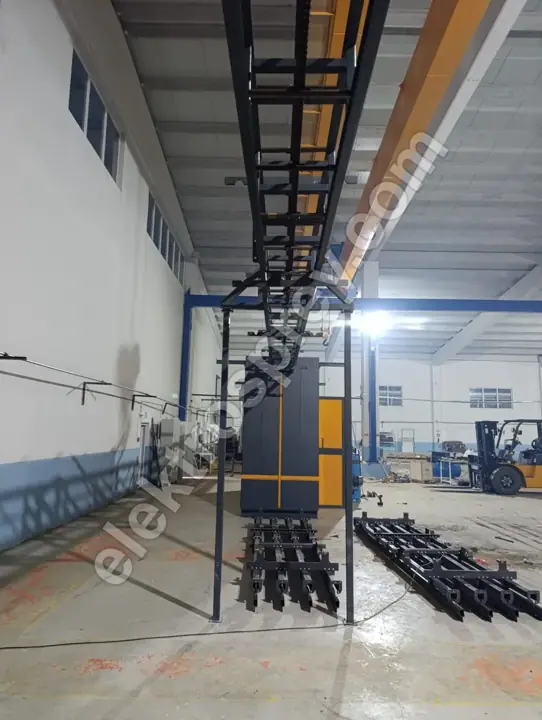
Acumulación. Una cola de 10–20 balancines delante del horno impide que las paradas cortas del pretratamiento lleguen nunca al horno. La capacidad del horno es la partida más cara de la línea; no hacerlo trabajar en vacío es el retorno más concreto que ofrece el power and free.
Tiempo de estación asíncrono. Si una pieza aplicada a mano necesita 90 segundos y la siguiente 25, un transportador continuo debe ajustarse a 90 y el resto de la línea se ralentiza con él. En power and free cada pieza se toma su tiempo y la línea funciona a la media.
Flexibilidad de recorrido. Las piezas que llegan por la misma línea pueden separarse: unas a la cabina de polvo, otras a una cabina de pintura líquida con cortina de agua o a un segundo horno. En trabajos con cambio de color, la pieza espera en la cola mientras se limpia la cabina; en una línea de pintura en polvo para aluminio en U un cambio de color se hace en menos de 20 minutos, y una zona de acumulación absorbe ese tiempo sin parar la línea.
Gestión del fin de turno. Al cerrar el turno, las piezas que quedan en la línea se acumulan a la salida del horno y el turno siguiente arranca con la cola llena. En un transportador continuo no se puede parar la línea sin vaciarla antes.
Diferencia de inversión y de coste de explotación
No publicamos cifras de precio, porque cada línea se construye para la pieza más grande del cliente y no existe una medida de catálogo. Lo que sí podemos decir con claridad es qué partida de coste empuja la decisión en cada dirección.
| Partida | Transportador aéreo | Power and free | Dirección |
|---|---|---|---|
| Número de componentes mecánicos | Cadena, carril, accionamiento, balancines | + carros, empujadores, topes, desvíos, transferencias | Inversión al alza con power and free |
| Automatización | Control de velocidad sencillo | PLC, sensores, seguimiento de posición, recetas | Al alza con power and free |
| Montaje y puesta en marcha | Cortos | Claramente más largos | Al alza con power and free |
| Carga de mantenimiento | Baja; engrase y tensado de cadena | Topes, desvíos y sensores que revisar | Al alza con power and free |
| Ocupación del horno | Cae durante las paradas | La cola la mantiene alta | Coste energético a la baja con power and free |
| Rendimiento de la mano de obra | El operario sigue a la línea | La línea sigue al operario | A la baja con power and free |
| Ampliar más adelante | Suele exigir una línea nueva | Crece añadiendo desvíos y colas | Coste futuro a la baja con power and free |
| Rechazos y repintados | La presión del ritmo puede subir los defectos | La pieza espera, hay tiempo para ajustar | A la baja con power and free |
La decisión se apoya en ese equilibrio: el power and free sube la inversión inicial y la carga de mantenimiento, y baja a su favor la ocupación del horno y el rendimiento de la mano de obra. Si su volumen anual es bajo, la partida de arriba no compensa la de abajo, y el transportador aéreo es la respuesta correcta.
El argumento honesto a favor del transportador aéreo simple
Que el power and free sea más capaz no convierte al transportador aéreo en un mal sistema. La línea sencilla tiene tres ventajas concretas. Primera, su superficie de fallo es pequeña: sin topes, desvíos ni sensores, ninguno de ellos puede fallar. Segunda, la puesta en marcha es rápida; el tiempo entre el montaje y la producción es corto. Tercera, la velocidad es estable: unos m/min fijos fijan el tiempo de curado, y en un horno eléctrico de tipo caja que mantiene 80–250 °C con ±3 °C de uniformidad eso da un resultado repetible. Cómo se relaciona la velocidad del transportador con la longitud del horno lo tratamos aparte en velocidad de transportador y longitud de horno.
El coste del power and free que merece escribirse con honestidad es este: una línea power and free mal mantenida funciona peor que un transportador aéreo. Un tope agarrotado o un desvío mal ajustado bloquea todo el flujo en un solo punto. En una planta sin disciplina de mantenimiento, el sistema más sencillo produce más.
Cinco cosas que medir antes de elegir
- Número de tipos de pieza y la dispersión de sus tiempos. Si los tiempos de estación de sus piezas están cerca unos de otros, la ganancia del power and free se encoge.
- El tiempo de la estación más lenta. Ese número gobierna la línea, y ahí nace la diferencia entre los dos sistemas.
- Cómo aplica la pintura. Una rampa de pistolas totalmente automática trabaja a velocidad fija; la aplicación manual exige tiempo variable.
- Su plan de crecimiento a cinco años. Si hay sobre la mesa un segundo horno, una segunda cabina o un segundo turno, el carril se decide hoy.
- Superficie y altura libre. Las colas y los desvíos ocupan espacio físico; la lógica de implantación de superficie y distribución de una planta de pintura en polvo alimenta directamente esta decisión.
Preguntas frecuentes
¿Cuál es la diferencia esencial entre un transportador aéreo y un power and free?
En un transportador aéreo el balancín va fijado a la cadena, así que una pieza no puede pararse si no se para la cadena. En power and free el carro puede desengancharse de la cadena, de modo que una pieza aislada puede detenerse, acumularse o desviarse mientras la línea sigue en marcha. Todas las demás diferencias son consecuencia de esa única particularidad mecánica.
¿Cuándo es una línea power and free simplemente dinero tirado?
En una línea con un solo tipo de pieza, tiempo de estación fijo, un horno y una cabina. En ese tipo de producción el power and free no aporta ni capacidad ni calidad; solo añade inversión y carga de mantenimiento. La decisión correcta allí es un transportador aéreo continuo, y el presupuesto ahorrado se destina a etapas de pretratamiento o al aislamiento del horno.
¿Se puede convertir después un transportador aéreo continuo en power and free?
Como cambia todo el sistema de carriles, en la práctica no es una conversión sino una instalación nueva de transportador. La nave, el horno y la cabina suelen quedarse; el transportador se sustituye por completo. Por eso una planta con ambición de crecer debe decidirlo al principio. Como vía intermedia, se puede añadir parada indexada a una línea aérea solo en la zona de carga y descarga.
¿Qué longitud debe tener una zona de acumulación?
Se dimensiona sobre la parada más larga de la línea. El trabajo de una cola delante del horno es seguir alimentándolo mientras dura una parada aguas arriba, así que la longitud sale de esa duración multiplicada por la velocidad del transportador. No podemos dar una cifra fija: no se calcula sin medir su patrón de paradas y la longitud de sus piezas.
¿Cómo se ajusta la velocidad del transportador en una línea power and free?
La velocidad de cadena se mantiene constante en la banda 1–6 m/min; lo que varía es cuánto espera una pieza en una estación. El tiempo de curado dentro del horno lo fijan por tanto la velocidad de cadena y la longitud del horno, mientras que el tiempo de estación lo fija el programa de topes. Esa separación es lo que permite que un tiempo de aplicación de 25 segundos y otro de 90 convivan en la misma línea.
¿Es igual el rendimiento de aplicación con los dos sistemas?
El rendimiento de aplicación depende del diseño de la cabina y de la recuperación, no del tipo de transportador; con una línea bien construida se alcanza un rendimiento de transferencia del 98,5 %+ con cualquiera de los dos. La aportación indirecta del power and free es esta: como la pieza puede esperar, los ajustes de las pistolas pueden corregirse antes de aplicar, lo que baja la tasa de repintado.
Resumen
La elección entre transportador aéreo y power and free no es una decisión sobre velocidad: es una decisión sobre la capacidad de quedarse quieto. En líneas que funcionan a un solo ritmo, con un horno y un tipo de pieza, un transportador aéreo continuo significa menos componentes, menos averías y un arranque más rápido, y el presupuesto se aprovecha mejor en el pretratamiento y el horno. Si su mezcla de piezas es amplia, los tiempos de aplicación manual varían, o hay previsto un segundo horno o cabinas en paralelo, la acumulación y la flexibilidad de recorrido del power and free devuelven la inversión adicional hacia el tercer año. La decisión se apoya en el equilibrio entre volumen anual y variedad de piezas y, como cada línea se construye para la planta, no hay respuesta de catálogo. Nuestra guía para montar una planta de pintura en polvo cubre el enfoque general partida por partida. Cada línea que construimos se entrega con 2 años de garantía de fabricante.
Envíenos su mezcla de piezas, el tiempo de su estación más lenta y su volumen anual: determinaremos si necesita un transportador aéreo o un power and free, y lo presupuestaremos con las dimensiones del carril.