
Hangbaanconveyor of Power and Free? Wat Uw Lijn Nodig Heeft
Het verschil tussen een hangbaanconveyor en Power and Free komt neer op één vraag: moet het deel op de lijn kunnen stoppen? Het mechanische verschil, een beslistabel, vergelijking van investering en bedrijfskosten, geschreven door de lijnbouwer.
 Vergroten
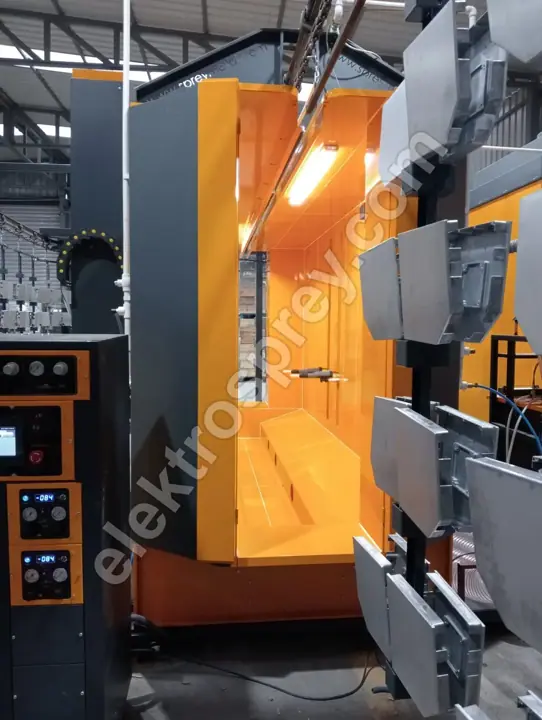
Het verschil tussen een hangbaanconveyor en Power and Free komt neer op één enkele vraag: moet het deel op de lijn kunnen stoppen? Een continue hangbaanconveyor is één ketting; elke haak eraan beweegt op hetzelfde moment, met dezelfde snelheid, en houdt een gelijkmatige stroom aan tussen 1–6 m/min. Een tunneltype poedercoatlijn produceert zijn 500–5.000 delen/uur precies op die gelijkmatige stroom. Power and Free scheidt de aandrijvende ketting (power) van de rail waarop de drager rijdt (free): een drager kan van de ketting worden losgekoppeld, bij een station worden vastgehouden, in een buffer worden opgeslagen, worden weggeschakeld naar een tweede oven of een reservecabine, en later weer door de ketting worden opgepikt. Op een lijn met één oven, één deeltype en geen wachttijd bij de cabine is een hangbaanconveyor de juiste en de goedkopere keuze. Is uw deelmix breed, varieert de handmatige spuittijd van deel tot deel, of overweegt u later een tweede oven of een buffer toe te voegen, dan toont de waarde van Power and Free zich niet in jaar één — die komt terug in jaar drie.
Dit is een aparte beslissing ten opzichte van doorvoer. Hoeveel delen u kunt verwerken, wordt bepaald door uw capaciteitsberekening van de poedercoatlijn; de vraag hier is niet hoeveel delen, maar of een deel stil moet kunnen staan.
Het mechanische verschil: één ketting of twee rails
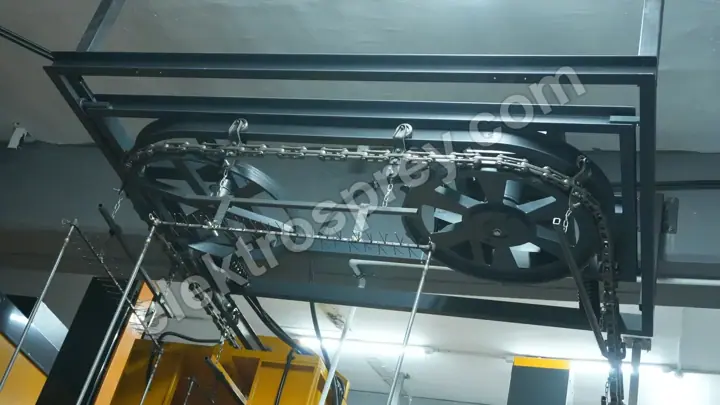
Bij een continue hangbaanconveyor zit de haak vast aan de ketting. Beweegt de ketting, dan beweegt alles; stopt de ketting, dan stopt elk deel op de lijn tegelijk. Dit is de eenvoudigste en duurzaamste vorm die een lijn kan aannemen: weinig componenten, weinig afstellingen, weinig storingen. Maar de lijnsnelheid is één enkel getal, en dat getal wordt gedicteerd door het traagste station. In een productie die 6 minuten voorbehandeling, 40 seconden bij de cabine en 20 minuten in de oven vraagt, dwingt één ketting iedereen tot het tempo van de traagste.
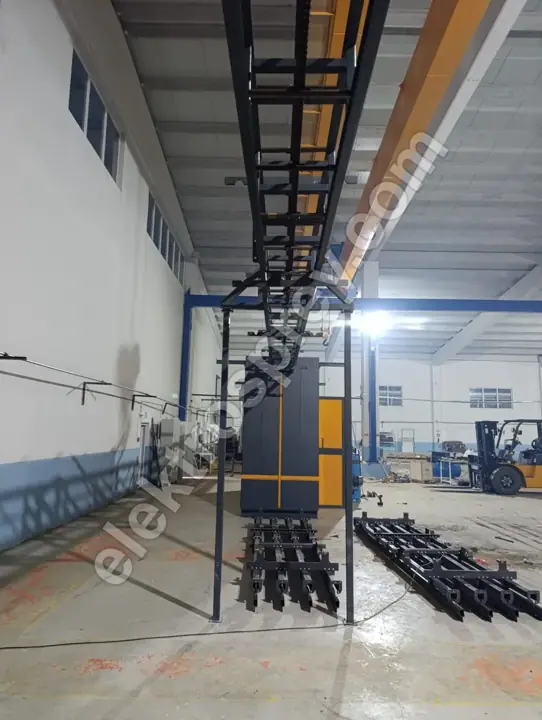
Power and Free gebruikt twee rails. De ketting loopt continu op de bovenste rail; de dragers rijden vrij op de onderste. De drager wordt alleen getrokken zolang een duwer op de ketting contact houdt met de meenemer op de drager. Zodra een stopper die meenemer omlaag drukt, wordt het contact verbroken, glijdt de ketting voorbij, en wacht de drager waar hij is. Met andere woorden, één deel kan stilstaan terwijl de lijn blijft draaien. Elke mogelijkheid van het systeem komt voort uit dat ene mechanische detail.
De prijs zit in het aantal componenten: twee railprofielen, dragers, duwers, stoppers, wissels, overdrachtunits en de PLC die het geheel dirigeert. Bij een hangbaanconveyor houdt u de ketting, de rail en de aandrijving in de gaten; bij Power and Free komt elke stopper, elke wissel en elke sensor op de onderhoudslijst.
Beslistabel: welke lijn welk systeem nodig heeft
| Situatie | Continue hangbaanconveyor | Power and Free |
|---|---|---|
| Eén deeltype, hoog volume | Juiste keuze — vaste snelheid, laagste investering | Onnodige complexiteit |
| Brede deelmix | Worstelt; snelheid gekoppeld aan het traagste deel | Juiste keuze — elk deel neemt zijn eigen tijd |
| Handmatig spuiten, variabele tijd | Operator moet de lijn volgen | Juiste keuze — deel wordt bij het station vastgehouden |
| Twee ovens of parallelle cabines | Onpraktisch; er is een tweede lijn nodig | Juiste keuze — gevoed vanuit één lijn via wissels |
| Buffering vóór de oven | Geen; de oven loopt leeg of de lijn stopt | Juiste keuze — de wachtrij houdt de oven vol |
| Laden/lossen zonder de lijn te stoppen | Lijn wordt vertraagd of stilgelegd | Laadstation draait op zijn eigen cyclus |
| Zware, grote losse delen | Haakcapaciteit bepaalt de grens | Last kan over twee dragers worden verdeeld |
| Krap budget, snelle start | Juiste keuze — weinig onderdelen, korte installatie | Langere installatie en inbedrijfstelling |
| Klein vloeroppervlak, korte lijn | Juiste keuze — draait op een kleine radius | Heeft extra lengte nodig voor wissels en buffers |
| Zwak of ongetraind onderhoudsteam | Juiste keuze — eenvoudig te onderhouden | Stoppers en sensoren vragen discipline |
De regel die uit de tabel volgt, is deze: kan de lijn op één ritme draaien, gebruik dan een hangbaanconveyor; verandert het ritme van deel tot deel, gebruik dan Power and Free. Er is een tussenoplossing en die wordt vaak toegepast: bouw de hele lijn als een continue hangbaanconveyor, en voeg alleen in de laad-/loszone geïndexeerd stoppen of draaiende haken toe. Dat koopt een klein deel van wat Power and Free biedt, tegen een veel lagere kostprijs.
De vier dingen die Power and Free u werkelijk oplevert
Buffering. Een wachtrij van 10–20 haken vóór de oven zorgt dat korte storingen in de voorbehandeling de oven nooit bereiken. Ovencapaciteit is het duurste item op de lijn; hem niet leeg laten draaien is het meest concrete resultaat dat Power and Free oplevert.
Asynchrone stationstijd. Heeft het ene handmatig gespoten deel 90 seconden nodig en het volgende 25, dan moet een continue conveyor op 90 worden ingesteld en vertraagt de rest van de lijn mee. Bij Power and Free neemt elk deel zijn eigen tijd en draait de lijn op het gemiddelde.
Routeflexibiliteit. Delen die op dezelfde lijn aankomen, kunnen worden gesplitst — sommige naar de poedercabine, sommige naar een natlakcabine met waterscherm of een tweede oven. Bij kleurwisselwerk wacht het deel in de wachtrij terwijl de cabine wordt gereinigd; op een aluminium U-type poedercoatlijn gebeurt een kleurwissel binnen 20 minuten, en een buffer absorbeert die tijd zonder de lijn te stoppen.
Afhandeling aan het einde van de ploeg. Bij het sluiten van een ploeg worden de delen op de lijn gebufferd bij de ovenuitgang, en de volgende ploeg begint met een volle wachtrij. Op een continue conveyor kunt u de lijn niet stoppen zonder hem eerst leeg te maken.
Verschil in investering en bedrijfskosten
Wij publiceren geen prijscijfers, omdat elke lijn wordt gebouwd op het grootste deel van de klant en er geen catalogusmaat is. Wat we wel duidelijk kunnen stellen, is welke kostenpost de beslissing in welke richting duwt.
| Item | Hangbaanconveyor | Power and Free | Richting |
|---|---|---|---|
| Aantal mechanische onderdelen | Ketting, rail, aandrijving, haken | + dragers, duwers, stoppers, wissels, overdrachten | Investering omhoog bij Power and Free |
| Automatisering | Eenvoudige snelheidsregeling | PLC, sensoren, positieregistratie, recepten | Omhoog bij Power and Free |
| Installatie en inbedrijfstelling | Kort | Merkbaar langer | Omhoog bij Power and Free |
| Onderhoudslast | Laag; smering en kettingspanning | Stoppers, wissels en sensoren om te controleren | Omhoog bij Power and Free |
| Bezetting van de oven | Daalt bij storingen | Hoog gehouden door de wachtrij | Energiekosten omlaag bij Power and Free |
| Arbeidsefficiëntie | Operator volgt de lijn | Lijn volgt de operator | Omlaag bij Power and Free |
| Later uitbreiden | Meestal een nieuwe lijn nodig | Groeit door wissels en buffers toe te voegen | Toekomstige kosten omlaag bij Power and Free |
| Afval en herspuiten | Ritmedruk kan gebreken verhogen | Deel wacht, dus er is tijd om bij te sturen | Omlaag bij Power and Free |
De beslissing rust op die balans: Power and Free duwt de eerste investering en de onderhoudslast omhoog, en trekt ovenbezetting en arbeidsefficiëntie in uw voordeel omlaag. Is uw jaarvolume laag, dan weegt het item hierboven niet op tegen het item hieronder, en is de hangbaanconveyor het juiste antwoord.
Het eerlijke pleidooi voor de gewone hangbaanconveyor
Dat Power and Free capabeler is, maakt de hangbaanconveyor geen zwak systeem. De eenvoudige lijn heeft drie concrete voordelen. Ten eerste is het storingsoppervlak klein: geen stoppers, wissels of sensoren betekent dat geen daarvan kan uitvallen. Ten tweede is de inbedrijfstelling snel; de tijd van montage tot productie is kort. Ten derde is de snelheid stabiel: een vaste m/min legt de uithardingstijd vast, en in een elektrische kastoven die 80–250 °C met ±3 °C homogeniteit aanhoudt, levert dat een herhaalbaar resultaat op. We behandelen hoe transportsnelheid en ovenlengte samenhangen apart in transportsnelheid en ovenlengte.
De kosten van Power and Free die eerlijk vermeld moeten worden, zijn deze: een slecht onderhouden Power and Free-lijn draait slechter dan een hangbaanconveyor. Eén vastgelopen stopper of één verkeerd ingestelde wissel blokkeert de hele stroom op één punt. In een fabriek zonder onderhoudsdiscipline levert het eenvoudigere systeem meer op.
Vijf dingen om te meten voordat u kiest
- Het aantal deeltypes en de spreiding in hun tijden. Liggen de stationstijden van uw delen dicht bij elkaar, dan krimpt de winst van Power and Free.
- De traagste stationstijd. Dit getal beheerst de lijn, en het verschil tussen de twee systemen ontstaat precies hier.
- Hoe u spuit. Een volautomatische pistoolopstelling draait op vaste snelheid; handmatig spuiten vraagt variabele tijd.
- Uw groeiplan voor vijf jaar. Ligt een tweede oven, een tweede cabine of een tweede ploeg op tafel, dan wordt de rail vandaag beslist.
- Vloeroppervlak en plafondhoogte. Wachtrijen en wissels nemen fysieke ruimte in; de indelingslogica in oppervlakte en indeling van de poedercoatinstallatie voedt deze beslissing rechtstreeks.
Veelgestelde vragen
Wat is het kernverschil tussen een hangbaanconveyor en Power and Free?
Bij een hangbaanconveyor zit de haak vast aan de ketting, dus een deel kan niet stoppen tenzij de ketting stopt. Bij Power and Free kan de drager loskoppelen van de ketting, zodat één deel kan worden gestopt, gebufferd of elders naartoe geleid terwijl de lijn blijft draaien. Elk ander verschil is een gevolg van dat ene mechanische onderscheid.
Wanneer is een Power and Free-lijn simpelweg verspild geld?
Op een lijn met één deeltype, een vaste stationstijd, één oven en één cabine. In dat soort productie voegt Power and Free noch capaciteit noch kwaliteit toe; het voegt alleen investering en onderhoudslast toe. De juiste beslissing daar is een continue hangbaanconveyor, met het bespaarde budget in voorbehandelingstrappen of ovenisolatie gestoken.
Kan een continue hangbaanconveyor later worden omgebouwd naar Power and Free?
Omdat het hele railsysteem verandert, is dit in de praktijk geen ombouw maar een nieuwe conveyorinstallatie. Het gebouw, de oven en de cabine blijven meestal staan; het transportsysteem wordt volledig vervangen. Daarom moet een fabriek met groeiambities dit vanaf het begin beslissen. Als tussenweg kan geïndexeerd stoppen alleen in de laad-/loszone aan een hangbaanlijn worden toegevoegd.
Hoe lang moet een buffer zijn?
Ze wordt gedimensioneerd op de langste storing op de lijn. De taak van een wachtrij vóór de oven is de oven te blijven voeden voor de duur van een stroomopwaartse storing, dus de bufferlengte volgt uit die duur vermenigvuldigd met de transportsnelheid. Wij kunnen geen vast cijfer geven — het is niet te berekenen zonder uw storingspatroon en deellengte te meten.
Hoe wordt de transportsnelheid ingesteld op een Power and Free-lijn?
De kettingsnelheid wordt nog steeds constant gehouden in de band 1–6 m/min; wat varieert, is hoe lang een deel bij een station wacht. De uithardingstijd in de oven wordt dus bepaald door kettingsnelheid en ovenlengte, terwijl de stationstijd wordt bepaald door het stopperprogramma. Die scheiding is wat een spuittijd van 25 en 90 seconden op dezelfde lijn mogelijk maakt.
Is de coatingefficiëntie hetzelfde bij beide systemen?
Coatingefficiëntie hangt af van het cabine- en terugwinontwerp, niet van het type conveyor; 98,5%+ overdrachtsrendement is met beide haalbaar op een correct gebouwde lijn. De indirecte bijdrage van Power and Free is deze: omdat het deel kan wachten, kunnen pistoolinstellingen worden gecorrigeerd vóór het spuiten, wat het herspuitpercentage verlaagt.
Samenvatting
De keuze tussen een hangbaanconveyor en Power and Free is geen snelheidsbeslissing — het is een beslissing over het vermogen om stil te staan. Op lijnen die op één ritme draaien, met één oven en één deeltype, betekent een continue hangbaanconveyor minder componenten, minder storingen en een snellere start, en wordt het budget beter besteed aan voorbehandeling en de oven. Is uw deelmix breed, varieert de handmatige spuittijd, of is een tweede oven of parallelle cabine gepland, dan verdient de buffer- en routeflexibiliteit van Power and Free de extra investering rond het derde jaar terug. De beslissing rust op de balans tussen jaarvolume en deelvariatie, en omdat elke lijn op de fabriek wordt gebouwd, is er geen catalogusantwoord. Onze gids voor het opzetten van een poedercoatinstallatie behandelt de algemene aanpak met elk lijnitem. Elke lijn die wij bouwen wordt geleverd met 2 jaar fabrieksgarantie.
Stuur ons uw deelmix, uw traagste stationstijd en uw jaarvolume — wij bepalen of u een hangbaanconveyor of Power and Free nodig heeft, en brengen offerte uit met de railafmetingen.